
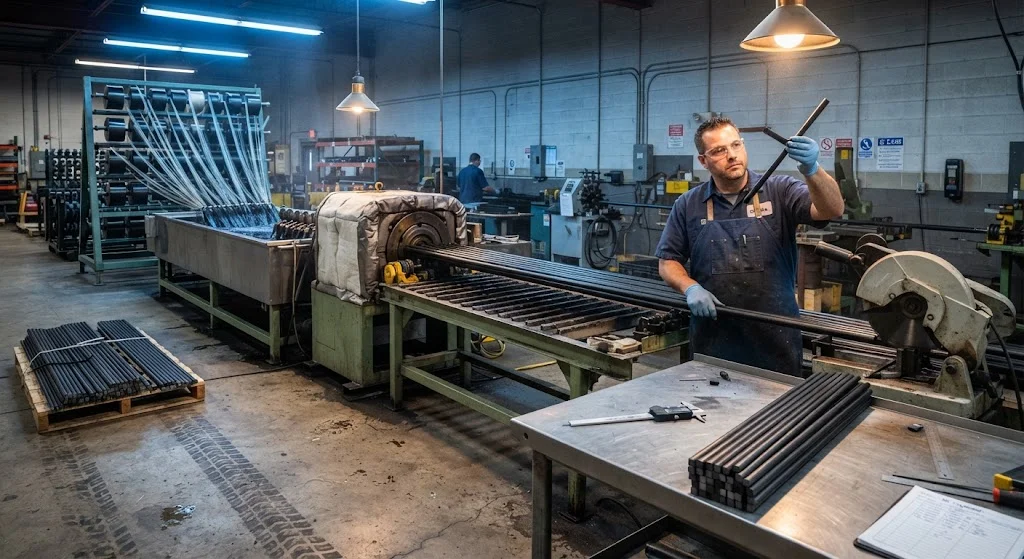
Пулутрузионные углеволоконные стержни — одна из наиболее экономически эффективных конструкционных форм непрерывного углеволоконного композита, доступных сегодня. При их производстве жгуты углеволокна, пропитанные смолой, протягиваются через нагретую фильеру, что сочетает высокую удельную прочность и
Введение
Пулутрузионные углеволоконные стержни — одна из наиболее экономически эффективных конструкционных форм непрерывного углеволоконного композита, доступных сегодня. При их производстве жгуты углеволокна, пропитанные смолой, протягиваются через нагретую фильеру, что сочетает высокую удельную прочность и жесткость углеволокна с производительностью непрерывного процесса. Для инженеров, выбирающих армирование круглого сечения, пулутрузионные углеволоконные стержни представляют собой прямой, размеростабильный продукт, который можно резать по длине, обрабатывать и склеивать с минимальными отходами. В этой статье рассматриваются технологический процесс, механические свойства, определяющие рабочие характеристики, и промышленные применения, где пулутрузионные углеволоконные стержни дают измеримые преимущества по весу и долговечности.
Привлекательность технологии пулутрузионного композитного стержня заключается в ее экономике. В отличие от процесса препрег-автоклав, пултрузия — это полностью непрерывная линия, которая превращает сырой жгут в готовый стержень со скоростью 0,5-2,0 метра в минуту при объемной доле волокна стабильно выше 60%. Результат — однородное поперечное сечение с контролируемой пористостью, которое напрямую конкурирует со стальным, нержавеющим и алюминиевым прутком в применениях, критичных к жесткости и коррозии. В следующих разделах количественно оцениваются эти свойства, объясняется, как процесс управляет ими, и определяются применения, где замена инженерно оправдана.
Как производятся пулутрузионные углеволоконные стержни
Пултрузия превращает углеволоконный жгут в сплошной стержень через последовательность контролируемых этапов. Катушки жгута сначала протягиваются через шпулярник с контролем натяжения, затем через ванну со смолой, где волокна полностью пропитываются эпоксидной, винилэфирной или полиэфирной смолой. Пропитанный жгут затем проходит через предформующие направляющие, придающие ему круглое сечение, и поступает в нагретую стальную фильеру, где смола отверждается. Наконец, реверсивный или гусеничный протяжной механизм вытягивает отвержденный стержень из фильеры, а отрезная пила делит его на отрезки по длине.
- Выбор марки волокна: Волокна стандартного модуля (230-240 ГПа) подходят для большинства конструкционных стержней; волокна промежуточного и высокого модуля (290-440 ГПа) назначаются там, где доминирует жесткость, обменивая часть прочности на растяжение на более высокое отношение модуля к весу.
- Смоляная система: Эпоксидная смола обеспечивает лучшие механические и усталостные характеристики; винилэфирная улучшает коррозионную стойкость в химических и морских средах; полиэфирная минимизирует стоимость в неконструкционных применениях.
- Объемная доля волокна: Серийные стержни обычно имеют объемную долю волокна 60-68%. Выше 70% повреждение волокна при входе в фильеру и неполная пропитка снижают качество; ниже 55% заметно падают жесткость и прочность.
- Отделка поверхности: Поверхностные вуали или маты могут соэкструдироваться для улучшения стойкости к истиранию и внешнего вида, либо стержень может быть покрыт полиэфирной вуалью для улучшения адгезии краски.
Поскольку геометрия фильеры фиксирует поперечное сечение, пулутрузионный стержень достигает отличной воспроизводимости размеров. Типичные производственные допуски удерживают диаметр в пределах 0,05-0,10 мм для стержней до 20 мм, а прямолинейность — в пределах 0,5-1,0 мм на метр, что упрощает последующую механическую обработку и сборку.
Механические свойства пулутрузионных углеволоконных стержней
Пулутрузионные углеволоконные стержни обладают ярко выраженной анизотропией: максимальные прочность и жесткость вдоль оси, более низкие поперечные и сдвиговые значения, определяемые смоляной матрицей. В таблице ниже сравниваются типичные осевые свойства пулутрузионного CFRP-стержня на эпоксидной основе стандартного модуля с круглым прутком из алюминия 6061-T6 и нержавеющей стали 304.
| Свойство | Пулутрузионный CFRP-стержень | Алюминий 6061-T6 | Нержавеющая сталь 304 |
|---|---|---|---|
| Прочность на растяжение вдоль оси (МПа) | 1 500-2 300 | 290 | 515 |
| Модуль упругости вдоль оси (ГПа) | 120-160 | 69 | 193 |
| Плотность (г/см³) | 1,55-1,65 | 2,70 | 7,90 |
| Удельная прочность на растяжение (кН·м/кг) | 970-1 400 | 107 | 65 |
| Коэффициент теплового расширения вдоль оси (10⁻⁶/К) | -0,5 до +0,5 | 23,6 | 17,3 |
| Усталостная выносливость (10⁶ циклов, R=0,1) | 60-70% от предела прочности | около 35% от предела прочности | около 40% от предела прочности |
| Электропроводность | Низкая | Высокая | Высокая |
Из этих данных следуют три практических вывода. Во-первых, удельная прочность на растяжение пулутрузионного CFRP-стержня примерно в 10-20 раз выше, чем у нержавеющей стали, поэтому конструкции, критичные к весу, выигрывают от замены больше всего. Во-вторых, почти нулевое осевое тепловое расширение делает углеволоконный круглый пруток размеростабильным при колебаниях температуры — решающее преимущество в точных механизмах и метрологических приспособлениях. В-третьих, усталостная выносливость выше 60% от предела прочности позволяет применять агрессивные расчетные допускаемые значения в циклически нагруженных компонентах, где металлы должны быть понижены.
CFRP-стержень пулутрузионный: соображения проектирования и обработки
Применение пулутрузионного CFRP-стержня требует понимания его отличий от металлического прутка в проектировании и изготовлении. В отличие от стали, стержень анизотропен и чувствителен к надрезам; отверстия и кромки реза снижают несущую способность сильнее, чем в пластичных металлах. Конструкторы должны ориентировать нагрузки вдоль оси и по возможности избегать поперечных опорных нагрузок в соединениях.
Обработка пулутрузионного углеволоконного круглого прутка несложна при правильном инструменте: обязательны твердосплавный или PCD-инструмент, высокие частоты вращения шпинделя и удаление пыли, поскольку углеродная пыль токопроводяща и абразивна. Резьбу, как правило, не нарезают непосредственно в стержне; вместо этого нагрузку передают приклеенные или обжатые металлические наконечники. Клеевые соединения с конструкционными клеями обычно достигают 80-95% прочности стержня на растяжение при длине склейки 20-30 диаметров стержня, и это стандартный метод соединения стержней с металлическими вилками, шаровыми шарнирами и обжимными наконечниками.
Промышленные применения пулутрузионного композитного стержня
Пулутрузионный композитный стержень из углеволокна назначается в широком диапазоне отраслей, где вес, жесткость, коррозионная стойкость или усталостный ресурс перевешивают более высокую стоимость материала по сравнению со сталью. Наиболее распространенные применения включают:
- Робототехника и автоматизация: Параллельные рычаги, валы и конструкционные звенья в промышленных роботах и портальных системах, где малая масса снижает требуемый крутящий момент сервоприводов и ускоряет циклы.
- Аэрокосмические и БПЛА-структуры: Лонжероны, толкающие тяги и стойки шасси для беспилотников с фиксированным и вращающимся крылом, где экономия веса в граммах напрямую продлевает полетное время.
- Медицинские изделия: Ортопедические бандажи, шахты хирургических инструментов и компоненты столов визуализации, требующие радиопрозрачности, совместимости с МРТ и многократной стерилизации без коррозии.
- Морская и оффшорная отрасли: Ванты мачт, усилители гиков и коррозионно-стойкие стяжки в морской воде, где нержавеющая сталь страдает от питтинга и щелевой коррозии.
- Точные приборы: Метрологические рамы, антенные мачты и компоненты телескопов, использующие почти нулевое тепловое расширение для сохранения геометрии при изменении температуры.
- Спортивные товары: Латы парусов, древки стрел и рамы воздушных змеев, требующие высокой удельной жесткости и усталостной стойкости при минимальном весе.
Логика выбора одинакова во всех этих секторах: пулутрузионные углеволоконные стержни побеждают там, где применение критично к жесткости, чувствительно к весу, нагружено усталостью или подвержено коррозии. Если единственным критерием является стоимость за килограмм, сталь остается дешевле; если доминирует ударная вязкость, предпочтительнее металлы или стекловолоконные системы.
Часто задаваемые вопросы
Какие размеры и длины доступны для пулутрузионных углеволоконных стержней?
Пулутрузионные углеволоконные стержни обычно производятся диаметром от 1 до 25 мм, при этом диапазон 3-12 мм наиболее часто указывается для конструкционных применений. Большие диаметры до 50 мм возможны со специализированными фильерами, но встречаются реже, поскольку время отверждения сплошного сечения увеличивается. Стандартная производственная длина — 1-6 метров; стержни могут поставляться нарезанными по длине с торцами под прямым или косым углом. Допуски обычно удерживают диаметр в пределах 0,05-0,10 мм, что позволяет использовать стержни непосредственно в расточенных с высокой точностью фитингах.
Как пулутрузионный CFRP-стержень сравнивается по жесткости с намотанной трубой?
При одинаковой марке волокна и объемной доле пулутрузионный сплошной стержень достигает более высокой осевой жесткости, чем намотанная труба того же наружного диаметра, поскольку каждое волокно вносит вклад в осевую жесткость, а не наматывается под углом к оси. Однако трубы обеспечивают гораздо более высокое отношение изгибной жесткости к весу, так как материал размещается на внешнем радиусе. Эмпирическое правило: используйте стержень при осевой нагрузке и трубу при нагрузках, вызывающих изгиб или потерю устойчивости; гибридная конструкция с намотанной трубой поверх пулутрузионного сердечника сочетает оба преимущества.
Можно ли использовать пулутрузионные углеволоконные стержни на открытом воздухе или в агрессивных средах?
Да, при правильном выборе смолы. Углеволокно само по себе химически инертно и не корродирует, но матрица должна защищать волокна от проникновения влаги и воздействия окружающей среды. Эпоксидные системы обеспечивают хорошие общие характеристики с рабочими температурами до 120-150°C; винилэфирная смола предпочтительна для химических и соленоводных сред благодаря превосходной стойкости к гидролизу и воздействию кислот. Для непрерывного использования на открытом воздухе рекомендуется защитная от УФ-излучения поверхностная вуаль или гелькоут, а клеевые соединения следует защищать герметизирующим клеем, чтобы предотвратить затекание влаги вдоль границы волокно-матрица.
Заключение
Пулутрузионные углеволоконные стержни обеспечивают сочетание свойств, недостижимое для любого металлического круглого прутка: прочность на растяжение 1 500-2 300 МПа, удельную прочность в 10-20 раз выше, чем у нержавеющей стали, почти нулевое тепловое расширение и усталостную выносливость выше 60% от предела прочности. Процесс пултрузии делает эти свойства экономичными, превращая непрерывный жгут в готовый стержень на одной автоматизированной линии с жесткими допусками на диаметр и предсказуемой стоимостью материала. Для применений, критичных к жесткости, чувствительных к весу и подверженных коррозии, они являются прямой и практичной заменой стального, нержавеющего и алюминиевого прутка.
Для инженеров, выбирающих материал стержня, ключевые решения — марка волокна, смоляная система, диаметр и конструкция соединения. Изучите наш ассортимент пулутрузионных углеволоконных стержней и труб для ознакомления с доступными диаметрами, марками и вариантами длины, или свяжитесь с нашей инженерной командой, чтобы обсудить нестандартные марки волокна, смоляные системы и опытные партии для вашего применения.
Входит в раздел
Похожие статьи
- Стеклопластиковые намотанные трубы: экономичная альтернатива углеродному волокну
- Проектирование намотанных эпоксидных труб: толщина стенки, угол намотки и оптимизация под нагрузку
- Намотанные эпоксидные трубы: стандарты испытаний и обеспечение качества
- Производство намотанных эпоксидных труб: технологический процесс и контроль качества
- Намотанная стекловолоконная труба: параметры процесса и сравнение характеристик с углеволокном
- Стоимость намотанных эпоксидных труб: материалы, процесс и ценообразование по объемам
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.