
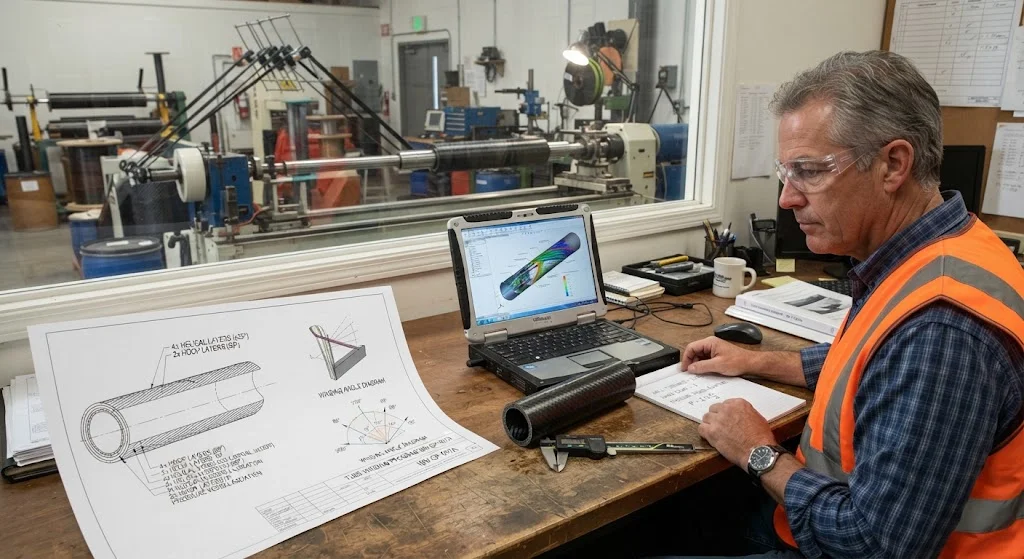
Проектирование намотанных эпоксидных труб — это процесс перевода условий нагружения в программу намотки: выбор волокна, смолы, угла намотки, последовательности слоев и толщины стенки, которые вместе дают трубу, достаточно прочную для своей задачи и не тяжелее необходимого. Намотка необычно гибка сре
Введение
Проектирование намотанных эпоксидных труб — это процесс перевода условий нагружения в программу намотки: выбор волокна, смолы, угла намотки, последовательности слоев и толщины стенки, которые вместе дают трубу, достаточно прочную для своей задачи и не тяжелее необходимого. Намотка необычно гибка среди композитных процессов, потому что угол намотки можно непрерывно менять вдоль трубы и вокруг нее, что означает: конструктор может разместить жесткость и прочность точно там, где этого требуют нагрузки. Но у этой гибкости есть цена: пространство проектирования велико, и ошибка дает трубы либо избыточно тяжелые, либо недостаточно прочные. Эта статья — руководство по проектированию намотанных труб, которое последовательно проводит по решениям — сначала условия нагружения, затем угол намотки, затем толщина стенки и укладка слоев — и объясняет цикл проверки, подтверждающий конструкцию до изготовления оснастки.
Три параметра доминируют в проектировании намотанных эпоксидных труб: угол намотки задает направление волокон и, следовательно, направленные свойства; толщина стенки задает общую несущую способность; а последовательность слоев определяет, как нагрузка распределяется между осевым и кольцевым направлениями. Каждый взаимодействует с двумя другими, и все три ограничены технологичностью — намоточным станком, оправкой и циклом отверждения.
Проектирование намотанных эпоксидных труб: начинаем с условий нагружения
Проектирование начинается с перечисления всех нагрузок, которые труба будет испытывать в эксплуатации, и их классификации по направлению. Четыре основных семейства нагрузок для трубы:
- Осевая нагрузка: растяжение или сжатие вдоль оси трубы — толкатели, стойки, карданные валы, передающие тягу, и колонны.
- Кольцевая (окружная) нагрузка: внутреннее или наружное давление, действующее по окружности — сосуды давления, трубопроводы, гидроцилиндры и вакуумные трубы.
- Крутящая нагрузка: момент вокруг оси трубы — карданные валы, торсионы и соединительные трубы.
- Изгибающая нагрузка: момент, приложенный поперек оси — балки, консоли и структурные трубы в рамах.
Реальные применения почти всегда сочетают два или более из этих типов, и сочетание определяет выбор угла. Ключевая идея: намотанная труба наиболее прочна в направлении волокна, поэтому угол намотки должен располагать волокна вдоль направления наибольшего главного напряжения. В таблице ниже сведены семейства углов, используемые на практике.
| Преобладающая нагрузка | Угол намотки | Схема слоев |
|---|---|---|
| Осевое растяжение/сжатие | 10-30 градусов | В основном осевые слои с легкой кольцевой обмоткой |
| Внутреннее давление (сбалансированное) | 54,7 градуса (спиральное) | Чередование ±54,7 спиральных плюс кольцевая |
| Чисто кольцевое / давление с высокой кольцевой долей | 85-90 градусов (кольцевое) | Кольцевые слои вперемежку со спиральными |
| Кручение | ±45 градусов | Чередующиеся пары +45/-45 |
| Изгиб | 10-30 градусов плюс кольцевая | Осевые слои на внешней поверхности, кольцевые внутри |
Классический случай сосуда давления заслуживает особого внимания: для трубы с закрытым торцом под внутренним давлением оптимальное распределение напряжений имеет соотношение кольцевого и осевого напряжений 2:1, и спиральная намотка под углом ±54,7 градуса дает ровно этот баланс при минимальной толщине стенки. Вот почему угол 54 градуса так часто встречается в намотанном напорном оборудовании.
Руководство по проектированию намотанных труб: угол намотки и последовательность слоев
После классификации условий нагружения выбирается угол намотки, и вокруг него строится последовательность слоев. Три правила направляют последовательность.
- Чередующиеся пары углов: спиральные слои наматываются сбалансированными парами, проход с положительным углом затем проход с отрицательным углом, чтобы труба не скручивалась и не изгибалась под нагрузкой. Одиночный спиральный слой дал бы связанную, коробящуюся трубу; сбалансированная пара восстанавливает симметрию.
- Кольцевые слои на поверхности: кольцевые слои (85-90 градусов) размещаются на внешней поверхности сосудов давления, где они сдерживают окружную деформацию и защищают спиральные слои. Кольцевые волокна на внутреннем диаметре менее эффективны, потому что напряжение там ниже.
- Держите пакет тонким: количество слоев умножает время намотки, а каждый переход между семействами углов — потенциальный источник волнистости волокна. Для заданной толщины стенки меньшее число более толстых спиральных слоев обычно лучше, чем много тонких.
Последовательность важна, потому что соседние слои разных углов переплетаются в точках пересечения. Если кольцевые слои наматываются между спиральными, поверхность более равномерна, а спиральные слои лучше поддержаны; если сначала наматываются все спиральные слои, а кольцевые — последними, кольцевые слои лежат на гладкой поверхности, но в спиральном пучке могут появиться зазоры. Для структурных труб переплетенная схема — выбор по умолчанию.
Оптимизация FW-труб: толщина стенки и укладка слоев
Толщина стенки — последняя проектная переменная и та, которая превращает выбор угла в несущую способность. Минимальная толщина задается определяющим условием нагружения и допускаемым напряжением системы материалов, но три практических соображения обычно поднимают конструкцию выше чистого минимума по напряжению.
- Устойчивость: тонкостенные трубы под сжатием или изгибом теряют устойчивость задолго до достижения прочности материала. Для трубы под осевым сжатием критическая нагрузка потери устойчивости растет как куб толщины стенки, поэтому небольшое увеличение толщины дает большой запас устойчивости.
- Обработка и механическая обработка: стенки ниже примерно 1,5 мм хрупки при извлечении оправки, механической обработке и транспортировке. Практический минимум 1,5-2,0 мм обычен для структурных труб независимо от расчета напряжений.
- Удар и стойкость к повреждениям: более толстая стенка лучше переносит ударные повреждения — видимое глазом повреждение тонкой трубы может снизить прочность на сжатие вдвое, тогда как более толстая стенка сдерживает зону повреждения.
Затем пакет слоев собирается до требуемой толщины. Типичная структурная труба может использовать пакет вида: два спиральных прохода ±54,7, один кольцевой проход, еще два спиральных прохода и завершающий кольцевой проход, где каждая группа проходов добавляет определенный вклад в толщину. На практике толщина стенки наращивается подсчетом проходов, а не слоев: программа намотки задает число спиральных и кольцевых проходов, а полученная толщина проверяется на пробной трубе и корректируется по одному проходу за раз. Этот контроль по проходам и делает намотанные трубы воспроизводимыми в производстве.
| Параметр проектирования | Типичный диапазон | Проектное следствие |
|---|---|---|
| Спиральный угол | 10-55 градусов | Задает распределение осевой/кольцевой прочности |
| Кольцевой угол | 85-90 градусов | Сдерживает окружную деформацию |
| Объемная доля волокна | 60-68% | Повышает жесткость; выше — риск пор |
| Толщина стенки | 1,5-50 мм | Задает несущую способность и устойчивость |
| Толщина слоя за проход | 0,15-0,6 мм | Определяет число проходов и время намотки |
| Отношение длины к диаметру | до 50:1 | Ограничивает диапазон спирального угла на длинных трубах |
Инженерия композитных труб: проверка и итерация
Инженерия композитных труб не заканчивается на чертеже. Каждое проектное допущение — допускаемые значения материалов, объемная доля волокна, качество отверждения и фактически намотанные углы — должно быть проверено на изделии до фиксации конструкции.
- Пробная намотка: первая пробная труба наматывается для подтверждения, что программа углов, геометрия оправки и цикл отверждения дают задуманную толщину стенки и объемную долю волокна.
- Механическая проверка: испытания образцов и труб подтверждают прогнозируемые прочности. Осевое растяжение, кольцевое растяжение (кольцо NOL) и, где применимо, давление разрушения сравниваются с расчетом.
- Итерация: если результаты испытаний не дотягивают, корректируется угол, пакет или материал — обычно по одной переменной за раз — и цикл повторяется до достижения запаса.
- Допускаемые значения для проектирования: для более рискованных применений проверенные свойства снижаются статистически выведенными понижающими коэффициентами (обычно допуски A-основы и B-основы) и используются как основа производственной спецификации.
Цикл итерации дешев на стадии прототипа и дорог после изготовления оснастки, поэтому конструкторский анализ должен быть строгим до фиксации программы намотки. Структурированный анализ проверяет перечень условий нагружения, запас по каждой нагрузке, ограничения технологичности и план испытаний — в таком порядке.
Часто задаваемые вопросы
Как выбрать угол намотки для намотанной эпоксидной трубы?
Сначала классифицируйте преобладающую нагрузку. Осевые нагрузки требуют малых углов (10-30 градусов), внутреннее давление — сбалансированного спирального угла 54,7 градуса, чистые кольцевые нагрузки — 85-90 градусов, кручение — ±45 градусов, а изгиб — низкоугловых осевых слоев с кольцевыми для устойчивости. Большинство труб несут комбинированные нагрузки, поэтому угол выбирается сначала для удовлетворения направления наибольшего напряжения, затем пакет балансируется дополнительными слоями для вторичного направления. При сомнении начните со сбалансированной спиральной схемы ±54,7 и добавляйте кольцевые слои, пока не будет выполнено требование по давлению или устойчивости.
Какова минимальная толщина стенки намотанной эпоксидной трубы?
Для малых структурных труб практический минимум около 1,5-2,0 мм обычен независимо от расчета напряжений, потому что более тонкие стенки хрупки при извлечении оправки, механической обработке и обращении. Более крупные трубы используют более толстые стенки, определяемые устойчивостью: для сжатия и изгиба сопротивление потере устойчивости растет как куб толщины стенки, поэтому минимум часто задает устойчивость, а не прочность материала. Диапазон 1,5-50 мм охватывает большинство производственных трубных применений.
Как контролируется толщина стенки при намотке?
Толщина стенки наращивается подсчетом проходов, а не слоев. Программа намотки задает число спиральных и кольцевых проходов, и каждая группа проходов дает известную толщину — обычно 0,15-0,6 мм за проход в зависимости от числа волокон, натяжения и содержания смолы. Наматывается пробная труба, измеряется, и число проходов корректируется по одному за раз до достижения целевой толщины. В производстве толщина проверяется по партиям ультразвуковым или размерным контролем, а число проходов сохраняется в записи партии.
Можно ли оптимизировать намотанные эпоксидные трубы под изгибающие нагрузки?
Да, но изгиб — наименее эффективная нагрузка для намотки, потому что труба при изгибе несет наибольшее напряжение на внешней поверхности и почти никакого на нейтральной оси. Практичная конструкция размещает низкоугловые осевые слои на наружном диаметре, где они несут изгибающий момент, с кольцевыми слоями внутри для стабилизации стенки против овализации и потери устойчивости. Стенка толще, чем предполагает чистый расчет напряжений, потому что локальная потеря устойчивости при сжимающем изгибном напряжении — определяющий режим отказа для стройных труб.
Заключение
Проектирование намотанных эпоксидных труб — это последовательность решений: классифицируйте нагрузку, выберите угол намотки, постройте последовательность слоев, задайте толщину стенки и проверьте на изделии. Процесс намотки вознаграждает конструкторов, которые мыслят проходами и парами слоев, и наказывает конструкции, игнорирующие устойчивость, обработку и технологичность. Выполненное систематически, это дает трубу, которая несет свою нагрузку при минимальном весе с документированным запасом — и программу намотки, воспроизводимую в производстве.
Если вы проектируете намотанную эпоксидную трубу для вашего применения, ознакомьтесь с нашим ассортиментом намотанных труб для стандартных вариантов или свяжитесь с нашей инженерной командой, указав условия нагружения, размеры и условия эксплуатации — мы поможем выбрать угол, пакет и толщину стенки и аттестуем конструкцию пробной намоткой и испытаниями.
Входит в раздел
Похожие статьи
- Стеклопластиковые намотанные трубы: экономичная альтернатива углеродному волокну
- Намотанные эпоксидные трубы: стандарты испытаний и обеспечение качества
- Производство намотанных эпоксидных труб: технологический процесс и контроль качества
- Намотанная стекловолоконная труба: параметры процесса и сравнение характеристик с углеволокном
- Пулутрузионные углеволоконные стержни: механические свойства и промышленное применение
- Стоимость намотанных эпоксидных труб: материалы, процесс и ценообразование по объемам
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.