
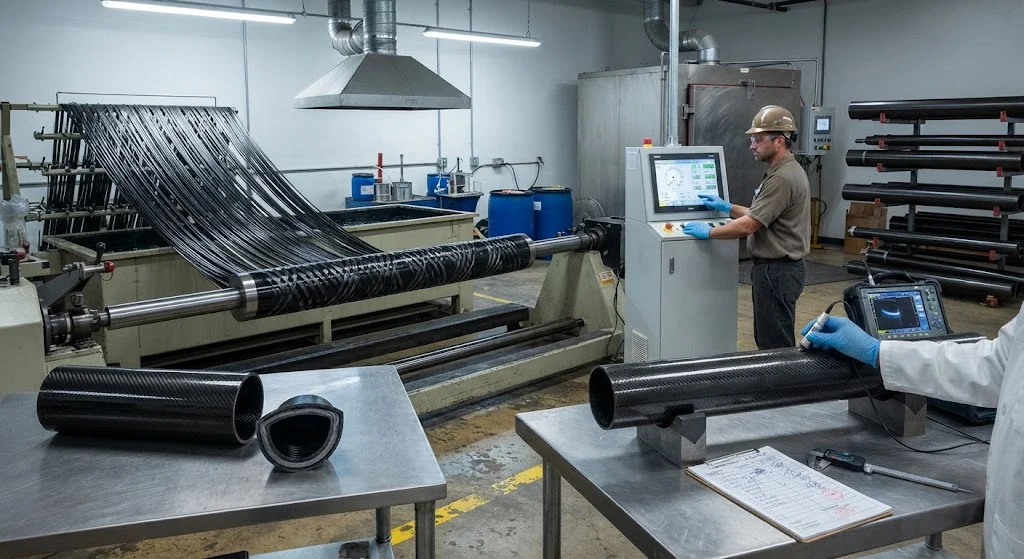
Производство намотанных эпоксидных труб — это процесс выпуска высокопроизводительных трубчатых компонентов путем намотки непрерывного углеродного, стеклянного или арамидного волокна на оправку с эпоксидной смолой. Эпоксидная смола является предпочтительной для инженерных труб, поскольку обеспечивает
Введение
Производство намотанных эпоксидных труб — это процесс выпуска высокопроизводительных трубчатых компонентов путем намотки непрерывного углеродного, стеклянного или арамидного волокна на оправку с эпоксидной смолой. Эпоксидная смола является предпочтительной для инженерных труб, поскольку обеспечивает самые высокие механические свойства, усталостную стойкость и рабочую температуру среди всех производственных намоточных смол. Технологический процесс точен и воспроизводим: натяжение волокна, температура смолы, угол намотки и цикл отверждения контролируются для производства труб с прогнозируемой прочностью, жесткостью и точностью размеров. В этой статье объясняется каждый этап производства намотанных эпоксидных труб — от подготовки сырья через намотку, отверждение и финишную обработку — и подробно описываются практики контроля качества, отличающие стабильное производство от переменного выпуска.
Понимание процесса важно для покупателей не меньше, чем для производителей. Одна и та же спецификация трубы может быть произведена с очень разным уровнем качества в зависимости от того, насколько тщательно контролируются параметры намотки и насколько строго проверяется цикл отверждения. Эта статья дает инженерам словарь и критерии приемки для спецификации, аудита и верификации производства намотанных эпоксидных труб
Процесс производства намотанных эпоксидных труб
Производство намотанных эпоксидных труб следует фиксированной последовательности этапов, каждый из которых имеет определенные технологические окна. Процесс начинается на шпулярнике, где пакеты волокна равномерно натягиваются, и заканчивается на участке механической обработки, где отвержденные трубы режутся, торцуются и доводятся до конечных размеров.
- Шпулярник и натяжение: Ровинги волокна протягиваются из пакетов через регулируемые натяжители. Постоянное натяжение — обычно 10-50 Н на ровинг — обеспечивает прямые волокна и равномерную консолидацию; дрейф натяжения порождает волнистые волокна и разброс прочности.
- Ванна со смолой: Волокна проходят через ванну с регулируемой температурой, содержащую смешанную эпоксидную систему. Вязкость смолы, температура ванны и время выдержки определяют качество пропитки и содержание смолы.
- Намотка: Пропитанные волокна укладываются на вращающуюся оправку перемещающимся подающим глазком под запрограммированным углом намотки. Спиральные и кольцевые слои комбинируются в спроектированной последовательности для получения требуемого распределения прочности.
- Отверждение: Намотанная оправка отверждается в печи или на нагретой оснастке. Эпоксидные системы обычно отверждаются при 120-180°C в течение 1-4 часов с контролируемой скоростью нагрева для избежания экзотермы и остаточных напряжений.
- Извлечение оправки: После отверждения труба снимается с оправки — гидравлическим извлечением для стальных оправок или удалением растворимого/выдуваемого сердечника.
- Механическая обработка и финишная обработка: Трубы режутся по длине, торцуются и обрабатываются на концах для клеевых или механических соединений, затем проходят контроль и упаковку.
В следующих разделах рассматриваются два этапа, наиболее сильно влияющих на конечное качество — намотка и отверждение, — а затем практики контроля качества, которые их верифицируют.
Процесс намотки эпоксидной трубы: материалы и смоляные системы
Процесс намотки эпоксидной трубы начинается с выбора материала, который задает потолок достижимых характеристик. Выбор волокна определяет жесткость и прочность: углеродное волокно стандартного модуля (230-240 ГПа) — рабочая лошадка для конструкционных труб; марки промежуточного и высокого модуля (290-440 ГПа) служат применениям, критичным к жесткости; E-стекло и S-стекло остаются экономичными там, где углерод не требуется.
Выбор эпоксидной смолы не менее важен. Намотка требует низковязких систем с длительным сроком годности, которые быстро пропитывают волокно и отверждаются в прочную матрицу с высокой температурой стеклования. Доминируют три семейства:
- Стандартный бисфенол-A/F эпоксид: Универсальный выбор, отверждается при 120-150°C до Tg 100-140°C со сбалансированными механическими свойствами и хорошей химической стойкостью.
- Высокотемпературный эпоксид: Многофункциональные или новолачные системы, отверждающиеся при 160-200°C до Tg выше 180°C, используемые там, где требуются повышенные рабочие температуры или высокие характеристики в горяче-влажных условиях.
- Упрочненный эпоксид: Составы с резиновыми или термопластичными модификаторами, повышающие межслойную вязкость и ударную стойкость.
Содержание смолы контролируется соотношением скорости волокна и подачи смолы, а также вязкостью ванны. Для конструкционных труб типична объемная доля волокна 60-68%; богатые смолой внутренний и внешний слои обеспечивают коррозионную защиту, но мало способствуют жесткости.
Производство FW-труб: параметры намотки и оснастка
В производстве FW-труб параметры намотки переводят качество материала в структурные характеристики. Угол намотки — самый мощный конструктивный рычаг. Спиральный угол 54 градуса дает классическую сбалансированную двухосную трубу для сосудов давления, тогда как более низкие углы смещают прочность в осевом направлении, а более высокие — в кольцевом.
Конструкция оснастки — второй определяющий фактор. Стальные оправки с легким конусом и разделительным покрытием являются стандартом производства; они обрабатываются с жесткими допусками, поскольку внутренний диаметр трубы воспроизводит поверхность оправки. Прямолинейность, качество поверхности и тепловая масса оправки влияют на конечную трубу: оправка с отклонением прямолинейности более 0,1 мм на метр передает эту ошибку непосредственно трубе.
| Параметр | Типичный диапазон | Влияние на качество |
|---|---|---|
| Угол намотки | 10-90 градусов | Задает соотношение осевой/кольцевой прочности; 54° = сбалансированная двухосная |
| Объемная доля волокна | 60-68% | Повышает жесткость и прочность; выше — риск пустот |
| Натяжение ровинга | 10-50 Н | Контролирует прямолинейность волокна и консолидацию |
| Температура отверждения | 120-200°C | Определяет Tg и характеристики в горяче-влажных условиях |
| Прямолинейность оправки | ≤0,1 мм/м | Передается непосредственно прямолинейности трубы |
| Содержание смолы по весу | 25-40% | Баланс между механическими свойствами и коррозионным барьером |
В производстве эти параметры записываются для каждой партии и сохраняются в составе записи партии. Эта прослеживаемость позволяет производителю доказать, что труба соответствует спецификации, — и позволяет покупателю проверить это утверждение.
Производство композитных труб: контроль качества
Контроль качества в производстве композитных труб верифицирует, что процесс произвел то, что предусматривал проект. Он действует на трех уровнях: мониторинг в процессе, физические испытания и неразрушающий контроль.
- Мониторинг в процессе: Непрерывная запись натяжения, температуры смолы, угла намотки и температуры отверждения. Отклонения фиксируются в реальном времени и заносятся в запись партии.
- Физические испытания: Испытания образцов и труб на выборочной основе. Типичные испытания включают осевую и кольцевую прочность при растяжении, объемную долю волокна кислотным растворением, Tg методом ДСК и давление разрушения.
- Неразрушающий контроль: Ультразвуковой контроль выявляет пустоты, расслоения и волнистость волокна; размерный контроль проверяет внутренний/наружный диаметр, толщину стенки, прямолинейность и концентричность по чертежу.
Критерии приемки определяются в спецификации и обычно требуют: объемную долю волокна в пределах ±2%, толщину стенки в пределах ±0,1-0,2 мм, прямолинейность в пределах 0,5-1,0 мм на метр и отсутствие обнаруживаемых расслоений при ультразвуковом сканировании.
Испытания и сертификация намотанных эпоксидных труб
Требования к испытаниям масштабируются с риском применения. Для конструкционных труб и труб под давлением испытания следуют признанным стандартам. В таблице ниже приведены типичные методы испытаний.
| Испытание | Стандарт/метод | Назначение |
|---|---|---|
| Испытание на осевое растяжение | ASTM D2105 (трубы) / D3039 | Осевая прочность и модуль |
| Испытание на кольцевое растяжение | ASTM D2290 (кольцо NOL) | Окружная прочность |
| Объемная доля волокна | ASTM D3171 (кислотное растворение) | Проверка соотношения смолы и волокна |
| Температура стеклования | ASTM E1356 / ISO 11357 (ДСК) | Подтверждение полноты отверждения и Tg |
| Ультразвуковой контроль | ASTM E2580 (направленные волны) / ручной УЗК | Выявление пустот и расслоений |
| Давление разрушения | ASTM D1599 | Проверка класса давления (трубы под давлением) |
Для аэрокосмических и оборонных применений производители обычно добавляют прослеживаемость материалов, документированный контроль процесса и испытания при свидетелях третьей стороны в пакет сертификации.
Часто задаваемые вопросы
Каковы типичные диапазоны толщины стенки и диаметра намотанных эпоксидных труб?
Намотанные эпоксидные трубы обычно производятся с наружными диаметрами от 10 мм до 1 500 мм и толщиной стенки от 1,5 мм до 50 мм. Малые конструкционные трубы (10-100 мм) типичны для приводов, плеч дронов и валов; средние диаметры (100-500 мм) служат гидравлическим цилиндрам, роликам и сосудам давления; большие диаметры (500-1 500 мм) используются для труб, резервуаров и компонентов ветряных турбин. Толщина стенки наращивается добавлением спиральных и кольцевых проходов, поэтому практический диапазон широк — ограничен главным образом временем отверждения и управлением экзотермой.
Как проверяется качество намотанных эпоксидных труб перед поставкой?
Верификация следует определенному плану контроля, согласованному на этапе спецификации. Записи процесса подтверждают, что параметры намотки оставались в окне. Испытания образцов из той же партии подтверждают осевую и кольцевую прочность, модуль, объемную долю волокна и Tg. Неразрушающий контроль — обычно ультразвуковой — проверяет всю трубу на пустоты и расслоения, а размерный контроль проверяет внутренний и наружный диаметр, толщину стенки, прямолинейность и концентричность. Для труб под давлением испытание на разрушение или опрессовку проводится на выборочной основе.
Каковы типичные сроки поставки и минимальный объем заказа для нестандартных намотанных эпоксидных труб?
Для стандартных диаметров с распространенными системами волокна и смолы производственный срок обычно составляет 4-8 недель с момента заказа и определяется главным образом доступностью оправок и графиком отверждения. Нестандартные оправки добавляют 4-10 недель в зависимости от размера и сложности. Минимальные объемы заказа варьируются по диаметрам: для малых труб (менее 50 мм) MOQ часто составляет 20-100 штук, поскольку настройка и смена шпулярника доминируют в стоимости; большие трубы котируются за штуку. Прототипные партии (1-10 штук) обычно доступны с наценкой.
Можно ли обрабатывать, склеивать или соединять намотанные эпоксидные трубы после отверждения?
Да. Отвержденные эпоксидные трубы можно резать, торцевать и обтачивать твердосплавным инструментом, а отверстия можно сверлить при надлежащей опоре. Резьбу, как правило, не нарезают в стенке трубы — стандартным подходом являются приклеенные металлические вставки, фланцы или концевые фитинги. Клеевые соединения с конструкционными клеями обычно достигают 80-95% прочности трубы при длине склейки 20-30 толщин стенки. Вся постотвержденная обработка должна выполняться с удалением пыли, поскольку отвержденная эпоксидно-углеродная пыль абразивна и токопроводяща.
Заключение
Производство намотанных эпоксидных труб — это точный управляемый процесс, выпускающий высокопроизводительные трубчатые компоненты для самых требовательных конструкционных применений. Сочетание механических и тепловых характеристик эпоксидной смолы со свободой проектирования намотки — переменными углами, последовательностями слоев и типами волокна — дает инженерам материальную систему, которую можно настроить практически под любой трубчатый случай нагружения. Успех зависит от дисциплинированного контроля натяжения, угла намотки, содержания смолы и цикла отверждения, подтверждаемого мониторингом в процессе, физическими испытаниями и неразрушающим контролем.
При закупке намотанных эпоксидных труб укажите угол намотки, объемную долю волокна, смоляную систему и критерии приемки для испытаний и контроля — и требуйте записи партии, доказывающие их соблюдение. Изучите наш ассортимент намотанных труб и композитных изделий для стандартных вариантов, или свяжитесь с нашей инженерной командой, чтобы обсудить нестандартные углы намотки, марки волокна и квалификационные испытания для вашего применения.
Похожие статьи
- Стеклопластиковые намотанные трубы: экономичная альтернатива углеродному волокну
- Проектирование намотанных эпоксидных труб: толщина стенки, угол намотки и оптимизация под нагрузку
- Намотанные эпоксидные трубы: стандарты испытаний и обеспечение качества
- Намотанная стекловолоконная труба: параметры процесса и сравнение характеристик с углеволокном
- Пулутрузионные углеволоконные стержни: механические свойства и промышленное применение
- Стоимость намотанных эпоксидных труб: материалы, процесс и ценообразование по объемам
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.
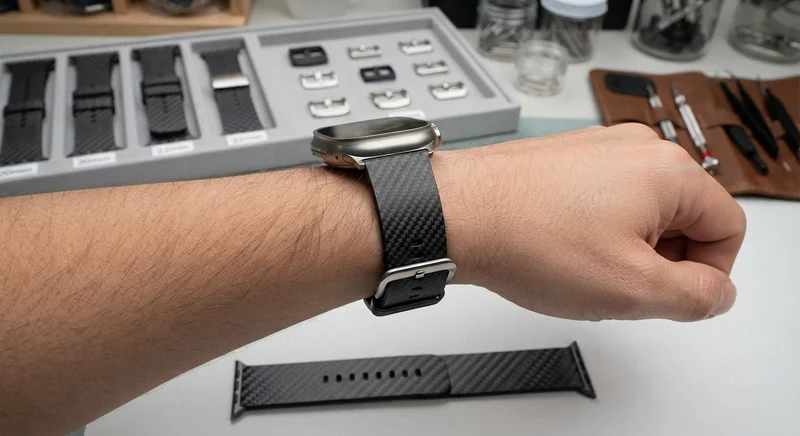
Ремешок из углеволокна - 20мм/22мм с быстросъемом
Премиальный ремешок из углеволокна с быстросъемными пружинными стержнями.
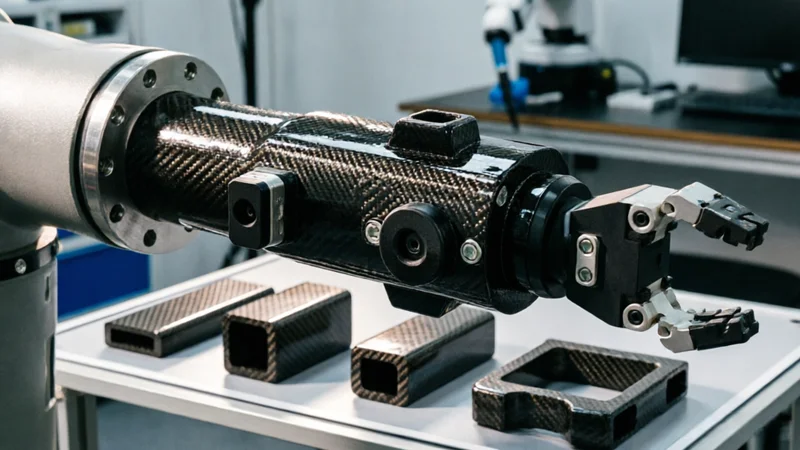
Углеродное звено конечного эффектора робота - Индивидуальная форма и интеграция датчиков
Индивидуальные углеродные звенья конечных эффекторов для роботизированных рук. Для интеграторов автоматизации и исследовательских лабораторий.
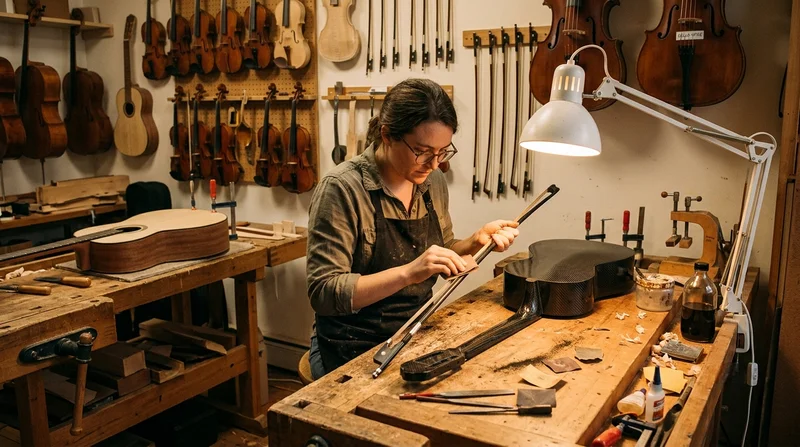
Заказные углеродные волокна музыкальные инструменты
Компоненты из углеродного волокна для изготовления музыкальных инструментов, предлагающие превосходную размерную стабильность, низкий вес и постоянные акустические свойства.Мы производим луки из углеродного волокна, шеи гитары, подбородки для скрипки, барабанные оболочки и тела духовых инструментов.Приборы из углеволокна устойчивы к изменениям влажности и колебаниям температуры, которые влияют на деревянные инструменты.
Заказные компоненты медицинского оборудования из углеродного волокна
Компоненты из углеродного волокна медицинского качества, изготовленные для оборудования визуализации, хирургических инструментов и систем поддержки пациентов.Радиопрозрачность углеродного волокна ( рентгеновская прозрачность) и высокое соотношение прочности к весу делают его идеальным для кровати КТ-сканеров, рамы инвалидных колясок, хирургических роботов-рук и аксессуаров, совместимых с МРТ.Доступны биосовместимые смольные системы.