
Испытания намотанных эпоксидных труб — это дисциплина, которая отличает трубу, соответствующую своей спецификации, от трубы, лишь похожей на нее. Намотанная эпоксидная труба несет свою прочность в направлении волокон, поэтому ее свойства сильно направлены: осевая прочность, кольцевая прочность и жес
Введение
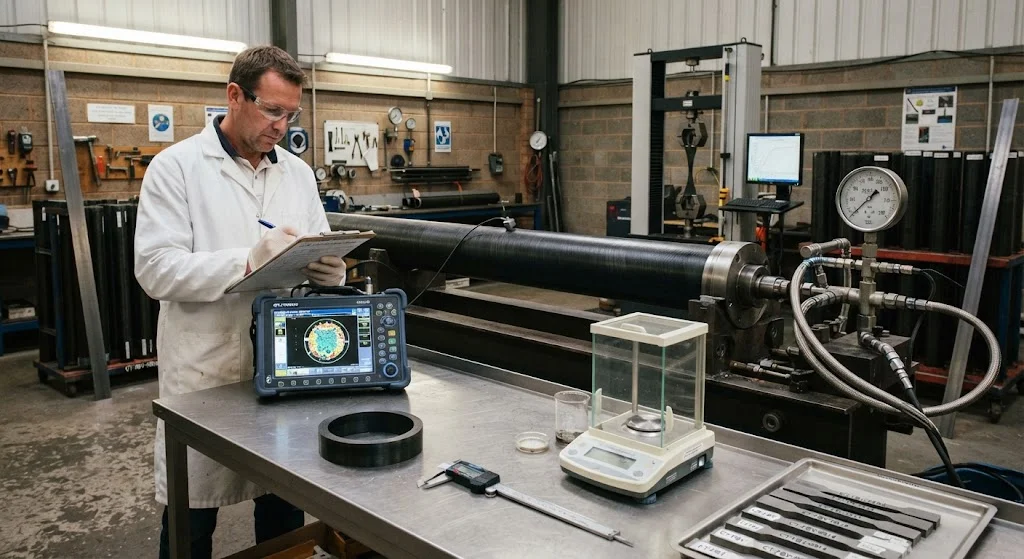
Испытания намотанных эпоксидных труб — это дисциплина, которая отличает трубу, соответствующую своей спецификации, от трубы, лишь похожей на нее. Намотанная эпоксидная труба несет свою прочность в направлении волокон, поэтому ее свойства сильно направлены: осевая прочность, кольцевая прочность и жесткость зависят от угла намотки и последовательности слоев, выбранных конструктором. Испытания подтверждают, что поставленная труба обладает свойствами, обещанными чертежом, при том содержании волокна, которое предполагал процесс, и без пор и расслоений, которые сократили бы срок ее службы. В этой статье объясняется полная матрица проверки намотанных эпоксидных труб — механические испытания, методы физической характеризации, методы неразрушающего контроля и стандарты ASTM и ISO, которые их определяют, — и показано, как в практике строится полная программа контроля качества композитных труб.
Ставки высоки, потому что трубы редко испытываются до разрушения в эксплуатации. Ствол гидравлического цилиндра, карданный вал, лейнер сосуда давления или структурный лонжерон должны выдерживать годы циклических нагрузок, и единственный способ обосновать это ожидание — документированные испытания в точке производства, повторяемые через определенные интервалы в ходе серийного производства.
Испытания намотанных эпоксидных труб: матрица проверки
Полная программа испытаний намотанных эпоксидных труб организована в четыре уровня, каждый из которых отвечает на свой вопрос о трубе.
- Механические испытания: измеряют прочность и жесткость — осевое растяжение, кольцевое растяжение, сжатие и, где применимо, давление разрушения. Ответ: выдерживает ли труба расчетные нагрузки?
- Физическая характеризация: измеряет объемную долю волокна, пористость, температуру стеклования (Tg) и плотность. Ответ: является ли материал тем, что заявляет спецификация?
- Неразрушающий контроль (НК): ультразвуковые и радиографические методы сканируют всю трубу на наличие пор, расслоений и волнистости волокна. Ответ: есть ли скрытые дефекты в каждой поставленной трубе?
- Размерная проверка: внутренний и наружный диаметр, толщина стенки, прямолинейность, соосность и перпендикулярность торцов по чертежу. Ответ: подходит ли труба для сборки?
Четыре уровня дополняют друг друга. Механические испытания проводятся на образцах из той же производственной партии; физическая характеризация поддерживает их, доказывая, что система материалов соответствует проектным допускам; НК распространяет проверку на 100% поставленных труб; а размерные проверки защищают интерфейс сборки. Спецификация, опускающая любой уровень, оставляет пробел, который в конце концов проявится в виде отказа.
Стандарты испытаний FW-труб: ASTM и ISO
Стандарты испытаний FW-труб — это общий язык между производителем, покупателем и сертификационным органом. В таблице ниже перечислены стандарты, наиболее часто применяемые к намотанным эпоксидным трубам.
| Испытание | Стандарт | Что проверяет |
|---|---|---|
| Осевая прочность и модуль при растяжении | ASTM D2105 (трубы) / ASTM D3039 (ламинат) | Продольная несущая способность |
| Кольцевая прочность при растяжении | ASTM D2290 (кольцевое испытание NOL) | Окружная прочность намотанной стенки |
| Объемная доля волокна и пористость | ASTM D3171 (кислотное растворение) / ASTM D2584 | Соотношение смолы и волокна, пористость |
| Температура стеклования | ASTM E1356 / ISO 11357 (ДСК) | Полнота отверждения и термические возможности |
| Давление разрушения | ASTM D1599 | Номинальное давление напорных труб |
| Межслойная прочность на сдвиг | ASTM D2344 (короткая балка) | Качество межслойной связи |
| Гидростатическая расчетная основа (трубы) | ISO 14692 (нефть и газ) | Долговременная способность к давлению |
Для нефтегазовых применений ISO 14692 добавляет долговременные испытания, которые не покрываются механическими испытаниями образцов: гидростатические регрессионные испытания экстраполируют расчетное напряжение из многолетнего воздействия давления, и это становится основой номинального рабочего давления трубы. Для аэрокосмической и оборонной промышленности производители обычно добавляют к сертификационному пакету прослеживаемость материалов, документированный контроль процесса и испытания свидетелей третьей стороной.
Контроль качества композитных труб: критерии приемки на практике
Контроль качества композитных труб силен настолько, насколько сильны его критерии приемки, и они записываются в спецификацию до начала производства. Типичные пределы приемки для структурных намотанных эпоксидных труб выглядят так:
| Параметр | Типичный предел приемки |
|---|---|
| Объемная доля волокна | Заданное значение ±2% |
| Пористость | Менее 1-2% (1% для напорных труб) |
| Толщина стенки | ±0,1-0,2 мм от размера чертежа |
| Прямолинейность | 0,5-1,0 мм на метр |
| Tg (ДСК, отвержденная) | Выше заданного минимума, обычно 100-180°C |
| Ультразвуковое сканирование | Без расслоений; показания пор ниже согласованного уровня брака |
| Осевая / кольцевая прочность | Среднее по образцам выше 95-100% проектного допуска |
Важны два практических момента. Во-первых, пределы приемки следует согласовывать на этапе спецификации, потому что они определяют объем контроля, а значит, и цену: допуск на толщину стенки ±0,05 мм удваивает стоимость контроля по сравнению с ±0,2 мм. Во-вторых, план выборки так же важен, как и пределы — для серийного производства испытание одного образца на партию и одной трубы на партию обычно слишком слабо, а разрушающие испытания каждой трубы редко оправданы. Обычный компромисс: испытание образцов на партию, испытание на разрушение или проверочное давление на партию и 100% НК для напорных труб.
Контроль эпоксидных труб: неразрушающие методы
Контроль эпоксидных труб опирается главным образом на ультразвуковые методы, которые быстры, чувствительны к значимым дефектам и применимы ко всем объемам производства.
- Импульсно-эхо ультразвуковой контроль: преобразователь сканирует поверхность трубы и отображает внутренние отражения. Расслоения и крупные поры дают характерные эхо-сигналы; сканирование создает C-скан всей стенки трубы.
- Фазированная решетка: массив элементов электронно управляет лучом, обеспечивая более быстрое покрытие и лучшее обнаружение мелких дефектов в толстых стенках.
- Контроль направляемыми волнами: низкочастотные направляемые волны распространяются вдоль оси трубы, быстро проверяя большие длины — полезно для полевого контроля установленных труб и трубопроводов.
- Радиография (рентген или КТ): применяется выборочно для критических труб; рентген выявляет распределение пор и архитектуру волокна, а компьютерная томография добавляет полное 3D-изображение стенки.
- Визуальный и размерный контроль: дефекты поверхности, поры и размерное соответствие проверяются по чертежу калибрами, штангенциркулями и линейками прямолинейности.
Ультразвуковой контроль требует контактной среды — обычно водяной пленки или иммерсионной ванны — и калибровочного стандарта с известными искусственными дефектами, чтобы уровни брака были согласованы между операторами и между днями. Эта калибровочная дисциплина делает результаты НК защитимыми при аудите.
Квалификация оборудования — финальный слой системы контроля. Записи калибровки, сертификация операторов и периодическая проверка по эталонным стандартам требуются большинством систем качества, включая ISO 9001 и AS9100, и это первое, что проверяет аудитор. Лаборатория с документированной квалификацией оборудования может защитить свои результаты; без нее — не может, как бы ни были хороши приборы.
Часто задаваемые вопросы
Какие испытания обязательны для структурных намотанных эпоксидных труб?
Для ненапорных структурных труб основной обязательный набор: осевая прочность и модуль при растяжении, объемная доля волокна, Tg и ультразвуковой контроль на расслоения и поры. Размерная проверка диаметра, толщины стенки, прямолинейности и соосности требуется всегда. Для напорных труб добавляются кольцевое испытание на растяжение (ASTM D2290) и испытание на разрушение или проверочное давление, а для нефтегазовой службы расчетной основой становятся долговременные гидростатические испытания по ISO 14692.
В чем разница между испытанием образца и испытанием трубы?
Образец — это небольшой элемент, вырезанный из стенки трубы или из панели-свидетеля, намотанной в той же партии; он используется для плоских или кольцевых образцов в испытаниях на растяжение, сдвиг и физических испытаниях. Испытание трубы нагружает всю трубу — давление разрушения, проверочное давление или осевое сжатие — и проверяет интегрированную структуру, включая схему намотки и геометрию торцов. Образцы дешевы и информативны; испытания труб дороги, но выявляют дефекты, которые образцы пропускают, например разрывы намотки на концах.
Как проверяется качество намотанных эпоксидных труб перед поставкой?
Проверка при поставке следует плану контроля, согласованному в спецификации. Записи процесса подтверждают, что параметры намотки оставались в пределах окна во время партии. Испытания образцов проверяют прочность, модуль, объемную долю волокна и Tg. Неразрушающий контроль — обычно ультразвуковой — сканирует поставляемые трубы, а размерные проверки подтверждают интерфейс сборки. Для напорных труб проводится испытание на разрушение или проверочное давление на уровне партии, и результаты сводятся в сертификат соответствия с полной прослеживаемостью материалов и процесса.
Могут ли испытания проводиться производителем, или они должны быть сторонними?
Распространены оба варианта, и правильный выбор зависит от применения. Для стандартных промышленных труб обычно принимаются испытания производителя с документированными процедурами и калиброванным оборудованием. Для аэрокосмической, оборонной, нефтегазовой и медицинской отраслей покупатели обычно требуют испытания свидетелей третьей стороной или аккредитованную лабораторию, а иногда и то и другое: испытания производителя для контроля процесса плюс независимые испытания для сертификации. Например, ISO 14692 предписывает независимую проверку конструкции для гидростатической расчетной основы.
Заключение
Испытания намотанных эпоксидных труб превращают проектное утверждение в документированный факт. Полная программа сочетает механические испытания, физическую характеризацию, неразрушающий контроль и размерную проверку, каждая из которых определена признанными стандартами и имеет критерии приемки, согласованные до начала производства. Это не затраты, которые стоит минимизировать: для трубы, которой предстоит годами нести давление, крутящий момент или циклические нагрузки, программа испытаний — единственное доказательство того, что труба выполнит свою работу, и основа каждого сертификата, аудита и гарантии.
При спецификации намотанных эпоксидных труб требуйте матрицу испытаний, критерии приемки и записи партий — и проверяйте их до производства, а не после поставки. Ознакомьтесь с нашим ассортиментом намотанных труб с документированными программами испытаний или свяжитесь с нашей инженерной командой, чтобы определить пакет испытаний и сертификации для вашего применения.
Похожие статьи
- Стеклопластиковые намотанные трубы: экономичная альтернатива углеродному волокну
- Проектирование намотанных эпоксидных труб: толщина стенки, угол намотки и оптимизация под нагрузку
- Производство намотанных эпоксидных труб: технологический процесс и контроль качества
- Намотанная стекловолоконная труба: параметры процесса и сравнение характеристик с углеволокном
- Пулутрузионные углеволоконные стержни: механические свойства и промышленное применение
- Стоимость намотанных эпоксидных труб: материалы, процесс и ценообразование по объемам
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.
Ремешок из углеволокна - 20мм/22мм с быстросъемом
Премиальный ремешок из углеволокна с быстросъемными пружинными стержнями.
Углеродное звено конечного эффектора робота - Индивидуальная форма и интеграция датчиков
Индивидуальные углеродные звенья конечных эффекторов для роботизированных рук. Для интеграторов автоматизации и исследовательских лабораторий.
Заказные углеродные волокна музыкальные инструменты
Компоненты из углеродного волокна для изготовления музыкальных инструментов, предлагающие превосходную размерную стабильность, низкий вес и постоянные акустические свойства.Мы производим луки из углеродного волокна, шеи гитары, подбородки для скрипки, барабанные оболочки и тела духовых инструментов.Приборы из углеволокна устойчивы к изменениям влажности и колебаниям температуры, которые влияют на деревянные инструменты.
Заказные компоненты медицинского оборудования из углеродного волокна
Компоненты из углеродного волокна медицинского качества, изготовленные для оборудования визуализации, хирургических инструментов и систем поддержки пациентов.Радиопрозрачность углеродного волокна ( рентгеновская прозрачность) и высокое соотношение прочности к весу делают его идеальным для кровати КТ-сканеров, рамы инвалидных колясок, хирургических роботов-рук и аксессуаров, совместимых с МРТ.Доступны биосовместимые смольные системы.