
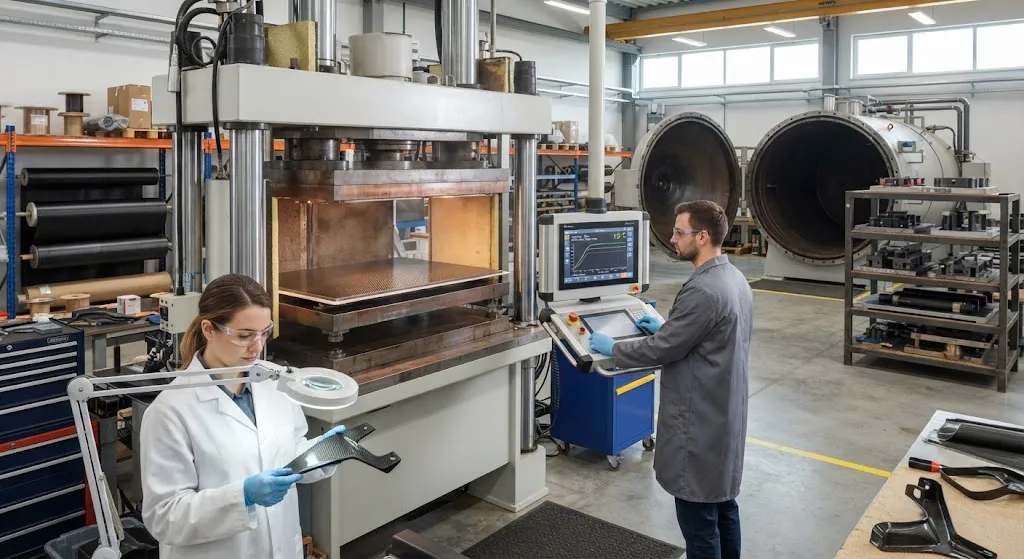
Термопластичные композиты набирают позиции в аэрокосмической, автомобильной и промышленной сферах, потому что предлагают принципиально иной маршрут обработки, чем традиционные термореактивные материалы: вместо длительного химического отверждения в автоклаве термопластичная деталь плавится п
Введение
Термопластичные композиты набирают позиции в аэрокосмической, автомобильной и промышленной сферах, потому что предлагают принципиально иной маршрут обработки, чем традиционные термореактивные материалы: вместо длительного химического отверждения в автоклаве термопластичная деталь плавится под нагревом и давлением и затвердевает при охлаждении за минуты, а не часы. Материал, который это обеспечивает, — термопластичный препрег: углеродная ткань или однонаправленная лента, пропитанная полимером, таким как полиэфирэфиркетон (PEEK), полиэфиркетонкетон (PEKK) или полиамид 6 (PA6). Экономика выбора термопластичного препрега зависит от детальной модели стоимости, сравнивающей пресс-формование с автоклавным отверждением, поскольку эти два маршрута имеют очень разные структуры затрат.
В этой статье разрабатывается прозрачная модель стоимости для двух основных производственных маршрутов — пресс-формования (также компрессионного формования или штамповки) и автоклавного отверждения — и показано, как объем деталей, время цикла, энергия, оснастка и цена материала взаимодействуют, определяя, какой процесс экономичнее. Статья адресована менеджерам по закупкам, инженерам-технологам и руководителям программ, которым нужно обосновать решение о материале и процессе конкретными цифрами.
Драйверы затрат: сравнение двух маршрутов
Фундаментальное различие между двумя маршрутами — форма их кривых затрат. Автоклавное отверждение — пакетный процесс с длительным временем цикла и высокими затратами энергии на деталь, но использующий проверенную низкорисковую оснастку и признанную аэрокосмическую сертификацию. Пресс-формование — быстрый высокопроизводительный процесс с низкой стоимостью цикла на деталь, но требующий дорогой металлической парной оснастки и капиталоемкого пресса. Стоимость детали для каждого маршрута складывается из нескольких слагаемых:
| Драйвер затрат | Пресс-формование | Автоклавное отверждение | Влияние на экономику |
|---|---|---|---|
| Время цикла на деталь | 5-30 минут | 1-4 часа (с нагревом и охлаждением) | Определяет пропускную способность; быстрый цикл снижает труд и амортизацию на деталь |
| Энергия на деталь | Низкая-умеренная (электрический пресс, локальный нагрев) | Высокая (большой нагреваемый сосуд, длительная выдержка) | Затраты энергии в автоклаве могут быть в 3-10 раз выше на деталь |
| Стоимость оснастки | Дорогая (закаленные металлические матрицы) | Умеренная (армированная или композитная оснастка) | Оснастка пресса $50k-500k+; в автоклаве ниже, но значительна |
| Стоимость материала | Выше (термопластичный препрег + на консолидацию) | Шире выбор (термореактивный или термопластичный препрег) | Термопластичный препрег обычно в 1,5-3 раза дороже термореактивного |
| Капитальное оборудование | Высокое (гидравлический пресс, нагреваемые плиты) | Очень высокое (автоклав + вспомогательное) | Оба капиталоемки; загрузка определяет стоимость на деталь |
| Отходы и брак | Низкие (облой и обрезка управляемы) | Выше (расходные материалы вакуумирования) | Пресс-формование дает меньше расходных отходов на деталь |
Таблица ясно показывает: пресс-формование выигрывает по времени цикла, энергии и расходным отходам, а автоклавное отверждение — по стоимости оснастки. Точка пересечения зависит от того, на сколько деталей амортизируется стоимость оснастки, — а это вопрос объема и срока программы.
Построение модели стоимости на деталь
Практическая модель стоимости на деталь складывает четыре компонента: материал, труд, энергию и амортизацию капитала (оснастка плюс доля оборудования). Пропуск любого из них ведет к ошибочному сравнению. Репрезентативная модель среднеразмерной термопластичной панели может выглядеть следующим образом, с оговоркой, что это иллюстративные средние значения, которые нужно заменить данными конкретного проекта:
- Материал: Термопластичный препрег (например, CF/PEEK) по $80-150/кг с типичной объемной долей волокна 55-60%, против термореактивного препрега по $40-80/кг. Материал часто самая крупная статья, 40-70% стоимости детали.
- Труд: Пресс-формование более автоматизируемо и имеет короткое время цикла, снижая труд на деталь; автоклав требует ручной выкладки и вакуумирования на каждый цикл, поэтому труд растет с числом слоев и циклов.
- Энергия: Автоклав, нагревающий большой объем азота за цикл 2-4 часа, тратит существенно больше энергии, чем пресс, нагревающий только деталь и плиты за 5-30 минут. Энергия может составлять 5-15% стоимости детали в автоклаве и 1-5% при пресс-формовании.
- Амортизация капитала: И пресс, и автоклав дороги, поэтому доля на деталь зависит от загрузки. Пресс, формуемый одну деталь каждые 10 минут при высокой загрузке, амортизирует свою стоимость на куда большем числе деталей, чем автоклав, обрабатывающий одну партию за несколько часов.
Модель выявляет центральное правило: автоклавное отверждение обычно дешевле при очень низких объемах (десятки-низкие сотни деталей в год), тогда как пресс-формование становится дешевле, когда объем превышает точку пересечения, обычно в низких тысячах деталей в год, потому что затраты на оснастку и капитал распределяются на больше деталей, а преимущества по времени цикла и энергии накапливаются с объемом.
Зависимость от объема и точка пересечения
Объем пересечения — самая важная цифра в модели стоимости термопластичного препрега. При низком объеме высокие постоянные затраты на металлическую оснастку и сам пресс перевешивают экономию на деталь, поэтому выигрывает автоклав с его низкой стоимостью оснастки. С ростом объема доминируют быстрое время цикла и низкая энергия пресс-формования. Точка зависит от конкретной детали, но типичный анализ показывает:
- Прототип и низкий темп (1-200 деталей/год): Обычно экономичнее автоклавное отверждение, потому что оснастка дешева и лишь немногие детали несут ее стоимость. На крошечных объемах премия за материал и длинные циклы менее важны.
- Средний темп (200-2,000 деталей/год): Точка пересечения обычно здесь. При приближении к низким тысячам удельная стоимость пресс-формования падает ниже автоклава, потому что быстрый цикл умножает число деталей, производимых одной ячейкой.
- Высокий темп (2,000+ деталей/год): Пресс-формование явно предпочтительно по затратам, а для автомобильного производства это часто единственный маршрут, способный уложиться в такт при приемлемой стоимости детали.
Инженеры должны запускать модель с прогнозируемым объемом и сроком программы, а не с одним номинальным темпом, потому что оснастка — единовременная инвестиция, амортизируемая на всю программу. Программа, которая никогда не превысит несколько сотен деталей, не должна платить за закаленную металлическую оснастку; программа, масштабирующаяся к десяткам тысяч, не должна принимать время цикла автоклава как узкое место.
Когда премия термопластичного препрега оправдана
Термопластичный препрег дороже за килограмм, чем термореактивный, поэтому экономика процесса должна оправдывать премию за материал. Премия окупается, когда применение выигрывает от свойств, которые дают только термопластики:
- Свариваемость и соединение: Термопластики можно сваривать индукционно, сопротивлением и переформовать, устраняя клеи и крепеж при сборке и снижая число деталей и массу.
- Перерабатываемость и меньше отходов: Обрезки и облой можно измельчать и использовать повторно, а детали по истечении срока извлекать — все более ценно в условиях нормативов замкнутого цикла и целей устойчивости.
- Вязкость и стойкость к ударам: Матрицы PEEK и PEKK дают исключительную вязкость разрушения и толерантность к повреждениям по сравнению со многими термореактивами.
- Быстрая масштабируемая обработка: Короткое время цикла поддерживает объемы, нужные для автомобилестроения и высокотемпной авиации, где автоклав является стеной пропускной способности.
Правило решения следует из модели: выбирайте термопластичный препрег с пресс-формованием, когда объем достаточно высок, чтобы экономия времени цикла и энергии перевесила премию за материал и оснастку, и когда деталь или сборка выигрывает от термопластичного соединения или вязкости. Для очень низких объемов или деталей, которым эти свойства не нужны, термореактив с автоклавом может остаться более дешевым и менее рискованным выбором.
Практические рычаги снижения затрат
После того как модель определяет термопластичный препрег и пресс-формование как правильный маршрут, несколько рычагов снижают стоимость детали дальше:
- Оптимизация ламината под консолидацию: Минимизация числа слоев и использование согласованной с внеавтоклавной консолидацией надбавки снижает закупку материала и дефекты.
- Использование форм из пленочного стафф или порошковой пропитки, где приемлемо: Более дешевые промежуточные формы консолидируются до сопоставимого качества при меньшей стоимости, обменивая часть качества по толщине на цену.
- Проектирование под высокую загрузку пресса: Планирование нескольких штампов или использование одного пресса для нескольких геометрий повышает загрузку и снижает амортизацию капитала.
- Восстановление и повторное использование обрезки и облоя: Измельченный возврат можно использовать для вставок, формованных сжатием, снижая чистую стоимость материала.
На практике самый большой рычаг часто — пропускная способность: повышение загрузки пресса и сокращение времени цикла снижают и труд, и амортизацию капитала на деталь, а накопление этой экономии — то, что окончательно склоняет чашу весов в пользу термопластичного пресс-формования.
Часто задаваемые вопросы
При каком объеме производства термопластичное пресс-формование становится дешевле автоклавного отверждения?
Универсального числа нет, но точка пересечения для типичной среднеразмерной композитной детали обычно лежит в диапазоне от нескольких сотен до нескольких тысяч деталей в год. Ниже этого диапазона дорогая металлическая оснастка и капитал пресса не распределяются на достаточное число деталей, поэтому автоклавное отверждение с более низкой стоимостью оснастки обычно экономичнее, несмотря на длинные циклы. Выше точки пересечения быстрый низкоэнергетический цикл пресса накапливается с объемом, и пресс-формование выигрывает по удельной стоимости. Точная точка зависит от размера детали, цены материала, времени цикла и конкретных затрат на оснастку и оборудование, поэтому ее нужно рассчитывать на модели конкретного проекта, а не предполагать.
Почему термопластичный препрег настолько дороже термореактивного?
Термопластичный препрег стоит примерно в 1,5-3 раза больше за килограмм, чем термореактивный, по нескольким причинам. Полимерные матрицы (PEEK, PEKK) дороже в производстве, чем эпоксидная смола, а достижение хорошей пропитки волокна в очень вязкий термопластичный расплав требует специализированных более медленных процессов, таких как щелевая лента или порошковое покрытие, а не простого растворительного покрытия. Меньшие объемы производства, чем у термореактивов, также держат удельную стоимость выше. Экономика работает, только когда премия процесса — быстрый цикл, свариваемость, ударная вязкость, перерабатываемость — реализуется в конечной детали и сборке, или когда объем достаточно высок, чтобы экономия обработки перевесила премию за материал.
Ограничено ли пресс-формование простыми плоскими или слегка изогнутыми деталями?
Нет, но оно предпочитает определенные геометрии. Пресс-формование хорошо обрабатывает средне-сложные оболочечные детали с углами тяги и неглубокими признаками и широко используется для авиационных нервюр, сидений, автомобильных поддонов и панелей с интегральными ребрами. Очень глубокие вытяжки, поднутрения и толстые сечения труднее, так как требуют парной оснастки с тщательным контролем течения расплава и могут удлинять цикл, размывая преимущество по затратам. Обзор на этапе проектирования под производство определяет, экономично ли формовать деталь, или предпочтительнее гибридный подход, сочетающий формованные панели с другими методами соединения.
Заключение
Термопластичный препрег и пресс-формование дают убедительную историю о затратах, когда преимущества обработки сопоставлены с правильным объемом производства. Решающий фактор — не только цена материала, но и полная модель стоимости на деталь — материал, труд, энергия и амортизация капитала — в сравнении с числом деталей, которые произведет программа. Для высокотемпных применений, способных использовать быстрые циклы, низкую энергию, свариваемость и перерабатываемость, термопластичное пресс-формование побеждает автоклав по удельной стоимости; для очень низких объемов побеждает более низкая стоимость оснастки автоклава. Запуск модели с реалистичными объемами программы — самый быстрый путь к защитимому решению.
Для команд, оценивающих термопластичный препрег, правильная отправная точка — структурированная модель стоимости на точных входных данных по материалу, оснастке и времени цикла. Ознакомьтесь с нашими опциями углеродного препрега и однонаправленной ленты, или свяжитесь с нашей технической командой для помощи в построении модели затрат процесса для вашей конкретной детали и объема.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно дроны рука
Точно формованная углеродное волокно рука дрона сочетает однонаправленное волокно для жесткости и ткатые слои для торсионной прочности.Разработан для FPV, фотосъемки и промышленных платформ беспилотников.Каждая рука обработана ЧПУ по точным спецификациям.

Чехол для планшета из углеволокна - Сверхлегкий защитный корпус
Легкий защитный чехол для планшетов из формованного препрега T700 3K.
Руль из углеволокна - Кожаная обшивка с углеволокном
Пользовательский руль из углеволокна с натуральной кожей и вставками из углеволокна.
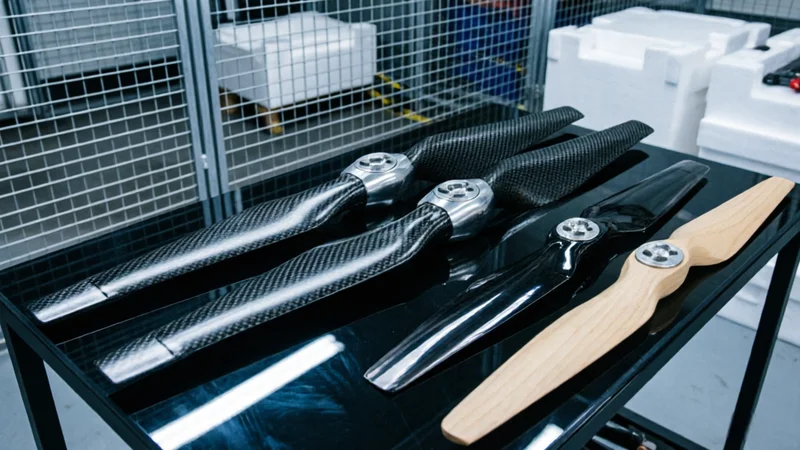
Углеродный пропеллер дрона - Высокопроизводительный препреговый формованный
Формованные из препрега углеродные пропеллеры для промышленных и гоночных дронов. Оптимизированный профиль лопасти.