
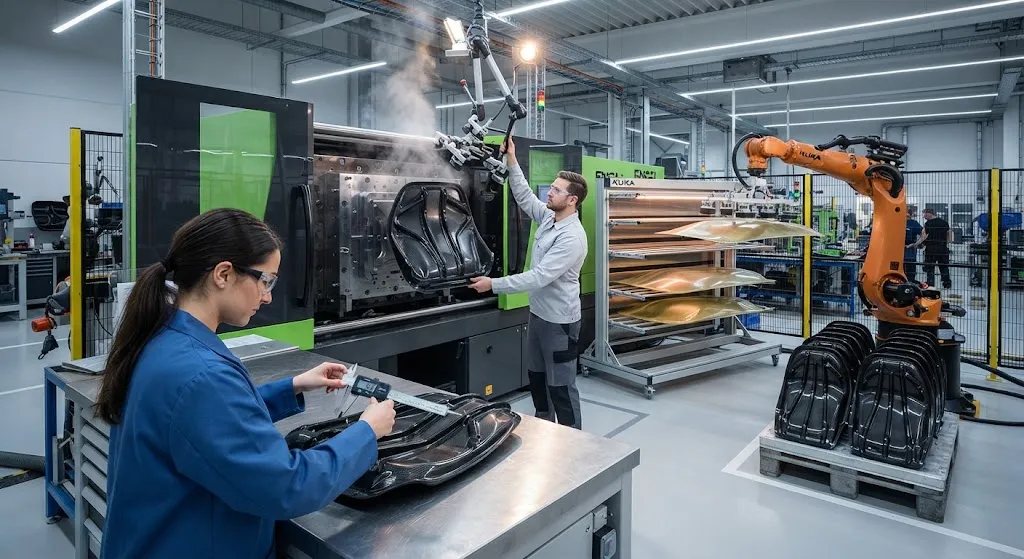
Формование с литьем на вставку — производственный маршрут, превращающий углеволокно из материальной проблемы в производственное преимущество. Вместо того чтобы формовать конструкционную деталь, а затем крепить или приклеивать к ней кронштейны, ребра, фланцы и корпуса, вся сборка изготавлива
Введение
Формование с литьем на вставку — производственный маршрут, превращающий углеволокно из материальной проблемы в производственное преимущество. Вместо того чтобы формовать конструкционную деталь, а затем крепить или приклеивать к ней кронштейны, ребра, фланцы и корпуса, вся сборка изготавливается в одном цикле пресс-формы: органосет из непрерывного волокна или ламинат помещается в полость как вставка, а литьевая машина впрыскивает вокруг него коротковолоконный термопласт. Ребра, бобышки, защелки и точки крепления формируются этапом впрыска, тогда как непрерывные волокна несут конструкционную нагрузку. В результате получается деталь с жесткостью композитного ламината и числом компонентов, как у одной отливки, — с циклами от десятков секунд до нескольких минут.
Два вопроса, определяющие, работает ли литье на вставку для конкретного применения, — время цикла и качество связи. Время цикла должно превзойти альтернативу формования и сборки нескольких компонентов; связь между литыми ребрами и вставкой из непрерывного волокна должна выдерживать нагрузки, которые деталь увидит в эксплуатации. Оба контролируются выбором материалов, конструированием оснастки и параметрами процесса, которые в этой статье рассматриваются по порядку.
Как работает формование с литьем на вставку
Процесс начинается с преформы: плоского органосета — тканого или однонаправленного ламината из непрерывного углеволокна в термопластичной матрице, такой как PA6, PA66 или PEEK, — раскраиваемого в заготовку и часто предварительно нагреваемого в инфракрасной печи для размягчения матрицы. Горячая заготовка переносится в литьевую пресс-форму, которая поддерживает температуру, подходящую для матрицы. Форма закрывается, и узел впрыска впрыскивает коротковолоконный термопласт (обычно 20-40 процентов стеклянного или углеродного волокна в том же семействе полимеров, что и вставка) в полости вокруг и поверх вставки.
Этап впрыска выполняет две задачи одновременно. Он формирует ребра, бобышки и крепежную геометрию и одновременно сваривает материал со вставкой: расплавленный полимер поступает достаточно горячим, чтобы расплавить поверхностный слой матрицы вставки, и оба материала затем охлаждаются и кристаллизуются вместе, образуя непрерывную полимерную структуру через границу раздела. Поскольку матрица вставки и впрыскиваемый полимер принадлежат одной химической семье, граница раздела может достичь прочности основного материала, а не прочности клеевого соединения.
Материальные системы и архитектура
Три основные архитектуры охватывают большинство деталей литья на вставку, и таблица ниже их сравнивает:
| Архитектура | Вставка из непрерывного волокна | Литая структура | Типичное содержание волокна | Наилучшее применение |
|---|---|---|---|---|
| Органосет + короткое волокно | Тканый или однонаправленный ламинат | Ребра и бобышки из короткого волокна | Вставка 45-60%, литье 20-40% | Конструкционные панели с ребрами |
| Только короткое волокно | Нет | Вся деталь из короткого волокна | 20-40% | Недорогие корпуса и крышки |
| Гибрид (локальные однонаправленные ленты) | Локальные ленты | Тело из короткого волокна | Локально до 60% | Пути высокой нагрузки в сложных деталях |
Организующий принцип — размещать непрерывные волокна там, где сосредоточена нагрузка, и использовать короткие волокна там, где доминирует геометрия. Например, спинка сиденья получает полную органосетовую основу и тонкие литые ребра без стальных вставок и крепежа; аэрокосмический кронштейн получает локальную однонаправленную ленту в пути нагрузки и фланцы из короткого волокна вокруг. Выбор матрицы определяется рабочей температурой и химической стойкостью: полиамид для конструкционных автомобильных деталей, PP для чувствительных к стоимости потребительских изделий и PEEK или PEKK для аэрокосмических и высокотемпературных применений.
Качество связи и граница раздела
Связь между вставкой и литым слоем — несущий элемент каждой детали литья на вставку, и ее качество определяется четырьмя факторами. Первый — химическая совместимость: когда впрыскиваемый полимер принадлежит тому же семейству, что и матрица вставки, граница раздела может развить настоящий сварной шов с коагезионным разрушением; когда семейства отличаются, соединение опирается только на механическое зацепление и разрушается при малой доле прочности. Второй — состояние поверхности: загрязнения, разделительные смазки, влага и даже окисление от перегрева при предварительном нагреве снижают прочность связи, поэтому хранение, очистка и сушка вставки критичны для процесса. Третий — тепловая история: впрыскиваемый расплав должен поступать достаточно горячим, а пресс-форма достаточно теплой, чтобы полностью переплавить поверхность вставки; недогретая поверхность сваривается лишь частично и разрушается по границе раздела. Четвертый — давление: давление впрыска должно уплотнить расплав против вставки, не допуская раскрытия усадочных зазоров на границе раздела во время кристаллизации.
Качество связи проверяется испытаниями на отслаивание образцов, испытаниями на сдвиг внахлестку или испытанием на сдвиг литых вставок, предписанным отраслевыми нормами. Для полиамидной системы одного семейства значения отслаивания, достаточные для автомобильного конструкционного применения, демонстрируются регулярно, тогда как семьи разных типов обычно требуют обработки поверхности или клеевых промежуточных слоев, возвращающих затраты в процесс.
Время цикла и факторы стоимости
Время цикла — коммерческий аргумент литья на вставку, и цифры решительно в его пользу:
- Интеграция в одном цикле: Комбинированный цикл 40-90 секунд заменяет этапы формования, постотверждения, крепления и склейки многокомпонентной сборки — число компонентов сокращается с нескольких до одного.
- Нет вторичных процессов: Ребра, бобышки и защелки формируются в пресс-форме; не нужны сварка, время отверждения клея или установка крепежа.
- Переработка термопласта: Отходы можно перемалывать и повторно использовать в коротковолоконном компаунде, снижая потери материала по сравнению с термореактивным формованием.
Картина затрат определяется оснасткой и органосетовой заготовкой. Литьевые формы для литья на вставку сложнее стандартных, поскольку должны размещать и позиционировать вставку, а сам органосет остается дороже сырого волокна. Экономика работает, когда программа либо выпускает большой объем, позволяющий амортизировать оснастку, либо консолидирует достаточно деталей, чтобы сэкономленная стоимость сборки превысила материальную надбавку. Программы, использующие литье на вставку для устранения стальных крепежей и кронштейнов, обычно сообщают о самой сильной экономии, поскольку эти детали несут собственные затраты на оснастку, труд и контроль качества.
Правила проектирования надежных деталей литья на вставку
Отказы, появляющиеся в деталях литья на вставку — линии смыкания, пустоты на границе раздела, коробление и отделение ребер, — восходят к нескольким проектным решениям. Ребра, отлитые на плоскую вставку, должны иметь конусность и щедрые радиусы у основания, потому что острые основания концентрируют усадочное напряжение, отрывающее ребро от вставки. Соотношение высоты ребра к толщине должно соблюдать то же правило 3:1-5:1, что и при обычном литье под давлением, а толщины стенок вокруг вставки должны быть сбалансированы, чтобы избежать дифференциальной усадки. Литники следует располагать так, чтобы расплав тек по поверхности вставки единым фронтом, поскольку несколько фронтов создают линии смыкания, лежащие вдоль границы раздела и ослабляющие ее. Наконец, пресс-форма должна вентилировать зону границы раздела: захваченные между вставкой и расплавом воздух или летучие вещества проявляются как пустоты, уменьшающие площадь связи.
Коробление заслуживает особого внимания, поскольку вставка и литой слой имеют разные коэффициенты теплового расширения. Если деталь толстая и асимметричная, дифференциальная усадка после извлечения изгибает ламинат. Стандартные контрмеры — симметричные конструкции, раскладка ребер, балансирующая жесткость по обе стороны нейтральной оси, и оснастка, контролирующая скорость охлаждения по всей детали, — те же инструменты, что и при контроле коробления в любой программе литья под давлением, но применяемые с учетом геометрии вставки.
Применения в отраслях
Литье на вставку больше не ограничивается автомобильной промышленностью, хотя автомобильная отрасль остается его крупнейшим рынком. Таблица ниже показывает основные семейства применений:
| Отрасль | Типовая деталь | Ключевое преимущество |
|---|---|---|
| Автомобильная | Спинки сидений, передние модули, педальные узлы | Консолидация деталей, экономия массы, отсутствие коррозии |
| Потребительская электроника | Ребра корпусов ноутбуков, рамы дронов | Жесткость тонких стенок, интегрированные бобышки |
| Промышленная | Руки роботов, корпуса насосов, кронштейны | Размерная стабильность, химическая стойкость |
| Аэрокосмическая | Интерьерные кронштейны, компоненты сидений | Более высокая рабочая температура, огнестойкость |
В каждой из этих отраслей действует одна и та же закономерность: деталь получает конструкционную жесткость от непрерывных волокон там, где это важно, получает геометрию от этапа впрыска там, где нужна сложность, и лишается сборочных этапов, которые требовали старые процессы. Для поставщиков переход от сборки к литью на вставку — одновременно смена компетенций: проектирование пресс-форм, обращение со вставками и квалификация связи становятся основными инженерными задачами.
Часто задаваемые вопросы
Насколько прочна связь между органосетовой вставкой и литыми ребрами?
При системе одного семейства — например, органосет PA6 и литье из короткого волокна PA6 — граница раздела может достичь прочности основного материала, а испытания на отслаивание и сдвиг внахлестку показывают коагезионное разрушение, а не разрушение по границе. При несовпадении семейств полимеров прочность связи падает до доли этого значения, поскольку соединение держится только на механическом зацеплении. Практическое правило: выбирать компаунд для литья из того же семейства полимеров, что и матрица вставки, и проверять связь испытаниями на отслаивание репрезентативных образцов до того, как заказывать оснастку.
Какое время цикла реально для литья на вставку с непрерывным волокном?
Для типичной конструкционной детали на матрице PA6 или PP реальны комбинированные циклы 40-90 секунд: несколько секунд на перенос и позиционирование нагретой заготовки, 20-50 секунд впрыска и подпитки, 15-40 секунд охлаждения и извлечения. Выдержка охлаждения обычно доминирует, поэтому время цикла задается толщиной детали и эффективностью охлаждения оснастки, а не самим этапом впрыска. Предварительный нагрев вставки перед переносом важен — холодная заготовка замедляет цикл и ухудшает связь.
Можно ли использовать в литье на вставку переработанный или вторичный термопласт?
Да, в пределах ограничений. Перемол из литников, каналов и отходов формовки можно добавлять в коротковолоконный компаунд для литья, снижая стоимость материала и отходы. Ограничения те же, что и при обычном литье под давлением: длина волокна деградирует с каждым циклом переработки, поэтому механические свойства литого слоя смещаются вниз, и долю вторичного материала следует контролировать для сохранения стабильности. Сама вставка из непрерывного волокна должна использовать первичный материал, поскольку она несет конструкционную нагрузку и ее механические свойства должны быть воспроизводимы.
Заключение
Формование термопластов с литьем на вставку дает интеграцию, необходимую легким конструкционным деталям: непрерывные волокна несут нагрузку, короткие волокна и геометрия впрыска формируют детали, а один цикл заменяет сборочную линию. Технология успешна при выполнении трех условий — совпадении семейств матриц, контроле поверхности вставки и проектировании оснастки и процесса вокруг качества границы раздела. Программы, консолидирующие ребра, бобышки и крепеж в одну деталь, стабильно сообщают о самой сильной экономии времени цикла, стоимости и массы. Покупателям следует запрашивать у поставщиков данные о прочности связи при отслаивании и сдвиге внахлестку и доказательства контроля границы раздела в производстве; поставщик, способный документально подтвердить связь, может продавать и сам цикл.
YongXian поставляет углеволоконные ткани, однонаправленный препрег и армирующие материалы, совместимые с термопластами, для конструкционных компонентов с литьем на вставку. Ознакомьтесь с нашим ассортиментом углеволокна или свяжитесь с нашей инженерной командой, чтобы обсудить материальные системы и поддержку процесса для вашей программы литья на вставку.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеродное волокно дроны рука
Точно формованная углеродное волокно рука дрона сочетает однонаправленное волокно для жесткости и ткатые слои для торсионной прочности.Разработан для FPV, фотосъемки и промышленных платформ беспилотников.Каждая рука обработана ЧПУ по точным спецификациям.