
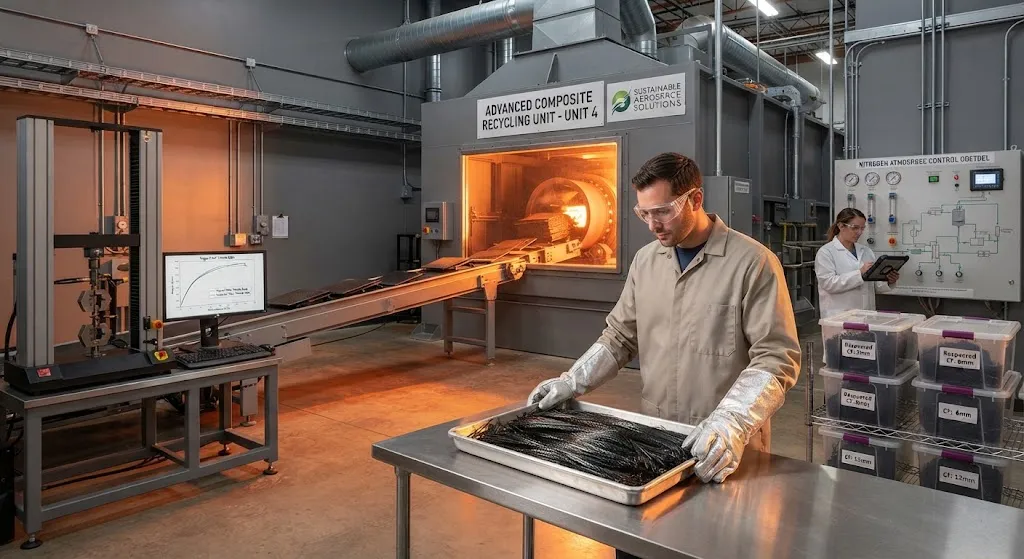
Глобальная углеродная промышленность ежегодно производит около 150 000 тонн материала, а отходы композитов после вывода из эксплуатации растут на 8-12% в год по мере выхода на пенсию продуктов, изготовленных в 2000-х годах. Захоронение углеволоконных композитов является как экономически расточительн
Введение
Глобальная углеродная промышленность ежегодно производит около 150 000 тонн материала, а отходы композитов после вывода из эксплуатации растут на 8-12% в год по мере выхода на пенсию продуктов, изготовленных в 2000-х годах. Захоронение углеволоконных композитов является как экономически расточительным, так и все более ограниченным экологическими нормами. Пиролиз — термическое разложение матрицы из смолы в атмосфере с ограниченным содержанием кислорода — стал ведущим промышленным методом извлечения углеродного волокна из термореактивных композитов, поскольку он значительно лучше сохраняет химию поверхности волокна и механические свойства по сравнению с механическим измельчением или химическим растворением.
Для инженеров, оценивающих переработанное углеволокно как источник материала, критический вопрос заключается не в том, можно ли извлечь волокно, а в том, какая часть первоначальных механических характеристик сохраняется в процессе переработки. В статье объясняются параметры пиролитического процесса, определяющие качество волокна, количественно оцениваются прочность на растяжение и модуль упругости, достижимые в современных пиролитических системах, и рассматриваются конструкционные и полуконструкционные применения, в которых пиролитическое углеволокно из переработки подтверждено как жизнеспособная замена первичному материалу.
Как пиролиз извлекает углеродное волокно
Пиролиз разлагает полимерную матрицу на летучие газы и тонкий слой коксового остатка, в то время как углеродное волоконное армирование в целом остается нетронутым. Процесс происходит в закрытом реакторе при температуре 450-700 градусов по Цельсию в атмосфере азота или аргона со временем пребывания 30-90 минут. Три фазы определяют термическое разложение:
- Начальный нагрев (200-400 градусов по Цельсию): Летучие вещества с низкой молекулярной массой испаряются, и смола начинает отверждаться перед разложением. Удаляются влага и адсорбированные газы. Тщательно контролируемая скорость нагрева 5-10 градусов в минуту предотвращает термический шок волокон.
- Активное разложение (400-600 градусов по Цельсию): Смоляная матрица подвергается расщеплению цепей и деполимеризации, выделяя горючие газы (CO, H2, CH4) и углеродистый коксовый слой на поверхности волокна. Этот коксовый слой критически важен — он влияет на адгезию волокно-матрица в переработанном продукте и должен контролироваться через состав атмосферы и точность температуры.
- Стабилизация (600-700 градусов по Цельсию): Остаточный кокс минимизируется, и поверхность волокна стабилизируется. Превышение 700 градусов по Цельсию создает риск окисления самого углеродного волокна, особенно в участках, где защитный коксовый слой тонкий, что приводит к образованию ямок и потере прочности.
Современные пиролизные печи используют конструкции с непрерывным конвейерным ленточным или роторным механизмом с мониторингом атмосферы в реальном времени, обеспечивая согласованность между партиями в пределах плюс-минус 2% по прочности на растяжение. Извлеченные волокна собираются в виде рыхлого жгута, рубленого волокна или измельченного порошка в зависимости от последующего применения.
Данные о сохранении механических свойств
Степень сохранения механических характеристик зависит в первую очередь от трех параметров процесса: пиковой температуры, времени пребывания и контроля атмосферы. В таблице ниже приводятся данные о сохранении свойств для углеродного волокна марок T300 и T700, обработанного в оптимизированных промышленных пиролитических условиях:
| Свойство | Первичное T300 | Пиролитическое T300 | Сохранение | Первичное T700 | Пиролитическое T700 | Сохранение |
|---|---|---|---|---|---|---|
| Прочность на растяжение (МПа) | 3 530 | 3 200-3 350 | 90-95% | 4 900 | 4 400-4 650 | 90-95% |
| Модуль упругости при растяжении (ГПа) | 230 | 225-230 | 98-100% | 230 | 228-230 | 99-100% |
| Относительное удлинение при разрыве (%) | 1,5 | 1,4-1,5 | 93-100% | 2,1 | 1,9-2,0 | 90-95% |
| Диаметр волокна (микрометры) | 7,0 | 7,0-7,2 | Номинал | 7,0 | 7,0-7,1 | Номинал |
| Содержание кислорода на поверхности (ат%) | 2-4 | 5-10 | Повышено | 2-4 | 5-10 | Повышено |
| Межфазная прочность на сдвиг (МПа) | 65-80 | 55-70 | 85-90% | 65-80 | 55-70 | 85-90% |
Два тренда заслуживают внимания. Во-первых, модуль упругости при растяжении почти полностью сохраняется, поскольку модуль является внутренним свойством кристаллической структуры графита, которую температуры пиролиза значительно не изменяют. Во-вторых, содержание кислорода на поверхности повышается, поскольку коксовый остаток и термическое окисление оставляют функциональные группы на поверхности волокна. Повышенное содержание кислорода фактически может улучшить адгезию волокно-матрица в некоторых системах смол, частично компенсируя незначительное снижение межфазной прочности на сдвиг.
Факторы, влияющие на сохранение свойств
Оптимизация процесса не является универсальной. Идеальные параметры пиролиза варьируются в зависимости от типа входного композита:
- Химия смолы: Эпоксидные смолы разлагаются чисто при 500-600 градусах по Цельсию с минимальным остатком кокса. Фенольные смолы оставляют более тяжелые коксовые отложения, требующие более высоких температур или постобработки. Полиэфирные смолы выделяют больше летучих органических соединений, требуя надежной системы промывки газов.
- Структура волокна: Тканые и плетеные армирующие материалы сохраняют лучшую механическую целостность, чем однонаправленные ленты, поскольку переплетенная структура физически защищает отдельные нити во время выделения газов из смолы. Пултрузионные изделия с высокоориентированными волокнами могут страдать от локального разрыва нитей, если летучие вещества не могут выйти через плотный пучок волокна.
- Толщина детали: Толстостенные ламинаты (более 10 миллиметров) требуют более медленных скоростей нагрева и более длительного времени пребывания для обеспечения полного разложения смолы на всю толщину. Неполный пиролиз оставляет карманы смолы, снижающие качество волокна при последующей обработке.
- Постобработка: Легкое окислительное воздействие при 300-400 градусах по Цельсию на воздухе в течение 10-30 минут может очистить остаточный кокс от поверхности волокна и улучшить смачиваемость, но должно тщательно контролироваться во избежание потери прочности.
Области повторного применения пиролитического волокна
Сохранение прочности на растяжение на уровне 90-95% делает пиролитическое углеволокно из переработки пригодным для широкого спектра конструкционных и полуконструкционных применений, где не требуется абсолютная максимальная прочность волокна:
- Инжекционное формование короткого волокна: Нарубленное переработанное волокно с содержанием 20-40% в нейлоне, полипропилене или PEEK заменяет первичное рубленое углеволокно в автомобильных кронштейнах, электронных корпусах и промышленных приспособлениях с эквивалентными механическими свойствами и снижением стоимости материала на 30-50%.
- Листовой формовочный состав (SMC): Маты из переработанного углеволокна, комбинированные с термореактивными смоляными пастами, производят SMC для автомобильных кузовных панелей, бамперов и нижних защит, где требования к качеству поверхности класса А вторичны по отношению к структурной жесткости.
- Нетканые маты и прессованные преформы: Переработанное волокно прошивается иглопробивным способом или термически скрепляется в нетканые маты для звукоизоляции, экранирования от электромагнитного излучения и поглощения ударной энергии в упаковке и транспортных применениях.
- Гибридные ламинаты: Слои переработанного углеродного волокна, чередующиеся с первичными слоями во вторичных конструкциях, снижают стоимость материала на 20-35% при сохранении допускаемых значений для жесткостных применений, таких как напольные панели, перегородки и внутренние разделители.
- Сырье для 3D-печати: Переработанное углеродное волокно длиной 3-12 миллиметров смешивается с термопластическими нитями для моделирования методом наплавления, обеспечивая углеволоконно-армированную 3D-печать прототипов и мелкосерийных деталей по доле от стоимости первичных систем с непрерывным волокном.
Экономическое и экологическое обоснование
Бизнес-кейс для пиролитического углеволокна из переработки строится на трех столпах. Во-первых, преимущество в стоимости материала: переработанное углеволокно стоит 30-60% от стоимости первичного в зависимости от марки и объема поставок, с текущими рыночными ценами 15-30 долларов за килограмм для материалов эквивалента T300 по сравнению с 25-80 долларами за килограмм для первичного в зависимости от размера жгута и модуля. Во-вторых, снижение углеродного следа: пиролитическая переработка потребляет примерно 1,5-3,0 килограмма CO2-эквивалента на килограмм извлеченного волокна по сравнению с 20-30 килограммами CO2-эквивалента для производства первичного углеродного волокна из прекурсора PAN через стадии карбонизации. В-третьих, нормативное давление: Директива ЕС о транспортных средствах после вывода из эксплуатации и предложенная Рамочная директива по отходам композитов устанавливают цели содержания переработанных материалов, которые создадут обязательный спрос на переработанное углеродное волокно в автомобильных и аэрокосмических цепях поставок к 2030 году.
Часто задаваемые вопросы
Можно ли использовать пиролитическое углеволокно из переработки в первичных аэрокосмических конструкциях?
Пиролитическое углеволокно из переработки в настоящее время не квалифицировано для первичных несущих аэрокосмических конструкций, поскольку незначительная изменчивость межфазной прочности на сдвиг и повышенное содержание кислорода на поверхности создают неопределенность в данных об усталостной прочности и долговечности в течение длительного срока службы. Однако оно рассматривается для вторичных аэрокосмических конструкций, таких как внутренние напольные панели, кабельные лотки и неструктурные кронштейны, где сохранение прочности на растяжение на уровне 90-95% превышает проектные требования с комфортным запасом. Программы квалификации в аэрокосмической отрасли обычно требуют 3-5 лет данных о долговечности, поэтому широкое внедрение во вторичных конструкциях ожидается к 2028-2030 годам.
Как пиролиз соотносится с растворением и механической переработкой для извлечения углеродного волокна?
Пиролиз, растворение и механическая переработка имеют различные компромиссы. Пиролиз обеспечивает сохранение прочности на растяжение на уровне 90-95% и работает со смешанными системами смол, но производит рыхлое рубленое волокно, а не непрерывное армирование. Растворение использует химические растворители для растворения смолы при более низких температурах (150-250 градусов по Цельсию), сохраняя форму непрерывного волокна и достигая более высокого сохранения прочности (93-97%), но ограничено определенной химией смол и генерирует жидкие химические отходы, требующие обработки. Механическое измельчение производит наименее качественное извлеченное волокно (50-70% сохранения прочности), поскольку интенсивное измельчение физически повреждает нити, но это метод с наименьшими затратами, который производит непосредственно используемый порошок для инжекционного формования. Для большинства инженерных применений пиролиз обеспечивает лучший баланс качества волокна, производительности и экономической целесообразности.
Какова максимальная доля переработанного углеродного волокна, которой можно заменить первичное волокно в композитном ламинате?
В нетканых матах и коротковолоконных применениях переработанное углеродное волокно может составлять 100% армирования. В непрерывноволоконных ламинатах практический предел полной замены первичных слоев переработанными обычно составляет 50-70% раскладки во вторичных конструкциях, при этом остальная часть — первичные слои для обеспечения согласованных свойств адгезии и допускаемых значений. Гибридные стратегии — размещение переработанных слоев в средних позициях, где межслойные касательные напряжения ниже, а первичных слоев на поверхности, где воздействие окружающей среды и угроза ударов наиболее высоки — были подтверждены в автомобильных и спортивных программах при содержании переработанного материала до 60% без измеримого снижения характеристик.
Заключение
Пиролитическое углеволокно из переработки обеспечивает сохранение прочности на растяжение на уровне 90-95%, почти полное сохранение модуля упругости и экономию 30-60% по сравнению с первичным материалом, что делает его наиболее зрелым промышленным путем для создания замкнутого цикла углеродных композитов. Технология доказана в коммерческом масштабе, несколько переработчиков эксплуатируют непрерывные печи, перерабатывающие тысячи тонн ежегодно. Применения в инжекционном формовании, SMC, нетканых матах, гибридных ламинатах и сырье для 3D-печати уже находятся в производстве, а вторичные аэрокосмические конструкции приближаются к квалификации. Для инженеров, оценивающих переработанное углеводородное волокно для следующей программы, данные о характеристиках поддерживают внедрение в любом применении, где абсолютная максимальная прочность волокна не является определяющим проектным фактором.
Для обсуждения того, как пиролитическое углеволокно из переработки может снизить стоимость материалов в вашей композитной программе, изучите наш ассортимент углеволоконных материалов, включая марки переработанного волокна, или свяжитесь с нашей инженерной командой для получения рекомендаций по конкретным применениям и образцов материалов.
Входит в раздел
Похожие статьи
- Микроволновая карбонизация для углеродного волокна: экономия энергии и улучшение качества
- Лазерная резка и обрезка углепластика: автоматизация для серийного производства
- Углеволоконные биокомпозиты: гибридное армирование натуральными волокнами для устойчивых применений
- RFID-трекинг для цепочки поставок углеволокна: прослеживаемость и контроль качества
- Инфракрасный нагрев для полимеризации углеволокна: энергоэффективность и сокращение времени цикла
- Аутоклавная переработка углеволокна: сертификация OoA и авиационная квалификация
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.