
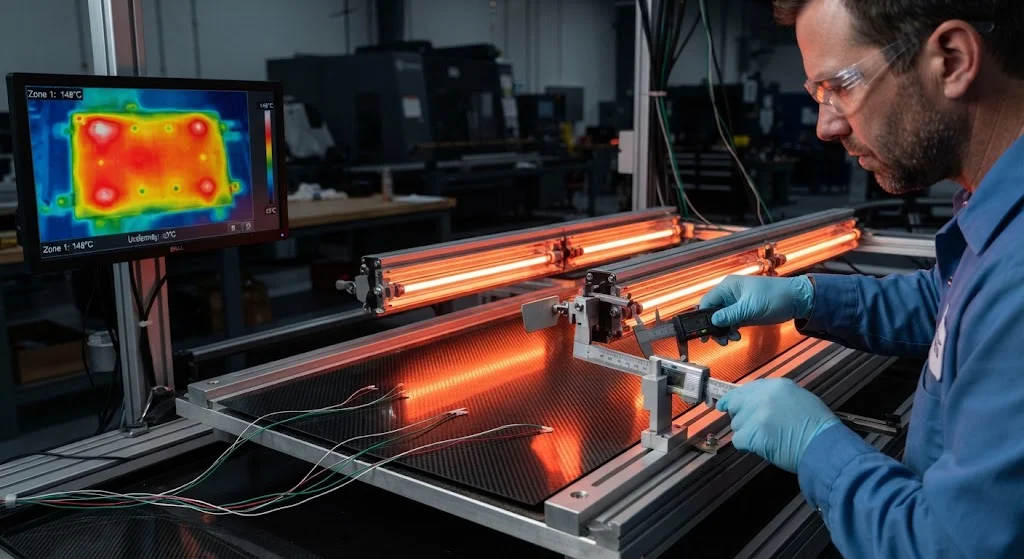
Инфракрасный нагрев для полимеризации углеволокна представляет собой фундаментальный сдвиг в обработке композитных деталей. Традиционные конвекционные печи нагревают воздух вокруг детали, который затем передает тепло поверхности композита через конвекцию — процесс, который неизбежно медленный, поско
Введение
Инфракрасный нагрев для полимеризации углеволокна представляет собой фундаментальный сдвиг в обработке композитных деталей. Традиционные конвекционные печи нагревают воздух вокруг детали, который затем передает тепло поверхности композита через конвекцию — процесс, который неизбежно медленный, поскольку воздух является плохим теплопроводником. Инфракрасный нагрев обходит это ограничение, обеспечивая электромагнитное излучение непосредственно поверхности композита, где оно поглощается и преобразуется в тепло внутри самого материала. Результат — более быстрая, более равномерная и более энергоэффективная полимеризация.
Для производителей углеволокна, испытывающих давление сокращения времени цикла, энергозатрат и углеродных выбросов, оптимизация инфракрасной полимеризации предлагает практический путь к улучшению. Технология особенно привлекательна для переработки без автоклава (OoA), где время полимеризации в печи часто является узким местом производительности. В статье рассматриваются физика инфракрасного нагрева при полимеризации углеволокна, стратегии оптимизации процесса и реальные преимущества, которых производители добиваются в производственных условиях.
Физика инфракрасного нагрева в углеволоконных композитах
Инфракрасный нагрев основан на радиационном теплообмене — испускании и поглощении электромагнитного излучения в диапазоне длин волн 0,7-1000 мкм. Углеволоконные композиты являются отличными поглотителями инфракрасного излучения, с коэффициентами поглощения 0,85-0,95 в диапазоне ближнего и среднего инфракрасного излучения. Высокий коэффициент поглощения означает, что инфракрасная энергия эффективно преобразуется в тепло на поверхности композита, а не отражается или проходит через него.
- Выбор длины волны: Ближнее инфракрасное излучение (NIR, 0,7-2,5 мкм) проникает на 0,5-2 мм в поверхность композита, обеспечивая объемный нагрев поверхностного слоя, обогащенного смолой. Среднее инфракрасное излучение (MIR, 2,5-25 мкм) поглощается на поверхности, создавая градиент температуры, прогоняющий тепло в ламинат. Оптимальный нагрев для полимеризации использует комбинацию NIR и MIR для балансировки поверхностного и сквозного нагрева.
- Соответствие излучательной способности: Углеволоконные/эпоксидные композиты имеют излучательную способность 0,85-0,92, что делает их хорошо приспособленными для инфракрасного нагрева. Высокая излучательная способность обеспечивает эффективное поглощение энергии и минимальные потери на отражение, как правило, менее 10% падающего излучения.
- Глубина проникновения: Глубина проникновения инфракрасного излучения зависит от длины волны и системы смолы. Для типичных эпоксидных/углеволоконных ламинатов NIR проникает на 0,5-2 мм, тогда как MIR поглощается в первых 0,1-0,5 мм. Этот поверхностный нагрев выгоден для тонких ламинатов (< 3 мм), но требует тщательного проектирования процесса для толстых сечений (> 6 мм) для предотвращения температурных градиентов.
- Распределение теплового потока: Инфракрасные нагреватели могут быть размещены по зонам для контроля теплового потока по поверхности детали, обеспечивая равномерный нагрев даже на сложных геометриях. Многозонный контроль компенсирует краевые эффекты, вариации толщины и тепловую массу инструмента.
Ключевое преимущество инфракрасного нагрева — скорость: поскольку энергия подается непосредственно в композит, а не через воздушную среду, достижимы скорости нагрева поверхности 5-15°C в минуту по сравнению с 1-3°C в минуту в конвекционных печах. Это непосредственно переводится в более короткие циклы полимеризации и более высокую производительность.
Инфракрасный нагрев по сравнению с конвекционным: сравнение характеристик
| Параметр | Инфракрасный нагрев | Конвекционная печь | Улучшение |
|---|---|---|---|
| Механизм теплообмена | Излучение (прямое поглощение) | Конвекция (воздушная среда) | Более быстрый отклик |
| Скорость нагрева | 5-15°C/мин | 1-3°C/мин | В 3-5 раз быстрее |
| Время цикла полимеризации | 30-60 минут | 90-180 минут | Сокращение на 30-50% |
| Потребление энергии | 2-4 кВтч/кг композита | 4-7 кВтч/кг композита | Снижение на 20-40% |
| Равномерность нагрева | ±3°C (многозонный) | ±8-12°C | Лучшая равномерность |
| Капитальные затраты | Умеренные ($50-200 тыс.) | Низкие ($30-100 тыс.) | Более высокие начальные затраты |
| Площадь | Компактная (линейная) | Более крупная (партийная) | Меньше на 50-70% |
| Время запуска | Мгновенное включение/выключение | 30-60 мин прогрева | Значительная экономия |
Экономическое обоснование инфракрасного нагрева наиболее весомо в условиях высокосерийного производства, где сокращение времени цикла непосредственно转化为 рост производительности. Производитель углеволокна, выпускающий 500 деталей в месяц, может добиться сроков окупаемости 12-18 месяцев с системами инфракрасной полимеризации в зависимости от геометрии деталей и эффективности существующего оборудования.
Стратегии оптимизации процесса
Оптимизация инфракрасного нагрева для полимеризации углеволокна требует внимания к нескольким взаимосвязанным параметрам:
- Расстояние и угол нагревателей: Расстояние между инфракрасным излучателем и поверхностью композита определяет интенсивность теплового потока. Типичные расстояния составляют 100-300 мм с более близким расположением для тонких ламинатов и более широким — для толстых сечений. Наклонные нагреватели улучшают равномерность на изогнутых поверхностях.
- Многозонный контроль: Разделение инфракрасного массива на независимо управляемые зоны позволяет компенсировать краевое охлаждение, вариации толщины и тепловую массу инструмента. Каждая зона управляется обратной связью от термопары, регулирующей мощность излучателя для поддержания целевой температуры.
- Оптимизация скорости нагрева: Быстрые скорости нагрева (10-15°C/мин) подходят для тонких ламинатов с низким риском экзотермии, тогда как толстые ламинаты требуют более медленного нагрева (3-5°C/мин) для предотвращения теплового(runaway) от экзотермической реакции полимеризации. Адаптивный контроль скорости нагрева регулирует скорость на основе измерения температуры в реальном времени.
- Стратегия выдержки и удержания: Промежуточные выдержки при температуре (80-120°C) позволяют смоле течь и летучим веществам выходить перед финальной выдержкой при полимеризации (150-180°C). Инфракрасный нагрев обеспечивает точный контроль температуры в течение этих критических переходов, снижая пористость и улучшая качество ламината.
- Гибридный нагрев: Сочетание инфракрасного нагрева с конвекционным — использование инфракрасного для быстрого поверхностного нагрева и конвекционного для сквозного выравнивания — обеспечивает лучшее от обоих подходов. Этот гибридный подход все чаще используется в производственных условиях.
Программное обеспечение для моделирования процессов (например, PAM-RTM, Moldex3D) может моделировать тепловой ответ композита при инфракрасном нагреве, предсказывая распределение температуры, степень полимеризации и остаточные напряжения. Моделирование оптимизирует проектирование процесса и сокращает количество физических испытаний, необходимых для оптимизации цикла полимеризации.
Производственные применения и примеры из практики
Инфракрасный нагрев для полимеризации углеволокна внедряется в различных отраслях:
- Авиационные вторичные конструкции: Радиопрозрачные обтекатели, обтекатели и панели доступа хорошо подходят для инфракрасной полимеризации из-за их тонкого поперечного сечения и высоких объемов производства. Несколько авиационных производителей первого уровня сообщили о сокращении времени цикла на 35-45% с системами инфракрасной полимеризации.
- Автомобильное производство: Углеродные конструктивные компоненты для электромобилей — аккумуляторные боксы, конструкции для поглощения ударов и рычаги подвески — выигрывают от возможности инфракрасной полимеризации достигать времени цикла 2-4 минуты для тонкостенных деталей, соответствующего требованиям такта времени автомобильного производства.
- Спортивные товары: Велосипедные рамы высокого класса, теннисные ракетки и гольф-клюшки используют инфракрасную полимеризацию для быстрого прототипирования и наращивания производства, сокращая время цикла с 4 часов до 90 минут.
- Ветроэнергетика: Крупные композитные конструкции, такие как корневые секции и панели задней кромки, могут выиграть от зонированного инфракрасного нагрева, решающего проблему тепловой массы крупного инструмента при сохранении равномерности полимеризации.
Общим для этих применений является потребность в более быстрой и энергоэффективной обработке без ущерба для качества ламината. Инфракрасный нагрев обеспечивает оба фактора, делая его ключевой enabling технологией для следующего поколения производства углеволокна.
Преимущества энергоэффективности и устойчивого развития
Преимущества энергоэффективности инфракрасного нагрева выходят за рамки прямой экономии затрат. Производители углеволокна испытывают нарастающее давление по сокращению углеродного следа, и инфракрасная полимеризация способствует достижению этой цели через несколько механизмов:
- Прямое преобразование энергии: Инфракрасные нагреватели преобразуют 60-80% электрической энергии в радиационное тепло по сравнению с 30-50% для конвекционных печей, которые теряют энергию через выхлоп и потери вductах.
- Отсутствие энергии прогрева: Инфракрасные излучатели достигают рабочей температуры за секунды, устраняя период прогрева 30-60 минут, необходимый для конвекционных печей — значительная экономия энергии в условиях партийного производства.
- Снижение тепловой массы: Инфракрасные системы нагревают композит напрямую, а не структуру печи, снижая энергию, необходимую для нагрева тепловой массы, на 40-60%.
- Сокращение времени цикла: Более быстрые циклы полимеризации означают меньше потребляемой энергии на деталь, с типичной экономией 20-40% общего потребления энергии на кг обработанного композита.
Для производителей, стремящихся к сертификации ISO 14001 или целям углеродной нейтральности, оптимизация инфракрасной полимеризации представляет собой измеримое и достижимое улучшение экологических показателей.
Часто задаваемые вопросы
Насколько быстрее инфракрасный нагрев по сравнению с конвекционными печами для полимеризации углеволокна?
Инфракрасный нагрев обычно сокращает время цикла полимеризации углеволокна на 30-50% по сравнению с конвекционными печами. Улучшение достигается за счет прямого поглощения электромагнитного излучения поверхностью композита, устраняя медленный конвекционный теплообмен через воздух. Для типичной авиационной детали из композита это означает время полимеризации 30-60 минут вместо 90-180 минут со скоростью нагрева 5-15°C в минуту против 1-3°C в минуту при конвекционном нагреве.
Может ли инфракрасный нагрев полимеризовать толстые углеволоконные ламинаты без температурных градиентов?
Инфракрасный нагрев наиболее эффективен для тонких ламинатов (< 3 мм), где поверхностный нагрев обеспечивает равномерную температуру по толщине. Для толстых ламинатов (> 6 мм) рекомендуется гибридный подход, сочетающий инфракрасный нагрев для быстрого поверхностного нагрева с конвекционным для сквозного выравнивания. Многозонный инфракрасный контроль и адаптивные скорости нагрева также могут уменьшить температурные градиенты в толстых сечениях, но необходим тщательный проектирование процесса и тепловое моделирование.
Какова экономия энергии инфракрасного нагрева по сравнению с конвекционными печами?
Инфракрасный нагрев обычно экономит 20-40% энергии по сравнению с конвекционными печами, измеряется в кВтч на кг обработанного композита. Экономия достигается за счет более высокой эффективности нагрева (60-80% против 30-50%), отсутствия затрат на прогрев, снижения нагрева тепловой массы и более коротких циклов. Для производителя, перерабатывающего 10 тонн углеволокна в год, это эквивалентно годовой экономии энергии 20 000-40 000 кВтч.
Заключение
Инфракрасный нагрев для полимеризации углеволокна — проверенная технология, обеспечивающая измеримые улучшения времени цикла, энергоэффективности и производительности. Обеспечивая электромагнитное излучение непосредственно поверхности композита, инфракрасный нагрев достигает на 30-50% более коротких циклов полимеризации и экономии энергии на 20-40% по сравнению с традиционными конвекционными печами. Технология особенно привлекательна для переработки без автоклава и условий высокосерийного производства, где время цикла является основным ограничением.
Для производителей углеволокна, стремящихся оптимизировать свои процессы полимеризации, инфракрасный нагрев предлагает практический и масштабируемый путь к улучшению — снижение затрат, повышение качества и поддержка целей устойчивого развития. YongXian поставляет углеволоконные ткани и материалы, совместимые с инфракрасной полимеризацией. Ознакомьтесь с нашим ассортиментом углеволоконной продукции или свяжитесь с нашей инженерной командой для обсуждения оптимизации инфракрасной полимеризации для ваших производственных операций.
Входит в раздел
Похожие статьи
- Углеволоконные биокомпозиты: гибридное армирование натуральными волокнами для устойчивых применений
- RFID-трекинг для цепочки поставок углеволокна: прослеживаемость и контроль качества
- Аутоклавная переработка углеволокна: сертификация OoA и авиационная квалификация
- Огнестойкость полимерных композитов из углеродного волокна: интумесцентные покрытия и огнезащитные решения
- Оптимизация времени цикла HP-RTM из углеродного волокна: высоконапорное формование смолы для автомобилестроения
- Непрерывное армирование термопластиками: сравнение CFRT и термореактивных технологий и применений
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.