
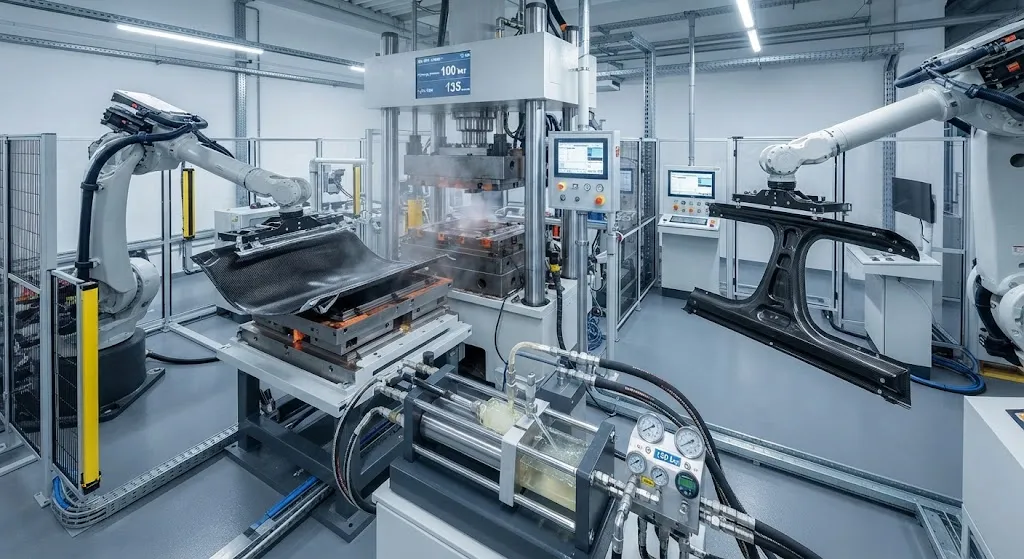
Высоконапорное формование смолы (HP-RTM) стало доминирующим производственным процессом для изготовления структурных компонентов из CFRP в серийном автомобилестроении. В отличие от аэрокосмических процессов препрег-автоклав, допускающих время цикла в несколько часов, автомобильные OEM-производители т
Введение
Высоконапорное формование смолы (HP-RTM) стало доминирующим производственным процессом для изготовления структурных компонентов из CFRP в серийном автомобилестроении. В отличие от аэрокосмических процессов препрег-автоклав, допускающих время цикла в несколько часов, автомобильные OEM-производители требуют снятия деталей с пресс-формы менее чем за три минуты. Достижение этого времени цикла при сохранении механических свойств требует точной оптимизации каждого переменного процесса.
В статье объясняется физика оптимизации времени цикла HP-RTM, количественно оценивается влияние параметров процесса, рассматриваются инструментальные системы и дается практическое руководство для инженеров.
Как работает HP-RTM
Процесс HP-RTM состоит из пяти последовательных этапов:
- Загрузка преформы: Сухая преформа из углеродного волокна устанавливается в согласованную металлическую пресс-форму. Автоматическая загрузка обеспечивает время 15-25 секунд.
- Закрытие пресс-формы: Гидравлический пресс закрывает пресс-форму со скоростью 50-150 мм/с и давлением 80-150 бар, обеспечивая Vf 50-58%.
- Инжекция смолы: Двухкомпонентная эпоксидная смола впрыскивается под давлением 80-200 бар, заполняя полость за 15-40 секунд.
- Отверждение: Реакция протекает при 130-160 градусах C. Время отверждения 60-120 секунд для быстрых систем.
- Извлечение детали: Пресс открывается, извлекатель снимает деталь за 10-20 секунд.
Общее время цикла варьируется от 90 секунд для простых геометрий до 180 секунд для крупных структурных деталей.
Параметры, определяющие время цикла HP-RTM
Четыре основных параметра определяют время цикла и качество детали:
| Параметр | Диапазон | Влияние на цикл | Влияние на качество |
|---|---|---|---|
| Давление инжекции | 80-200 бар | Выше давление, короче цикл | Риск вымывания волокна выше 180 бар |
| Температура пресс-формы | 130-160 градусов C | Выше температура, короче цикл | Деградация выше 170 градусов C |
| Время гелиобразования | 15-60 с | Короче время, короче цикл | Недостаточное течение |
| Vf | 50-58% | Выше Vf, быстрее заполнение | Риск сухих пятен |
Взаимодействие между давлением инжекции и временем гелиобразования критично: если смола гелируется до заполнения формы, возникают сухие пятна.
Системы смол для быстрого отверждения HP-RTM
Разработка быстротвердеющих эпоксидных смол обеспечила время цикла менее трех минут:
- Время гелиобразования: Автомобильные смолы 15-30 с при 150 градусах C против 60-180 с для аэрокосмических. Требуется высокореактивная химия отвердителей.
- Управление экзотермией: Для толстостенных деталей пиковая экзотермия превышает температуру пресс-формы на 40-80 градусов C. Каналы охлаждения и ступенчатое отверждение управляют риском.
- Свойства: Tg 120-140 градусов C — достаточно для автомобилестроения, ниже 180 градусов C аэрокосмических смол.
- Прочность при снятии: 80-120 МПа за 60-90 секунд отверждения.
Инструментальные системы для высокопроизводительного производства
Ключевые инструментальные соображения HP-RTM:
- Материалы пресс-форм: Инструментальная сталь P20, H13 для серийного производства. Твердость 50-55 HRC.
- Система инжекции: Поршневые или шнековые инжекторы с точностью смешения плюс-минус 1%.
- Управление температурой: Равномерность плюс-минус 3 градуса C. Конформные каналы снижают градиенты на 40-60%.
- Прессы: 1000-4000 тонн, скорость закрытия 100-200 мм/с, точность плюс-минус 0,1 мм.
HP-RTM vs альтернативные процессы
| Процесс | Время цикла | Размер деталей | Инвестиции |
|---|---|---|---|
| HP-RTM | 90-180 с | 0,2-3,0 м2 | $2-8M |
| Обычный RTM | 5-20 мин | 0,5-10+ м2 | $0,5-3M |
| CRTM | 120-300 с | 0,3-5,0 м2 | $1-5M |
| SMC | 30-90 с | 0,1-1,5 м2 | $0,5-2M |
HP-RTM быстрее обычного RTM в 5-10 раз благодаря высокому давлению инжекции.
Производственные примеры
- BMW i-серия: i3 и i8 использовали HP-RTM для кузовных панелей, цикл 120-150 с, вес деталей 3-8 кг.
- Audi A8: B-столб из HP-RTM углеволокна, цикл 135 с, экономия веса 40%.
- McLaren: MonoCell底盘 из HP-RTM, цикл менее 120 с.
- General Motors: Прототипы крыши и поперечин из HP-RTM, целевой цикл 90 с.
Часто задаваемые вопросы
Какое минимальное время цикла возможно для HP-RTM?
Практический минимум 60-90 с для тонкостенных простых деталей. Для структурных деталей с ребрами 120-180 с. Теоретический предел определяется временем заполнения (5-15 с при 200 бар) плюс время отверждения до прочности снятия (40-60 с при 160 градусах C).
Как HP-RTM влияет на механические свойства по сравнению с препрегом?
HP-RTM детали достигают 85-95% свойств препрег-автоклав при одинаковом Vf. Разница в межслойных свойствах: прочность на растяжение в пределах 5-10%, CAI может быть на 10-15% ниже. Для автомобилестроения это приемлемо.
Заключение
Оптимизация времени цикла HP-RTM является ключевой технологией, обеспечивающей конкурентоспособность углеродного волокна с металлом в автомобилестроении. Достижение 90-180 секунд через быстротвердеющие смолы, высокое давление и прецизионный инструмент обеспечивает необходимую производительность при сохранении 40-60% экономии веса.
Изучите наш ассортимент углеволоконных тканей, совместимых с HP-RTM, или свяжитесь с нашей инженерной командой для обсуждения выбора смолы и оптимизации параметров вашего автомобильного проекта.
Входит в раздел
Похожие статьи
- Огнестойкость полимерных композитов из углеродного волокна: интумесцентные покрытия и огнезащитные решения
- Непрерывное армирование термопластиками: сравнение CFRT и термореактивных технологий и применений
- Углеродное нанопрошивание и межслойное упрочнение: повышение вязкости разрушения для сопротивления расслоению
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.