
Аутоклавная переработка углеволокна представляет собой одну из наиболее значимых технологических трансформаций в авиационных композитах. Традиционная автоклавная полимеризация — с давлением 6-7 бар при 180°C — обеспечивает отличную пористость и механические свойства, но капитальные затраты на произв
Введение
Аутоклавная переработка углеволокна представляет собой одну из наиболее значимых технологических трансформаций в авиационных композитах. Традиционная автоклавная полимеризация — с давлением 6-7 бар при 180°C — обеспечивает отличную пористость и механические свойства, но капитальные затраты на производственный автоклав составляют от 1 до 10 миллионов долларов в зависимости от размера, а время цикла 4-8 часов ограничивает производительность. Для авиационных программ, которым необходимо масштабировать производство при контроле затрат, аутоклавная (OoA) технология предлагает убедительную альтернативу.
OoA переработка использует вакуумное давление (VBO) и конвекционную полимеризацию для получения углеволоконных ламинатов с пористостью ниже 1% — порога, требуемого для авиационных первичных конструкций. Технология стремительно зрела за последнее десятилетие, причем несколько смолевых систем теперь квалифицированы по авиационным спецификациям, а несколько авиационных программ приняли OoA для вторичных и даже первичных конструкций. В статье рассматриваются технологии аутоклавной переработки углеволокна, требования сертификации и практические шаги для квалификации OoA деталей для полетов.
Технология OoA: вакуумная полимеризация
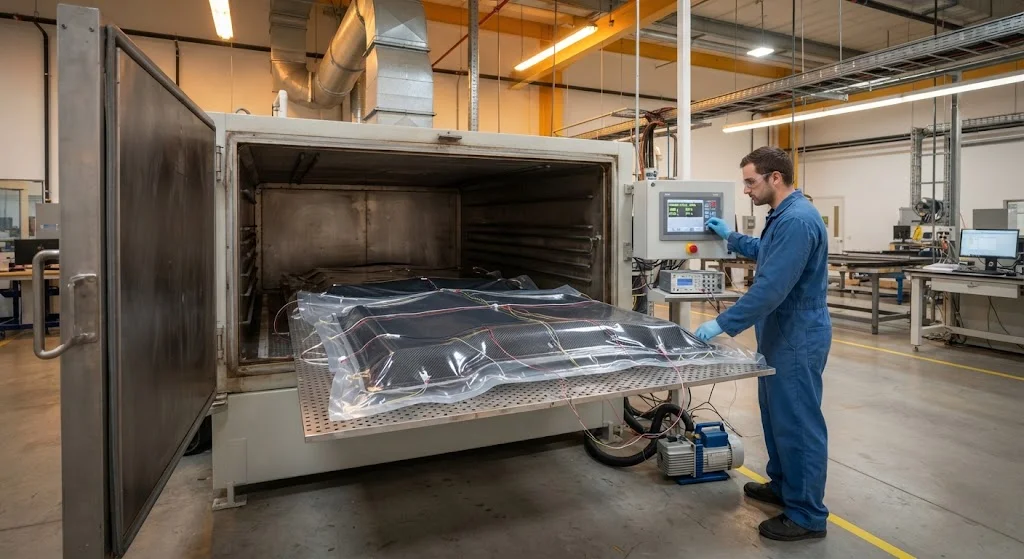
Основной принцип аутоклавной переработки углеволокна — замена автоклавного давления тщательно спроектированной вакуумной пленкой и смолевой системой. В автоклаве внешнее давление сжимает ламинат и обеспечивает поток смолы, подавляя образование пор. В технологии VBO только вакуум обеспечивает уплотнение — что делает конструкцию пленки, проницаемость инструмента и реологию смолы критически важными.
- Конструкция вакуумной пленки: Многослойные вакуумные пленки с дышащим слоем, разделительной тканью и изоляционной пленкой создают контролируемую среду давления. Пленка должна поддерживать вакуумную целостность на протяжении всего цикла полимеризации без утечек, которые приводят к повышению пористости.
- Проницаемость инструмента: Пористые поверхности инструмента (перфорированная сталь, расширенный металл или дышащий композитный инструмент) позволяют воздуху и летучим веществам выходить из ламината в процессе полимеризации. Непористые инструменты требуют краевых дышащих каналов для обеспечения путей отвода воздуха.
- Реология смолы: Системы смол OoA формулируются с тщательно контролируемым временем желатинизации и окном вязкости. Смола должна достаточно течь для пропитки волокон и заполнения пустот, но не настолько интенсивно, чтобы обеднять ламинат. Типичное время жизнеспособности при комнатной температуре составляет 2-4 часа, желатинизация происходит при 80-120°C.
- Цикл полимеризации: Стандартные циклы OoA используют нагрев в печи со скоростью升温 1-3°C в минуту с выдержками при промежуточных температурах (80-120°C) для дегазации, за которыми следует окончательная полимеризация при 150-180°C. Общее время цикла обычно составляет 2-4 часа.
Достижимая пористость в хорошо оптимизированной переработке OoA составляет от 0,5% до 1,5%, по сравнению с 0,1% до 0,5% в автоклавной переработке. Для многих авиационных применений пористость ниже 1,0% приемлема, что делает OoA жизнеспособным производственным методом.
OoA по сравнению с автоклавом: сравнение характеристик
| Параметр | Автоклав | OoA (VBO) | Требование авиации |
|---|---|---|---|
| Давление уплотнения | 6-7 бар (внешнее) | 1 бар вакуума (внутреннее) | Н/Д |
| Пористость | 0,1-0,5% | 0,5-1,5% | < 1,0% (первичная конструкция) |
| Объемная доля волокна | 58-62% | 55-60% | > 55% |
| Межслойная прочность на сдвиг | 65-75 МПа | 60-70 МПа | > 60 МПа |
| Прочность на сжатие с отверстием | 280-320 МПа | 260-300 МПа | Зависит от программы |
| Стоимость инструмента | Высокая (штампованный металл) | Умеренная (композит/пористый) | Н/Д |
| Время цикла | 4-8 часов | 2-4 часа | Н/Д |
| Капитальное оборудование | $1-10 млн автоклав | $100-500 тыс. печь | Н/Д |
Разрыв в характеристиках между автоклавной и OoA переработкой значительно сократился. Современные смолевые системы OoA обеспечивают межслойную прочность на сudge в пределах 5-10% от автоклавных аналогов, а экономические преимущества — более низкие капитальные затраты, более короткие циклы, большая вместимость — часто перевешивают умеренное снижение характеристик для некритических и полукритических конструкций.
Требования авиационной сертификации для OoA
Сертификация аутоклавных углеволоконных деталей следует тому же регуляторномуramework, что и автоклавных деталей, но требования к валидации процесса более обширны, поскольку производитель должен продемонстрировать эквивалентные характеристики без запаса прочности, обеспечиваемого автоклавным давлением.
- Квалификация материала: Комбинация смолы и армирующего материала должна быть квалифицирована по авиационным спецификациям (например, BMS 8-256, CMH-17 или эквивалент). Испытания включают механические свойства при комнатной и повышенной температуре, условия горячего/влажного воздействия и старение в условиях окружающей среды.
- Спецификация процесса: Подробная спецификация процесса определяет цикл полимеризации OoA, требования к вакууму, сборку пленки, спецификации инструмента и критерии приемки. Спецификация должна охватывать полный диапазон геометрий и толщин деталей.
- Критерии приемки пористости: Авиационные стандарты обычно требуют пористость ниже 1,0% для первичных конструкций и ниже 2,0% для вторичных конструкций. Ультразвуковой контроль используется для проверки пористости по всей детали.
- Допуски проектирования: Допуски материала (значения A-базиса и B-базиса) должны быть сгенерированы из образцов, произведенных методом OoA, а не унаследованы от автоклавных данных. Это требует статически значимой испытательной программы — обычно 60-100 образцов на условие.
Путь сертификации следует структурированному подходу: отбор материала, разработка процесса, испытания купонов, испытания элементов, испытания подкомпонентов и квалификация компонентов в полном масштабе. Каждый этап должен продемонстрировать, что процесс OoA обеспечивает стабильные, воспроизводимые результаты.
Программа квалификационных испытаний
Полная программа квалификации OoA обычно требует следующую матрицу испытаний:
| Этап испытаний | Типичные образцы | Ключевые свойства | Продолжительность |
|---|---|---|---|
| Отбор материала | 20-30 купонов | ILSS, сжатие с отверстием, растяжение | 4-6 недель |
| Разработка процесса | 50-100 купонов | Оптимизация пористости, вариации толщины | 8-12 недель |
| Допуски A-базиса | 60-100 образцов на условие | Растяжение, сжатие, сдвиг, bearing | 12-20 недель |
| Условия окружающей среды | 30-50 образцов | Горячее/влажное воздействие, холод, тепловой цикл | 8-16 недель |
| Терпимость к повреждениям | 20-40 образцов | BVID удар, сжатие после удара | 6-10 недель |
| Испытания элементов | 10-20 элементов | Болтовые соединения, панели с нервюрами | 8-12 недель |
| Испытания подкомпонентов | 3-5 подкомпонентов | Валидация структурных характеристик | 12-20 недель |
Полный график квалификации от выбора материала до сертификации для полетов обычно составляет 18-30 месяцев в зависимости от сложности детали и зрелости смолевой системы OoA. Предварительно квалифицированные материалы от поставщиков, таких как Hexcel, Toray и Solvay, могут сократить этот срок, обеспечив базовые данные.
Промышленное внедрение и производственные аспекты
Аутоклавная переработка углеволокна больше не является лабораторной новинкой — это производственная реальность нескольких авиационных программ. Airbus принял OoA для вторичных конструкций на A350, а несколько оборонных программ используют OoA для радиопрозрачных обтекателей, панелей доступа и обтекателей. Технология особенно привлекательна для:
- Крупных конструкций: Детали, превышающие ограничения по диаметру автоклава (обычно 3-6 метров), могут быть отверждены в больших конвекционных печах за一小部分 стоимости автоклава.
- Высокотемпового производства: Более короткие циклы полимеризации и параллельная емкость печей обеспечивают более высокую производительность, чем в программах, ограниченных автоклавом.
- Программ с ограниченным бюджетом: Военные и коммерческие программы, испытывающие давление бюджета, выигрывают от снижения себестоимости производства на 30-50%, которое может обеспечить переработка OoA.
Проблемы производства включают поддержание целостности вакуумной пленки на сложных геометриях, управление потоком смолы в толстых ламинатах и обеспечение стабильного уровня вакуума в крупных деталях. Автоматическое укладывание волокна (AFP) в сочетании с переработкой OoA — это развивающийся производственный подход, решающий вопросы производительности и стабильности.
Часто задаваемые вопросы
Какова разница между аутоклавной и автоклавной переработкой углеволокна?
Автоклавная переработка использует внешнее давление (6-7 бар) из прессованного сосуда для уплотнения углеволоконных ламинатов в процессе полимеризации, обеспечивая очень низкую пористость (0,1-0,5%). Аутоклавная (OoA) переработка использует только вакуумное давление и полимеризацию в печи, обеспечивая пористость 0,5-1,5% — все еще в пределах авиационных норм для большинства конструкций. Ключевое различие — капитальные затраты ($1-10 млн автоклав против $100-500 тыс. печи) и время цикла (4-8 часов против 2-4 часов).
Могут ли детали OoA соответствовать требованиям авиационных первичных конструкций?
Да, современные смолевые системы OoA могут обеспечить пористость ниже 1,0% и механические свойства в пределах 5-10% от автоклавных аналогов, соответствующие требованиям первичных конструкций многих авиационных программ. Процесс квалификации более обширен, поскольку производитель должен генерировать допуски проектирования из образцов OoA, но путь сертификации хорошо зарекомендовал себя, и несколько летных программ успешно квалифицировали первичные конструкции OoA.
Сколько времени занимает квалификация системы материалов OoA для авиации?
Полная программа квалификации от выбора материала до сертификации для полетов обычно занимает 18-30 месяцев. Это включает отбор материала (4-6 недель), разработку процесса (8-12 недель), генерацию допусков A-базиса (12-20 недель), условия окружающей среды (8-16 недель) и испытания компонентов (8-20 недель). Предварительно квалифицированные материалы от крупных поставщиков могут сократить эти сроки, обеспечив базовые данные.
Заключение
Аутоклавная переработка углеволокна переросла из новой технологии в проверенный производственный метод для авиационных композитов. Обеспечивая пористость ниже 1,0% и механические свойства, конкурирующие с автоклавной переработкой, технология OoA позволяет авиационным производителям снизить капитальные вложения, сократить время цикла и масштабировать производство — при одновременном соблюдении строгих требований сертификации для авиационных первичных конструкций.
Для авиационных программ, стремящихся внедрить аутоклавную переработку, ключевыми являются выбор предварительно квалифицированной смолевой системы, инвестиции в разработку процесса и следование структурированному пути квалификации, определенному авиационными стандартами. YongXian поставляет углеволоконные ткани и армирующие материалы, совместимые с переработкой OoA. Ознакомьтесь с нашим ассортиментом углеволоконной продукции или свяжитесь с нашей инженерной командой для обсуждения систем материалов для вашей аутоклавной программы.
Входит в раздел
Похожие статьи
- Углеволоконные биокомпозиты: гибридное армирование натуральными волокнами для устойчивых применений
- RFID-трекинг для цепочки поставок углеволокна: прослеживаемость и контроль качества
- Инфракрасный нагрев для полимеризации углеволокна: энергоэффективность и сокращение времени цикла
- Огнестойкость полимерных композитов из углеродного волокна: интумесцентные покрытия и огнезащитные решения
- Оптимизация времени цикла HP-RTM из углеродного волокна: высоконапорное формование смолы для автомобилестроения
- Непрерывное армирование термопластиками: сравнение CFRT и термореактивных технологий и применений
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.