
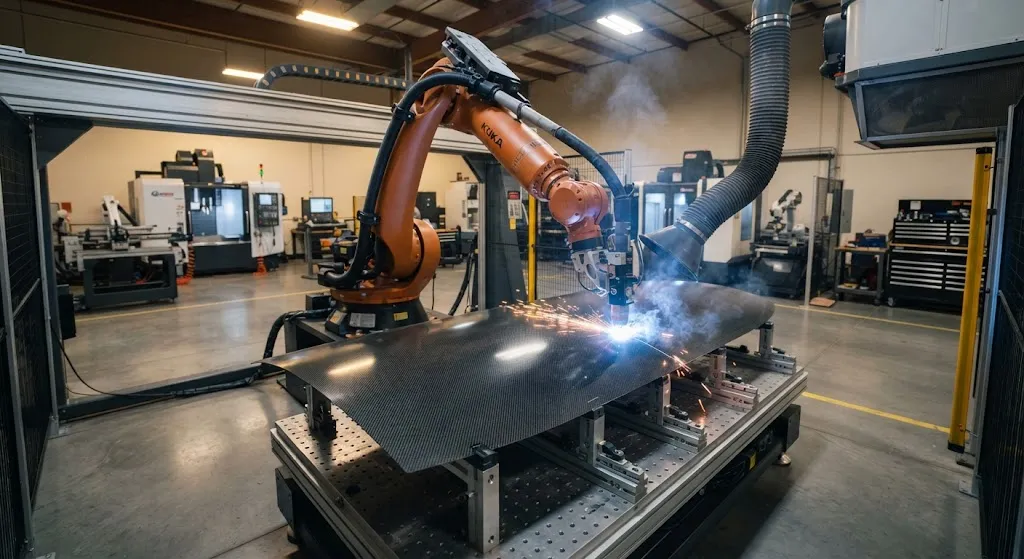
Введение Детали из углепластика, выходящие из автоклавного отверждения, формования переносом смолы или прессового формования, обычно требуют обрезки до окончательных размеров. Края отвержденного ламината шероховатые, увеличенные по размеру и могут содержать наплывы, вытекшую смолу или расслоение сло
Введение
Детали из углепластика, выходящие из автоклавного отверждения, формования переносом смолы или прессового формования, обычно требуют обрезки до окончательных размеров. Края отвержденного ламината шероховатые, увеличенные по размеру и могут содержать наплывы, вытекшую смолу или расслоение слоёв, которые необходимо удалить до того, как деталь соответствует размерным спецификациям. Традиционно обрезка выполнялась с помощью ЧПУ-фрезерных станков с алмазными фрезами, абразивной водяной струйной резкой или ручной шлифовкой — все эти методы вызывают износ инструмента, образование пыли и вариабельность качества, которые плохо масштабируются при объемах производства выше 10 000 деталей в год.
Лазерная резка углепластика предлагает принципиально иной подход: бесконтактный термический процесс, удаляющий материал через испарение без физического контакта инструмента. В условиях серийного производства, где требуется стабильное качество кромок, точные размерные допуски и минимальная вторичная обработка, автоматизация лазерной обрезки становится все более предпочтительным решением. В статье рассматриваются лазерные технологии, подходящие для обрезки углепластика, параметры процесса, определяющие качество реза, и архитектуры автоматизации, обеспечивающие интегрированные производственные процессы.
Выбор технологий лазерной резки углепластика
Три типа лазеров используются для обрезки углепластика, каждый с уникальными характеристиками, определяющими пригодность для различных производственных сценариев:
- CO2-лазеры (10,6 мкм): Традиционный выбор для обрезки композитов, CO2-лазеры обеспечивают высокую мощность (200-6000 Вт) на длинах волн, хорошо поглощаемых полимерной матрицей. Полимерная матрица поглощает инфракрасную энергию и испаряется, тогда как углеродные волокна — с низким поглощением на длине волны 10,6 мкм — удаляются через термически разложившуюся матрицу. CO2-лазеры обеспечивают скорость резки 5-20 м/мин на тонких ламинатах и производят чистые кромки с минимальной зоной термического воздействия при правильной фокусировке.
- Волоконные лазеры (1,064 мкм): Современные волоконные лазеры предлагают более высокое качество луча (B2 менее 1,5) и меньшее обслуживание по сравнению с CO2-системами. На длине волны ближнего инфракраша углеродные волокна более напрямую поглощают энергию, обеспечивая более быструю резку более толстых сечений. Волоконные лазеры мощностью 1000-3000 Вт могут обрезать углепластиковые ламинаты толщиной 2-6 мм со скоростью 10-30 м/мин, с дополнительным преимуществом доставки по оптоволокну, упрощающей интеграцию с роботизированными системами движения.
- УФ-лазеры (355 нм): Коротковолновые ультрафиолетовые лазеры обеспечивают холодное абляционное удаление с минимальным термическим повреждением, производя наиболее чистые кромки и узкую зону термического воздействия. УФ-лазеры предпочтительны для аэрокосмических деталей, где расслоение, усадка матрицы или выдергивание волокон на обрезанной кромке может повлиять на структурную целостность. Компромисс — более низкая скорость удаления материала, ограничивающая УФ-лазеры точной обрезкой тонких сечений или критических кромок, а не массовым удалением материала.
Выбор между этими технологиями зависит от доминирующего режима разрушения для конкретного применения. Для автомобильных и промышленных деталей, где приоритет — производительность, доминируют волоконные и CO2-лазеры. Для аэрокосмических структурных компонентов, где качество кромки напрямую влияет на усталостную прочность и межслойную прочность, УФ- или сверхимпульсные лазеры обеспечивают необходимую точность.
Параметры процесса лазерной резки углепластика и качество кромок
Обрезка углепластика лазером регулируется четырьмя основными параметрами процесса, каждый из которых влияет на качество реза определенным образом:
| Параметр | Типичный диапазон | Влияние на качество реза | Типичный дефект при экстремальных значениях |
|---|---|---|---|
| Мощность лазера | 200-4000 Вт | Повышение мощности увеличивает скорость и глубину резки | Избыточная мощность вызывает обугливание и отступ матрицы за линию реза |
| Скорость подачи | 5-30 м/мин | Более высокая подача снижает тепловую нагрузку на единицу длины | Слишком быстро: неполный рез, выдергивание волокон, неразрезанные нижние слои |
| Положение фокуса | Поверхность до -2 мм ниже | Глубина фокуса определяет ширину пропила и угол конусности | Расфокусировка: широкий пропил, конусная кромка, шероховатая поверхность |
| Давление вспомогательного газа | 5-20 бар | Газовая струя очищает от обломков и предотвращает повторное осаждение | Низкое давление: повторное осаждение угля на поверхности; высокое: выдувание волокон |
Зона термического воздействия является ключевым показателем качества при лазерной обрезке углепластика. ЗТВ расширяется на 0,1-0,5 мм от обрезанной кромки для оптимизированных параметров волоконного лазера и до 1-2 мм при неоптимизированных условиях CO2. В ЗТВ полимерная матрица подвергается термическому разложению, оставляя ослабленные и обнаженные волокна. Для структурных деталей ЗТВ должна быть характеризована и учтена в допусках проектирования или минимизирована путем оптимизации параметров.
Обеспечение стабильного качества кромок в течение производственного цикла требует замкнутого регулирования процесса. Современные системы лазерной обрезки интегрируют датчики позиционирования луча, тепловизионный контроль в реальном времени и адаптивную модуляцию мощности для компенсации вариаций толщины ламината, содержания смолы и ориентации волокон.
Интеграция автоматизации для серийной обрезки
Преобразование автономного лазера в производственную ячейку обрезки требует интеграции подсистем транспортировки материалов, управления движением и проверки качества. Типичная архитектура для серийной обрезки углепластика включает:
- Роботизированная платформа движения: 6-осевой промышленный робот (грузоподъемность 10-50 кг) несет лазерную обрабатывающую головку, обеспечивая пять или шесть степеней свободы, необходимых для сложных трехмерных контуров деталей. Точность позиционирования робота плюс-минус 0,05 мм и повторяемость плюс-минус 0,02 мм являются стандартными требованиями для автомобильных допусков обрезки.
- Приспособления и подача деталей: Вакуумные или пневматические приспособления фиксируют деталь в известной системе координат. Для деталей, поступающих от вышестоящей формовочной ячейки, базирование по поверхности пресс-формы обеспечивает совпадение траекторий обрезки с проектной геометрией. Быстросменные приспособления позволяют переналадку за менее чем пять минут для смешанных производственных линий.
- Онлайн-проверка качества: Кромки после лазерной обрезки проверяются немедленно с помощью камер машинного зрения, измеряющих положение кромки, выявляющих расслоение и маркирующих дефекты поверхности. Детали, не прошедшие проверку, направляются на доработку или в брак, предотвращая продвижение дефектных деталей вниз по технологической цепочке.
- Пылеудаление и фильтрация: Лазерная обрезка углепластика генерирует мелкодисперсные частицы, которые необходимо задерживать в месте образования. Столы с нижней вытяжкой и HEPA-фильтрами и стадиями активированного угля необходимы для соблюдения пределов воздействия на рабочих и предотвращения загрязнения соседних производственных зон.
Интеграция этих подсистем в единую ячейку обычно сокращает время цикла обрезки на 40-60% по сравнению с ручными или полуавтоматическими операциями фрезерных ЧПУ-станков, одновременно устраняя простои на замену инструмента и снижая процент брака с 3-5% до менее 1%.
Экономика производства и сравнение с механической обрезкой
Экономическое обоснование лазерной обрезки по сравнению с механической зависит от объема производства, сложности деталей и требований к качеству. При низких объемах (менее 1000 деталей в год) ЧПУ-фрезерные станки остаются более экономичными, поскольку стоимость лазерной ячейки (обычно 200 000-500 000 евро) не может быть амортизирована на достаточном количестве деталей. Однако при объемах выше 5000-10 000 деталей в год лазерная обрезка предлагает существенные преимущества:
- Нулевой износ инструмента: В отличие от алмазных фрез, требующих замены каждые 500-2000 деталей, лазерные системы не имеют расходных режущих инструментов. Обслуживание ограничивается чисткой и заменой линз с типичными интервалами 2000-5000 рабочих часов.
- Стабильное качество во времени: Механические инструменты производят постепенно ухудшающиеся разрезы по мере износа, требуя частых проверок качества и замены инструмента. Качество лазерного реза остается стабильным при поддержании оптических компонентов.
- Более быстрая переналадка: Изменение траекторий обрезки для нового варианта детали требует только обновления программного обеспечения, а не новых приспособлений, инструментов или программ. Эта гибкость ценна для смешанных производственных линий, типичных для автомобильных применений.
- Сокращение вторичной обработки: Оптимизированные кромки лазерной обрезки обычно не требуют去除заусенцев или обработки кромок, устраняя ручную операцию, добавляющую 1-3 минуты на деталь в рабочих процессах механической обрезки.
Для производителей, оценивающих переход с механической на лазерную обрезку, рекомендуется провести параллельные испытания резки на производственных деталях, измеряя качество кромки (шероховатость поверхности, длину расслоения, ширину ЗТВ), время цикла и полную стоимость на деталь на статистически значимой выборке. Данные таких испытаний обычно показывают, что лазерная обрезка обеспечивает на 20-40% более низкую стоимость на деталь при объемах выше 10 000 единиц, причем преимущество усиливается при более высоких объемах.
Часто задаваемые вопросы
Вызывает ли лазерная резка расслоение на кромках углепластиковых ламинатов?
Расслоение при лазерной резке вызывается чрезмерным тепловым воздействием, деградирующим связь матрицы между слоями. Когда параметры процесса оптимизированы — особенно скорость подачи, мощность и давление вспомогательного газа — зона термического воздействия ограничивается 0,1-0,5 мм от обрезанной кромки, что хорошо вписывается в типичный конструктивный запас для обрезанных ламинатов. Для толстослойных ламинатов (более 6 мм) рекомендуется многоходовая резка с контролируемым охлаждением между проходами для предотвращения накопления тепла, которое может вызвать межслойное разрушение. Ультразвуковая проверка обрезанных кромок подтверждает, что правильно выполненные лазерные разрезы не вводят расслоение за пределы характеризованной ЗТВ.
Какой минимальный радиус достижим при лазерной обрезке углепластиковых деталей?
Минимальный внутренний радиус определяется диаметром лазерного луча в фокальной точке. Для волоконных лазеров с типичными размерами пятна 50-150 мкм достижимы внутренние радиусы от 0,2 мм. CO2-лазеры с более крупными размерами пятна (200-500 мкм) ограничены радиусами выше 0,5 мм. Для применений, требующих более мелких радиусов, таких как отверстия под крепеж или пазовые элементы, последующее сверление или штамповка после лазерной обрезки более экономично, чем попытки резки мелких радиусов самим лазерным лучом.
Как лазерная обрезка влияет на структурные свойства углепластиковых ламинатов?
Основное структурное воздействие — деградация матрицы в зоне термического воздействия, локально снижающая межслойную прочность на сдвиг и прочность при сжатии на обрезанной кромке. Испытания показывают, что деградация ЗТВ обычно снижает прочность при сжатии кромки на 5-15% на глубине 0,2-0,5 мм от поверхности разреза. Для деталей, где обрезанные кромки являются нагруженными, конструктивные допуски должны учитывать это снижение, или обрезанная кромка должна быть последующее обработана структурным клеем или элементом обработки кромки. В большинстве автомобильных и промышленных применений обрезанные кромки не являются основными несущими путями, и эффект ЗТВ структурно незначим.
Заключение
Автоматизация лазерной резки и обрезки углепластика представляет собой зрелую, проверенную в производстве технологию изготовления CFRP-деталей в большом количестве. Бесконтактный термический процесс устраняет износ инструмента, обеспечивает стабильное качество кромок и легко интегрируется в роботизированные ячейки автоматизации со временем обрезки на 40-60% быстрее, чем механические методы. При объемах производства выше 5000-10 000 деталей в год лазерная обрезка обеспечивает более низкую стоимость на деталь, более высокое стабильное качество и большую гибкость при переналадке моделей.
Для производителей, оценивающих системы лазерной обрезки, ключевые соображения — выбор лазерной технологии (волоконная для скорости, УФ для точности), оптимизация параметров процесса для конкретной конструкции ламината и интеграция онлайн-проверки качества. Ознакомьтесь с нашими углепластиковыми продуктами для серийных применений или свяжитесь с нашей инженерной командой для обсуждения разработки процесса обрезки и интеграции автоматизации под ваши производственные требования.
Похожие статьи
- Микроволновая карбонизация для углеродного волокна: экономия энергии и улучшение качества
- Пиролитическое углеволокно из переработки: сохранение механических свойств и области повторного применения
- Углеволоконные биокомпозиты: гибридное армирование натуральными волокнами для устойчивых применений
- RFID-трекинг для цепочки поставок углеволокна: прослеживаемость и контроль качества
- Инфракрасный нагрев для полимеризации углеволокна: энергоэффективность и сокращение времени цикла
- Аутоклавная переработка углеволокна: сертификация OoA и авиационная квалификация
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.