
Термопластичные композиты обычно обсуждаются через две крайности. На одном конце — автоматизированная выкладка волокна с консолидацией in-situ, способная строить крупные сложные геометрии, но медленно укладывающая материал и стоящая миллионы. На другом конце — штамповка стекломатовых термоп
Введение
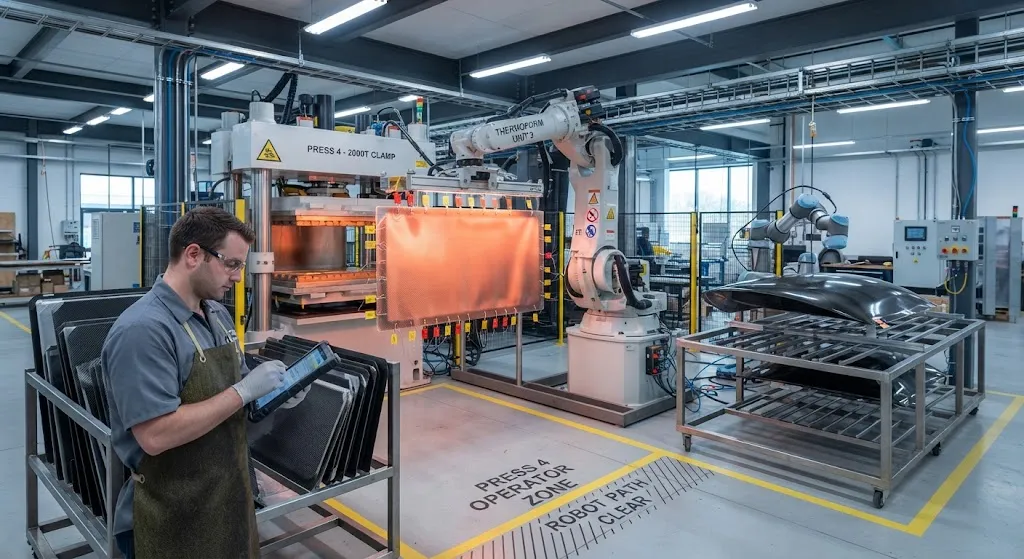
Термопластичные композиты обычно обсуждаются через две крайности. На одном конце — автоматизированная выкладка волокна с консолидацией in-situ, способная строить крупные сложные геометрии, но медленно укладывающая материал и стоящая миллионы. На другом конце — штамповка стекломатовых термопластов, циклирующая менее чем за минуту, но дающая лишь свойства дискретного волокна. Термоформование органо-листа находится между ними: предварительно консолидированная заготовка ламината из непрерывного волокна нагревается выше температуры плавления матрицы, формуется в прессе за секунды и охлаждается в оснастке — сочетая механический профиль непрерывного армирования с тактом штамповочной линии.
В этой статье процесс разбирается на материальные и машинные переменные, сравниваются основные варианты матриц по характеристикам формования и службы и описываются два семейства применений — передние кромки ветряных турбин и автомобильные полуструктурные детали — где экономика процесса сейчас работает лучше всего. В конце приводятся правила проектирования, отделяющие успешную деталь из органо-листа от сморщенной и деформированной.
От полуфабрикатной заготовки к формованной детали
Органо-лист — это плоский ламинат из непрерывного волокна, как правило, тканого углеродного или стеклянного, или из перекрёстных однонаправленных слоёв, консолидированный с термопластичной матрицей и поставляемый в виде панелей или рулонов. Производитель выкраивает заготовку, нагревает её выше температуры плавления матрицы в инфракрасной или конвекционной печи, переносит в пресс и формует в охлаждаемой оснастке. Весь цикл, включая съём детали, укладывается примерно в 30-90 секунд.
| Критерий | Термоформование органо-листа | AFP с консолидацией in-situ | Штамповка GMT / LFT |
|---|---|---|---|
| Время цикла | 30-90 секунд | Минуты-часы на деталь | 40-90 секунд |
| Архитектура волокна | Непрерывное (тканое или UD) | Непрерывный жгут | Дискретное волокно |
| Прочность и жёсткость | Высокие | Наивысшие | Умеренные |
| Ограничение размера детали | Плита пресса | Практически без ограничений | Плита пресса |
| Стоимость оснастки | Сталь или алюминий, умеренная | Минимальная оснастка, дорогая машина | Сталь, умеренная |
| Лучшее применение | Передние кромки, полуструктурные детали, серия | Крупные обшивки, панели с рёбрами | Недорогие полуструктурные детали |
Три параметра процесса определяют качество. Температура формования должна с контролируемым запасом превышать плавление матрицы — слишком холодно, и ламинат пружинит обратно и микротрещины; слишком горячо, и матрица деградирует, а волокна смещаются. Давление пресса для органо-листов скромное по сравнению с прессованием, потому что матрица уже консолидирована, поэтому оснастка в основном придаёт форму и охлаждает, а не сжимает. Наконец, скорость охлаждения задаёт кристалличность и, следовательно, размерную стабильность детали после съёма.
Варианты матриц и их окна формования
Выбор матрицы определяет и температуру формования, и срок службы детали. Товарные матрицы формуются на стандартных прессах и держат стоимость низкой; высокотемпературные матрицы требуют более мощной печи, но открывают авиационные и подкапотные применения.
| Матрица | Типичная температура формования | Температура службы | Уровень стоимости | Типичное применение |
|---|---|---|---|---|
| Полипропилен (PP) | 170-200 °C | До 90 °C | Самый низкий | Крышки, бамперные структуры, мелкие полуструктурные детали |
| PA6 | 230-260 °C | 110-120 °C | Низкий | Передние кромки, крышки батарей, сиденья |
| PA66 | 260-290 °C | 130 °C | Низкий-средний | Детали для электротранспорта, структурные зажимы, педальные узлы |
| PPS | 290-320 °C | 200 °C | Высокий | Авиационные интерьеры, детали у двигателя, передние кромки |
| PEKK / PEEK | 340-380 °C | 250 °C | Самый высокий | Авиационные полуструктурные детали, кронштейны под нагрузкой |
Качество пропитки и консолидации расплава напрямую определяет свариваемость и разброс механических свойств. Полиамидные марки впитывают влагу, что меняет и окно формования, и размерную реакцию готовой детали; производители обычно сушат заготовки перед формованием и контролируют влажность цеха вокруг линий PA6 и PA66. Высокотемпературные марки избавляют от этой нагрузки по обслуживанию, но несут надбавку к печи и оснастке, которая окупается только тогда, когда её оправдывает температура службы.
Где конкурирует органо-лист
Первая коммерческая опора — передние кромки ветряных турбин. Защита передней кромки и заменяемые экраны традиционно изготавливаются как термореактивные ламинаты с длительными циклами отверждения; термоформование органо-листа сокращает цикл с часов до менее чем двух минут, а термопластичная матрица сваривается напрямую с соседними защитными материалами. ЕС-проекты, такие как RECREATE, продемонстрировали передние кромки из натурального волокна и стекла на именно этом маршруте, подтвердив и стойкость к эрозии, и осуществимость автоматизированного прессового производства деталей кромок лопастей.
- Передние кромки ветра: защитные экраны от эрозии, заменяемые оболочки кромок, дренажные и выравнивающие обтекатели — прессовая формовка, сварка, серийное производство.
- Автомобильные полуструктурные детали: спинки сидений, крышки батарей, напольные модули и внутренние бамперные элементы там, где штампованная сталь тяжела, а GMT не дотягивает.
- Авиационные интерьеры и вторичные конструкции: полочные панели салона, перегородки, рамы камбузов — выигрывают от сварной сборки и слабогорючих марок.
- Логистика и промышленность: паллеты, демпферные прокладки и защитные кожухи машин — вознаграждаются быстрым формованием и ударной вязкостью.
Против AFP in-situ это обмен геометрии на скорость: органо-лист не может повторить двойную кривизну и глубокие детали рёбер полнообшивочной панели, но прессовая линия с несколькими деталями в минуту обыгрывает укладочную голову для всего, что помещается на плите. Против штамповки GMT это обмен стоимости на характеристики: непрерывное волокно в заготовке даёт примерно вдвое большую жёсткость при том же весе дискретного волокна, поэтому полуструктурные детали, которые должны нести изгибные нагрузки, переходят на органо-лист.
Правила проектирования: успех против брака
Органо-лист снисходителен на уровне заготовки и требователен на уровне геометрии. Успешные программы разделяют последовательный набор ограничений:
- Контролируйте глубину вытяжки: тканые заготовки морщатся при глубокой вытяжке; держите отношения глубины к ширине умеренными или раскраивайте заказные заготовки с локальной ориентацией волокон.
- Используйте симметричные укладки: асимметричные стопки волокон искажаются при охлаждении; зеркальте последовательность укладки относительно срединной плоскости.
- Планируйте сварку: держите сварочные фланцы плоскими, с равномерной толщиной, чтобы ультразвуковая или лазерная сварка имела стабильный интерфейс.
- Поддерживайте равномерную толщину стенки: рёбра и бобышки ведут к локальному утончению и утяжинам; уклоны и радиусы должны следовать штамповочной практике, а не листовой.
- Контролируйте влагу: сушите заготовки PA6 и PA66 перед формованием и управляйте влажностью цеха для воспроизводимости окна формования.
Партнёры, соблюдающие эти правила, сообщают о доле успеха с первого раза выше 95 процентов после отладки оснастки, тогда как команды, относящиеся к органо-листу как к листовому металлу, обычно сжигают несколько итераций оснастки на переделке из-за морщин и искажений. Разница та же, что отличает любую программу штамповки термопластов: оснастка проектирует деталь, а заготовка настолько хороша, насколько хорош термический контроль вокруг неё.
Часто задаваемые вопросы
Можно ли сваривать или перерабатывать детали из органо-листа?
Да, и это главное преимущество перед термореактивным ламинатом. Поскольку матрица термопластична, формованные детали соединяются ультразвуковой, вибрационной или лазерной сваркой без клеёв и механического крепежа, а обрезки, бракованные детали и компоненты конца срока службы можно перемалывать в компаунды или переконсолидировать в новые заготовки. В программах, движимых целями устойчивости, свариваемость и перерабатываемость часто склоняют решение в пользу органо-листа, даже когда сырьё стоит немного дороже термореактивного эквивалента.
Как органо-лист сравнивается с UD-лентой и AFP по стоимости?
Для данной геометрии детали, помещающейся на плиту, органо-лист выигрывает по стоимости оборудования и цикла: прессовая линия стоит долю ячейки AFP, а цикл измеряется секундами, а не часами на деталь. Для крупных обшивок, панелей с рёбрами или глубокой трёхмерной геометрии AFP остаётся единственным маршрутом непрерывного волокна. Практическое правило выбора — геометрическое: если деталь помещается в заготовку и пресс — термоформуйте; если нужна укладка с поворотом жгута или размер за плитой — выкладывайте.
Каковы ограничения по толщине и размеру заготовок органо-листа?
Стандартные панели органо-листа идут от примерно 0,4 до 2 мм на один консолидированный ламинат, а более толстые полуструктурные детали строятся укладкой и совместной консолидацией нескольких заготовок или склейкой в том же цикле пресса. Размер заготовки ограничен шириной ткани и плитой пресса — в серийном производстве сегодня типично до примерно 2 на 3 метра — что покрывает оболочки передних кромок и автомобильные панели, но исключает полноразмерные лонжероны лопастей, где эталонными маршрутами остаются UD-лента и AFP.
Заключение
Термоформование органо-листа заполняет интервал между медленными процессами непрерывного волокна и слабой штамповкой дискретного волокна. Оно сохраняет непрерывное армирование, циклирует менее чем за две минуты и формуется на оснастке, составляющей долю ячейки AFP, что делает его естественным выбором для передних кромок ветра, автомобильных полуструктурных деталей и любой геометрии размером с пресс, которая должна нести изгибные нагрузки без веса стали. Технология достаточно зрелая, чтобы дифференциатор теперь лежал в контроле процесса — сушке, термических окнах и проектировании оснастки.
Для производителей, выбирающих сырьё для программы термоформования, ознакомьтесь с нашим ассортиментом термопластичных тканей и препрегов или свяжитесь с нашей командой для обсуждения форматов заготовок, марок матриц и поддержки формования для вашего применения.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.