
Криогенная обработка композитов — ответ на устойчивую производственную проблему: обрезка, фрезерование и сверление отвержденных углеволоконных деталей без повреждения кромки. Обычная обработка CFRP не испытывает недостатка средств — твердосплавный и алмазопокрытый инструмент, высокоскоростн
Введение
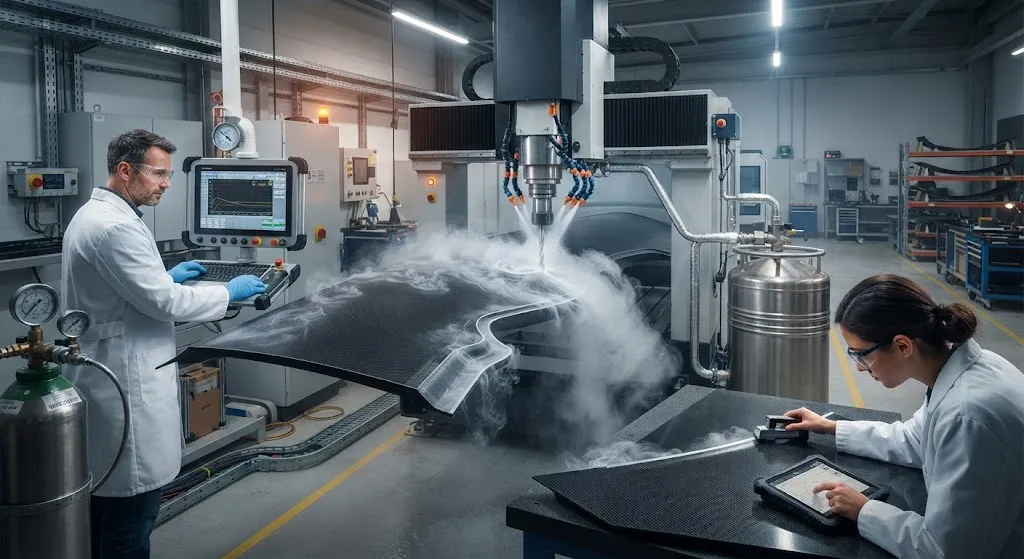
Криогенная обработка композитов — ответ на устойчивую производственную проблему: обрезка, фрезерование и сверление отвержденных углеволоконных деталей без повреждения кромки. Обычная обработка CFRP не испытывает недостатка средств — твердосплавный и алмазопокрытый инструмент, высокоскоростные шпиндели и тщательные стратегии подачи, — однако дефекты возвращаются снова и снова. Волокна вырываются, матрица выгорает от тепла трения, инструмент тупится за часы, а на выходной стороне каждого просверленного отверстия наблюдается та или иная степень расслоения.
Подход, сломавший эту закономерность во все большем числе цехов, обманчиво прост: залить зону реза жидким азотом (LN2) при его температуре кипения — -196 °C. При этой температуре эпоксидная матрица затвердевает в стеклообразное состояние, температуры резания падают, а качество кромки улучшается настолько, что переделка резко сокращается. В этой статье рассматривается, как криогенное охлаждение действует на композиты, что оно измеримо меняет и где оно окупается.
Почему обычная обрезка повреждает CFRP
Механизмы повреждения при обработке композитов не такие, как при резании металла, и их стоит назвать точно. Первый — расслоение на выходе: когда сверло или концевая фреза проходит последние слои, неразрезанный ламинат прогибается под осевым усилием и отслаивается от траектории инструмента, оставляя мохристую белую кромку вокруг выхода отверстий и трещины вдоль линий обрезки. Второй — термическое повреждение: углеродные волокна абразивны, и их нагрев трением поднимает локальную температуру намного выше температуры деградации эпоксидной смолы, выжигая матрицу и ослабляя ламинат в зоне вокруг реза. Третий — износ инструмента: концы однонаправленных волокон воздействуют на режущую кромку с твердостью стекла, поэтому твердосплавный инструмент изнашивается непредсказуемо и требует частой замены.
Эти три механизма усиливают друг друга. Тупой инструмент генерирует больше тепла и больше осевого усилия, что углубляет термическое повреждение и расширяет расслоение; поврежденная кромка затем становится местом зарождения трещин в эксплуатации. В результате обычная обрезка аэрокосмического CFRP дорога не потому, что резание медленное, а потому, что каждая деталь требует контроля, и заметная доля нуждается в переделке или списании.
Как работает криогенная обработка
Криогенная обработка композитов реализуется в двух основных конфигурациях. В первой жидкий азот подается через шпиндель и выходит из сопел в держателе инструмента прямо на зону реза, так что стружка, передняя поверхность инструмента и поверхность детали контактируют с криогенным потоком. Во второй LN2 заранее охлаждает заготовку, либо деталь лежит на холодной плите, а режущий инструмент снимает охлажденный материал в сухом режиме или с минимальной смазкой. Первая конфигурация распространена чаще, поскольку охлаждает именно там, где выделяется тепло.
На уровне материала происходит изменение состояния матрицы. При комнатной температуре эпоксидная смола отвержденного ламината — вязкоупругое стеклообразное твердое тело с умеренной жесткостью и малой, но реальной пластичностью. Охлажденная до -196 °C та же матрица становится жесткой, прочной и хрупкой: ее модуль упругости растет, волокна удерживаются жестче, и режущая кромка отделяет их чисто, а не разрывает и не размазывает. Само волокно мало меняется с температурой, поэтому ламинат сохраняет несущую структуру, тогда как матрица избавляется от видов отказа, вызывающих вырыв волокна и выгорание.
Что меняется при криогенных температурах
Таблица ниже сравнивает физическое состояние, определяющее поведение при резании, при комнатной температуре и при -196 °C:
| Свойство материала | При комнатной температуре | При -196 °C (LN2) | Влияние на обработку |
|---|---|---|---|
| Жесткость эпоксидной матрицы | Умеренная (вязкоупругая) | Высокая (стеклообразная, хрупкая) | Более чистое отделение стружки, меньше разрывов |
| Температура зоны реза | До 300-400 °C | Около -196 °C у струи | Нет выгорания матрицы и размазывания |
| Склонность к вырыву волокна | Высокая | Низкая | Более острые кромки, меньше мохрения |
| Расслоение на выходе | Частое | Сильно снижено | Меньше трещин у выходов отверстий и кромок обрезки |
| Скорость износа инструмента | Быстрая | Медленнее (холодная передняя поверхность) | Длиннее интервалы между заменами инструмента |
Механизм улучшения качества кромки — частично механический, частично тепловой. Механически более жесткая матрица передает усилие резания в чистый разрыв волокна, вместо того чтобы позволять волокнам изгибаться и вырываться из матрицы. Тепловым образом струя LN2 непрерывно уносит тепло трения из реза, поэтому матрица не приближается к температуре разложения даже при агрессивных подачах. Совместно эти два эффекта делают возможной обрезку без расслоения на промышленных скоростях.
Измеримые преимущества в производстве
Опубликованные исследования и цеховые испытания стабильно сообщают о трех измеримых результатах криогенной обработки композитов:
- Более низкий коэффициент расслоения: коэффициент расслоения (отношение максимального диаметра повреждения к номинальному диаметру отверстия) обычно снижается с 1,5-2,2 при сухом сверлении до 1,1-1,3 при криогенном охлаждении на ламинатах аэрокосмического класса.
- Большая стойкость инструмента: алмазопокрытый и твердосплавный инструмент служит примерно в два-четыре раза дольше, потому что режущая кромка остается холоднее, а матрица больше не размазывается и не забивает канавку.
- Лучшее качество поверхности: шероховатость поверхности заметно улучшается, а выступ волокон вдоль кромок обрезки снижается, что сокращает ручную доводку перед склейкой.
Для типичной аэрокосмической обрезной ячейки, выпускающей тысячи деталей в год, практические выгоды — меньше забракованных деталей, меньше замен инструмента и измеримое сокращение ручной доводки кромок. В расчете окупаемости доминирует не цена азота, а ценность деталей, которые больше не требуют переделки.
Компромиссы и риски
Криогенная обработка — не бесплатный обед, и компромиссы определяют ее применимость. Матрица при -196 °C хрупка, и хотя эта хрупкость делает рез более острым, она также означает возможность микрорастрескивания, если деталь охлаждают и обрабатывают слишком агрессивно — управление тепловым ударом важно. Влага — второй риск: холодная зона конденсирует лед и иней из цехового воздуха, поэтому процесс требует сухой контролируемой среды или цикла продувки для поддержания чистоты зоны контакта. LN2 — расходный материал с реальной стоимостью на деталь, а система подачи — вакуум-изолированные линии, резервуары с регулируемым давлением и криогенные сопла — добавляет ячейке сложности. Наконец, операторы должны соблюдать правила криогенной безопасности: азот вытесняет кислород в замкнутых пространствах, поэтому вентиляция и мониторинг кислорода обязательны.
Эти ограничения управляемы, но реальны. На практике криогенная обрезка применяется там, где качество кромки имеет высокую ценность: аэрокосмическая конструкционная обрезка, детали медицинских изделий из композитов и дорогостоящие программы НИОКР. Для рядовой обрезки недорогих деталей более простые маршруты — аккуратное обычное фрезерование или гидроабразив — часто остаются дешевле.
Вопросы внедрения
Сравнение ниже обобщает практические различия для цеха, оценивающего этот маршрут:
| Критерий | Обычная обрезка CNC | Криогенная обрезка CNC |
|---|---|---|
| Качество кромки | Хорошее, с контролем | Отличное, меньше переделок |
| Стойкость инструмента | Короткие интервалы | В 2-4 раза дольше |
| Температуры резания | Возможны 300-400 °C | Около -196 °C у струи |
| Требования к цеху | Стандартные | Резервуар LN2, вакуумные линии, вентиляция |
| Эксплуатационные затраты | Инструмент, время контроля | LN2 плюс сокращенный инструмент |
| Наилучшее применение | Недорогие детали, общая обрезка | Дорогие аэрокосмические и медицинские детали |
Практический путь миграции — начать с операции обрезки с наибольшей долей отбраковки, квалифицировать качество кромки по тем же критериям приемки, что и при обычной работе, и расширять применение, когда данные подтвердят снижение переделок. Большинство поставщиков, внедряющих криогенную обработку, сохраняют обычные ячейки для рядовых работ и используют криогенный процесс как прецизионный маршрут.
Часто задаваемые вопросы
Работает ли криогенная обработка одинаково на термореактивных и термопластичных композитах?
Да, оба семейства реагируют хорошо, хотя по разным причинам. Термореактивные эпоксидные ламинаты больше всего выигрывают от подавления выгорания матрицы и более чистого отделения стружки. Термопластичные композиты, чьи матрицы при комнатной температуре более прочны и пластичны, становится легче обрабатывать чисто, потому что матрица затвердевает в стеклообразное состояние, которое режется, а не размазывается. В обоих случаях волокна не зависят от температуры, а выигрыш в качестве кромки достигается за счет поведения матрицы при -196 °C.
Не слишком ли дорог жидкий азот для производственной обрезки?
Стоимость азота скромна по сравнению со стоимостью дефектов, которые он устраняет. Криогенная обрезная ячейка потребляет жидкий азот со скоростью, зависящей от подачи, конструкции сопел и коэффициента загрузки, но поставщики обычно сообщают, что сокращение переделок и инструмента доминирует над счетом за азот. Экономически процесс сильнее всего на высокоценных деталях, где одна списанная аэрокосмическая деталь стоит дороже многих часов потребления LN2.
Не делает ли криогенное охлаждение CFRP настолько хрупким, что появляются микротрещины при обработке?
Может, если процессом управляют неправильно. Матрица при -196 °C имеет низкую пластичность, поэтому агрессивные подачи, вибрация или тепловой удар способны вызвать микротрещины в зонах, обогащенных смолой. Именно поэтому при отработке криогенного процесса подачу, скорость и подачу LN2 контролируют совместно, и детали проверяют на микротрещины по тому же графику, что и при обычном контроле качества обрезки. При правильном обращении процесс дает кромки чище, чем обычная обработка, а не более поврежденные.
Заключение
Криогенная обработка композитов превращает матрицу из обузы в союзника: при -196 °C эпоксидная смола режется чисто, тепло не попадает в ламинат, а расслоение на выходной стороне, преследующее обычное сверление и обрезку, практически исчезает. Технология окупается везде, где качество кромки определяет ценность детали: аэрокосмические конструкции, медицинские изделия и дорогие программы разработки. Покупателям следует запрашивать у поставщиков данные коэффициента расслоения и микрофотографии кромок, а цехам, оценивающим маршрут, сначала стоит провести пилот на операции с наибольшей долей отбраковки.
YongXian поставляет углеволоконные ткани, однонаправленный препрег и армирующие материалы для компонентов, которые обрабатываются и обрезаются в производстве. Ознакомьтесь с нашим ассортиментом углеволокна или свяжитесь с нашей инженерной командой, чтобы обсудить материальные системы и поддержку обработки для вашего применения.
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно дроны рука
Точно формованная углеродное волокно рука дрона сочетает однонаправленное волокно для жесткости и ткатые слои для торсионной прочности.Разработан для FPV, фотосъемки и промышленных платформ беспилотников.Каждая рука обработана ЧПУ по точным спецификациям.
Пользовательское углеволокно Gimbal & камера монтаж
Легкие углеволокно гимбальные руки и компоненты крепления камеры для аэрофотосъемки, производства фильмов и вещания.Наша высокоточная ЧПУ-оборудование обеспечивает жесткие допуски для вибрационной чувствительного оборудования.Доступно в пользовательских формах, чтобы подходить к конкретным системам гимбалов.