
Introduction Отрасль ветроэнергетики столкнулась с критическим производственным узким местом, поскольку длина лопастей превышает 80 метров, а спрос на морские установки ускоряется по всему миру. Традиционное производство несущих балок на основе термореактивных смол требует многоэтапных процессов с д
Introduction
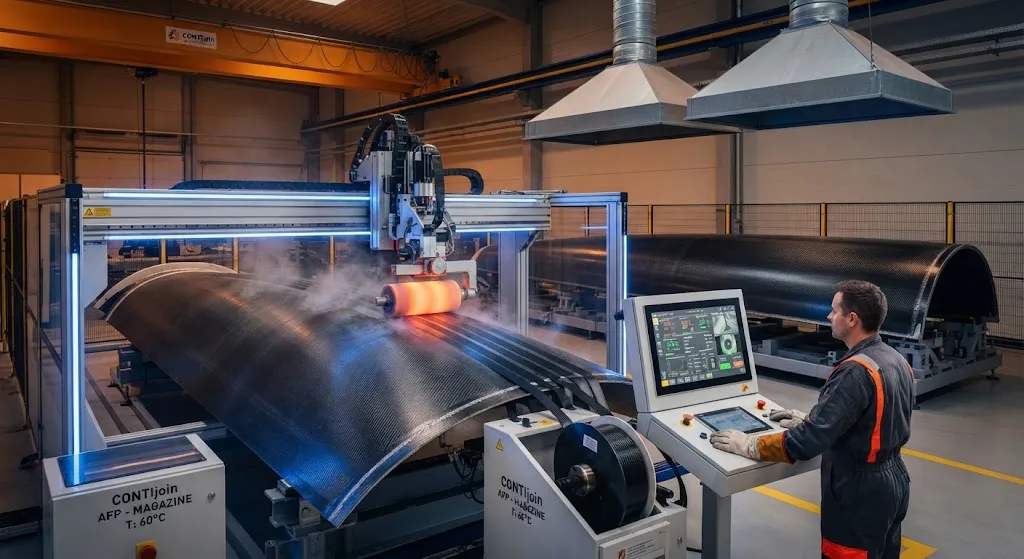
Отрасль ветроэнергетики столкнулась с критическим производственным узким местом, поскольку длина лопастей превышает 80 метров, а спрос на морские установки ускоряется по всему миру. Традиционное производство несущих балок на основе термореактивных смол требует многоэтапных процессов с длительными циклами отверждения, ограничивающими производственную мощность. Проект Fraunhofer Thermo-Blade-Spine, использующий технологию CONTIjoin, представляет собой прорыв в сборке термопластичных композитов для крупных лопастей ветряных турбин, демонстрируя автоматизированную укладку волокна с ин- situ консолидацией, способную сократить время производственного цикла на 40-60% при сохранении требований к структурным характеристикам.
Технология CONTIjoin решает фундаментальную проблему соединения термопластичных углепластиковых компонентов в непрерывном автоматизированном процессе, исключая необходимость вторичных операций склеивания. Технология позволяет собирать несущие балки непосредственно в процессе укладки волокна, сплавляя термопластичные матричные системы при повышенных температурах и уплотняя под давлением за один проход.
Обзор технологии CONTIjoin
CONTIjoin — это запатентованная технология автоматизированной укладки волокна, совмещающая укладку термопластичных лент с ин- situ сваркой и консолидацией. Система работает путем нагрева термопластичных препрег-лент до температуры плавления (обычно 350-400°C для систем на основе PEEK) и сплавления смежных лент и структурных элементов под контролируемым давлением и температурой. Ключевые технологические инновации:
- Нагретый уплотняющий ролик: Прецизионно управляемый ролик поддерживает температуру и давление в точке контакта, обеспечивая полное сплавление между смежными дорожками ленты без тепловой деградации матрицы.
- Инфракрасный предварительный нагрев: Многозонные ИК-нагреватели предварительно нагревают основу и поступающую ленту до оптимальной температуры сварки.
- Мониторинг температуры в реальном времени: ИК-пирометры измеряют температуру поверхности в точке уплотнения, обеспечивая замкнутый контур управления.
- Многоосная hướngка ленты: Роботизированные головки укладки обеспечивают сложные геометрии несущих балок с переменной ориентацией волокон.
Применение для сборки несущих балок лопастей ветряных турбин
Проект Thermo-Blade-Spine применяет технологию CONTIjoin конкретно к производству и сборке несущих балок, решая структурное ядро лопастей ветряных турбин. Процесс сборки балки состоит из нескольких интегрированных этапов:
- Укладка несущей балки: Однонаправленные термопластичные углепластиковые ленты укладываются в форму несущей балки с помощью головок CONTIjoin.
- Интеграция вệc web: Термопластичные веча web позиционируются и привариваются к несущим балкам в процессе укладки.
- Формирование корневого соединения: Корневой участок балки формируется с дополнительными армирующими слоями.
- Ин- situ консолидация: Вся сборка балки консолидируется под воздействием тепла и давления за один цикл отверждения в печи.
Производственные преимущества для лопастей нового поколения
Производственные преимущества сборки несущих балок CONTIjoin напрямую转化为 экономическую эффективность для крупных лопастей ветряных турбин. Следующая таблица сравнивает ключевые производственные параметры:
| Параметр производства | Термореактивный (эпоксидный) | CONTIjoin термопластичный | Улучшение |
|---|---|---|---|
| Время цикла отверждения несущей балки | 8-12 часов | 2-4 часа | Снижение на 60-75% |
| Операции вторичного склеивания | 3-4 операции | 0 (ин- situ сварка) | Устранены |
| Трудозатраты на балку (чел.-часы) | 40-60 | 15-25 | Снижение на 55-60% |
| Площадь производства на балку | 120-180 м² | 60-90 м² | Снижение на 50% |
| Отходы материалов | 15-25% | 5-10% | Снижение на 60-70% |
| Время сборки балки с лопастью | 6-8 часов | 2-3 часа | Снижение на 60-65% |
Сокращение общего времени производственного цикла на 40-60% является наиболее значимым преимуществом, позволяя производителям лопастей увеличивать производственные мощности без пропорционального увеличения инвестиций в объекты.
Вопросы структурных характеристик
Переход от термореактивных к термопластичным матричным системам для несущих балок требует валидации соответствия структурных характеристик требованиям проекта. Технология CONTIjoin решает эту задачу через несколько механизмов:
- Повышенная вязкость разрушения: Термопластичные матрицы, такие как PEEK, демонстрируют в 5-10 раз более высокую вязкость разрушения по сравнению с термореактивными эпоксидными смолами.
- Прочность сварного соединения: Ин- situ сварные термопластичные соединения достигают 85-95% прочности основного материала по сравнению с 70-85% для адгезионных термореактивных соединений.
- Сопротивление ползучести: Полукристаллические термопластик, такие как PEEK и PEKK, демонстрируют превосходное сопротивление ползучести при повышенных температурах.
- Перерабатываемость: Термопластичные несущие балки могут быть переплавлены и переработаны по окончании срока службы.
Часто задаваемые вопросы
Как сварка CONTIjoin соотносится с традиционным склеиванием для несущих балок?
Сварка CONTIjoin создает молекулярные связи между компонентами путем нагрева и давления, достигая 85-95% прочности основного материала в соединении. Традиционное склеивание полагается на химическую адгезию между клеем и поверхностями подложки, обычно обеспечивая передачу прочности на уровне 70-85%. Сварное соединение выигрывает от химической идентичности с основным материалом, устраняя слабый клеевой слой, который представляет собой наиболее распространенный сайт зарождения разрушения в склеенных конструкциях. Кроме того, сварные соединения не подвержены деградации адгезиона от окружающей среды.
Каковы трудности внедрения технологии CONTIjoin для крупногабаритного производства балок?
Промышленное внедрение требует решения нескольких проблем. Инвестиции в оборудование значительны: системы укладки волокна CONTIjoin стоят 2-5 млн долларов. Материалы термопластичных препрегов в настоящее время на 20-40% дороже термореактивных аналогов, хотя эта наценка компенсируется сокращением циклов и устранением вторичных операций. Контроль окна процесса требует сложных систем мониторинга температуры. Требования к обучению значительны, поскольку операторы должны понимать термопластичную обработку и механику ин- situ консолидации.
Заключение
Технология сборки термопластичных несущих балок CONTIjoin представляет собой изменение парадигмы в производстве лопастей ветряных турбин, решая производственное узкое место, ограничивающее способность отрасли достичь целей по развертыванию морской ветроэнергетики. Сокращение времени производственного цикла на 40-60%, устранение операций вторичного склеивания и улучшение структурных характеристик делают CONTIjoin убедительной технологией для производства лопастей нового поколения.
По мере перехода проекта Thermo-Blade-Spine от демонстрации к промышленному применению отрасль ветроэнергетики получит выгоду от производственных инноваций, снижающих себестоимость и повышающих качество. Для производителей лопастей, оценивающих инвестиции в производственные технологии, CONTIjoin предлагает путь к повышению производительности при сниженных трудозатратах. Изучите наш ассортимент термопластичных углепластиковых лент, включая системы на основе PEEK и PEKK, квалифицированные для обработки CONTIjoin, или свяжитесь с нашей командой решений для ветроэнергетики для обсуждения технологии сборки термопластичных несущих балок.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Ремешок из углеволокна - 20мм/22мм с быстросъемом
Премиальный ремешок из углеволокна с быстросъемными пружинными стержнями.

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.