
Производство лонжеронных поясов остается одной из самых трудоемких операций в изготовлении лопастей. Лонжеронный пояс класса 100 метров может требовать сотни часов ручной выкладки: ручная укладка пултрузионных углеродных пластин или пакетов препрега в форму длиной в несколько метров, затем
Введение
Производство лонжеронных поясов остается одной из самых трудоемких операций в изготовлении лопастей. Лонжеронный пояс класса 100 метров может требовать сотни часов ручной выкладки: ручная укладка пултрузионных углеродных пластин или пакетов препрега в форму длиной в несколько метров, затем вакуумная упаковка, инфузия и полный цикл отверждения. Доля ручного труда повышает стоимость, а ручной процесс ограничивает пропускную способность — два давления, которые заводы в странах с высокой оплатой труда ощущают напрямую, конкурируя с регионами с более низкими издержками.
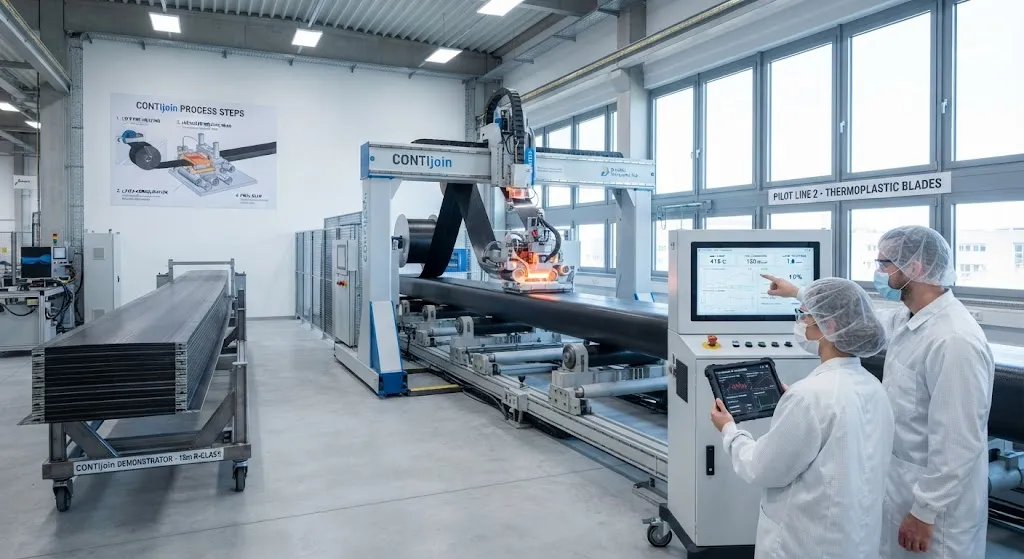
Процесс CONTIjoin института Fraunhofer, разработанный Институтом производственных технологий и перспективных материалов (IWS), атакует оба ограничения принципиально иным подходом. Вместо того чтобы ламинировать и отверждать термореактивный лонжеронный пояс за один раз, CONTIjoin строит главную ленту непрерывно из термопластичных полуфабрикатов UD-ленты, сваривая слой за слоем в автоматизированном встроенном процессе. В связке с IMWS, разрабатывающим ленты до десяти раз шире стандартных, и IWES, валидирующим процесс на демонстраторе оболочки длиной 18 метров, технология — самое ясное доказательство того, что страны с высокой оплатой труда могут автоматизацией вернуться к экономически конкурентоспособному производству лопастей — при этом делая лопасть перерабатываемой в конце срока службы.
Как CONTIjoin строит лонжеронный пояс
Процесс переворачивает классическую последовательность изготовления лопасти. В термореактивной лопасти лонжеронный пояс — это инфузионная деталь внутри вакуумного мешка: материал укладывается, смола впрыскивается, и вся сборка отверждается в течение часов в нагретой форме. CONTIjoin вместо этого рассматривает лонжеронный пояс как сварочную работу. Предварительно консолидированные термопластичные UD-ленты, каждая — полуфабрикат с уже внедренным в термопластичную матрицу, такую как PA6 или PPS, волокном, подаются через сварочную головку, которая нагревает, прижимает и консолидирует их на растущий ламинат, слой за слоем, в едином непрерывном проходе.
Это встроенное наращивание имеет три структурных следствия:
- Без цикла отверждения: термопластичная матрица консолидируется теплом и давлением прямо на линии, сокращая цикл с часов до времени, необходимого для прохождения ленты.
- Непрерывный процесс: ленты свариваются в бесконечной последовательности, поэтому пояс строится без швов между панелями, улучшая непрерывность пути нагрузки вдоль длины лопасти.
- Автоматизированное качество: каждый сварной шов создается при одинаковых контролируемых температуре, давлении и скорости, заменяя зависящую от оператора выкладку машинно-воспроизводимой консолидацией.
Экономика следует за автоматизацией: одна непрерывная сварочная линия заменяет очередь ручных постов выкладки, а труд переходит от квалифицированных ламинаторов к операторам, наблюдающим за машиной, работающей с постоянной скоростью.
Лента в десять раз шире от IMWS
Потолок производительности любого процесса на основе сварки — ширина ленты: узкая лента должна многократно проходить по поясу, чтобы покрыть его ширину, и каждый проход повторяет цикл обработки. Fraunhofer IMWS атаковал именно этот параметр. Разработав термопластичные UD-ленты до десяти раз шире стандартных полос 25-50 мм, используемых в AFP и сварке лент, IMWS сокращает число проходов, необходимых для покрытия ширины пояса, примерно на порядок.
Широкая лента меняет больше, чем скорость. Более широкий консолидированный слой означает меньше сварных швов на единицу объема ламината, что снижает плотность швов, способную стать зародышем пор или расслоения при усталостном нагружении. Таблица ниже сравнивает форматы лент, используемые в разных автоматизированных маршрутах наращивания:
| Параметр | Стандартная лента AFP | Обычная сварочная лента | Широкая лента IMWS (CONTIjoin) |
|---|---|---|---|
| Типичная ширина | 6,35-12,7 мм | 25-50 мм | До 10x стандартной ширины |
| Проходов на 1 м ширины пояса | 100-160 | 20-40 | 2-5 |
| Драйвер производительности | Скорость укладки | Скорость сварки x проходы | Скорость сварки x ширина |
| Плотность швов в ламинате | Самая высокая | Средняя | Самая низкая |
| Типичная матрица | PA6, PPS, PEKK | PA6, PA12 | PA6, PPS (лубной класс) |
Сварка широких лент предъявляет больше требований и к системе нагрева, поскольку более широкий зазор должен достигать температуры консолидации равномерно по всей ширине. Сварочная головка IWS спроектирована под эту большую площадь, с распределенным нагревом, поддерживающим постоянный профиль температуры сварки и контролируемое давление по всей ширине ленты от края до края.
Демонстратор 18 метров на IWES
Экономика процесса имеет значение только если результат летает в реальной лопасти. Fraunhofer IWES, институт, испытывающий полные структурные компоненты для ветроэнергетики, вывел маршрут CONTIjoin из лаборатории и валидировал его на демонстраторе оболочки длиной 18 метров. Демонстратор — не испытание образцов: это сегмент оболочки в масштабе лопасти, построенный автоматизированным встроенным процессом, а затем подвергнутый структурным испытаниям, проверяющим связь лонжеронного пояса, интеграцию оболочки и усталостное поведение сварного ламината.
Масштаб 18 метров намеренно значим. Он соответствует внутренней секции многомегаваттной лопасти, где пояс несет наибольшие нагрузки, поэтому испытания выполняют именно тот рабочий режим, который процесс должен выдержать. Цепочка валидации охватывает:
- Структурную адгезию: сварную связь пояса с оболочкой, оцениваемую при статическом и циклическом нагружении, чтобы подтвердить, что линия сварки, а не клей, остается определяющей для проекта характеристикой.
- Усталостные характеристики: данные об усталости образцов и субкомпонентов сварного ламината, сопоставляющие плотность швов с разбросом S-N, который демонстрируют термореактивные лопасти.
- Валидацию перерабатываемости: маршруты восстановления термопластичной лопасти в конце срока службы, где матрица может быть переплавлена, а волокно извлечено, вместо захоронения или даунсайклинга как термореактивного отхода.
Центральное утверждение демонстратора экономическое, а не только техническое: с автоматизированной линией на постоянной скорости и без этапа отверждения стоимость лонжеронного пояса на заводе с высокой оплатой труда может приблизиться к ручному инфузионному производству в регионах с низкими издержками или превзойти его — аргумент, делающий автоматизацию стратегическим ответом для европейских лопастных заводов.
Почему термопластик заменяет логику инфузии
Термореактивные лопасти пропитывают весь пояс за одну операцию, что эффективно для создания монолитной детали, но медленно на полях: этапы инфузии, отверждения и контроля масштабируются с размером детали. Термопластичное наращивание ломает эту логику, создавая ламинат инкрементально, с консолидацией в точке сварки, а не в глобальном отверждении. Следуют два практических преимущества:
Первое — эффективность капитала. Термопластичная линия обрабатывает по одной непрерывной полосе за раз, поэтому одна и та же линия строит пояс длиной 40 метров с тем же следом, что нужен для секции 8 метров; оснастка определяется размерами сварочной головки и системы подачи, а не всей лопасти. Второе — экономика ремонта. Поврежденный термопластичный ламинат может быть локально нагрет и повторно консолидирован — или поврежденная секция вырезана и переварена на месте, что значительно дешевле типичного для термореактивных лопастей ремонта с косыми накладками и повторным отверждением.
Аргумент перерабатываемости замыкает цикл. С ростом давления устойчивого развития ЕС на отходы лопастей пояс, чья матрица PA6 или PPS может быть переплавлена, а волокно извлечено, делает случай конца срока службы столь же сильным, как и производственный. CONTIjoin отвечает на два вопроса одновременно: как автоматизировать производство лопастей в странах с высокой оплатой труда и как сделать лопасть циркулярной при выводе из эксплуатации.
Часто задаваемые вопросы
Чем CONTIjoin отличается от автоматической выкладки волокна в термореактивных лопастях?
AFP укладывает сухое волокно или препрег на оснастку и все еще полагается на инфузию или печное отверждение для консолидации, поэтому этап отверждения остается частью процесса. CONTIjoin сваривает предварительно консолидированные термопластичные UD-ленты непосредственно в ламинат: тепло и давление на сварочной головке консолидируют каждый слой на месте, устраняя отдельное отверждение. Практическая разница — пропускная способность: никакого многочасового окна отверждения, непрерывная линия вместо головки укладки, питающей печь, — и перерабатываемость: термопластичная матрица в конце срока службы переплавляется, тогда как отвержденная термореактивная — нет.
Почему более широкие термопластичные ленты важны для экономики лонжеронного пояса?
Потому что число сварочных проходов масштабируется с шириной ленты. Стандартная лента 25-50 мм требует 20-40 проходов для покрытия метра ширины пояса, каждый повторяет обработку подачи и сварки; широкая лента IMWS, до десяти раз шире, сокращает это до 2-5 проходов. Меньше проходов — выше пропускная способность линии, а меньшая плотность швов в ламинате улучшает усталостный случай, устраняя потенциальные зародыши пор и расслоения. Система нагрева должна поддерживать равномерность более широкого сварочного зазора, поэтому работа с широкими лентами сочетается со сварочной головкой с распределенным нагревом.
Доказывает ли демонстратор 18 метров работоспособность процесса в коммерческом масштабе?
Он доказывает процесс на наиболее нагруженной внутренней секции многомегаваттной лопасти: структурная адгезия сварной связи пояса с оболочкой, усталостное поведение сварного ламината и перерабатываемость валидированы в масштабе 18 метров. Полный коммерческий масштаб означает распространение той же логики линии на полноразмерные пояса и интеграцию в серийный лопастной завод, что является этапом заводского проектирования, а не этапом технологического риска. Демонстратор намеренно сосредоточен на устранении технических неопределенностей — качества сварки, плотности швов, целостности связи, — которые заблокировали бы эти заводские инвестиции.
Как производство CONTIjoin влияет на ремонт лопастей и переработку в конце срока службы?
Термопластичные матрицы меняют и то и другое. Локально поврежденный участок можно повторно нагреть и консолидировать, либо вырезать и заменить сварной заплаткой, избегая косого соединения и полного повторного отверждения, применяемых для термореактивного ремонта. При выводе из эксплуатации матрица PA6 или PPS переплавляется, а углеродное волокно извлекается как вторичное волокно, тогда как отвержденная термореактивная лопасть обычно даунсайклится или захоранивается. Для OEM и операторов это превращает лопасть из одноразовой инфраструктуры в восстанавливаемый актив и напрямую отвечает ужесточающемуся регулированию отходов ЕС.
Заключение
CONTIjoin перестраивает производство лонжеронных поясов вокруг непрерывной автоматизированной сварочной линии вместо ручной выкладки и глобального отверждения. Три института Fraunhofer замыкают цикл между собой: IWS строит встроенный сварочный процесс, IMWS поставляет ленты до десяти раз шире, снимая потолок пропускной способности, а IWES валидирует результат на демонстраторе оболочки длиной 18 метров, нагружающем наиболее нагруженную секцию реальной лопасти. Сумма — сильнейший текущий аргумент в пользу того, что страны с высокой оплатой труда могут автоматизацией прийти к конкурентоспособной экономике лопастей — и что тот же термопластичный выбор материала делает лопасть перерабатываемой по окончании 25 лет службы.
Для производителей лопастей и поставщиков, оценивающих технологию термопластичных лонжеронных поясов, вопрос больше не в том, работает ли процесс, а в том, как быстро линия широких лент может быть индустриализирована в серийное производство. Ознакомьтесь с нашими углеволоконными профилями и структурными ленточными изделиями, подходящими для термопластичных лонжеронных поясов, или свяжитесь с нашей инженерной командой для обсуждения материальной поддержки программ автоматизированного производства лопастей.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное звено конечного эффектора робота - Индивидуальная форма и интеграция датчиков
Индивидуальные углеродные звенья конечных эффекторов для роботизированных рук. Для интеграторов автоматизации и исследовательских лабораторий.

Заказные компоненты медицинского оборудования из углеродного волокна
Компоненты из углеродного волокна медицинского качества, изготовленные для оборудования визуализации, хирургических инструментов и систем поддержки пациентов.Радиопрозрачность углеродного волокна ( рентгеновская прозрачность) и высокое соотношение прочности к весу делают его идеальным для кровати КТ-сканеров, рамы инвалидных колясок, хирургических роботов-рук и аксессуаров, совместимых с МРТ.Доступны биосовместимые смольные системы.

Заказные углеродные волокна музыкальные инструменты
Компоненты из углеродного волокна для изготовления музыкальных инструментов, предлагающие превосходную размерную стабильность, низкий вес и постоянные акустические свойства.Мы производим луки из углеродного волокна, шеи гитары, подбородки для скрипки, барабанные оболочки и тела духовых инструментов.Приборы из углеволокна устойчивы к изменениям влажности и колебаниям температуры, которые влияют на деревянные инструменты.

Чехол для планшета из углеволокна - Сверхлегкий защитный корпус
Легкий защитный чехол для планшетов из формованного препрега T700 3K.
Углеродное волокно плиты - высокоглянцевый декоративный
Высокоглянцевая декоративная плитка из углеволокна с зеркалообразной поверхностью.Глянцевое покрытие улучшает видимую 3K ткань, создавая премиальную эстетику для потребительских приложений.Легкий, но жесткий, доступный в тонких калибрах для легкой резки и формирования.