
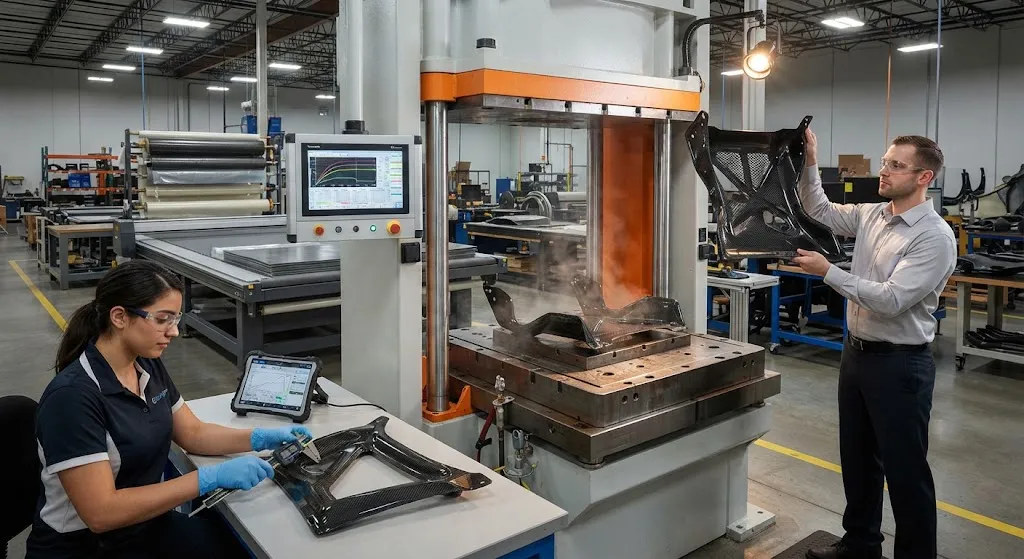
Прессовое формование углеволоконных деталей — доминирующий процесс производства конструкционных кронштейнов в промышленных объемах. Автомобильные кронштейны сидений, крепления батарейных поддонов, пружинные опоры подвески, аэрокосмические интерьерные кронштейны и монтажные плиты роботизиров
Введение
Прессовое формование углеволоконных деталей — доминирующий процесс производства конструкционных кронштейнов в промышленных объемах. Автомобильные кронштейны сидений, крепления батарейных поддонов, пружинные опоры подвески, аэрокосмические интерьерные кронштейны и монтажные плиты роботизированных манипуляторов следуют одной логике: предварительно сформованная углеволоконная заготовка укладывается в нагретую стальную пресс-форму, пресс закрывается, тепло и давление отверждают матрицу, и за несколько минут появляется деталь готовой формы. Процесс привлекателен тем, что сочетает короткие циклы с высокой объемной долей волокна, дающей углеволокну его механическое преимущество.
Однако разрыв между прототипным кронштейном и стабильной серийной деталью определяется технологическими окнами — диапазонами температуры, давления и времени, в которых материал ведет себя предсказуемо. За пределами этих окон те же пресс-форма и тот же материал дают поры, смещение волокна или дрейф размеров, не проходящие контроль качества. В этой статье рассматриваются технологические окна, важные для прессованных углеволоконных кронштейнов, дефекты, возникающие при их нарушении, и процедура верификации, закрепляющая стабильность на тысячах деталей.
Почему стабильность процесса важна для кронштейнов
Кронштейны занимают особую нишу в композитных конструкциях. Они достаточно малы для формования большими партиями, достаточно ответственны, чтобы отказ был недопустим, и — в отличие от крупных панелей — часто скрыты внутри автомобиля или машины, поэтому проблемы качества проявляются только при испытаниях или в эксплуатации. Кронштейн сиденья в легковом автомобиле, например, должен выдерживать повторяющиеся циклы нагрузки, вибрацию и коррозию в течение 15 лет службы, сохраняя допуск на монтажные отверстия около 0,5 мм.
Поскольку кронштейны несут нагрузку, разброс прочности отформованной детали важен не меньше, чем ее средняя прочность. Если партия показывает коэффициент вариации прочности при изгибе 12 процентов вместо 5 процентов, характерных для хорошо контролируемого окна, конструкторам приходится снижать допускаемые напряжения, используемые в расчетах, что сводит на нет экономию массы, ради которой и был выбран композит. Контроль технологического окна — поэтому не прихоть качества, а экономическая основа применения.
Как работает прессовое формование углеволоконных деталей
Процесс начинается с заготовки: либо стопки раскроенных слоев препрега, либо заготовки листового формовочного компаунда (SMC), либо предварительно сформованной преформы, подогнанной под геометрию кронштейна. Оператор или робот укладывает заготовку в открытую нижнюю половину пресс-формы, пресс закрывается с контролируемой скоростью, и приложенное давление заставляет материал принять форму полости, пока нагретая оснастка поднимает матрицу выше температуры отверждения.
Два семейства материалов доминируют в формовании кронштейнов:
- Углеволоконный эпоксидный препрег: Ориентированные однонаправленные слои или ткани дают самую высокую объемную долю волокна и лучшие механические свойства. Циклы длиннее, а заготовку нужно выкладывать и выдерживать перед формованием.
- Углеволоконный SMC или BMC: Случайно ориентированные отрезки волокна в пастообразной матрице легко заполняют сложную геометрию, давая быстрые циклы и низкую стоимость материала, но объемная доля волокна и жесткость ниже, чем у препрега.
Для деталей, требующих выравнивания путей нагрузки, распространен гибрид: однонаправленный препреговый стержень укладывается в зону высокой нагрузки, а SMC заполняет остальную геометрию. Затем пресс прикладывает полное давление, выдерживает при температуре отверждения, пока матрица не достигнет требуемой степени отверждения, и деталь извлекается, обрезается и подвергается постотверждению, если того требует химия.
Ключевые параметры процесса: окно формования
Стабильные кронштейны получаются при контроле шести взаимодействующих параметров. В таблице ниже приведены окна, типичные для формования малых и средних кронштейнов из эпоксидного препрега:
| Параметр | Типичное окно | Влияние на качество детали |
|---|---|---|
| Температура пресс-формы | 135-160 °C (эпоксид) | Слишком низкая: недотверждение и липкость; слишком высокая: деградация матрицы и прилипание |
| Давление формования | 1,5-6 МПа | Слишком низкое: поры и сухие зоны; слишком высокое: смещение волокна и облой |
| Скорость закрытия пресса | 2-15 мм/с | Быстрое закрытие смещает волокно; медленное — риск преждевременной гелезации |
| Время выдержки отверждения | 5-15 мин | Задает степень отверждения и температуру стеклования |
| Покрытие заготовкой | 70-95% площади полости | Низкое покрытие: линии смыкания и поры; полное покрытие: захват воздуха и перелив |
| Вакуум оснастки | 25-100 кПа частичный вакуум | Удаляет летучие вещества и захваченный воздух при течении |
Два параметра заслуживают особого внимания для кронштейнов. Первый — покрытие заготовкой: заготовка, покрывающая слишком малую часть полости, вынуждает материал течь на большие расстояния, что искажает ориентацию волокна относительно проектного замысла и создает линии смыкания в местах встречи фронтов течения. Второй — время выдержки отверждения, определяющее, достигает ли матрица полной температуры стеклования: короткие выдержки создают детали, проходящие механические испытания прямо из пресс-формы, но размягчающиеся при повышенных температурах эксплуатации.
Типичные дефекты и их первопричины
При нарушении технологического окна виды отказов устойчивы и диагностируемы:
- Поры и пористость: Обычно вызваны недостаточным давлением, захваченными летучими веществами или заготовками с высокой влажностью. Пористость выше примерно 2 процентов снижает прочность на сдвиг нагруженных кронштейнов.
- Смещение волокна: Перемещение жгутов волокна текущей смолой, типично при быстром закрытии пресса или избыточном давлении. Проявляется зонами с обогащенной смолой поверхностью и низкой плотностью волокна.
- Недоливы и линии смыкания: Результат низкого покрытия заготовкой, холодных пресс-форм или удлиненных путей течения. Создают незаполненные области или слабые швы в местах встречи потоков.
- Коробление: Вызвано асимметричным охлаждением, несбалансированной выкладкой слоев или релаксацией после извлечения. Кронштейны с тонкими и толстыми сечениями склонны к деформации от остаточных напряжений.
- Изменение толщины: Симптом потери давления, избыточного банка заготовки или несоответствия теплового расширения оснастки и детали.
Надежный диагностический подход — вырезать образец из каждого пробного цикла, сфотографировать поперечное сечение и сравнить содержание пор с пределом приемки. Эти прямые доказательства связывают каждую сигнатуру дефекта с вызвавшим ее параметром, позволяя перенастроить окно, а не гадать.
Верификация процесса для серийного производства
Достижение стабильного серийного состояния кронштейнов требует структурированного цикла верификации. Процедура обычно проходит четыре этапа. Сначала планирование эксперимента (DOE) картирует окно формования: температура, давление, скорость закрытия и выдержка варьируются вокруг номинального рецепта, а полученные детали измеряются по пористости, толщине, короблению и механическим свойствам. Во-вторых, процесс фиксируется в центре окна — не на краю, — чтобы обычный дрейф партии материала или температуры окружающей среды оставался в допустимом диапазоне. В-третьих, внедряется статистический контроль процесса: ключевые параметры, такие как температура пресс-формы по зонам и фактическое усилие закрытия, регистрируются для каждого цикла, а контрольные карты отмечают дрейф до того, как детали выйдут из спецификации.
Для кронштейнов повышенной ответственности четвертый этап — анализ воспроизводимости процесса. Сформованные испытательные образцы извлекаются через запланированные интервалы, испытываются на межслойную прочность при сдвиге и модуль при изгибе, а полученные индексы возможностей (Cp и Cpk) отслеживаются. Cpk выше 1,33 по критическим свойствам — общий критерий приемки для поставщиков, квалифицированных для автомобильной и аэрокосмической промышленности. Когда возможности снижаются, регистрируемые данные процесса позволяют проследить дрейф до конкретного параметра и перенастроить окно небольшим точечным вмешательством.
Выбор маршрута формования
Прессовое формование — один из нескольких прессовых процессов производства кронштейнов, и выбор зависит от объема, механических требований и геометрии. В таблице ниже сравниваются основные маршруты:
| Критерий | Препреговое прессование | SMC-прессование | HP-RTM |
|---|---|---|---|
| Время цикла на деталь | 5-15 мин | 2-5 мин | 3-10 мин |
| Объемная доля волокна | 55-65% | 25-45% | 50-60% |
| Потенциал модуля растяжения | Высокий (ориентированный) | Умеренный (случайный) | Высокий (ориентированный) |
| Стоимость оснастки | Высокая | Средняя | Высокая |
| Наилучшее применение | Конструкционные кронштейны, малый и средний объем | Детали сочетания формы и нагрузки, большой объем | Сложные ребристые кронштейны, средний объем |
Для несущих кронштейнов, где смысл использования углеволокна — экономия массы, препреговое прессование остается эталонным процессом, поскольку сохраняет ориентацию волокна и достигает самой высокой объемной доли. SMC выигрывает, когда доминируют время цикла и стоимость, а нагрузки умеренны. HP-RTM конкурентоспособен, когда кронштейн имеет глубокие ребра или закладные элементы, которые твердая заготовка не может заполнить чисто.
Часто задаваемые вопросы
В чем разница между прессовым и трансферным формованием углеволоконных деталей?
При прессовом формовании предварительно уложенная заготовка сжимается в форму закрывающимся прессом, и материал течет лишь настолько, насколько требует полость. При трансферном формовании заготовка сначала загружается в отдельную камеру, затем продавливается через литники и каналы в закрытую полость под давлением. Трансферное формование стабильнее обрабатывает сложную геометрию с мелкими деталями, но литниковая система создает отходы, а зоны впуска могут быть обогащены смолой. Для простых геометрий кронштейнов прессовое формование проще, дешевле и рациональнее по материалам.
Сколько длится типичный цикл прессового формования углеволоконного кронштейна?
Для небольшого автомобильного кронштейна полный цикл обычно составляет 5-15 минут с эпоксидным препрегом: около 3-5 минут на загрузку и закрытие пресса, 3-8 минут выдержки отверждения при температуре и 1-2 минуты на извлечение и очистку. Кронштейны на SMC могут работать за 2-5 минут, поскольку пастообразная матрица отверждается быстрее. Суммарное время цикла определяется главным образом выдержкой отверждения, которая задается химией матрицы и минимальными требованиями отверждения детали.
Как снизить пористость в прессованных углеволоконных кронштейнах?
Начните с проверки того, что заготовка сухая — влага в смоле является частым источником пор. Затем подтвердите, что давление формования находится в окне (обычно 1,5-6 МПа для препрега) и что вакуум оснастки или циклы дыхания удаляют летучие вещества на этапе течения. Увеличьте покрытие заготовкой, чтобы материалу не приходилось течь на большие расстояния, и снизьте скорость закрытия пресса, чтобы не захватывать воздушные карманы. Микроскопия поперечного сечения пробной детали покажет, сосредоточены ли остаточные поры у линий смыкания, что указывает на проблему течения, а не давления.
Заключение
Прессовое формование углеволоконных деталей дает время цикла и механические характеристики, необходимые для серийных кронштейнов, но только когда технологическое окно определено, задокументировано и выдерживается. Сочетание проектирования заготовки, параметров формования и статистического контроля процесса отличает поставщика, который изредка формует хорошие кронштейны, от поставщика, который формует стабильно хорошие кронштейны. Закупщикам, оценивающим поставщика кронштейнов, следует запрашивать документацию технологического окна, данные Cpk по критическим свойствам и срезы для контроля пористости — а не только образец детали.
YongXian поставляет углеволоконные ткани, однонаправленный препрег и армирующие материалы для прессованных конструкционных компонентов. Ознакомьтесь с нашим ассортиментом углеволокна или свяжитесь с нашей инженерной командой, чтобы обсудить материальные системы и поддержку процесса для вашей программы кронштейнов.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеродное волокно дроны рука
Точно формованная углеродное волокно рука дрона сочетает однонаправленное волокно для жесткости и ткатые слои для торсионной прочности.Разработан для FPV, фотосъемки и промышленных платформ беспилотников.Каждая рука обработана ЧПУ по точным спецификациям.