
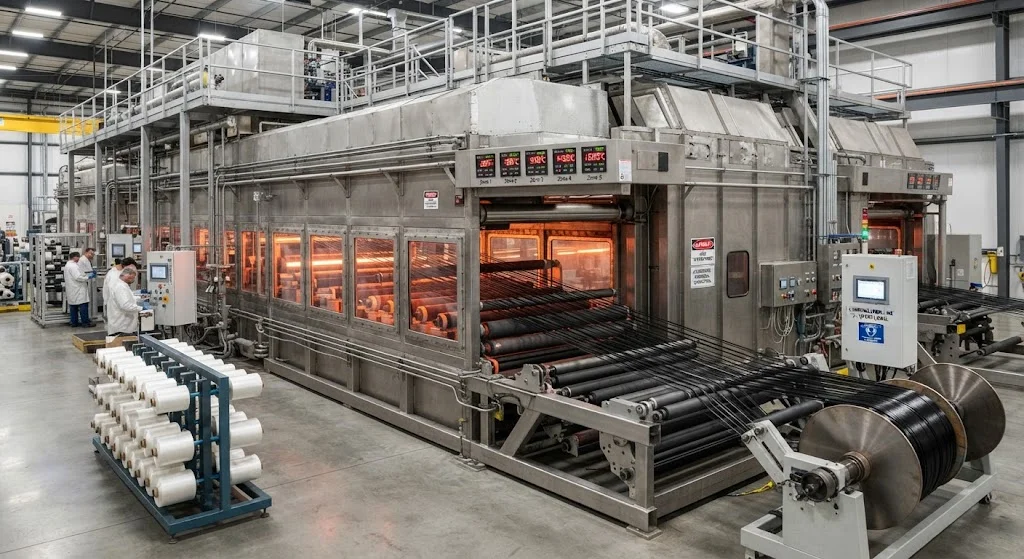
Точный контроль температуры при карбонизации определяет механические свойства волокна. Статья описывает конструкцию печей, температурные профили и стратегии оптимизации.
Введение
Печь карбонизации — сердце производства углеволокна, где стабилизированный PAN-прекурсор подвергается термическому разложению в инертной атмосфере для формирования углеродного волокна. Контроль температуры определяет прочность, модуль и деформационную способность волокна.
Современные печи работают при температурах до 1600°C для стандартного модуля и выше 2000°C для высокомодульных волокон. На каждом этапе температурно-временной профиль должен точно контролироваться.
Конструкция печи и зоны
Промышленные печи карбонизации представляют собой непрерывные конвейерные конструкции с несколькими температурными зонами:
Предварительный нагрев (200–400°C): Постепенный нагрев стабилизированного PAN для контролируемого термического разложения. Скорость нагрева 3–8°C/мин.
Низкотемпературная карбонизация (400–800°C): Основная зона разложения, где азот, водород и кислород удаляются. Скорость нагрева 5–15°C/мин.
Высокотемпературная карбонизация (800–1600°C): Зона графитизации, где углеродная структура реорганизуется в турбостратитные графитовые кристаллиты.
Контроль атмосферы
Карбонизация происходит в инертной атмосфере — обычно азоте. Чистота атмосферы и управление потоком критичны: кислород выше 10 ppm вызывает окисление волокна.
Мониторинг процесса
Современные печи интегрируют несколько систем мониторинга: термопарные массивы, кислородные анализаторы, контроль натяжения волокна и визуальный осмотр камерами.
Заключение
Управление печью карбонизации — это баланс химии, теплопередачи и материаловедения. Температурный профиль, условия атмосферы и системы мониторинга работают вместе для превращения полимерного прекурсора в качественное углеволокно.
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеродные волокна плиты - UD однонаправленный T700
Однонаправленная плитка из углеродного волокна со всеми волокнами, ориентированными в одном направлении для максимальной прочности вдоль оси волокна.Важнейшее значение для структурных арматур, сплинтов и приложений, где направление нагрузки предсказуемо.