
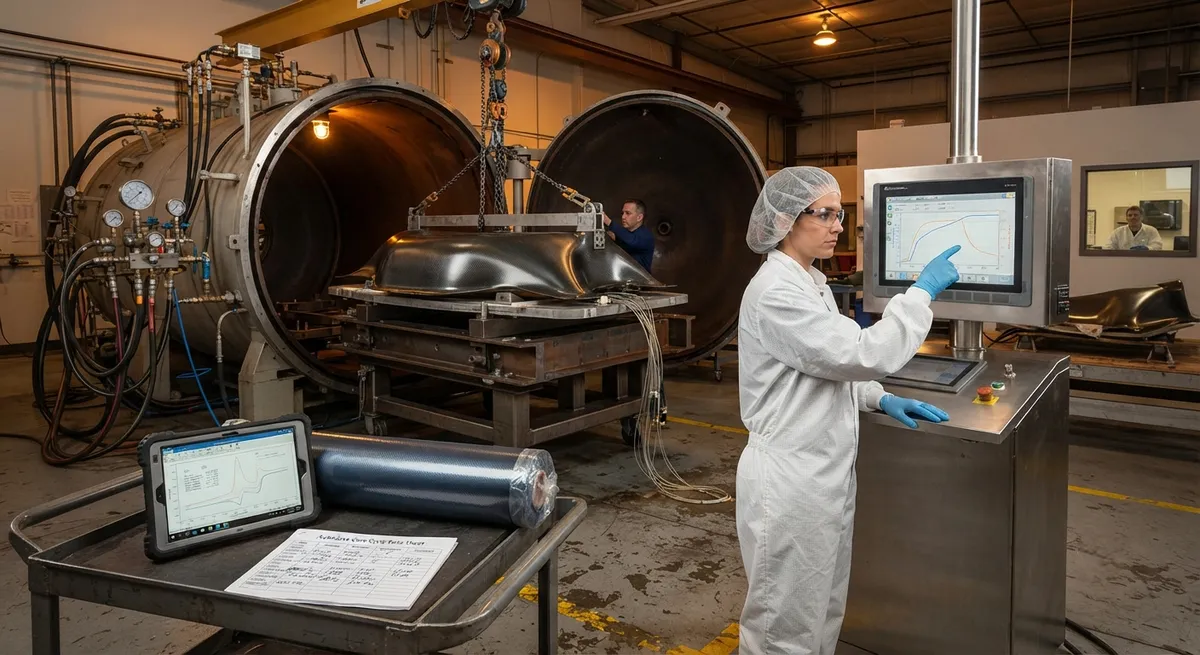
Автоклав остаётся эталоном для производства высококачественных деталей из углеродного композита, особенно для аэрокосмических и оборонных применений, где содержание пор ниже 1% и стабильные механические свойства являются обязательными. Однако процесс в автоклаве энергоёмок и трудоёмок: типи
Введение
Автоклав остаётся эталоном для производства высококачественных деталей из углеродного композита, особенно для аэрокосмических и оборонных применений, где содержание пор ниже 1% и стабильные механические свойства являются обязательными. Однако процесс в автоклаве энергоёмок и трудоёмок: типичный авиационный цикл отверждения занимает 8–14 часов, энергопотребление автоклава составляет 50–150 кВт·ч на деталь в зависимости от размера и сложности. Для производителей, испытывающих давление снижения стоимости и повышения производительности, оптимизация цикла отверждения предлагает одну из наиболее значимых возможностей.
Задача состоит в том, что параметры цикла отверждения — скорость нагрева, температура выдержки, время выдержки, момент начала нагнетания давления и скорость охлаждения — взаимозависимы и влияют как на технологичность, так и на конечные свойства детали. Ускорение цикла может вызвать термическое саморазогрев, уtrapленные летучие вещества и остаточные напряжения; чрезмерно консервативные циклы тратят энергию и мощность. В статье объясняются принципы проектирования цикла отверждения, методы характеристики технологического окна и практичные стратегии сокращения времени цикла и энергопотребления без ущерба для качества деталей.
Основы проектирования цикла отверждения
Цикл отверждения определяет температурный и силовой профиль, через который проходит композитный ламинат при изготовлении. Цикл состоит из четырёх фаз, каждая с особыми инженерными задачами:
- Нагрев: Нагрев от комнатной температуры до первой стадии выдержки. Скорость нагрева (обычно 1–5°С/мин) определяет температурный градент по толщине ламината. Более быстрый нагрев создаёт проблемы с управлением экзотермией в толстых деталях (>20 мм), но сокращает общее время цикла.
- Первая выдержка (промежуточная температура): Выдержка при 80–120°С, позволяющая смоле потечь и пропитать волокна, воздуху и летучим веществам выйти, а ламинату уплотниться под давлением. Время выдержки зависит от толщины ламината и вязкости смолы — 15–60 минут для тонких ламинатов, 30–120 минут для толстых сечений.
- Вторая выдержка (температура отверждения): Выдержка при 150–180°С, где происходит реакция сшивания эпоксида. Реакция отверждения экзотермическая — выделяемое тепло может вызвать перегрев в толстых деталях, potentially деградируя матрицу. Выдержка 60–180 минут обеспечивает полное отверждение.
- Охлаждение: Контролируемое охлаждение от температуры отверждения до комнатной. Скорости охлаждения 1–3°С/мин минимизируют остаточные термические напряжения, которые вызывают коробление и нестабильность размеров.
Давление нагнетается в начале цикла (обычно во время первого нагрева или в начале первой выдержки) при 3–7 бар и поддерживается через всё отверждение для подавления образования пор и обеспечения уплотнения.
Характеристика технологического окна отверждения
Оптимизация цикла отверждения требует понимания реологического и кинетического поведения смолы. Две аналитические техники являются необходимыми:
| Техника | Получаемая информация | Применение |
|---|---|---|
| Дифференциальный сканирующий калориметр (DSC) | Температура стеклования (Tg), начало экзотермии, степень отверждения от времени | Определяет температуры и время выдержки |
| Реометрия | Вязкость смолы от температуры и времени, точка геля | Оптимизирует момент начала нагнетания давления и длительность первой выдержки |
| Диэлектрический мониторинг отверждения | Временная ионная вязкость и степень отверждения в реальной детали | Валидирует цикл на производственных деталях |
| Динамический механический анализ (DMA) | Конечная Tg, модуль хранения, демпфирование | Подтверждает завершение отверждения и развитие механических свойств |
Точка геля — момент перехода смолы из жидкого состояния в твёрдое — является критической вехой для нагнетания давления. Давление должно быть нагнетено до гелиации для обеспечения выхода пор и уплотнения волокон, но после достаточного течения смолы для обеспечения полной пропитки. Окно между минимальной вязкостью и точкой геля определяет оптимальное окно нагнетания давления.
Стратегии сокращения времени цикла
Сокращение времени цикла отверждения требует целенаправленных модификаций каждой фазы при сохранении качества деталей:
- Более быстрый нагрев с управлением термическим режимом толстых деталей: Для ламинатов толщиной более 20 мм более быстрый нагрев (>3°С/мин) может вызвать термическое саморазогрев. Решения включают многозонный нагрев автоклава, встроенный контроль обратной связи термопар и ступенчатые профили нагрева, замедляющие нагрев по мере приближения к пику экзотермии.
- Оптимизированная первая выдержка: Многие традиционные циклы используют чрезмерно длинные первые выдержки (60–90 минут) как запас прочности. Испытания DSC и реометрии могут определить минимальное время выдержки, необходимое для полного удаления летучих и уплотнения — часто 30–45 минут для тонких и средних ламинатов.
- Сокращённая вторая выдержка: Моделирование кинетики отверждения (с использованием уравнения Аррениуса или модели Камала-Сурура) может предсказать время достижения целевой степени отверждения (обычно 95–98%) при заданной температуре. Это часто сокращает вторую выдержку с 120–180 минут до 60–90 минут без измеримой деградации свойств.
- Более быстрое контролируемое охлаждение: Увеличение скорости охлаждения с 1°С/мин до 2–3°С/мин может сэкономить 20–40 минут на типичном цикле. Ограничение состоит в том, что скорость охлаждения не должна вызывать термические напряжения, превышающие межслоевую прочность при сдвиге матрицы — конечно-элементный анализ может определить максимально допустимую скорость охлаждения для заданной геометрии.
В совокупности эти оптимизации могут сократить 10-часовой цикл до 6–7 часов — улучшение на 30–40% — без изменения системы смолы или конструкции детали.
Стратегии сокращения энергопотребления
Энергопотребление автоклава определяется нагревом сосуда автоклава и поддержанием температуры против тепловых потерь. Три стратегии снижают энергопотребление на деталь:
- Отверждение только с вакуумным пакетом (VBO): Полное устранение автоклава за счёт использования вакуумного давления (1 бар) вместо повышенного давления (3–7 бар). VBO требует тщательно спроектированных систем смолы с низким содержанием летучих и оптимизированными характеристиками течения. Экономия энергии 60–80% достижима, но VBO ограничена менее требовательными применениями или требует технологической разработки для авиационных деталей.
- Оптимизация партии: Максимизация использования автоклава путём планирования деталей с совместимыми циклами отверждения в одном запуске. Хорошо управляемый партийный график может снизить энергопотребление на деталь на 30–50% по сравнению с запуском одной детали.
- Теплоизоляция и рекуперация тепла: Улучшение теплоизоляции автоклава снижает тепловые потери в процессе. Системы рекуперации тепла собирают отработанное тепло от охлаждения и предварительно нагревают поступающие детали или сосуд автоклава, снижая энергопотребление на 15–25%.
Для производителей, не готовых перейти на процессы без автоклава (OoA), эти стратегии обеспечивают значительное сокращение энергии и стоимости в существующей инфраструктуре автоклава.
Часто задаваемые вопросы
Насколько можно сократить время цикла отверждения без ущерба для качества деталей?
Характеризованные циклы отверждения обычно могут быть сокращены на 25–40% от традиционных базовых значений без измеримой деградации механических свойств. Ключ — замена консервативных запасов прочности на数据驱动ные технологические окна. Например, традиционный авиационный цикл 10 часов (2 часа нагрева, 60 минут первая выдержка, 120 минут вторая выдержка, 2 часа охлаждения) часто может быть сокращён до 6–7 часов благодаря оптимизации на основе DSC/реометрии. Сокращённый цикл должен быть подтверждён механическими испытаниями (содержание пор, объёмная доля волокна, межслоевая прочность при сдвиге и температура стеклования) на представительных ламинатах.
Каковы риски сокращения времени цикла отверждения?
Основные риски — неполное отверждение (снижение Tg и механических свойств), уtrapленные летучие (увеличение содержания пор) и чрезмерные остаточные напряжения (коробление и нестабильность размеров). Толстые детали (>20 мм) наиболее уязвимы к термическому саморазогреву при ускоренном нагреве, когда экзотермия выделяет тепло быстрее, чем оно может рассеиваться. Стратегии снижения рисков включают встроенный контроль термопар, конечно-элементное тепловое моделирование и квалификационные испытания на представительных ламинатах перед внедрением в производство.
Подходит ли отверждение только с вакуумным пакетом для аэрокосмических применений?
VBO отверждение всё чаще используется для второстепенных аэрокосмических конструкций (обтекатели, панели, кронштейны), где спецификации по содержанию пор менее строги (<2–3% против <1% для первичных конструкций). Последнее поколение смол для OoA обеспечивает содержание пор 1–2% при VBO обработке, приближаясь к качеству автоклава. Однако первичные летные конструкции (крыльевая обшивка, секции фюзеляжа) по-прежнему требуют обработки в автоклаве для гарантированного содержания пор ниже 1%. Экономия стоимости и энергии VBO — сокращение энергопотребления на деталь на 60–80% — стимулирует внедрение в подходящих применениях.
Заключение
Оптимизация цикла отверждения в автоклаве предлагает одну из наиболее значимых возможностей повышения производительности изготовления композитов и сокращения энергопотребления. Данные-управляемое проектирование цикла с использованием DSC, реометрии и диэлектрического мониторинга может сократить время цикла на 25–40% при сохранении механических свойств. В сочетании с оптимизацией партии и улучшением теплоизоляции энергопотребление на деталь может быть снижено на 30–50%. Для производителей, оценивающих улучшения цикла отверждения, критическим первым шагом является характеристика кинетики отверждения и реологического поведения системы смолы для установления数据驱动ного технологического окна, а не reliance на традиционные консервативные циклы.
Для покупателей, оценивающих производителей композитов, ключевые вопросы — характеризовал ли и валидировал ли производитель свои циклы отверждения, данные механических испытаний, подтверждающие любые сокращения циклов, и показатели энергоэффективности их автоклавных операций. Ознакомьтесь с нашими продуктами из углеродного волокна для применений с отверждением в автоклаве или свяжитесь с нашей инженерной командой для обсуждения выбора материалов и оптимизации процесса для вашего проекта изготовления композитов.
Входит в раздел
Похожие статьи
- Лопасти и пропеллеры для дронов из углеволокна: жёсткость, балансировка и снижение шума
- Стеклопластиковые намотанные трубы: экономичная альтернатива углеродному волокну
- Проектирование намотанных эпоксидных труб: толщина стенки, угол намотки и оптимизация под нагрузку
- Намотанные эпоксидные трубы: стандарты испытаний и обеспечение качества
- Производство намотанных эпоксидных труб: технологический процесс и контроль качества
- Намотанная стекловолоконная труба: параметры процесса и сравнение характеристик с углеволокном
Заинтересованы в Изделия на заказ?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты
Ремешок из углеволокна - 20мм/22мм с быстросъемом
Премиальный ремешок из углеволокна с быстросъемными пружинными стержнями.
Автомобильный спойлер из углеродного волокна
Автомобильный спойлер из углеродного волокна, изготовленный с использованием автоклавной технологии предварительной подготовки.Каждый спойлер упакован в вакуум и отвержден в печи для оптимального соотношения волокна к смоле, прочности и безупречной косметической отделки.
Углеродное звено конечного эффектора робота - Индивидуальная форма и интеграция датчиков
Индивидуальные углеродные звенья конечных эффекторов для роботизированных рук. Для интеграторов автоматизации и исследовательских лабораторий.
Заказные углеродные волокна музыкальные инструменты
Компоненты из углеродного волокна для изготовления музыкальных инструментов, предлагающие превосходную размерную стабильность, низкий вес и постоянные акустические свойства.Мы производим луки из углеродного волокна, шеи гитары, подбородки для скрипки, барабанные оболочки и тела духовых инструментов.Приборы из углеволокна устойчивы к изменениям влажности и колебаниям температуры, которые влияют на деревянные инструменты.
Заказные компоненты медицинского оборудования из углеродного волокна
Компоненты из углеродного волокна медицинского качества, изготовленные для оборудования визуализации, хирургических инструментов и систем поддержки пациентов.Радиопрозрачность углеродного волокна ( рентгеновская прозрачность) и высокое соотношение прочности к весу делают его идеальным для кровати КТ-сканеров, рамы инвалидных колясок, хирургических роботов-рук и аксессуаров, совместимых с МРТ.Доступны биосовместимые смольные системы.