
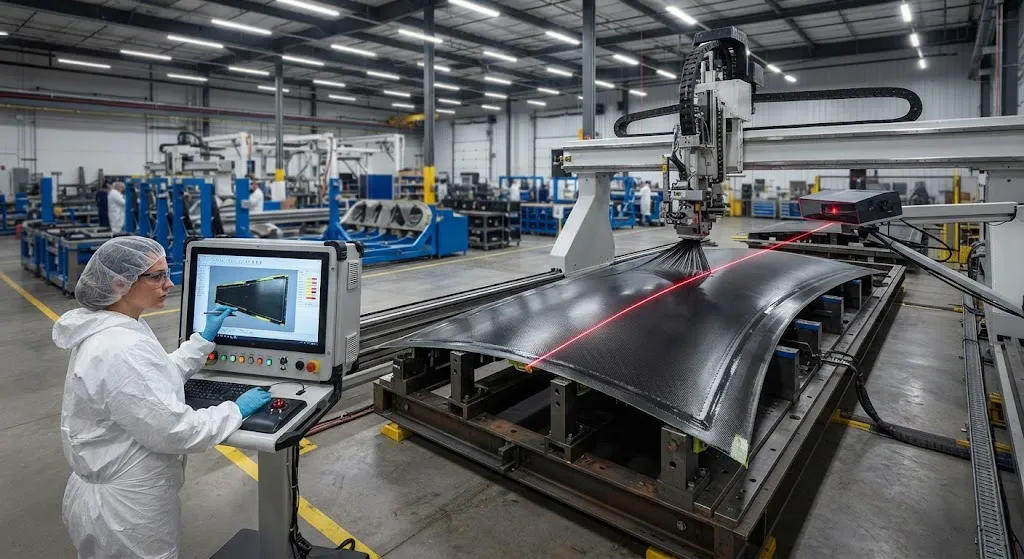
Автоматизированная выкладка волокна стала основным процессом для крупных углепластиковых конструкций — обшивок крыла, отсеков фюзеляжа, лонжеронов лопастей ветряных турбин и корпусов ракетных двигателей — потому что она укладывает узкие жгуты со скоростью и повторяемостью, недостижимой при
Введение
Автоматизированная выкладка волокна стала основным процессом для крупных углепластиковых конструкций — обшивок крыла, отсеков фюзеляжа, лонжеронов лопастей ветряных турбин и корпусов ракетных двигателей — потому что она укладывает узкие жгуты со скоростью и повторяемостью, недостижимой при ручной выкладке. Одна головка укладывает несколько жгутов одновременно со скоростью более 30 м/мин. Но та же автоматизация создает новую нагрузку на контроль: дефекты образуются быстро, и если их не обнаружить во время укладки слоя, они оказываются погребены под последующими слоями, и найти их становится дорого, а исправить без шлифовки почти невозможно.
Семейство дефектов, доминирующее в обсуждении качества AFP, невелико и хорошо понятно: зазоры между соседними жгутами, нахлесты там, где жгуты соприкасаются, и складки, возникающие при повороте или неравномерном уплотнении жгута. Отрасль усвоила, что полное предотвращение дефектов почти никогда не бывает экономичным. Практический вопрос — это скорость обнаружения и дисциплина принятия решений: знать, какие дефекты допустимы, какие требуют ремонта, а какие — выбраковки. В статье рассматриваются механизмы дефектов, два основных маршрута онлайн-контроля и логика принятия решений, которую производственные цеха могут внедрить уже сегодня.
Спектр дефектов при автоматизированной выкладке
Дефекты AFP делятся на четыре группы, каждая со своим механизмом образования и своими механическими последствиями. Понимание механизма важно, потому что от него зависят и метод обнаружения, и маршрут ремонта:
| Дефект | Механизм образования | Типичная серьезность | Основное последствие |
|---|---|---|---|
| Зазор | Ошибка траектории жгута, проскальзывание валика уплотнения, смещение ПО | Ширина 0,5-3 мм | Смолонасыщенная зона, снижение модуля, путь пористости |
| Нахлест | Отклонение ширины жгута, смещение слоя, сжатие при повороте | 0,5-2 мм | Волокнонасыщенная зона, утолщение, начало волнистости |
| Складка (вне плоскости) | Слишком малый радиус поворота, несоответствие липкости, аномалия уплотнения | Амплитуда 0,1-2 мм | Снижение прочности при сжатии, зародыш расслоения |
| Зазор между жгутами одного слоя | Смешение перечисленных факторов | Переменная | Как зазор, усугубляется мостом последующего слоя |
Зазоры и нахлесты — это плоскостные дефекты: они лежат в плоскости слоя и в основном нарушают локальную объемную долю волокна. Складки — внеплоскостные дефекты, и они гораздо опаснее, потому что создают начальную волнистость, действующую как концентратор напряжений при сжатии — доминирующем случае нагружения для большинства подкрепленных панелей. Складка амплитудой всего 0,5 мм может снизить прочность при сжатии высоконагруженного ламината на 20-30 процентов, тогда как ограниченный зазор той же ширины часто допускается проектными допусками.
Почему зазоры, нахлесты и складки важны
Механический штраф неравномерен. В зазоре соседние жгуты не покрывают всю ширину слоя, и образуется смолонасыщенный карман — более мягкая зона, склонная к микротрещинам. В аэрокосмической системе допусков зазоры в пределах согласованной полосы ширины (обычно до 3 мм для технологических слоев и 1 мм для силовых) принимаются, если между ними выдержано минимальное расстояние; наложенные зазоры не принимаются, потому что два смоляных кармана сливаются в зону, которая больше не несет нагрузку согласованно. Нахлесты создают обратную проблему — волокнонасыщенный бугор локально поднимает толщину, сжимает соседние слои и может передавать волнистость в следующий слой, укладываемый поверх.
Складки сосредоточивают обсуждение, потому что превращают производственную аномалию в структурную. Складка — это выпучивание стопки жгутов, поднимающее волокна из плоскости; при сжатии этот предварительно существующий изгиб становится местом первого разрушения ламината. Чувствительность крутая: соотношение внеплоскостной волнистости в 1 процент может снизить прочность при сжатии однонаправленного материала на 15-25 процентов, и штраф растет с увеличением доли слоев под 0 градусов. Именно поэтому решение по складкам самое строгое: складки выше проектного порога не ремонтируются заполнением — пораженный участок должен быть удален и переложен, или деталь выбраковывается.
Онлайн-обнаружение: лазерное линейное сканирование и тепловидение
Два семейства датчиков доминируют в процессе AFP-контроля, и они дополняют друг друга, а не конкурируют. Лазерное линейное сканирование проецирует структурированную световую полосу перед валиком уплотнения или за ним и реконструирует топографию поверхности; оно разрешает плоскостные зазоры и нахлесты с субиллиметровым разрешением и фиксирует ступени толщины, вносимые нахлестами. Тепловидение наблюдает тепловую сигнатуру в точке прикатки или вдоль только что уложенных жгутов и обнаруживает аномалии контакта и уплотнения — например, неравномерно уплотненный жгут выглядит как холодная зона, потому что воздушный зазор блокирует теплопередачу. Таблица ниже сравнивает маршруты:
| Возможность | Лазерное линейное сканирование | Тепловидение |
|---|---|---|
| Основное обнаружение | Зазоры, нахлесты, ступени толщины | Аномалии уплотнения, пористость, дефекты адгезии |
| Поперечное разрешение | Типично 0,1-0,5 мм | Типично 1-5 мм |
| Скорость контроля | Полная ширина при скорости укладки | Полная ширина при скорости укладки |
| Чувствительность к складкам | Хорошая при умеренной амплитуде | Косвенная, через уплотнение |
| Выходные данные | Карта топографии на слой | Тепловая карта на слой |
| Типичное применение | Немедленное решение по зазорам и нахлестам | Тренды качества уплотнения и липкости |
В современной интегрированной ячейке оба подхода объединяются: лазерный сканер слой за слоем принимает решение о допуске зазоров и нахлестов, а тепловизионная камера формирует тренд качества, предупреждая о дрейфе уплотнения прежде, чем дефекты станут достаточно крупными для топографического обнаружения. Ключевое преимущество онлайн-обнаружения перед послеформовочным ультразвуковым контролем — возможность действовать, пока слой еще доступен: дефект, найденный на слое N, может быть исправлен до того, как слой N+1 его скроет.
Логика решений: принять, отремонтировать или забраковать
Эффективная ячейка AFP работает по фиксированной логике трех корзин, закрепленной до старта программы, потому что импровизация у станка порождает нестабильность и брак. Стандартная схема такова:
- Принять в пределах допусков: Зазоры и нахлесты в пределах полосы ширины, с минимальным расстоянием между ними и амплитудой складок ниже порога подписываются как есть. Здесь проектные допуски и порог контроля должны быть согласованы; чрезмерно жесткие пороги создают ненужные ремонты и трудозатраты.
- Ремонт на месте: Изолированные зазоры и нахлесты за пределами полосы немедленно исправляются — перекладкой дефектного слоя, заполнением зазора узким жгутом или локальной дозаписью слоя — при условии, что исправление завершено до перекрытия участка следующим слоем.
- Выбраковка и перекладка: Складки выше порога, наложенные зазоры и любые дефекты, повторяющиеся в одной зоне на нескольких слоях, вызывают удаление слоя или полную перекладку пораженного участка. Выбраковка также является решением по умолчанию, когда ремонт добавил бы больше материала, чем рассчитано нести слою.
Пороги решений должны быть задокументированы как часть производственного плана и подтверждены на первых образцах. Хорошо управляемая программа ежемесячно анализирует фактическую статистику дефектов и корректирует пороги по данным механических испытаний, а не оставляет их на усмотрение инженерного суждения.
Стратегии ремонта дефектов укладки
Когда дефект направлен на ремонт, метод зависит от того, когда он обнаружен и к какому типу относится. Для зазоров, найденных сразу после укладки слоя, самое быстрое исправление — ручная дозапись узкого жгута или короткий проход повторной укладки того же слоя; оба варианта сохраняют плоскостность поверхности. Для нахлестов жгут либо поднимается и перепозиционируется, пока он липкий, либо лишний материал шлифуется заподлицо в контролируемых условиях до отверждения — маршрут, требующий валидации, потому что шлифовка волокнонасыщенного бугра может повредить соседние жгуты. Складки, найденные поздно, после укладки нескольких слоев, — самые дорогие: участок должен быть удален шлифовкой или фрезерованием до складчатого слоя, восстановлен ручными заплатками и наполнителем, а затем проконтролирован снова. Многие программы вместо этого рассматривают повторяющиеся складки как ввод для машинного обучения — программа AFP корректируется, или изменяются параметры липкости и уплотнения, чтобы дефект перестал возникать, а не ремонтировался задним числом.
Тенденция крупносерийного производства — делать ремонты реже, замыкая статистику дефектов обратно в управление процессом. Скорость укладки, давление валика и натяжение жгута непрерывно корректируются по данным тепловизионного тренда; программные смещения от лазерного сканера автоматически применяются к последующим слоям. Такое замкнутое управление — один из самых мощных рычагов снижения затрат в современной AFP, и это измеримое отличие зрелых программ от установок первого поколения.
Производственные последствия и выход годных с первого предъявления
Выход годных с первого предъявления — цифра, связывающая все воедино. Типичная ячейка AFP без онлайн-контроля теряет 5-15 процентов эффективного выхода из-за необнаруженных зазоров, нахлестов и складок, всплывающих на ультразвуковом контроле, где переделка означает тяжелую шлифовку и потери в графике. Та же ячейка с интегрированным лазерным сканированием и тепловизионной камерой либо предотвращает эти дефекты обратной связью процесса, либо исправляет их за секунды на уровне слоя, поднимая выход годных к 95-99 процентам. Поскольку темпы укладки AFP высоки, инфраструктура контроля — а не головка укладки — часто становится узким местом производительности.
Для покупателей, заказывающих детали, произведенные на AFP, обсуждение качества должно начинаться с контрольного оборудования и правил решений, а не со скорости укладки станка. Квалифицированный поставщик может предъявить записи контроля по слоям, пороги решений с задокументированным обоснованием и процедуры ремонта, подтвержденные механическими испытаниями. Эти записи отличают поставщика, управляющего дефектами, от поставщика, который их обнаруживает.
Часто задаваемые вопросы
В чем разница между зазором и нахлестом в AFP?
Зазор — это пространство между соседними жгутами, где поверхность ламината не покрыта, образуется смолонасыщенный карман; нахлест — это место, где два жгута соприкасаются или перекрывают друг друга, образуя волокнонасыщенный бугор. Оба — плоскостные дефекты. Зазоры ослабляют локальный модуль и привлекают пористость, нахлесты накапливают толщину и могут инициировать волнистость в последующих слоях. Ни один из них не выбраковывается автоматически — оба подчиняются правилам полосы ширины и минимального расстояния, заданным проектом.
Можно ли отремонтировать складки AFP или деталь придется выбраковать?
Зависит от амплитуды и случая нагружения. Малые складки в пределах проектного порога принимаются как изготовленные. Более крупные складки, найденные до перекрытия последующими слоями, можно удалить с перекладкой пораженного слоя — это быстро. Складки, найденные после укладки нескольких слоев, требуют вышлифовки участка, заплатки и повторного уплотнения с последующим полным повторным контролем — дорогой маршрут, которого многие программы избегают за счет онлайн-обнаружения и ранней корректировки параметров уплотнения.
Почему тепловидение полезно в AFP, если оно не измеряет зазоры напрямую?
Тепловидение измеряет качество уплотнения, а не геометрию. Жгут, уплотненный неравномерно, показывает другую тепловую сигнатуру в точке прикатки, потому что запертый воздух блокирует теплопроводность. Этот сигнал выявляет несоответствие липкости, дрейф давления валика и зарождающуюся пористость прежде, чем они станут видны как зазоры или складки. Сочетание лазерного сканирования для геометрии и тепловидения для уплотнения — стандартная объединенная конфигурация современных интегрированных ячеек AFP.
Заключение
Автоматизированная выкладка волокна — высокоскоростной процесс, качество которого определяется скоростью и дисциплиной принятия решений по дефектам. Зазоры, нахлесты и складки образуются по выявляемым причинам, обнаруживаются в процессе лазерным линейным сканированием и тепловидением и управляются фиксированной логикой принять-отремонтировать-забраковать, согласующей пороги контроля с проектными допусками. Инженерные усилия направлены на соединение данных датчиков с решением о дефекте и замыкание статистики обратно в управление процессом, чтобы дефекты предотвращались, а не ремонтировались. Для программ, которые все еще находят зазоры и складки только на ультразвуковом контроле, штраф по выходу годных структурный, а не косметический.
YongXian поставляет углеродные жгуты, однонаправленные и мультиаксиальные ткани и препрег-системы, используемые в программах AFP в авиакосмической, ветроэнергетической и автомобильной отраслях. Ознакомьтесь с нашим ассортиментом углеродного волокна или свяжитесь с нашей инженерной командой, чтобы обсудить спецификации жгутов, требования к липкости и форматы материалов, удобные для контроля при вашей укладке.
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.