
Отрасль ветроэнергетики стоит перед фундаментальной производственной задачей: по мере увеличения номинальной мощности турбин с 10-15 МВт до 15-20 МВт и выше лопатки ветрогенераторов становятся длиннее, тяжелее и сложнее. Одна лопасть для 15-мегаваттной морской турбины может превышать 100 ме
Введение
Отрасль ветроэнергетики стоит перед фундаментальной производственной задачей: по мере увеличения номинальной мощности турбин с 10-15 МВт до 15-20 МВт и выше лопатки ветрогенераторов становятся длиннее, тяжелее и сложнее. Одна лопасть для 15-мегаваттной морской турбины может превышать 100 метров в длину и требовать 25-40 метрических тонн композитного материала. Процессы ручной выкладки, adecuate для более мелких лопаток, становятся узкими местами, ограничивающими производственные мощности, увеличивающими затраты и вносящими вариабельность качества. Технология автоматизированного размещения волокна (AFP) решает эти задачи за счет нанесения углеродной ленты или нити со скоростью 500-1 000 кг/час — улучшением в 250-500 раз по сравнению с производительностью ручной выкладки.
Для производителей лопаток ветрогенераторов, оценивающих инвестиционные решения, понимание экономики систем AFP имеет решающее значение. Технология требует значительных первоначальных инвестиций — обычно 5-15 млн долларов за полную систему AFP — но предлагает потенциально трансформационные преимущества в производительности, использовании материала и согласованности качества. В статье анализируется экономическое обоснование AFP в производстве лопаток ветрогенераторов, количественно оценивается сравнение с ручными и полуавтоматизированными методами и предоставляется框架 для оценки возврата на инвестиции.
Технология AFP и преимущества производительности
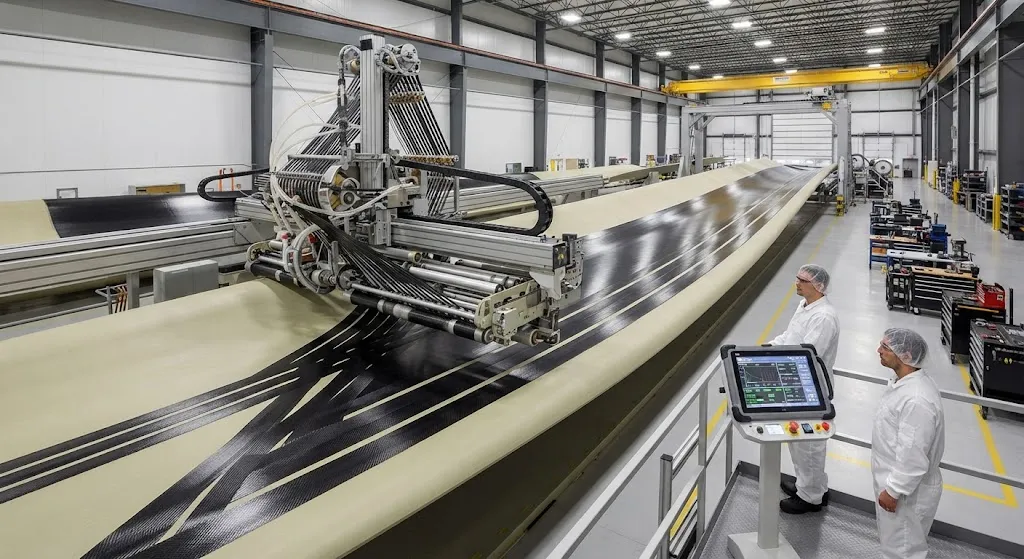
Системы автоматизированного размещения волокна используют роботизированные головки для точного нанесения углеродной препрегтовой ленты или сухой нити на поверхность формы. Технология значительно эволюционировала от своих аэрокосмических корней для решения конкретных требований производства лопаток ветрогенераторов:
- Многонитевые головки: Современные головки AFP могут наносить 16-32 нити одновременно, каждая нить шириной 3-12 мм, обеспечивая ширину покрытия 50-150 мм за проход. Этот многонитевой подход обеспечивает высокие скорости нанесения при сохранении точности выравнивания волокна.
- Выскоскоростное нанесение: Системы AFP для ветровых приложений работают со скоростью головки 30-60 метров в минуту, с производительностью нанесения 500-1 000 кг/час в зависимости от типа волокна, ширины нити и геометрии детали. Для сравнения, скорость ручной выкладки составляет около 2 кг/час на работника.
- Непрерывное размещение волокна: В отличие от ручной выкладки, создающей разрывы на границах слоев, AFP производит непрерывные пути волокна, оптимизирующие структурные характеристики и снижающие концентрацию напряжений.
- Мониторинг качества в процессе: Интегрированные системы зрения и контроля натяжения обнаруживают зазоры, перекрытия и смещение волокна в реальном времени, сокращая брак и потребность в доработке.
Преимущество в производительности особенно значимо для компонентов балки крыла и силовой рамы, которые представляют собой основные структурные элементы лопаток ветрогенераторов и потребляют основную часть композитного материала. Эти толстые однонаправленные компоненты идеально подходят для нанесения AFP.
Экономическое сравнение: AFP vs ручная выкладка
Экономическое обоснование AFP в производстве лопаток ветрогенераторов можно анализировать по нескольким категориям затрат:
| Категория затрат | Ручная выкладка | Система AFP | Разница |
|---|---|---|---|
| Скорость нанесения | ~2 кг/час на работника | 500-1 000 кг/час | в 250-500 раз быстрее |
| Отходы материала | 20-30% (резка + отходы) | 2-5% (оптимизированные пути) | снижение на 15-25% |
| Трудозатраты на лопасть | 800-1 200 человеко-часов | 40-80 человеко-часов (наладка + надзор) | снижение на 90-95% |
| Согласованность качества | Зависит от оператора | Контроль процесса | снижение вариабельности |
| Капитальные инвестиции | Минимальные (инструменты + приспособления) | 5-15 млн долларов (система AFP) | значительные начальные |
| Скорость производства | 1-2 лопасти/неделю (на бригаду) | 4-8 лопастей/неделю (одна система) | увеличение в 3-8 раз |
Сокращение отходов материала особенно значимо для углеродных лопаток ветрогенераторов. Стоимость углеродного препрега составляет 15-30 долларов за килограмм, а одна 100-метровая лопасть может требовать 25-40 тонн материала. При 20-30% отходах ручная выкладка создает 5-12 тонн отходов на лопасть, что представляет 75 000-360 000 долларов потраченного впустую материала. Скорость отходов AFP 2-5% сокращает это до 0,5-2 тонн, экономя 7 500-60 000 долларов на лопасть только на затратах материала.
Анализ возврата на инвестиции
Расчет возврата на инвестиции для систем AFP зависит от объема производства, размера лопасти и местных трудозатрат. Упрощенная модель для производителя лопаток, выпускающего более 200 лопастей в год:
- Годовая экономия трудозатрат: При сокращении трудозатрат на 90%, с полной стоимостью специалистов по композитам 50-80 долларов/час, экономия составляет от 7 до 12 млн долларов ежегодно для объекта, производящего 200 крупных лопастей.
- Экономия от сокращения отходов: При сокращении отходов на 20% для 200 лопастей × 30 тонн в среднем × 20 долларов/кг годовая экономия материала составляет примерно 2,4 млн долларов.
- Увеличение скорости производства: Более высокая производительность позволяет увеличить объем производства без пропорционального расширения объекта, генерируя дополнительную выручку от увеличения доли рынка.
- Снижение затрат на качество: Меньше дефектов, меньше доработки и меньше гарантийных рекламаций способствуют estimated снижению затрат, связанных с качеством, на 5-10%.
Против этих сбережений капитальные затраты на систему AFP в размере 5-15 млн долларов, плюс ежегодные затраты на интеграцию, обучение и техническое обслуживание в размере 1-2 млн долларов, дают простой срок окупаемости 1-3 года для производителей с высоким объемом. Для операций с меньшим объемом экономика менее благоприятна, и гибридные подходы, combining ручную выкладку с избирательной автоматизацией, могут быть более целесообразными.
Соображения по внедрению
Успешное внедрение AFP в производство лопаток ветрогенераторов требует решения нескольких технических и операционных задач:
Ограничения геометрии деталей: Системы AFP лучше всего работают на относительно плоских или слегка изогнутых поверхностях. Сложная двойная криволинейная геометрия кончиков лопаток и задней кромки по-прежнему может потребовать ручной выкладки или альтернативных подходов к автоматизации. Большинство производителей используют AFP для балки крыла и основных структурных элементов, с ручными или полуавтоматизированными процессами для регионов со сложной геометрией.
Требования к формату материала: AFP требует препрегтовой ленты или сухой нити в определенных форматах. Переход от ткани для ручной выкладки к совместимым с AFP форматам материала может потребовать изменений в процессах закупки и хранения материалов.
Переход workforce: Системы AFP требуют операторов с другими навыками, чем специалисты по ручной выкладке. Программы обучения и планирование перехода workforce имеют решающее значение для успешного внедрения. Переход от трудоемких ручных процессов к капиталоемкой автоматизации требует организационной адаптации.
Модификации формы и инструментов: Системы AFP требуют форм с определенными характеристиками поверхности и совместимостью с вакуумом. Существующие формы для ручной выкладки могут потребовать модификации или замены для совместимости с процессами AFP.
Часто задаваемые вопросы
Каков минимальный объем производства, оправдывающий инвестиции в AFP для лопаток ветрогенераторов?
Экономика инвестиций в AFP обычно требует годового объема производства 150-200+ крупных лопастей ветрогенераторов для достижения приемлемых сроков окупаемости 2-4 года. Ниже этого порога амортизация капитальных затрат на меньшее количество единиц дает менее благоприятную экономику. Для производителей, выпускающих 50-150 лопастей ежегодно, гибридные подходы, combining избирательную автоматизацию AFP для высокопроизводительных компонентов (балки крыла) с ручной выкладкой для регионов со сложной геометрией, могут обеспечить более целесообразный баланс инвестиций и возврата. Конкретный порог зависит от размера лопасти, местных трудозатрат и желаемой степени автоматизации. Некоторые производители успешно внедрили AFP при меньших объемах, sharing системы между несколькими продуктовыми линиями или предлагая услуги по контрактному AFP другим производителям.
Как AFP влияет на структурные характеристики лопаток ветрогенераторов по сравнению с ручной выкладкой?
AFP обычно производит структуру лопаток ветрогенераторов с superior и более согласованными механическими характеристиками по сравнению с ручной выкладкой. Непрерывные пути волокна, точное выравнивание волокна и контролируемое давление уплотнения создают ламинаты с более низким содержанием пор (обычно <1% по сравнению с 2-5% для ручной выкладки) и более равномерной объемной долей волокна. Эти улучшения转化为 лучшую усталостную прочность и более предсказуемое структурное поведение. Для лопаток ветрогенераторов, подвергающихся 20+ лет циклических нагрузок, преимущества согласованности AFP особенно ценны. Некоторые конструкции лопаток были оптимизированы для использования возможностей AFP, enabling снижение веса на 5-15% по сравнению с эквивалентными ручными конструкциями при выполнении тех же структурных требований.
Каковы основные технические риски внедрения AFP для производства лопаток ветрогенераторов?
Ключевые технические риски включают: (1) Контроль зазоров и перекрытий — AFP может создавать небольшие зазоры или перекрытия между курсами ленты, влияющие на структурные характеристики; современные системы минимизируют их за счет точного управления движением и мониторинга в реальном времени, но их нельзя полностью устранить. (2) Вариабельность толщины — ламинаты, нанесенные AFP, могут демонстрировать вариабельность толщины на границах курсов, требующую тщательной оптимизации процесса. (3) Обработка углов и кромок — головкам AFP трудно наносить материал в острые углы или на узкие кромки, часто требуя дополнительной ручной выкладки. (4) Совместимость материала — не все форматы углеродного препрега подходят для обработки AFP, ограничивая варианты выбора материала. (5) Сложность обслуживания — системы AFP требуют специализированного обслуживания и экспертных знаний по устранению неполадок. Эти риски можно управлять через правильный выбор системы, обучение операторов и разработку процесса, но их следует тщательно оценивать в рамках инвестиционного решения.
Заключение
Технология автоматизированного размещения волокна предлагает производителям лопаток ветрогенераторов убедительный путь к решению производственных задач, создаваемых увеличением размера турбины и длины лопатки. Увеличение производительности со скоростей ручной выкладки 2 кг/час до скоростей AFP 500-1 000 кг/час в сочетании со снижением отходов материала на 15-25% и сокращением трудозатрат на 90-95% создает экономические преимущества, которые могут оправдать значительные капитальные инвестиции для производителей с высоким объемом. Технология наиболее эффективно применяется к основным структурным элементам — балкам крыла и силовым рамам — где сочетание толстых ламинатов, однонаправленных волокон и большого объема материала maximizes возврат на инвестиции в автоматизацию. Для производителей, оценивающих внедрение AFP, ключевые соображения — это пороги объема производства, совместимость геометрии, требования перехода workforce и соответствие возможностей технологии конкретным требованиям конструкции лопатки. По мере продолжения увеличения номинальной мощности турбин AFP позиционируется как increasingly essential производственная способность для конкурентоспособного производства лопаток.
Для изучения углеродных материалов, оптимизированных для автоматизированного размещения волокна в применении лопаток ветрогенераторов, ознакомьтесь с нашими совместимыми с AFP препрегами и продуктами из нити или свяжитесь с нашей технической командой для обсуждения спецификаций материала и требований к обработке для вашего внедрения AFP.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Ремешок из углеволокна - 20мм/22мм с быстросъемом
Премиальный ремешок из углеволокна с быстросъемными пружинными стержнями.

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.