
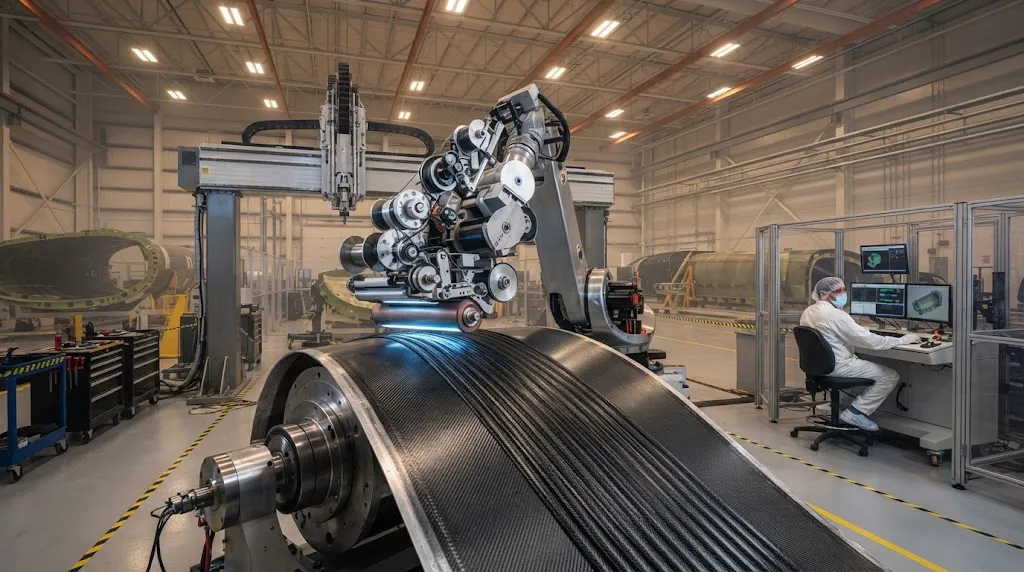
Автоматизированное размещение волокна (AFP) стало ведущей производственной технологией для крупных композитных структур в авиакосмической отрасли — от цилиндрических секций фюзеляжа до крыльев и мотогондол двигателей. Привлекательность технологии заключается в khảности одновременного размещ
Введение
Автоматизированное размещение волокна (AFP) стало ведущей производственной технологией для крупных композитных структур в авиакосмической отрасли — от цилиндрических секций фюзеляжа до крыльев и мотогондол двигателей. Привлекательность технологии заключается в khảности одновременного размещения нескольких нитей препрега — обычно от 16 до 32 нитей на головку — со скоростью осаждения 50-100 кг в час, обеспечивая точность размещения волокна в пределах ±0,5 мм. Однако экономический эффект AFP критически зависит от двух факторов: времени цикла на деталь и трудозатрат. Авиакосмические производители, работающие на скорости 60-120 самолетов в год, требуют систем AFP, минимизирующих оба переменных для достижения целевых показателей себестоимости, необходимых для рентабельности программы.
В статье рассматриваются основные факторы стоимости в операциях AFP, количественно определяются стратегии оптимизации времени цикла, сокращающие время изготовления детали на 30-50%, и анализируется экономия труда, превращающая AFP из капитальноемкой альтернативы в рентабельное производственное решение. Представленные данные отражают текущие отраслевые стандарты от основных подрядчиков и поставщиков первого уровня, эксплуатирующих ячейки AFP на производственных мощностях.
Структура стоимости AFP
Понимание экономики AFP требует разбиения общей стоимости детали на составные элементы. В таблице ниже представлена типичная структура стоимости средней композитной детали для авиакосмической отрасли, изготовленной с использованием AFP:
| Элемент стоимости | Доля от общей стоимости | Ключевые рычаги оптимизации |
|---|---|---|
| Материал (нити препрега) | 35-45% | Оптимизация ширины нити, эффективность раскладки, сокращение отходов |
| Амортизация капитала (головка AFP + робот) | 15-25% | Коэффициент использования, повышение времени безотказной работы, многосменная эксплуатация |
| Труд (техник + инженер) | 15-25% | Уровень автоматизации, интеграция контроля, сокращение ручной доработки |
| Оснастка (оснастка + приспособления) | 10-15% | Универсальная оснастка, быстросменные приспособления, продление срока службы |
| Контроль качества | 8-12% | Встроенный контроль, автоматическое обнаружение дефектов, сокращение переделок |
| Расходные материалы (вакуум, разделительная пленка) | 3-5% | Многоразовые расходные материалы, объединение процессов |
Стоимость материалов доминирует в ведомости расходов, но наиболее значимые возможности для снижения стоимости лежат в области оптимизации времени цикла и трудозатрат — именно там технология AFP обеспечивает наибольшее преимущество перед ручными или полуавтоматическими процессами.
Стратегии оптимизации времени цикла
Время цикла в операциях AFP включает время размещения материала, время перемещения, время контроля качества и непроизводительное время (замена ленты, обслуживание головки, системные сбои). Сокращение каждого компонента требует специфических технических и операционных вмешательств:
- Оптимизация скорости размещения: Современные головки AFP достигают максимальных скоростей осаждения 2000-3000 мм/с, но фактическая скорость размещения ограничена динамикой уплотняющего ролика, контролем натяжения нити и кривизной основания. Работа на 80-90% от максимальной скорости с оптимизированными параметрами уплотнения обычно обеспечивает снижение времени цикла на 15-20% по сравнению с консервативными настройками скорости.
- Эффективность поворотов и переходов: Каждый поворот или изменение направления размещения вводит фазы замедления, перемещения и ускорения. Оптимизация траектории инструмента для минимизации острых углов — с использованием касательных дуг и плавных переходов — сокращает непроизводительное время на 25-40% на сложных геометриях.
- Автоматизация управления нитью: Автоматические системы резки и перезапуска устраняют вмешательство человека при обрывах нити, управлении стыками и операциях запуска/останова. Продвинутые системы обеспечивают время цикла управления нитью менее 0,5 секунды на событие по сравнению с 5-15 секундами для ручных операций.
- Параллельная обработка несколькими головками: Двухголовочные или порталные системы AFP с независимыми головками размещения могут одновременно обрабатывать симметричные детали, фактически удвая пропускную способность для лонжеронов крыла, панелей фюзеляжа и других зеркальных компонентов.
Эти стратегии в совокупности сокращают время цикла детали на 30-50% по сравнению с базовыми операциями AFP, при этом величина зависит от сложности детали и текущей зрелости операций.
Анализ экономии труда
Трудозатраты в производстве композитных деталей исторически являлись najwięksшим различием в себестоимости между AFP и ручными процессами. Типичная композитная деталь для авиакосмической отрасли, изготовленная ручной укладкой, требует 200-400 человеко-часов на деталь для размещения материала, контроля и переделок. Та же деталь, произведенная на системе AFP, требует 40-80 человеко-часов — снижение на 60-80% — распределенных между меньшим количеством, но более квалифицированных позиций:
- Оператор AFP: Один оператор на ячейку AFP управляет размещением материала, контролирует параметры процесса и решаетroutine задачи по устранению неполадок. Эта роль заменяет 4-8 ручных укладчиков.
- Техник по качеству: Системы встроенного контроля и автоматическое обнаружение дефектов сокращают трудозатраты на контроль на 50-70%, при этом оставшаяся работа сосредоточена на первичной верификации и мониторинге процесса.
- Инженер-технолог: AFP требует более квалифицированной инженерной поддержки для программирования, оптимизации и разработки процессов, но эти затраты амортизируются на более высоких объемах производства.
- Доработка и переделки: Точность размещения AFP обычно сокращает трудозатраты на переделки на 40-60%, устраняя ручное исправление дефектов ориентации волокна, зазоров и нахлестов, характерных для ручной укладки.
Чистая экономия труда на скоростях производства более 60 деталей в год обычно составляет от 150 000 до 300 000 долларов на деталь по сравнению с ручной укладкой, в зависимости от размера и сложности детали.
Формула расчета рентабельности инвестиций
Капитальные инвестиции в системы AFP составляют от 2 до 8 миллионов долларов на ячейку, включая робот, головку AFP, оснастку и интеграцию. Рентабельность инвестиций зависит от объема производства, стоимости детали и базовых трудозатрат, которые заменяются. Упрощенная модель ROI показывает:
| Параметр | Консервативный | Умеренный | Агрессивный |
|---|---|---|---|
| Капитальные инвестиции (млн $) | 4,0 | 4,0 | 4,0 |
| Годовой объем производства | 50 деталей | 80 деталей | 120 деталей |
| Экономия труда на деталь (тыс. $) | 150 | 200 | 250 |
| Годовая экономия труда (млн $) | 7,5 | 16,0 | 30,0 |
| Срок окупаемости (лет) | 6,4 | 3,0 | 1,6 |
Даже в консервативном сценарии с более низкими объемами производства и умеренной экономией труда AFP окупается в течение 6-7 лет — well within typical 15-20 year lifecycle of aerospace production programs. At higher rates, the economics become compelling, with payback under 2 years.
Лучшие практики внедрения
Успешное снижение стоимости AFP требует систематического подхода, учитывающего технологические, процессные и организационные факторы:
- Измерение базовых показателей: Установите точные базовые показатели времени цикла и трудозатрат до реализации оптимизаций. Без измерений невозможно проверить цели по улучшению.
- Последовательная оптимизация: Сначала устраните крупнейшие факторы времени цикла — обычно скорость размещения материала и эффективность перемещения — прежде чем инвестировать во второстепенные улучшения.
- Интеграция встроенного контроля качества: Внедрите автоматизированные системы контроля (термография, лазерное профилирование, системы зрения) для сокращения трудозатрат на послепроцессный контроль и обеспечения коррекции процесса в реальном времени.
- Обучение операторов: Инвестируйте в комплексное обучение операторов, охватывающее как routine операции, так и устранение неполадок. Квалифицированные операторы сокращают время незапланированных простоев на 30-50%.
- Непрерывное улучшение: Создайте обратную связь между производственными данными, показателями качества и параметрами процесса для обеспечения постоянной оптимизации.
Наиболее успешные внедрения AFP рассматривают снижение стоимости как постоянный путь, а не одноразовый проект, достигая ежегодного улучшения времени цикла и эффективности труда на 5-10%.
Часто задаваемые вопросы
Как стоимость AFP сравнивается с автоматизированной укладкой ленты (ATL) для крупных композитных структур?
AFP и ATL обслуживают различные сегменты спектра производства композитов. ATL использует широкие ленты (75-300 мм) и обеспечивает более высокую скорость осаждения (100-200 кг/час) для крупных конструкций с плавной кривизной, таких как лонжероны крыла и панели фюзеляжа. AFP использует более узкие нити (3,2-12,7 мм) и обеспечивает большую гибкость проектирования для сложных геометрий с меньшим радиусом. Стоимость за килограмм размещенного материала на 10-20% ниже для ATL на подходящих деталях, но универсальность AFP делает ее предпочтительным выбором для 70-80% композитных структур авиакосмической отрасли. Оптимальный выбор зависит от геометрии детали, скорости производства и требований к проектированию.
Каковы основные технические трудности достижения целевых показателей времени цикла AFP?
Основные технические трудности включают: (1) динамику уплотняющего ролика на высоких скоростях размещения, которая может вызвать деформацию нити и волнистость волокна; (2) управление нагревом систем уплотнения, обеспечивающих адгезию и консолидацию; (3) контроль натяжения нити для предотвращения изгиба и обеспечения равномерного выравнивания волокна; (4) планирование траектории для сложных геометрий, минимизирующее повороты и переходы; и (5) изменчивость поведения материала в различных партиях препрега, требующая адаптивного управления процессом. Решение этих задач требует тесного сотрудничества между поставщиками оборудования AFP, поставщиками материалов и инженерами-технологами.
Какие трудовые навыки требуются для эксплуатации AFP и как стоимость обучения сравнивается с ручной укладкой?
Операторы AFP должны владеть навыками программирования ЧПУ, работы с композитными материалами, оптимизации параметров процесса и базового устранения неполадок — более высокий уровень квалификации, чем у ручных укладчиков. Обучение обычно занимает 3-6 месяцев для базовой компетентности и 12-18 месяцев для продвинутых возможностей оптимизации. Стоимость обучения в 2-3 раза выше, чем для ручной укладки, но это компенсируется сокращением численности персонала на деталь на 60-80%. Кроме того, операторы AFP получают на 20-30% более высокую заработную плату, что отражает требуемые специализированные навыки. Чистые трудозатраты на деталь остаются значительно ниже благодаря значительному сокращению человеко-часов.
Заключение
Снижение стоимости автоматизированного размещения волокна достигается путем систематической оптимизации времени цикла, трудозатрат и эффективности процесса. Улучшения времени цикла на 30-50% благодаря оптимизации скорости размещения, эффективности поворотов и обработки несколькими головками в сочетании с экономией труда на 60-80% за счет автоматизации превращают AFP из капитальноемкой технологии в рентабельное производственное решение для программ производства авиакосмической продукции с высокой производительностью. Со сроками окупаемости от 1,6 до 6,4 лет в зависимости от объема производства AFP обеспечивает привлекательную рентабельность инвестиций при одновременном обеспечении производственных мощностей, необходимых для самолетов следующего поколения.
Для инженеров, оценивающих технологию AFP для своих операций по производству композитов, ключевыми соображениями являются сложность детали, объем производства и текущие трудозатраты, которые заменяются. Ознакомьтесь с нашими материалами из углеволокна препрега, оптимизированными для приложений AFP, включая нити препрега, ленты и специально разработанные материалы для систем автоматизированного размещения, или свяжитесь с нашей инженерной командой для обсуждения выбора материалов и оптимизации процесса для вашей программы AFP.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно рыболовная стержня пустая
Высококачественные углеволокна рыболовные трошки изготавливаются из нескольких сортов ткани из углеволокна Toray.Доступны в широком диапазоне длин, мощностей и действий для пресноводных и соленоводных приложений.Подходит для строительства OEM Rod.

Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.