
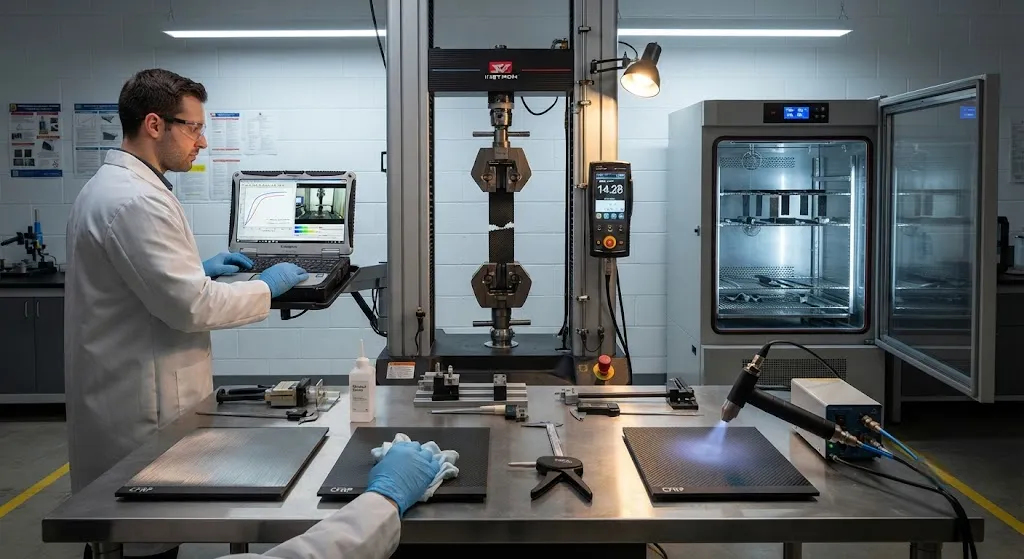
Структурное склеивание стало основным методом соединения углепластиковых композитов в аэрокосмической, автомобильной и ветроэнергетической отраслях. В отличие от механических крепежей, требующих сверления отверстий, нарушающих целостность волокон и создающих концентрацию напряжений, клеевые...
Введение
Структурное склеивание стало основным методом соединения углепластиковых композитов в аэрокосмической, автомобильной и ветроэнергетической отраслях. В отличие от механических крепежей, требующих сверления отверстий, нарушающих целостность волокон и создающих концентрацию напряжений, клеевые соединения распределяют нагрузки непрерывно по площади соединения, сохраняя присущую прочность и жесткость композитного ламината. Правильно спроектированное клеевое соединение может передавать более высокие нагрузки на единицу площади, чем болтовое соединение, при пренебрежимо малом增加лении веса.
Инженерная задача заключается в проектировании соединения, подготовке поверхности и выборе клея. Клеевые CFRP-соединения должны выдерживать циклическую усталость, термоциклы, влагопроникновение и ударные нагрузки на протяжении всего срока службы конструкции. В статье рассматриваются основные принципы структурного склеивания углепластиковых композитов, сравниваются клеевые системы для不同 применений и представляются протоколы испытаний, используемые для валидации целостности соединения.
Основы проектирования соединений
Геометрия клеевого соединения определяет эффективность передачи нагрузки от одного склеиваемого элемента к другому. Наиболее распространенные конфигурации соединений для CFRP-конструкций включают:
- Одинарный нахлесточный шов: Две перекрывающиеся пластины склеены вместе. Прост в изготовлении, но вводит отслаивающие напряжения на краях соединения из-за эксцентриситета. Подходит для второстепенных конструкций и некритичных нагрузочных путей, где отслаивающие нагрузки минимальны.
- Двойной нахлесточный шов: Центральный склеиваемый элемент зажат между двумя внешними элементами. Симметричная нагрузка устраняет отслаивающие напряжения, делая эту конфигурацию идеальной для первичных структурных применений. Способность к передаче нагрузки примерно в два раза выше, чем у одинарного нахлесточного шва.
- СȠажный шов: Конические склеиваемые элементы соединены под углом, создавая путь плавной передачи нагрузки, минимизирующий концентрацию напряжений. Это предпочтительный тип соединения для первичных аэрокосмических конструкций, поскольку он сохраняет непрерывность жесткости ламината и обеспечивает наиболее равномерное распределение напряжений.
- Т-образное соединение: Перпендикулярный элемент приклеен к плоской поверхности склеиваемого элемента. Распространено в соединениях рамы с обшивкой и ребер с панелями. Требует тщательного проектирования наплыва для управления отслаивающими и отрывными напряжениями в зоне завершения клеевого шва.
- Стыковое соединение: Два склеиваемых элемента соединены торцами. Простейшая геометрия, но самое слабое при растяжении из-за малой площади склейки. Используется преимущественно в неструктурных или lightly нагруженных применениях.
Проектирование соединения должно учитывать анизотропную природу CFRP. Коэффициент теплового расширения различается в 10 и более раз между направлением волокна и направлением толщины, создавая межслойные напряжения при термоциклах, которые могут инициировать расслоение на краю соединения.
Критерии выбора клея
Клеевая система должна соответствовать механическим требованиям соединения, ограничениям производственного процесса и условиям эксплуатации. В таблице ниже сравниваются основные категории структурных клеев, используемых для склеивания CFRP:
| Тип клея | Прочность на сдвиг (МПа) | Прочность отслаивания (Н/мм) | Рабочая температура (C) | Режим отверждения | Основное применение |
|---|---|---|---|---|---|
| Упрочненная эпоксидная пленка | 30-40 | 15-25 | -55 до 180 | 120-180C, 1-2 часа | Первичные аэрокосмические конструкции |
| Эпоксидная паста для отверждения при комнатной температуре | 20-30 | 10-18 | -40 до 120 | 23C, 24-72 часа | Полевые ремонты, автомобильный кузов |
| Фенольный структурный клей | 25-35 | 8-15 | -55 до 200 | 150-180C, 1-3 часа | Высокотемпературная аэрокосмическая отрасль |
| Полиуретановый структурный клей | 15-25 | 20-40 | -40 до 130 | 80-120C, 30-60 мин | Автомобильные ударные конструкции |
| Акриловый структурный клей | 20-30 | 15-30 | -40 до 150 | 23C, 10-60 мин | Автомобильная сборка |
| Цианоакрилат (моментальный клей) | 15-25 | 5-10 | -30 до 80 | 23C, секунды | Временная фиксация, неструктурное |
Упрочненные эпоксидные пленочные клеи доминируют в аэрокосмических применениях, поскольку обеспечивают лучшее сочетание прочности на сдвиг, усталостной стойкости и экологической долговечности. Для высокосерийного автомобильного производства акриловые и полиуретановые клеи предлагают более быстрые циклы отверждения и менее требовательные к подготовке поверхности.
Подготовка поверхности для склеивания
Подготовка поверхности является единственным наиболее критическим фактором производительности клеевого соединения. Необработанные поверхности CFRP имеют низкую поверхностную энергию и могут содержать分离ные агенты, загрязнения или слабые граничные слои, резко снижающие прочность склейки. Последовательность подготовки для аэрокосмического склеивания включает следующие шаги:
- Растворительное обезжиривание: Протирка ацетоном или изопропиловым спиртом для удаления свободных загрязнений и масел. Этот шаг сам по себе обеспечивает менее 50% достижимой прочности склейки.
- Абразивная обработка: Ручная или автоматическая шлифовка наждачной бумагой с зернистостью 180-320 для абразирования поверхности, удаления обогащенного смолой слоя и обнажения свежих волокон. Это увеличивает механическую интерлокацию и площадь поверхности на 200-400%.
- Удаление разделительной ткани: Если CFRP отверждался с использованием нейлоновой или полиэфирной разделительной ткани, ее удаление обнажает чистую, текстурированную поверхность, готовую к склеиванию. Обработка разделительной тканью обычно обеспечивает 80-90% максимальной прочности склейки без дополнительного абразирования.
- Плазменная или коронная обработка: Атмосферная или низковакуумная плазменная обработка повышает поверхностную энергию с 30-40 мН/м до 60-75 мН/м, значительно улучшая смачиваемость клея и химическую связь. Этот шаг необходим для термопластических композитов и рекомендуется для термореактивных CFRP в высоконадежных применениях.
- Нанесение грунтовки: Тонкий слой связующего или грунтовки (обычно на основе силана) обеспечивает химическую связь между органическим клеем и неорганической поверхностью волокна, улучшая влагостойкость и долговременную прочность.
Абразивные системы разделительной ткани все больше предпочитаются в производственных условиях, поскольку они сочетают очистку, абразирование и активацию поверхности за один шаг, сокращая время обработки и риск загрязнения.
Испытания и контроль качества
Качество клеевого соединения валидируется с помощью комбинации мониторинга процесса, неразрушающего контроля и механических испытаний. Стандартные методы испытаний для CFRP-клеевых соединений включают:
- Испытание на сдвиг в нахлесте (ASTM D1002 / ISO 4587): Измеряет прочность на сдвиг клеевого перекрытия при квазистатической нагрузке. Базовый показатель качества для квалификации клеевого соединения.
- Испытание на отслаивание (ASTM D1876 / ISO 11339): Измеряет силу, необходимую для распространения трещины вдоль клеевого шва при отслаивании под углом 90 или 180 градусов. Показывает вязкость клеевого шва и сопротивление распространению трещин.
- Испытание на раскалывание (ASTM D3433): Измеряет韧性 Mode I (критическая скорость высвобождения энергии деформации, G1c) с использованием образца с двумя консолями. Необходимо для прогнозирования сопротивления расслоению при ударных нагрузках.
- Испытание на плоское растяжение (ASTM C297): Измеряет прочность на растяжение перпендикулярно плоскости склейки, валидируя способность передавать нагрузку в направлении толщины.
- Усталостные испытания (ASTM D3166): Циклическая сдвиговая нагрузка при заданном отношении R и частоте для определения усталостного ресурса и скорости деградации жесткости.
- Экологическая кондиционирование: Образцы соединений подвергаются температурно-влажностным циклам (обычно 70C/85% RH в течение 1000 часов) перед механическими испытаниями для проверки долговечности в эксплуатационных условиях.
Методы неразрушающего контроля включают ультразвуковое C-сканирование для обнаружения пустот, термографию для оценки целостности клеевого шва и акустическую эмиссию при контроле.
Часто задаваемые вопросы
Когда следует отдавать предпочтение склеиванию перед механическим креплением для CFRP-соединений?
Склеивание предпочтительно, когда соединение должно передавать высокие сдвиговые нагрузки на большой площади, когда снижение веса критично, когда требования к усталостному ресурсу превышают 100 000 циклов, или когда соединение должно обеспечивать уплотнение от влаги или топлива. Механические крепежи остаются предпочтительными, когда соединение должно быть разборным для обслуживания, когда отслаивающие нагрузки доминируют в спектре нагрузок, или когда конструкция допускает легкую проверку состояния крепежа. На практике многие аэрокосмические конструкции используют гибридные соединения, сочетая склеивание с избирательным крепежом для толерантности к повреждениям и доступа к инспекции.
Каковы основные режимы разрушения в клеевых CFRP-соединениях?
В клеевых соединениях возникают четыре основных режима разрушения. Отделение по клею — это разделение на границе клея и склеиваемого элемента, обычно указывающее на недостаточную подготовку поверхности. Когезионное разрушение — это разрушение внутри самого клеевого слоя, что является желаемым режимом разрушения, поскольку указывает на адекватность подготовки поверхности. Разрушение подложки — это отрыв волокон или расслоение в CFRP-элементе вблизи клеевого шва, указывающее, что клеевой шов прочнее композита. Наконец, смешанный режим разрушения сочетает два или более этих механизма и наиболее распространен в реальных конструкциях, отражая сложное состояние напряжений на краю клеевого шва.
Как термоциклы влияют на долговечность клеевых CFRP-соединений?
Термоциклы создают межслойные напряжения из-за несовпадения коэффициентов теплового расширения между направлением углеродного волокна (около нуля) и направлением толщины смолы (30-50 ppm/C). Эти напряжения máximaльны на краю клеевого шва и могут инициировать микротрещины в клеевом шве или расслоение в склеиваемом элементе вблизи клеевого шва. Сотни термоциклов микротрещины сливаются в более крупные дефекты, снижающие жесткость соединения и способность к передаче нагрузки. Стратегии смягчения включают конусование краев склеиваемых элементов, использование упрочненных клеев с более высоким пределом растяжения при разрушении и проектирование соединений, минимизирующих отслаивающие напряжения в зоне завершения клеевого шва.
Заключение
Структурное склеивание обеспечивает композитным CFRP-соединениям превосходную эффективность передачи нагрузки, усталостную стойкость и экономию веса по сравнению с механическим креплением. Требуемая инженерная дисциплина включает проектирование геометрии соединения, соответствующее спектру нагрузок, последовательности подготовки поверхности, валидированные для конкретной комбинации клея и склеиваемого элемента, и выбор клеевых систем для условий эксплуатации и скорости производства. По мере роста размеров и сложности композитных конструкций в аэрокосмической и автомобильной отраслях технология клеевых соединений будет продолжать развиваться с более вязкими клеями, усовершенствованными методами подготовки поверхности и продвинутыми методами неразрушающего контроля.
Для инженеров, выбирающих клеевые системы и методы подготовки поверхности для склеивания CFRP, ключевыми параметрами являются прочность клея на сдвиг и отслаивание, диапазон рабочих температур и совместимость цикла отверждения с производственной мощностью. Изучите наш ассортимент препрегов и клеевых пленок из углепластика, включая упрочненные эпоксидные системы аэрокосмического класса, оптимизированные для структурного склеивания, или свяжитесь с нашей технической командой, чтобы обсудить проектирование соединений и квалификацию материалов для вашего применения.
Входит в раздел
Похожие статьи
- Биопроизводные прекурсоры для углеволокна: лигнин и полиэтилен для дешевого производства
- Анализ стоимости углеволокна большого жгута: сравнение 48K и 60K по цене и характеристикам
- Связывание интерфейса углепластик-смола: оптимизация поверхностной обработки и связующих агентов
- Цифровой двойник для производства углеволокна: мониторинг процессов в реальном времени и предотвращение дефектов
- Сварка термопластичного углеволокна для автомобилестроения: технологические окна ультразвуковой и индукционной сварки
- Мокрое прядение крупнопрядного углеволокна: оптимизация процесса для эффективности производства 48K/60K
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Ремешок из углеволокна - 20мм/22мм с быстросъемом
Премиальный ремешок из углеволокна с быстросъемными пружинными стержнями.

Углеродное звено конечного эффектора робота - Индивидуальная форма и интеграция датчиков
Индивидуальные углеродные звенья конечных эффекторов для роботизированных рук. Для интеграторов автоматизации и исследовательских лабораторий.

Заказные углеродные волокна музыкальные инструменты
Компоненты из углеродного волокна для изготовления музыкальных инструментов, предлагающие превосходную размерную стабильность, низкий вес и постоянные акустические свойства.Мы производим луки из углеродного волокна, шеи гитары, подбородки для скрипки, барабанные оболочки и тела духовых инструментов.Приборы из углеволокна устойчивы к изменениям влажности и колебаниям температуры, которые влияют на деревянные инструменты.