
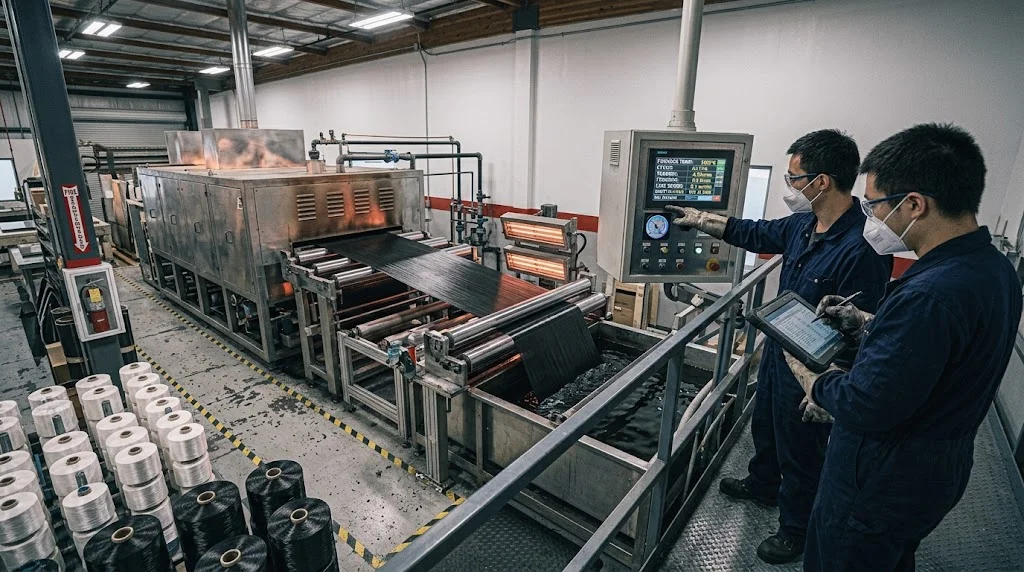
Как производится углеволокно , — это история контролируемого разрушения: текстильное пластиковое волокно окисляется, сжигается до потери большей части массы и переориентируется на атомном уровне в материал, превосходящий сталь при малой доле веса. Процесс превращения полиакрилонитрильного (PAN) прек
Введение
Как производится углеволокно, — это история контролируемого разрушения: текстильное пластиковое волокно окисляется, сжигается до потери большей части массы и переориентируется на атомном уровне в материал, превосходящий сталь при малой доле веса. Процесс превращения полиакрилонитрильного (PAN) прекурсора в углеволокно требует точного контроля температуры на каждом этапе — стабилизация при 200-300 °C, карбонизация при 1 000-1 500 °C и опциональная графитизация выше 2 000 °C — каждый этап удаляет некарбоновые атомы и выстраивает оставшийся углерод в гексагональные плоскости, подобные графену, вдоль оси волокна.
Для инженеров и закупщиков понимание того, как производится углеволокно, объясняет поведение материала ниже по потоку: почему высоко модульные волокна более хрупкие, почему поверхностная обработка важна для прочности ламината и почему изготовление углеволоконных деталей зависит не только от режима отверждения, но и от обращения с волокном. В статье описан полный путь производства от прекурсора до готового композита, а затем показано, как читать числа на листе данных (carbon fiber data sheet) с учетом производственного процесса.
Как производится углеволокно: прекурсор, стабилизация, карбонизация
Более 90% коммерческого углеволокна начинается с PAN-прекурсора — пряженого полимерного волокна, внешне и на ощупь напоминающего белую текстильную пряжу. Прекурсоры на основе пека и вискозы существуют для специальных применений (пек — для сверхвысокой модульности, вискоза — для абляционных задач), но PAN доминирует в конструкционных марках. Превращение прекурсора в углеволокно происходит в пяти строго контролируемых стадиях:
- Прядение прекурсора: акрилонитрил полимеризуется, пряжется в волокно, вытягивается для ориентации цепей полимера и отмывается. Качество прекурсора задает потолок конечной прочности — один дефект переносится в каждую линзу готового жгута.
- Стабилизация (200-300 °C): волокно удерживается под натяжением в воздухе от десятков минут до часов. Кислород сшивает цепи полимера в лестничную структуру, предотвращая плавление на высокотемпературных стадиях. Волокно меняет цвет с белого на коричневый и затем на черный.
- Карбонизация (1 000-1 500 °C): в инертной атмосфере азота некарбоновые атомы (водород, азот, кислород) удаляются в виде газов. Остаток содержит примерно 90-95% углерода, arranged в турбоструктурные плоскости, подобные графену, вдоль оси волокна.
- Графитизация (2 500-3 000 °C, опционально): более высокая температура дальнейше ориентирует плоскости, повышая модуль растяжения с ~230 ГПа (стандартный модуль) до 400-900 ГПа (высокий и сверхвысокий модуль), обычно за счет частичной потери прочности на растяжение и растяжимости при разрушении.
- Поверхностная обработка и нанесение размера: волокно окисляется или подвергается электрохимической обработке для создания функциональных групп, связывающихся со смолой, затем покрывается тонким размерным агентом (обычно 0,5-1% по массе), совместимым с целевой смолой — эпоксидом для большинства конструкционных работ.
Выход драматичен: примерно 1,8-2,0 кг PAN-прекурсора дают 1 кг углеволокна, а само волокно составляет лишь около 50% конечного композита — остальное это матричная смола, сердцевина и фитинги. Каждый грамм потерь при изготовлении углеволоконных деталей множит стоимость готовой конструкции.
Изготовление углеволоконных деталей: ткань, препрег и лист
Углеволокно покидает фабрику в виде жгута (пучки от 1 000 до 50 000 нитей) и затем превращается в формы, которые закупают производители деталей: ткань, однонаправленная лента, препрег и формованный лист. Способ переплетения ткани меняет ее укладываемость и сдвиговую жесткость: полотняное переплетение стабильно, но сопротивляется формированию двойной кривизны, тогда как саржевое и сатиновое переплетения укладываются лучше на сложных формах с небольшой потерей размерной стабильности.
Как сделать углеволоконный лист из ткани, — три основных маршрута. Мокрая укладка вручную пропитывает сухую ткань смолой — самая низкая точка входа, подходит для некритичных деталей. Вакуумный мешок добавляет атмосферное давление (~0,1 МПа) для уплотнения ламината и удаления пор, обычно снижая пористость с 5-8% до 2-4%. Препрег с автоклавным отверждением — авиационный стандарт: ткань поступает с заранее пропитанной пленкой смолы с контролируемым содержанием, автоклав создает 0,3-0,7 МПа при 120-180 °C, доводя пористость ниже 1% и объемную долю волокна до 55-65%.
Инфузия смолы (RTM, VARTM, SCRIMP) занимает среднее положение между препрегом и мокрой укладкой: сухая ткань в закрытой или мешковой форме, смола притягивается вакуумом. Для серийного производства углеволоконных листов и панелей инфузия лучше балансирует стоимость оснастки и качество детали, чем любая из крайностей.
Как читать лист данных углеволокна
Лист данных углеволокна (carbon fiber data sheet) сводит производственный процесс к числам, которые можно сравнивать. Таблица ниже сопоставляет ключевые свойства с их значением в проектировании:
| Свойство | Стандартный модуль (класс T300) | Высокий модуль (класс M40J) | Значение в проектировании |
|---|---|---|---|
| Прочность на растяжение | 3 500-4 000 МПа | 2 400-2 800 МПа | Нагрузка разрушения; высоко модульные волокна часто меняют прочность на жесткость |
| Модуль растяжения | 230 ГПа | 350-400 ГПа | Жесткость волокна; определяет прогиб под нагрузкой |
| Относительное удлинение при разрушении | 1,5-1,8% | 0,6-0,9% | Запас повреждаемостной толерантности; меньше — хрупче |
| Плотность | 1,76-1,80 г/см³ | 1,79-1,81 г/см³ | Удельные свойства = свойство ÷ плотность |
| Диаметр нити | 7 мкм | 5-7 мкм | Более тонкие нити упаковываются плотнее, но хуже смачиваются |
| Линейная плотность (жгут 12k) | ~800 г/км | ~780 г/км | Переводит маркировку жгута в поверхностную плотность ткани |
Всегда читайте прочность и модуль вместе. Лист данных, рекламирующий модуль 400 ГПа при прочности 2 500 МПа, описывает жесткое и относительно хрупкое волокно — правильное для спутниковых конструкций и гольф-клюшек, неправильное для вертолетного пола, который должен поглощать ударную энергию. Для конструкционных деталей, работающих на удар и усталость, стандартно модульные волокна в диапазоне 3 500-4 000 МПа дают лучший запас вязкости.
Часто задаваемые вопросы
Почему углеволокно дорогое, если оно в основном из углерода?
Стоимость определяется процессом, а не элементом. PAN-прекурсор — это специальный полимер, стабилизация и карбонизация потребляют много энергии и времени под натяжением, графитизация идет при 2 500-3 000 °C в инертной атмосфере. Потери выхода при прядении прекурсора и обращении с волокном дальнейше увеличивают стоимость, а для конструкционных марок обязательна контрольная испытательная программа (растяжение каждой партии, сканирование поверхностных дефектов). Итог: цена материала отражает интенсивность процесса, а не дефицит сырья.
Что происходит с углеволокном при перегреве во время отверждения детали?
Эпоксидные матрицы деградируют выше своего рабочего температурного окна — обычно выше 180-200 °C для стандартных конструкционных эпоксидов — теряя температуру стеклования и межслойную прочность. Само волокно выдерживает куда более высокие температуры, поэтому страдает связь матрицы с волокном и способность смолы передавать нагрузку. Перегретые детали желтеют или обугливаются, а механические испытания задолго до видимых повреждений показывают снижение прочности на сжатие и сдвиг.
Как выбор прекурсора влияет на свойства конечного волокна?
PAN-прекурсор дает прочностно ориентированные волокна, используемые в 95% конструкционных применений. Пековый прекурсор достигает сверхвысокой модульности (600-900 ГПа) для аэрокосмических и космических конструкций, где доминирует жесткость, но с меньшей растяжимостью при разрушении. Вискозный прекурсор исторически применялся в абляционных задачах. Внутри самого PAN соотношение вытяжки, содержание сополимеров и условия прядения определяют, попадет ли конечное волокно в стандартный, среднемодульный или высокопрочный класс.
Заключение
Как производится углеволокно — прядение прекурсора, окислительная стабилизация, карбонизация в инертной атмосфере, опциональная графитизация, затем поверхностная обработка и нанесение размера — напрямую определяет свойства, с которыми может работать инженер. Понимание процесса объясняет компромисс между модулем и вязкостью на каждом листе данных и то, почему изготовление углеволоконных деталей зависит от согласования формы волокна, системы смолы и режима отверждения с нагрузочным случаем, а не от погони за заголовочными цифрами.
YongXian поставляет углеволоконные ткани, препреги и композитные детали по чертежу для конструкционных применений. Ознакомьтесь с нашим ассортиментом углеволокна или свяжитесь с нашей инженерной командой, чтобы обсудить выбор материалов для вашей следующей программы.
Входит в раздел
Похожие статьи
- Как сделать углеволоконную плиту в мелких партиях
- Как сделать углеволоконную трубу: намотка и намотка препрега (filament winding vs roll wrapping)
- Производство углеволоконной плиты: от раскладки до готовой панели
- Как резать углеволоконную плиту: инструмент, подача и защита от пыли
- Как резать углеволоконные листы без расслоения
- Изготовление углеволоконных деталей: от укладки до отверждения
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Круглое углеволокно трубка - 3K простое ткание T700
Стандартная круглая трубка из углеродного волокна, изготовленная из волокна сорта Toray T700 с простой тканью 3K.Предлагает сбалансированную прочность и жесткость для общего промышленного применения, включая робототехнику, автоматику, спортивное оборудование и аэрокосмические конструкции.

Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.