
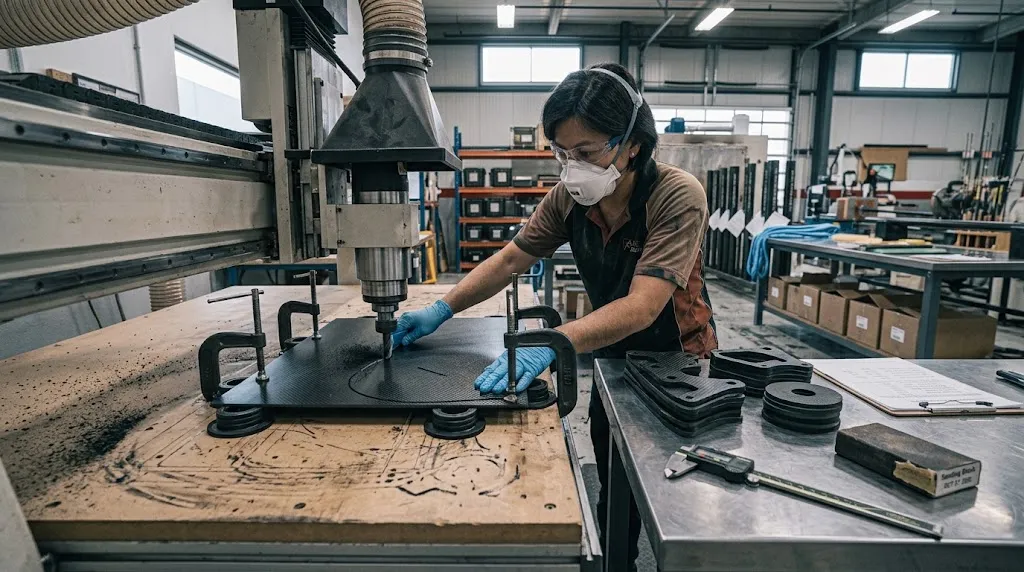
Умение резать углеволоконные листы без расслоения — одна из самых практических навыков в композитном производстве и одна из самых легких для ошибки. Углепластик (CFRP) ведёт себя под резящим инструментом совсем не как металл или дерево: абразивные углеволокна быстро тупят полотна, хрупкая матрица из
Введение
Умение резать углеволоконные листы без расслоения — одна из самых практических навыков в композитном производстве и одна из самых легких для ошибки. Углепластик (CFRP) ведёт себя под резящим инструментом совсем не как металл или дерево: абразивные углеволокна быстро тупят полотна, хрупкая матрица из смолы скалывается на выходной поверхности, а слоистая структура ламината может расслаиваться между слоями при неверных силах резки, поддержке или геометрии инструмента. Кромка, выглядящая чистой с лицевой стороны, может скрывать подповерхностное расслоение, проявляющееся лишь при склеивании, дальнейшей обработке или в эксплуатации — превращая простую обрезку в брак.
Это руководство объясняет, как резать углеволоконные листы без расслоения четырьмя основными производственными методами, окна параметров и инструмента для каждого процесса и методы приспособления и отделки, дающие чистые кромки, готовые к клеевому соединению, на плитах и панелях CFRP.
Выбор метода резки углеволоконного листа
Подходящий процесс зависит от геометрии детали, требований к кромке, толщины и объёма производства. Таблица ниже сравнивает четыре основных метода:
| Метод | Лучше всего для | Качество кромки | Ограничения |
|---|---|---|---|
| ЧПУ-фрезеровка (шпиндель) | Контурная резка, отверстья, раскрой сложных форм | Хорошее и отличное с острыми compression-фрезами | Пылеобразование; требует приспособления; износ инструмента |
| Гидроабразив | Толстые плиты, острые углы, отсутствие зоны термического влияния | Отличная резка без конусности на плита до 50 мм | Медленнее фрезеровки; риск расслоения без надлежащей поддержки |
| Дисковая пила (алмаз / карбид) | Прямые продольные резы, раскрой листов на заготовки | Хорошее на прямых резах; типичен выходной заусенец | Только прямые резы; риск отскока без направляющих |
| Лазер (CO2 / волоконный) | Тонкие листы, герметичные кромки, высокосерийная обрезка | Герметичная кромка, но зона термического влияния; риск обугливания смолы | Не для толстых ламинатов; обесцвечивание; нужна вытяжка |
Для большинства мастерских и лёгкого производства ЧПУ-фрезеровка compression-фрезой с вакуумным или прижимным столом остаётся рабочей лошадкой для резки углеволоконных листов — она обрабатывает контуры, отверстья и прямые резы одной сменой инструмента и при корректных параметрах даёт кромки, почти не требующие отделки. Гидроабразив — предпочтительный метод для толстых плит и когда пыль и тепло фрезеровки недопустимы.
Выбор инструмента и параметры резки
Независимо от метода, состояние инструмента и контроль параметров определяют, расслоится ли кромка. Ключевые рекомендации по процессам:
- ЧПУ-фрезеровка: для сквозных резов на тонких листах (до 6 мм) используйте спиральную фрезу с верхним срезом (up-cut) для удаления пыли вниз, для толстых ламинатов — compression-фрезу: нижняя зона с верхним срезом тянет волокна вниз, верхняя с нижним прижимает их вниз, герметизируя обе поверхности. Карбидные или алмазные фрезы служат в 5-10 раз дольше быстрорежущей стали против абразивного углеволокна. Подача 3-8 м/мин при 18 000-24 000 об/мин даёт чистый рез CFRP толщиной 3-10 мм; слишком медленная подача увеличивает тепло и обугливание смолы, слишком быстрая — вырыв волокон.
- Гидроабразив: используйте гранатовую засыпку 60-80 меш при давлении 380-420 МПа для стандартных ламинатов. Расстояние сопла 1-2 мм. Поддержите лист на жертвенных ламелях или сотах, чтобы предотвратить отражение струи, вызывающее расслоение на выходе. Скорость должна быть такой, чтобы струя выходила через подложку, а не через воздух.
- Дисковая пила: используйте полотно с алмазным или карбидным напылением, 60-120 зубьев, предназначенное для композитов. Мокрая резка с туманом или потоком СОЖ подавляет пыль и снижает тепло. Подача должна быть ровной — пауза в резе вызывает локальный перегрев и размазывание смолы.
- Лазер: CO2-лазеры 1-3 кВт чисто режут углеволоконные листы толщиной до 3 мм, но зона термического влияния может деградировать свойства смолы на 0,2-0,5 мм от кромки. Всегда используйте вытяжку — резка углеволокна лазером выделяет опасные частицы и токсичные газы от разложения смолы.
Направление резки относительно ориентации волокон тоже важно: рез поперёк волокон (90°) изнашивает инструмент агрессивнее, чем вдоль них, а многослойные ламинаты с чередующимися ориентациями заставляют инструмент перерезать волокна в разных направлениях за один проход, увеличивая риск расслоения на выходных слоях.
Приспособления и поддержка для предотвращения расслоения
Расслоение при резке почти всегда проблема поддержки, а не инструмента. Когда ламинат не поддержан на выходной стороне, силы резки отжимают нижние слои от верхних до выхода инструмента, разделяя слои. Эффективные методы поддержки включают:
- Жертвенная подложка: поместите под лист пенопласт, MDF или деревянный защитный брус, чтобы инструмент резал CFRP и входил в подложку без воздушного зазора. Это почти полностью устраняет вырыв на выходе при сквозных резах.
- Вакуумный стол: для ЧПУ-фрезеровки вакуумный прижимной стол распределяет зажимную силу по поверхности листа, предотвращая вибрацию и локальный подъём, инициирующий расслоение на углах.
- Лента или адгезионная плёнка: малярная лента или тонкая адгезионная плёнка поверх линии реза с обеих сторон удерживают поверхностные волокна во время резки, уменьшая «волосатость» и выкрашивание на входе и выходе.
- Пошаговая резка для толстых ламинатов: вместо сквозного реза CFRP толщиной 20 мм за один проход выполняйте несколько мелких проходов (3-5 мм каждый), чтобы снизить силы резки на проход и уменьшить выходные силы.
Для гидроабразива особенно важно: никогда не выпускайте струю в открытый воздух под листом — отражённая абразивная струя расходится под заготовкой и разрушает нижнюю сторону, вызывая подповерхностные повреждения, выглядящие как расслоение при контроле.
Отделка кромок после резки для склеивания и сборки
Даже хорошо раскроенная кромка выигрывает от отделки перед склеиванием или сборкой:
- Снятие заусенцев мелким абразивом: используйте наждачную бумагу 180-320 grit или инструмент для снятия заусенцев, чтобы удалить микро-волокна, выступающие над кромкой. Избегайте агрессивной шлифовки, создающей тепло и повреждающей матрицу смолы.
- Очистка перед склеиванием: протрите кромки изопропиловым спиртом, чтобы удалить пыль и масла. Пыль углеволокна электропроводна и ухудшит клеевые швы и адгезию краски, если её не удалить.
- Герметизация открытых кромок для наружного применения: негерметизированные кромки позволяют влаге проникать вдоль волокон. Для морских или наружных конструкций герметизируйте кромки тонким слоем эпоксидной обмазки или кромочной лентой перед окончательной сборкой.
- Контроль подповерхностных повреждений: простукивание или ультразвуковой контроль критических кромок может выявить расслоение, пропущенное визуальным осмотром — особенно после гидроабразива или агрессивной пилки.
Соблюдение этих практик даёт кромки углеволоконных листов, чистые, точные по размеру и готовые к структурному склеиванию — будь то заготовки для сэндвич-панелей, шасси робота или нестандартного корпуса.
Часто задаваемые вопросы
Какой инструмент лучше для резки углеволоконного листа в небольшой мастерской?
ЧПУ-фрезеровка с алмазной compression-фрезой и вакуумным или прижимным столом — самая универсальная конфигурация для небольших мастерских. Она обрабатывает контуры, отверстия и прямые резы с минимальной пылевой нагрузкой по сравнению с ручными пилами. Если ЧПУ нет, дисковая пила с алмазным полотном, направляющей и жертвенной подложкой даёт приемлемые прямые резы на листах до 10 мм при условии респиратора и наружной пылеуборки.
Почему углеволоконный лист расслаивается на выходной стороне реза?
Расслоение на выходе почти всегда результат недостаточной поддержки под ламинатом. Когда инструмент или струя выходят из материала с воздушным зазором снизу, оставшиеся слои изгибаются и расходятся. Исправьте это жертвенной подложкой, пошаговой резкой или усилением лентой на выходной стороне. При гидроабразиве убедитесь, что струя выходит через ламели или подложку, а не в открытый воздух.
Можно ли резать углеволоконный лист обычным деревянным полотном?
Не рекомендуется. Стандартные полотна для дерева или металла быстро тупятся об абразивные волокна и сколы хрупкой матрицы, давая «волосатые» кромки и повышенный риск расслоения. Если вынуждены временно использовать универсальное полотно, берите мелкозубое карбидное, режьте умеренно с подложкой и тщательно осматривайте кромку — но для производства инвестируйте в алмазное или специализированное полотно для композитов.
Заключение
Резка углеволоконного листа без расслоения сводится к подбору метода под задачу, острым инструментам для композитов, контролю подачи и оборотов для управления теплом и вырывом волокон и — что критично — поддержке ламината на выходной стороне, чтобы силы резки не разделяли слои. ЧПУ-фрезеровка compression-фрезой с жертвенной подложкой покрывает самый широкий спектр мастерских задач; гидроабразив — премиум-выбор для толстых плит и контуров с жёсткими допусками. При корректных параметрах и отделке кромки плит CFRP чистые, стабильные по размеру и готовые к структурному склеиванию.
YongXian поставляет углеволоконные листы и плиты, пригодные для ЧПУ-фрезеровки, гидроабразивной резки и изготовления структурных сборок. Изучите наш ассортимент углеволоконных листов или свяжитесь с технической командой для подбора материала под ваш процесс резки.
Входит в раздел
Похожие статьи
- Как резать углеволоконную плиту: инструмент, подача и защита от пыли
- Изготовление углеволоконных деталей: от укладки до отверждения
- Намотная углеволоконная труба: индивидуальный диаметр и толщина стенки
- Углеволоконный паспорт: как читать значения прочности, модуля и деформации
- Структурные данные пултрузионного углеволоконного стержня
- Высокопрочное углеволокно: классы IM и HM для тяжёлых нагрузок
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Круглое углеволокно трубка - 3K простое ткание T700
Стандартная круглая трубка из углеродного волокна, изготовленная из волокна сорта Toray T700 с простой тканью 3K.Предлагает сбалансированную прочность и жесткость для общего промышленного применения, включая робототехнику, автоматику, спортивное оборудование и аэрокосмические конструкции.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.