
Намотная углеволоконная труба заказывается иначе, чем складская пултрузионная: диаметр задаёт оправка, которую загружаете вы или цех, толщина стенки набирается проход за проходом, а угол намотки решает, будет ли изделие жёстким по кольцу, по оси или в обоих направлениях. Именно эта свобода объясняет
Введение
Намотная углеволоконная труба заказывается иначе, чем складская пултрузионная: диаметр задаёт оправка, которую загружаете вы или цех, толщина стенки набирается проход за проходом, а угол намотки решает, будет ли изделие жёстким по кольцу, по оси или в обоих направлениях. Именно эта свобода объясняет, почему за внешне одинаковую позицию дают котировки с трёхкратной разницей, и почему неопределённый запрос почти всегда получает ответ самым толстым складским размером.
Статья разбирает рабочие диапазоны диаметра и толщины при индивидуальной намотке, допуск, который реально удерживается на каждом размере, влияние угла намотки на характеристики и момент, когда намотка перестает иметь смысл против пултрузии или намотных изделий намотанного типа. Материал помогает составить запрос так, чтобы поставщик ответил одним числом, а не тремя уточняющими письмами.
Что такое намотная углеволоконная труба
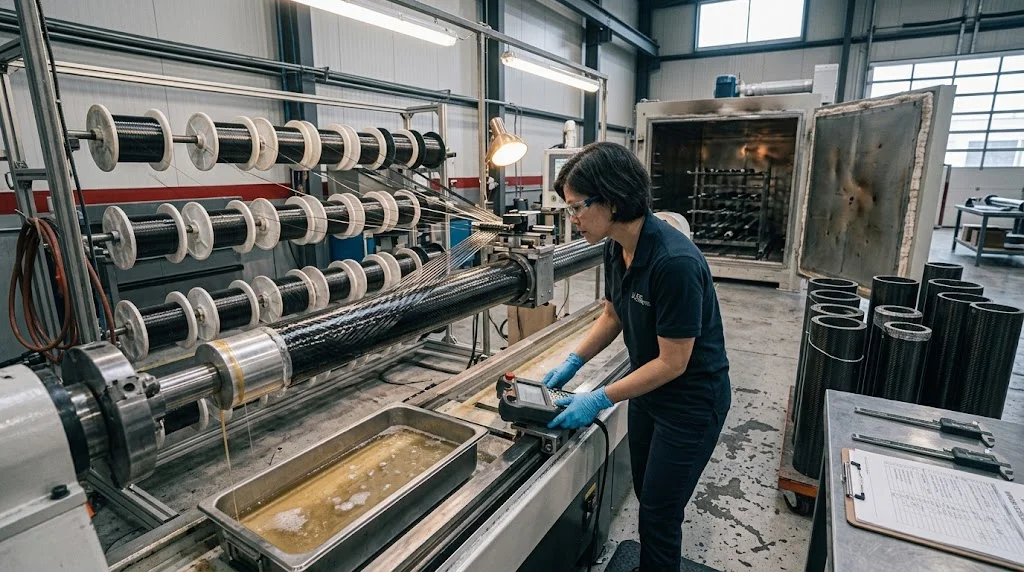
Непрерывная лента пропитывается смолой и наматывается на вращающуюся оправку по заданному углу, слой за слоем, до расчётной толщины, после чего сборка отверждается под нагревом, а оправка извлекается или остаётся в изделии. Поскольку каждый проход укладывает волокно по заложенному пути, анизотропия здесь закладывается намеренно: направление, близкое к кольцевому, даёт стойкость к внутреннему давлению и локальному продавливанию, угловые слои балансируют осевую жёсткость и сопротивление разрушению, продольные проходы добавляют жёсткость на изгиб там, где этого требует нагрузка.
Тот же настрой задаёт и практические границы: наружный диаметр повторяет оправку, поэтому смена диаметра означает новую оснастку; толщина набирается из уложенного волокна и смолы, поэтому меняется ступенями, а не произвольными десятыми; состояние оправки определяет, войдёт ли внутренняя поверхность в скользящий посадочный размер или потребуется обработка. Цех, который ежедневно делает намотные углеволоконные трубки, до котировки спрашивает четыре вещи: диаметр оправки, какая поверхность контролируется — внутренняя или наружная, направление главной нагрузки и годовой объём.
Угол намотки, слои и распределение нагрузки
Угол — главная переменная проектирования, и её фиксируют до диаметра. Труба, намотанная почти под девяносто градусов, ведёт себя как сосуд: отличное сопротивление разрыву и продавливанию, слабый изгиб. Труба, намотанная почти вдоль оси, ведёт себя как пултрузия: высокая осевая жёсткость, уязвимость к расщеплению торцов и точечным нагрузкам. Большинство конструкционных труб находится между тридцатью и пятьюдесятью пятью градусами, где угловые слои дают рабочую смесь жёсткости на изгиб и устойчивости к повреждениям, а одна-две кольцевые ленты добавляются в зонах зажима, если узел воспринимает прессовую посадку.
| Угол намотки | Сильная сторона | Слабая сторона | Типовое применение |
|---|---|---|---|
| Около 90 градусов (кольцевой) | Разрыв, продавливание, кольцевая жёсткость | Изгиб, расщепление торца | Давление, втулки |
| 30-55 градусов (угловой) | Сбалансированная жёсткость, устойчивость к повреждениям | Пик осевой прочности | Мачты, конструкционные трубы |
| Около 0 градусов (осевой) | Жёсткость на изгиб, стержневая нагрузка | Кольцевая прочность, удар | Консоли, распорки, направляющие |
| Угловой плюс кольцевые слои | Зоны зажима, прессовые посадки | Вес, стоимость детали | Захватные зоны, фитинги |
Толщина взаимодействует с углом: добавление кольцевых слоёв быстро растит продавливание и разрыв, но почти не даёт изгибной жёсткости; осевые и угловые слои поднимают жёсткость примерно пропорционально числу проходов, но съедают кольцевой запас в месте зажима. Практический порядок такой: сначала определяют преобладающее направление нагрузки, затем по нему выбирают толщину и только потом добавляют слои меньшинства локально, там, где фурнитура нагружает стенку.
Индивидуальный диаметр и диапазоны толщины
Для изделий на цеховых оправках характерный ряд наружных диаметров идёт примерно от 6 мм на малых точных машинах до 300 мм и выше на тяжёлом оборудовании; середина диапазона, ориентировочно 20-120 мм, даёт лучшую цену, поскольку эти оправки уже подготовлены. Толщина стенки обычно начинается около 0,5 мм на малых диаметрах и доходит до 15 мм и более на крупных сосудах; таблица отражает типовую производственную практику, а не жёсткие пределы машин.
| Наружный диаметр | Рабочий диапазон толщины | Допуск диаметра | Примечание |
|---|---|---|---|
| 6-20 мм | 0,5-3 мм | Плюс-минус 0,1 мм по внутреннему | Малые оправки, скользящие посадки |
| 20-120 мм | 1-8 мм | Плюс-минус 0,2 мм по внутреннему | Лучший парк оснастки, короткие сроки |
| 120-300 мм | 3-15 мм | Плюс-минус 0,3-0,5 мм | Скорее потребуется новая оправка и плата за неё |
| Свыше 300 мм | По расчёту | По согласованию с чертежом | Разъёмная оправка, более длинный цикл |
Контролируемая поверхность важна не меньше чисел: если труба надевается на вал, контролируют внутренний диаметр, а наружный пусть плавает по накоплению слоёв; если входит в корпус — наоборот. Ужесточение допуска сильнее плюс-минус 0,05 мм на намотанном изделии обычно требует либо обработки оправки, либо механической обработки после отверждения, и строка котировки за эту операцию дешевле, чем обнаружение проблемы после поставки. Отдельно согласуют длину: намотные трубы подрезают после отверждения, и перпендикулярность торцов на длинных тонких изделиях уходит на десятые доли миллиметра на метр, если это не зафиксировано заранее.
Когда выбирать эпоксидную намотку, а не альтернативы
Эпоксидные намотные трубы оправдывают цену в трёх случаях: диаметры вне складского ряда пултрузии, толщины выше того, что даёт намотка намотанных заготовок, и изделия, чей угол обязан совпадать с направлением нагрузки. Ниже примерно 40 мм и при больших объёмах пултрузия обычно выигрывает по цене за метр, поскольку процесс непрерывный, а матрица держит допуск без программы оправки; выше этой границы или для единичных и пилотных партий намотка выгоднее: платят за материал и машинное время, а не за смену оснастки.
- Намотка: индивидуальный диаметр, толстая стенка, настроенный угол, кольцевое усиление под фитинги, малые и средние партии.
- Пултрузия: стандартные размеры, длинные серии, осевые характеристики, минимальная цена за метр.
- Намотка намотанных заготовок: точный наружный диаметр и гладкая поверхность под окраску на малых и средних размерах.
- Обе котировки: на стыке около 40 мм, где граница смещается от цены волокна и годового объёма.
Смола выбирается под среду: стандартный эпоксид подходит большинству конструкционных задач и держит стеклующую температуру для нагретых отсеков, виниловый эфир дешевле в коррозионной среде, а высокотемпературные системы стоит переплачивать только там, где деталь действительно работает под постоянным нагревом. Для любой системы требуют результат по стеклующей температуре и долю волокна, привязанные к номеру партии: эти две величины объясняют почти весь разрыв между низкой ценой и квалифицированным изделием.
Часто задаваемые вопросы
Какой минимальный объём заказа для индивидуальной намотки?
Многие цеха соглашаются на один образец по существующей оправке, но цена партии обычно закладывается от десяти штук, где настройка, цикл отверждения и контроль уже распределены. При новой оправке добавляется изготовление и подготовка поверхности на одну-три недели до укладки волокна, и эта плата не исчезает даже для малого объёма. Если нужно три диаметра, часто дешевле согласить одну оправку и утолщенную стенку, чем оснащать три тонкостенных варианта. Попросите разнести в котировке плату за оснастку, цену образца и цену серии — точка безубыточности станет видна сразу.
Можно ли поставить трубу с контролируемым внутренним диаметром?
Да, и это обычная практика: внутренняя поверхность формируется по оправке, поэтому диаметр оправки объявляют контролируемой внутренней размерной величиной, а толщину или наружный диаметр — наращиваемой. Допуск на этой поверхности для диаметров до 120 мм обычно составляет десятые доли миллиметра и улучшается, если оправка отшлифована и обработана разделителем. Если уплотнены обе поверхности, закладывайте наружную обработку после отверждения.
Сколько времени занимает изготовление индивидуальной трубы?
По существующей оправке образцы обычно отгружают за две-четыре недели в зависимости от загрузки печей и контроля; новая оправка добавляет одну-три недели на изготовление и подготовку. Обработка после отверждения, неразрушающий контроль или квалификационная партия с образцами на механические испытания добавляют сроки. Указывайте годовой объём в первом письме: цеха ставят пилотные партии впереди единичных заказов, когда знают, что далее пойдёт серия.
Где намотные трубы отказывают в первую очередь?
На торцах и в зонах зажима: расслоение начинается там, где трубу резали или зажимают, особенно при сильном осевом уклоне укладки без кольцевого усиления под фурнитурой. Заложите припуск под чистовую подрезку, добавьте кольцевые слои там, где крепёж сжимает стенку, и снимите фаску с торцов, чтобы первый удар не запустил расслоение. В эксплуатации после любой перегрузки осматривают зону фитинга на тонкие кольцевые трещины — там первым делом проявляется качество заложенного угла.
Заключение
Заказ намотной углеволоконной трубы сводится к четырём решениям по порядку: контролируемая поверхность, угол под преобладающую нагрузку, толщина, которая её выдерживает, и объём, определяющий, выигрывает ли намотка у пултрузии по цене. Согласуйте их до котировки — диаметр и допуск станут следствием, а не предметом переговоров после неё.
Пришлите направление нагрузки, контролируемую поверхность и целевой объём вместе с чертежом. Смотрите наш ассортимент углеволоконных труб или свяжитесь с инженерной командой — мы процитируем схему намотки под изделие, а не под ту оправку, что сейчас стоит в станке.
Входит в раздел
Похожие статьи
- Углеволоконный паспорт: как читать значения прочности, модуля и деформации
- Структурные данные пултрузионного углеволоконного стержня
- Высокопрочное углеволокно: классы IM и HM для тяжёлых нагрузок
- Углеволоконные трубы: намотка vs roll wrapped — производство и выбор
- Углеволоконная печатная плита Bambu: совместимость с кроватью и подготовка поверхности
- Сервис раскроя углеволоконных листов: детали с ЧПУ-фрезерованием и допуски
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Круглое углеволокно трубка - 3K простое ткание T700
Стандартная круглая трубка из углеродного волокна, изготовленная из волокна сорта Toray T700 с простой тканью 3K.Предлагает сбалансированную прочность и жесткость для общего промышленного применения, включая робототехнику, автоматику, спортивное оборудование и аэрокосмические конструкции.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.

Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.

Круглое углеволокно трубка - 3K Twill
Легкие и сверхжесткие круглые трубки, идеально подходят для рамок дронов, робототехники и структурных приложений.