
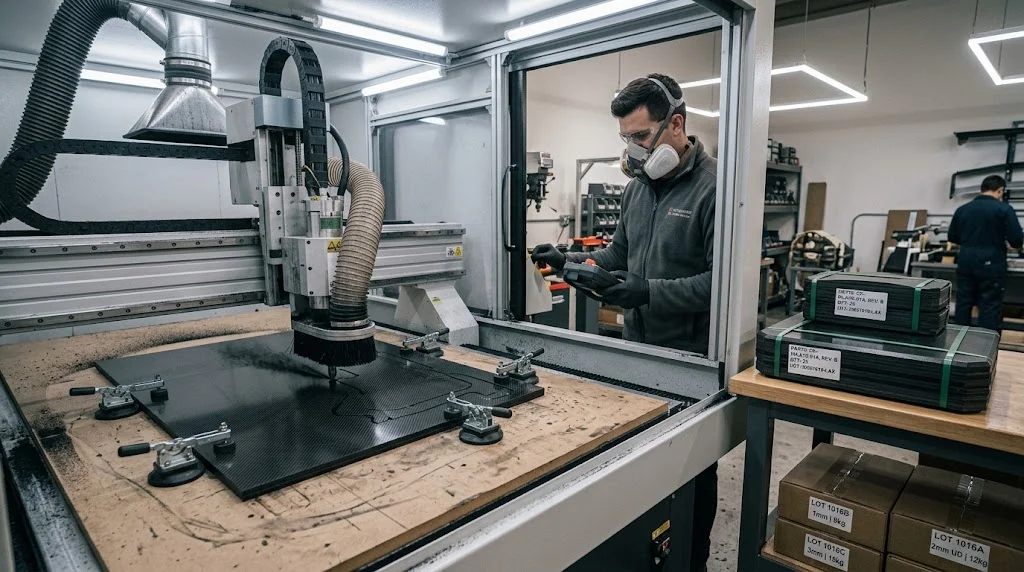
Сервис раскроя углеволоконных листов превращает складскую плоскую панель в готовые детали: плоские плиты, упоры, кронштейны, рабочие поверхности кондукторов и заготовки панелей, вырезанные из отверждённого CFRP-листа по вашему чертежу. Три промышленных метода — ЧПУ-фрезерование, гидроабразивная резк
Введение
Сервис раскроя углеволоконных листов превращает складскую плоскую панель в готовые детали: плоские плиты, упоры, кронштейны, рабочие поверхности кондукторов и заготовки панелей, вырезанные из отверждённого CFRP-листа по вашему чертежу. Три промышленных метода — ЧПУ-фрезерование, гидроабразивная резка и лазерная резка — дают очень разное качество кромки, допуск и зоны термического воздействия, и неправильный выбор метода — самая частая причина, по которой индивидуально раскроенные детали из углеволоконного листа приезжают непригодными. Это руководство сравнивает методы по реальным данным допусков, объясняет, как считается цена углеволоконного раскроя, и перечисляет правила проектирования, сохраняющие чистую кромку и целое ядро.
Сервис ориентирован на покупателей, которым нужны детали, а не материал: инженеров, указывающих монтажные плиты, реставрационные мастерские, режущие единичные панели, и производственные команды, заказывающих партии одинаковых заготовок у квалифицированного поставщика раскроя.
ЧПУ-фрезерование против гидроабразива против лазера
Каждый метод удаляет материал по-разному, и разница видна на кромке:
- ЧПУ-фрезерование: алмазный или вертикально-подъёмный фрезер на ЧПУ-обрабатывающем центре ведёт программный контур. Это рабочая лошадка для листов до примерно 20 мм, лучшее соотношение цена/качество, кромка пригодна для дальнейшей обработки. Минус — износ инструмента: твёрдый сплав быстро тупится о углерод, поэтому в партиях плановая смена фрезы каждые 30-90 минут реза, и эта стоимость включена в смету.
- Гидроабразив: струя воды 0,6-0,8 мм с гранатовым абразивом вымывает лист. Нет зоны термического воздействия — важно для эпоксидов с низкой температурой стеклования, — и узкий рез. На выходной стороне возможен конус абразива и кромка чуть шероховатее фрезерования; для структурных деталей обычно приемлемо, для лицевых поверхностей — нет.
- Лазер: CO₂- или волоконный лазер прожигает лист. Быстро и отлично для тонких плёнок и мелких деталей, но наград деградирует смолу по кромке — обожжённая хрупкая зона шириной несколько десятых миллиметра, которую надо снять шлифовкой. Для структурного CFRP лазерную резку обычно указывают только при отсутствии альтернативы, и добросовестные поставщики углеволоконного раскроя предупредят до приёмки работы.
| Метод | Рабочий диапазон толщин | Типичный рез | Конус кромки | Зона термовоздействия | Относ. цена (малая партия) |
|---|---|---|---|---|---|
| ЧПУ-фрезерование | 0,5-20 мм | 2-3 мм (диам. фрезы) | < 0,05 мм | Нет | Базовая (1.0x) |
| Гидроабразив | 0,5-50 мм | 0,6-1,0 мм | 0,1-0,3 мм на 25 мм | Нет | 1.1-1.4x |
| Лазер (CO₂ 150 Вт+) | 0,5-6 мм | 0,15-0,3 мм | < 0,05 мм | 0,2-0,5 мм обожжённой смолы | 0.8-1.2x |
Какие допуски держит сервис раскроя углеволоконного листа
Допуск зависит от метода, толщины и габарита детали, а не от обещаний в рекламе. Реальные возможности по готовому контуру из плоского листа:
- Наружный контур, ЧПУ, лист ≤5 мм: ±0,1-0,2 мм по критичным размерам; ±0,3-0,5 мм по общему контуру на детали 1000 мм.
- Наружный контур, гидроабразив, лист ≤25 мм: ±0,2-0,5 мм плюс допуск на конус; при штабелировании задавайте предел конуса отдельно.
- Сверлёные и фрезерованные отверстия: достижима развернутая точность вида H9 (±0,05-0,1 мм); отверстия лазером следует избегать для болтовых соединений из-за обожжённой стенки.
- Плоскостность: лист после отверждения обычно 0,5-1,0 мм на 1000 мм; двухстороннее ЧПУ-фрезерование выводит на 0,05-0,1 мм примерно за 30-60% доплаты.
Два правила допусков предотвращают большинство споров: нанесите на чертёж базовую систему (не размерите от грубой кромки) и отметьте критичные размеры, чтобы сервис строил контроль вокруг них, а не относился к контуру как к косметике.
Кромка, расслоение и проектирование под раскрой
Расслоение на выходе реза — классический дефект углеволоконного раскроя. Оно возникает, когда сила реза или нагрев превышают межслоевую прочность на свободной кромке, и им можно управлять через чертёж:
- Режьте насквозь за один проход, где возможно; многопроходный глубокий рез заставляет инструмент тереть уже обработанные поверхности.
- Держите крепёжные отверстия не ближе 3 толщин листа от кромки; более близкие отверстия концентрируют зажимную нагрузку на ослаблённой кромке.
- Укажите вертикально-подъёмный или погружной инструмент; подъёмная фреза хорошо уводит стружку, но может приподнимать волокна верхнего слоя — выбор поставщика важен для лицевых поверхностей.
- Требуйте фаску или радиус 0,2-0,5 мм на лицевых кромках; снятая кромка выглядит лучше сырого реза и меньше скалывается при обращении.
Для сэндвич-панелей с пенопластовым или сотным ядром нужна поэтапная стратегия: фрезеровать лицевой лист, ядро и обратный лист разными операциями либо использовать компрессионный резак, иначе ядро продавливается, а лицевой лист расслаивается. Укажите тип и толщину ядра в заявке на расчёт.
Ценообразование сервиса раскроя
Стоимость складывается из трёх строк: подготовка (программирование и оснастка), машинное время и отделка. Единичный кронштейн из складского листа 2 мм обычно обходится в $60-150 с программированием. Партия из 50 одинаковых плит опускается до $8-20 за штуку после создания программы и оснастки. Контроль критичных размеров добавляет $30-80 к заказу в зависимости от формата отчёта. Фаска или двухстороннее фрезерование добавляют 20-60% в зависимости от площади.
Сравнивая сметы, уточняйте, что включено: марку и партию материала, состояние отверждения листа, включены ли заусенцы и фаска, формат контрольного отчёта. Дешёвая смета без строки зачистки обойдётся дороже при сборке, а смета без марки листа не может быть сверена с вашими структурными допущениями.
Часто задаваемые вопросы
Может ли сервис раскроя вырезать сложные внутренние контуры и острые внутренние углы?
Внутренние контуры — рутин. Настоящие острые углы (нулевой радиус) вращающийся инструмент не делает — остаётся радиус, равный половине диаметра. Проектируйте минимальный внутренний радиус 1,5-3 мм для типовой плиты 3-6 мм или закладывайте протяжку угла как вторую операцию. Гидроабразив даёт более острые внутренние углы, чем фрезерование (до ~0,8 мм), но всё же не идеально острый угол.
Прислать ли свой лист или резать со склада поставщика?
Оба варианта работают. Свой материал гарантирует точную партию и марку — важно для авиационных и моторспортных деталей с прослеживаемостью. Складской материал дешевле и быстрее, а для промышленных кронштейнов и кондукторов преемственность партии обычно приемлема. При своём материале зафиксируйте ответственность за брак письменно: при резке вашего листа поставщик обычно отвечает только за грубую небрежность, а не за весь списанный материал.
Как быстро изготавливаются индивидуально раскроенные детали?
Детали из складского листа, ЧПУ: 3-7 рабочих дней после утверждения чертежа для малых партий. Гидроабразив: 5-10 дней. Новое программирование плюс изготовление оснастки для сложных деталей добавляет 1-2 недели. Единичные реставрационные панели без раскладки обычно 2-3 недели целиком. Срочные услуги есть, но обычно с наценкой 30-50%.
Заключение
Сервис раскроя углеволоконных листов — зрелая технология, но результаты резко расходятся в зависимости от выбора метода и дисциплины чертежа. ЧПУ-фрезерование — вариант по умолчанию для большинства индивидуально раскроенных деталей, гидроабразив выигрывает на толстых заготовках и термочувствительных смолах, лазер стоит оставлять тонким неструктурным задачам. Требуйте от поставщиков заявленных допусков по чертежу с базами, проектируйте кромки и углы так, как их реально делает станок, — и детали приедут зачищенными, в допуске и готовыми к сборке. Наша линия углеволоконного раскроя закрывает ЧПУ-фрезерование, гидроабразив и двухстороннее фрезерование для промышленных покупателей по всему миру — посмотрите нашу линейку листов или пришлите чертёж для расчёта раскроя.
Входит в раздел
Похожие статьи
- Углеволоконный стол для 3D-печати: сравнение материалов стола
- Пултрузионное углеволокно: непрерывные профили и их механические пределы
- Углеродная трубная вставка: способы соединения и крепёж
- Углеродная труба для ПК: конструктивные элементы в самодельных сборках
- Углеродное волокно 3K против углеродного волокна: размер жгута, плетение и механические компромиссы
- Пултрузионные трубы из углеродного волокна: свойства, стандартные размеры и данные для расчёта
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты
Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.