
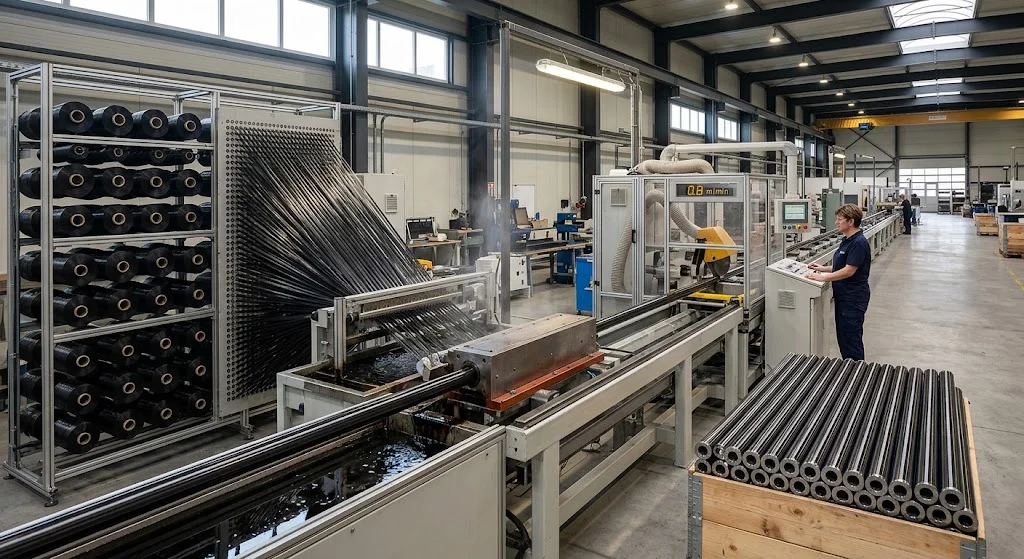
Пултрузионное углеволокно — это термин для профилей — стержней, труб, швеллеров, уголков и нестандартных сечений, — изготовленных непрерывным способом: волокно протягивается через ванну со смолой, затем через нагретую фильеру, где отверждается в постоянное сечение, и наконец режется на длину. Это са
Введение
Пултрузионное углеволокно — это термин для профилей — стержней, труб, швеллеров, уголков и нестандартных сечений, — изготовленных непрерывным способом: волокно протягивается через ванну со смолой, затем через нагретую фильеру, где отверждается в постоянное сечение, и наконец режется на длину. Это самый массовый производственный маршрут для структурных углеволоконных профилей, и он создаёт детали с очень конкретным профилем свойств: исключительная осевая жёсткость и прочность, почти нулевое осевое тепловое расширение и чётко определённые слабости в поперечном и крутильном направлениях, которые конструктор обязан учитывать.
В статье объясняется, как работает пултрузионный процесс, каковы механические пределы пултрузионных углеволоконных стержней и труб, и как проектировать в рамках этих пределов, а не обнаруживать их в эксплуатации.
Как изготавливается пултрузионное углеволокно
Процесс непрерывный и проходит в четыре стадии. Сначала бобины нити разматываются и направляются в плиту выравнивания, задающую ориентацию волокна — обычно почти однонаправленную, с большинством нитей вдоль оси протяжки. Затем выровненное волокно проходит через ванну со смолой (обычно эпоксид, винилэфир или фенол, в зависимости от требований к огнестойкости, химстойкости или температуре) и пропитывается. Далее пропитанное волокно входит в нагретую стальную фильеру — геометрия фильеры задаёт конечное сечение, — где смола отверждается по мере протяжки профиля со скоростью 0,3-1,5 метра в минуту. Наконец, протяжный механизм зажимает отверждённый профиль, а летучая пила режет его на заданную длину.
Поскольку волокно тянется вдоль оси, готовый профиль почти однонаправленный. Типичная объёмная доля волокна составляет 60-70%, что даёт осевой модуль растяжения 100-150 ГПа для стандартной модульности и осевую прочность на растяжение 1200-1800 МПа. Эти цифры делают пултрузионную углеволоконную трубу примерно в четыре раза жёстче и в пять раз прочнее на единицу массы, чем алюминиевая труба того же веса, в осевом направлении. Однако та же ориентация означает, что поперечные и кольцевые свойства составляют малую долю осевых значений — механический предел, определяющий, где эти профили могут и не могут применяться.
Диапазон профилей: какие сечения доступны
Пултрузионные профили поставляются в широком стандартном диапазоне, а для больших объёмов доступны нестандартные фильеры. Основные семейства включают:
- Стержни: сплошное круглое сечение, обычно диаметром 2-20 мм. Используются как пальцы, мачты антенн, элементы роботизированных рук и арматурные стержни. Высокое удельное сопротивление, но подвержены изгибу в длинных тонких сжатых элементах.
- Трубы: полые круглые сечения, наружный диаметр 3-50 мм при толщине стенки 0,5-3,0 мм. Основной профиль для рам дронов, спортивного инвентаря, валов автоматики и конструкционных лонжеронов.
- Прямоугольные и квадратные трубы: применяются там, где нужны плоские монтажные поверхности — элементы рам, направляющие корпусов, защитные кожухи машин.
- Уголки и швеллеры: профили L- и C-образного сечения для рёбер жёсткости, защиты кромок и лёгких рам.
- Плоские стержни и профили специальных сечений: включая T-образные, двутавровые и нестандартные сечения для конкретных конструкционных применений.
Стандартные размеры отгружаются со склада; нестандартные профили требуют отдельной фильеры, что несёт затраты на оснастку и минимальную партию — обычно 500-2000 метров в зависимости от сложности сечения.
Механические пределы, которые должен знать каждый конструктор
Однонаправленная природа пултрузионного углеволокна создаёт набор механических пределов, одинаковых у разных поставщиков и материалов. Таблица ниже суммирует ключевые цифры и конструкционное следствие каждой.
| Свойство | Типичное значение | Конструкционное следствие |
|---|---|---|
| Осевой модуль растяжения | 100-150 ГПа | Отлично для тяжей и жёстких лонжеронов |
| Осевая прочность на растяжение | 1200-1800 МПа | Высокая несущая способность вдоль оси протяжки |
| Поперечная прочность на растяжение | 40-80 МПа | Слабая ось — не прикладывайте зажимное усилие болта напрямую к стенке |
| Кольцевая / радиальная прочность на смятие | 30-60 МПа | Используйте втулки в болтовых соединениях |
| Крутильная жёсткость | Определяется тонкой стенкой, не волокном | Низкая крутильная устойчивость — добавьте обмотку при кручении |
| Осевой КТР | ~0 до 1 × 10⁻⁶/K | Почти нулевой теплорост — идеально для прецизионных конструкций |
| Поперечный КТР | 20-40 × 10⁻⁶/K | Различное расширение по осям — проверьте клеевые швы |
В практике доминируют три режима разрушения. Изгиб определяет длинные тонкие трубы в сжатии — труба 10 мм наружного диаметра со стенкой 1 мм изогнётся задолго до материальной прочности на сжатие при неподдерживаемой длине. Локальное смятие в отверстиях под болты и зажимных точках — второй по частоте режим — тонкая однонаправленная стенка сминается под концентрированной нагрузкой задолго до того, как труба достигнет номинальной растяжной способности. Расслоение на торцах — третий: незапечатанный торцевой срез обнажает концы волокна влаге и ударам, и профиль может начать растрескиваться вдоль оси волокна под нагрузкой. Все три управляемы правильными конструкционными деталями, но все три — предсказуемое следствие однонаправленной архитектуры волокна.
Конструкционные правила для пултрузионных стержней и труб
Несколько практических правил покрывают большинство работ по проектированию пултрузионных углеволоконных профилей:
- Проектируйте под ось: нагружайте профиль на растяжение, сжатие или изгиб вдоль направления протяжки. Избегайте поперечных точечных нагрузок и концентрированного опирания в соединениях без распределителя.
- Проверяйте устойчивость к изгибу до прочности: для любого сжатого элемента длиннее примерно 30 диаметров изгиб по Эйлеру определяет поведение раньше материальной прочности. Используйте правильный коэффициент концевых условий (шарнир-шарнир = 1,0, защемление-шарнир = 0,7, защемление-свободный = 2,0) и итерируйте.
- Распределяйте зажимное давление: используйте клеевую втулку, бушинг или заливной вставной элемент в каждом болтовом или зажимном соединении. Болт M4 напрямую на стенке 1 мм сминает трубу; тот же болт через алюминиевую втулку безопасно распределяет нагрузку.
- Запечатывайте торцы: покрывайте краской, гелькоутом или эпоксидом каждый торцевой срез. Незапечатанный торец в наружной конструкции впитывает влагу, и циклы замораживания-оттаивания за один сезон могут запустить расслоение.
- Учитывайте рассогласование КТР: при склеивании пултрузионного профиля с алюминием или сталью проектируйте шов с учётом поперечного расширения 20-40 × 10⁻⁶/K против почти нулевого осевого — обычно достаточно гибкого клеевого шва или прорезного отверстия.
Часто задаваемые вопросы
В чём разница между пултрузионным углеволокном и трубой из препрега намоткой?
Пултрузионные трубы изготавливаются протяжкой волокна непрерывно через нагретую фильеру, что создаёт почти однонаправленную стенку с очень высокой осевой жёсткостью, но слабыми поперечными свойствами. Трубы намоткой изготавливаются намоткой препрега на оправку и отверждением, что позволяет многонаправленные укладки (0/±90), дающие лучшую крутильную и кольцевую стойкость при более высокой цене за метр. Для чистых осевых нагрузок — стойки, лонжероны, валы — пултрузия обычно более эффективный выбор; для приложений со значительным кручением или радиальным давлением следует рассматривать намотанные или с наружной обмоткой пултрузионные профили.
Можно ли сверлить, обрабатывать и клеить пултрузионные углеволоконные стержни и трубы?
Да, с осторожностью. Сверлите и обрабатывайте твердосплавным инструментом на умеренной скорости с пылеудалением; подкладывайте на выходе, чтобы предотвратить расщепление однонаправленной стенки. Клеите двухкомпонентным эпоксидом после шероховатки и очистки поверхности; цилиндрическая втулка в клеевом шве распределяет нагрузку и предотвращает отслоение. Избегайте клеевых швов, нагруженных чистым отрывом — прочность шва намного ниже осевой прочности профиля.
Какие стандартные длины и допуски у пултрузионных углеволоконных профилей?
Стандартные длины обычно 1 метр или 2 метра, режутся по заказу. Допуск на наружный диаметр стандартных пултрузионных труб обычно ±0,1-0,2 мм; допуск на толщину стенки ±0,1 мм; прямолинейность в пределах 1 мм на метр. Нестандартные длины доступны, но могут нести плату за раскрой. Для прецизионных применений — оптические столы, измерительные руки, захваты роботов — укажите более узкую полосу допусков и подтвердите метод измерения у поставщика до заказа.
Заключение
Пултрузионное углеволокно — самый экономичный путь к очень жёсткому и очень лёгкому конструкционному профилю, и его механические пределы — прямое следствие процесса производства: почти однонаправленная ориентация волокна даёт исключительную осевую жёсткость и прочность и соответствующие слабые поперечные, кольцевые и крутильные свойства. Конструкторы, нагружающие профиль вдоль оси, проверяющие устойчивость до материальной прочности, распределяющие зажимное давление втулками и запечатывающие торцы, получат надёжную работу этих профилей. Конструкторы, игнорирующие поперечные пределы, обнаружат их в соединении — обычно в виде смятой стенки трубы или расслоенного торца.
YongXian поставляет пултрузионные углеволоконные стержни, пултрузионные углеволоконные трубы и полный диапазон стандартных и нестандартных профилей заказчикам по всему миру. Ознакомьтесь с нашей продукцией или свяжитесь с нашей инженерной командой, указав сечение, нагрузочный случай и концевые условия — мы порекомендуем подходящий складской размер и отметим любой механический предел, который должна учесть ваша конструкция.
Входит в раздел
Похожие статьи
- Сервис раскроя углеволоконных листов: детали с ЧПУ-фрезерованием и допуски
- Углеволоконный стол для 3D-печати: сравнение материалов стола
- Углеродная трубная вставка: способы соединения и крепёж
- Углеродная труба для ПК: конструктивные элементы в самодельных сборках
- Углеродное волокно 3K против углеродного волокна: размер жгута, плетение и механические компромиссы
- Пултрузионные трубы из углеродного волокна: свойства, стандартные размеры и данные для расчёта
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты
Углеродное волокно плиты - 3K Twill T700 1.5mm
Тонкая 1,5 мм плитка углеволокна с 3K твиль-ткатой поверхностью.Легкий и жесткий, обычно используется для обложков, панелей, корпусов дронов и приложений, требующих премиального эстетического внешнего вида.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.