
Изготовление углеволоконных деталей — это цепочка решений, а не единственный приём: пресс-форма задаёт геометрию и поверхность, метод укладки задаёт объёмную долю волокна и пористость, а цикл отверждения фиксирует оба параметра. Ошибка на одном этапе даёт деталь, которая выглядит готовой, но чья про
Введение
Изготовление углеволоконных деталей — это цепочка решений, а не единственный приём: пресс-форма задаёт геометрию и поверхность, метод укладки задаёт объёмную долю волокна и пористость, а цикл отверждения фиксирует оба параметра. Ошибка на одном этапе даёт деталь, которая выглядит готовой, но чья прочность, пористость или размерная стабильность тихо не дотягивает до применения. Это руководство проходит весь производственный путь, применяемый промышленными цехами, — подготовку формы, выбор материала, укладку, вакуумный мешок, отверждение, снятие с формы, обрезку и контроль, — и сравнивает четыре основных метода, чтобы покупатели и инженеры знали, что специфицировать и во что каждый метод действительно обходится.
Подготовка пресс-формы: где начинается качество детали
Каждая качественная углеволоконная деталь начинается с формы. Производственные пресс-формы обычно фрезеруются из алюминия или из композита с поверхностью класса A, затем покрываются разделительным составом или заменяются расходными женскими формами для мелких серий. Три шага подготовки решают, пройдёт ли снятие с формы без разрушения:
- Обработка поверхности: отполировать до нужного класса, нанести четыре-шесть слоёв разделительного состава с межслойной выдержкой, проверить поры под косым светом. Пропущенный участок намертво сваривает деталь с формой.
- Подгонка оправки и сердечника: для труб и замкнутых профилей оправку режут меньше на толщину ламината с припуском на шлифовку, поскольку готовая толщина стенки предсказуемо растёт с числом слоёв.
- Оснастка обрезки: базовые поверхности задаются до укладки; обрезка отверждённой детали без баз приводит к подгонке вручную и ломает повторяемость размеров.
Для одноразовых прототипов допустимы формы из 3D-печати или с пенопластовым сердечником при температурах отверждения примерно до 80 градусов. Выше этого алюминиевые формы предотвращают тепловые деформации и выдерживают сотни циклов.
Методы укладки при изготовлении деталей: мокрая укладка, препрег, инфузия и RTM
Метод укладки определяет объёмную долю волокна, пористость и механическую повторяемость — три числа, отличающих конструкционную деталь от декоративной:
| Метод | Объём волокна | Пористость | Типичное применение | Стоимость оснастки |
|---|---|---|---|---|
| Ручная мокрая укладка | 40-50% | 2-5% | корпуса лодок, крупные панели, прототипы | минимальная |
| Вакуумный мешок (мокрый) | 45-55% | 1-3% | конструкционные панели, средние серии | низкая |
| Препрег, автоклав | 55-65% | менее 1% | аэрокосмос, автоспорт, ответственные конструкции | высокая |
| Вакуумная инфузия | 48-58% | 1-2% | крупные детали, яхтенные компоненты, лопасти ветроустановок | средняя |
| RTM и лёгкий RTM | 50-60% | менее 2% | серийные детали, кожухи, конструкционные кронштейны | средняя-высокая |
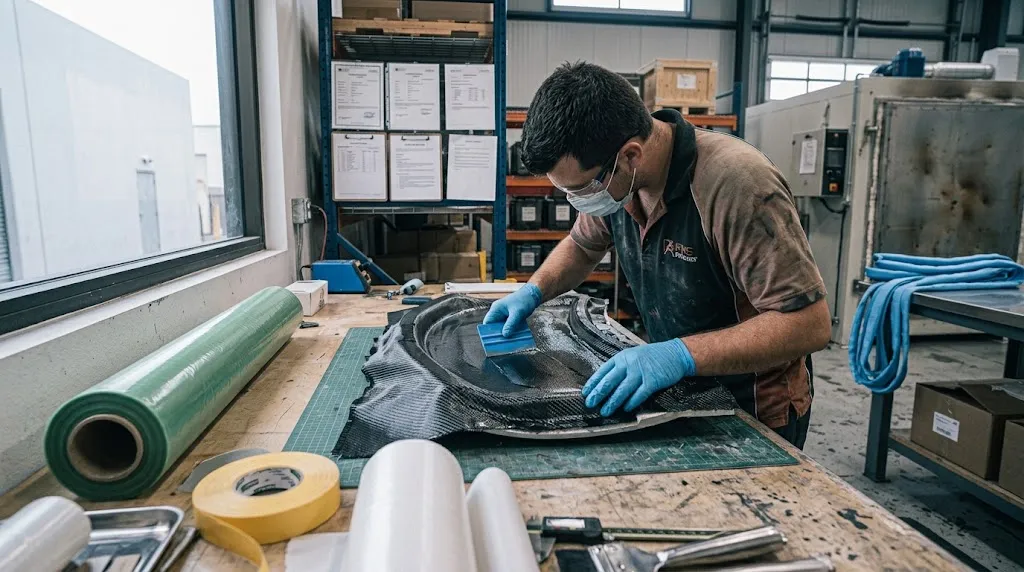
Ручная мокрая укладка остаётся входной точкой для тех, кто учится изготавливать углеволоконные детали в мастерской: раскроить ткань, смочить эпоксидной смолой, уплотнить ракелем и отвердить при комнатной температуре или в слабо нагретой печи. Процесс гибкий, оснастка дешёвая, но объём волокна упирается примерно в 50 процентов, а пористость редко опускается ниже 2 процентов, поэтому жёсткость и прочность на сжатие уступают упакованным или автоклавным циклам. Вакуумный мешок добавляет атмосферу уплотнения и обычно поднимает объём волокна на 5-10 пунктов при минимальных затратах — самый выгодный апгрейд для конструкционной работы.
Препрег переносит работу с материалом в контролируемую холодную цепь: ткань походит уже пропитанной калиброванной смолой, слои режут на плоттере, укладывают в форму, упаковывают в вакуум и отверждают под нагревом и давлением. Объём волокна 55-65 процентов и пористость менее 1 процента — обычное дело, поэтому аэрокосмические детали и гоночные компоненты почти целиком работают на препреге. Издержки — стоимость материала, морозильное хранение и ограниченное рабочее время смолы после разморозки.
Отверждение: температура, давление и проектирование цикла
Отверждение сшивает эпоксидную матрицу и фиксирует механические свойства готовой детали. Три режима отверждения покрывают почти всю производственную работу:
- Отверждение при комнатной температуре: 24-48 часов для мокрых эпоксидов. Просто, но свойства развиваются медленно, а управление экзотермией ограничивает толщину примерно 15 мм.
- Отверждение в печи: 60-120 градусов постотверждение повышает стеклование на 20-40 градусов. Деталь остаётся под давлением вакуумного мешка; печи стоят долю цены автоклава и покрывают большинство промышленных геометрий.
- Автоклавное отверждение: 120 или 180 градусов при 6-7 бар. Давление подавляет поры, нагрев ускоряет сшивание, результат — максимальный объём волокна и максимальная размерная стабильность.
Скорость нагрева важна не меньше пиковой температуры. Типичный конструкционный цикл идёт по 2-3 градуса в минуту, держит пик 60-120 минут и охлаждает ниже 60 градусов перед снятием с формы. Толстые сечения свыше 20 мм требуют промежуточных выдержек, чтобы экзотерм прошёл без перерегулирования, иначе сердечник деградирует, а ламинат темнеет.
Снятие с формы, обрезка и отделка
Отверждённой детали всё ещё нужно контролируемое разделение с формой и точные края. Снятие начинают, когда деталь остыла ниже 40 градусов; силовое отделение горячей детали деформирует тонкие фланцы. Клины и сжатый воздух отслаивают оболочку до любого рычажного усилия. Обрезку ведут алмазным инструментом на обрабатывающем центре или водяной струёй, поскольку абразивный углерод: сухие фрезеры требуют пылеудаления, потому что углеродная пыль проводит ток и одинаково вредна для лёгких и электроники. Отделка краёв — шлифовка до 400 грит, тонкая эпоксидная герметизация и при необходимости лак — защищает края ламината от влаги и расслоения при обращении.
Контроль качества замыкает контур. Проверка размеров по базам модели CAD, простукивание на расслоения и ультразвуковая сканерная дефектоскопия для ответственных конструкций находят дефекты, которые пропускает визуальный осмотр. Взвешивание детали против теоретической массы ламината — быстрый цеховой признак смолонасыщения или смолодефицита: отклонение свыше 3 процентов обычно указывает на проблему укладки или инфузии, которую стоит разобрать.
Когда привлекать производителя углеволоконных деталей по индивидуальным размерам
Собственная укладка подходит для единичных изделий и учебных проектов. Выше примерно 20 идентичных деталей или для любой сертифицируемой детали производитель деталей по индивидуальным размерам экономичнее. Амортизация оснастки резко снижает себестоимость, процессный контроль держит пористость ниже 1 процента, а документированные циклы отверждения закрывают систему качества, которую настольный процесс дать не может. Оценивая производителя, спросите марку и формат волокна (препрег, сухой углерод для инфузии), метод отверждения, достижимые допуски по критическим размерам и отчёт по первичной детали до запуска серии.
Часто задаваемые вопросы
Какое волокно выбрать новичку для изготовления углеволоконных деталей?
Начните с ткани 200 г/м² полотняного или саржевого переплетения, жгут 3K, и медленно твердеющий ламинатный эпоксид с жизнью 30-40 минут. Полотняное переплетение легче прилегает к простым изгибам; саржа лучше выглядит на сложных кривых и свободнее драпируется. Для конструкций избегайте рубленого войлока — непрерывная ткань предсказуемее принимает нагрузку.
Почему деталь остаётся мягкой после отверждения?
Мягкость после отверждения почти всегда объясняется одной из трёх причин: недостаточный объём волокна из-за смолонасыщенной укладки, неполное отверждение (смола не достигла заданной температуры или выдержки) или ориентация ткани, не несущая нагрузку в направлении изгиба. Проверьте цикл отверждения регистрацией термопары и посмотрите, есть ли в доминантной плоскости изгиба слои 0°. Последующее отверждение при рекомендованной производителем температуре восстанавливает большую часть потерянной жёсткости, если причина была в недостаточном отверждении.
Можно ли ремонтировать углеволоконные детали после расслоения?
Да, в пределах разумного. Небольшие расслоения, доступные с одной стороны, инжектируют низковязкой эпоксидной смолой под вакуумом, затем прижимают и повторно отверждают. Крупные многослойные расслоения в несущих конструкциях требуют выведения до здорового ламината и наложения восстановительных слоёв — ремонт восстанавливает работоспособность, но не исходную прочность. Декоративные детали обычно проще заменить, чем незаметно отремонтировать.
Насколько толстой может быть деталь, прежде чем экзотерм станет проблемой?
Для стандартного ламинатного эпоксида сечения свыше 10-15 мм рискуют перегревом при непрерывном цикле; выше 20 мм сердечник может обуглиться, тогда как поверхность выглядит идеально. Используйте ступенчатое отверждение с промежуточными выдержками, смолу с низким экзотермом для толстых сечений или разделение детали на склеиваемые полуламинаты. Препрег с контролируемым содержанием смолы и давлением автоклава допускает большую толщину, но и толстые аэрокосмические стеки отверждают ступенями.
Заключение
Хорошее изготовление углеволоконных деталей сводится к контролю четырёх переменных: надёжной формы, метода укладки, соответствующего конструкционному требованию, цикла отверждения, проверенного записью температуры, и дисциплины обрезки с контролем. Вакуумный мешок апгрейдит мокрую укладку за минимальные деньги; препрег и автоклав окупаются, когда пористость и размерная стабильность не обсуждаются. Для серийных объёмов и сертифицируемых конструкций производитель по индивидуальным размерам даёт документированный процессный контроль, недоступный настольным методам — оценивайте партнёров по отчётам контроля и записям отверждения, а не по фотографиям образцов.
YongXian изготавливает углеволоконные плиты, трубы и профили по индивидуальным размерам. Изучите ассортимент углеволоконной продукции или свяжитесь с инженерной группой, чтобы обсудить требования укладки, отверждения и допусков для ваших деталей.
Входит в раздел
Похожие статьи
- Как резать углеволоконную плиту: инструмент, подача и защита от пыли
- Как резать углеволоконные листы без расслоения
- Намотная углеволоконная труба: индивидуальный диаметр и толщина стенки
- Углеволоконный паспорт: как читать значения прочности, модуля и деформации
- Структурные данные пултрузионного углеволоконного стержня
- Высокопрочное углеволокно: классы IM и HM для тяжёлых нагрузок
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Круглое углеволокно трубка - 3K простое ткание T700
Стандартная круглая трубка из углеродного волокна, изготовленная из волокна сорта Toray T700 с простой тканью 3K.Предлагает сбалансированную прочность и жесткость для общего промышленного применения, включая робототехнику, автоматику, спортивное оборудование и аэрокосмические конструкции.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.