
Производство углеволоконной плиты превращает стопку ткани или однонаправленной ленты в плоскую панель, которая держит допуски по толщине и плоскостности по всей площади — как правило, ±0,1 мм по толщине для плиты класса A и лучше 0,5 мм/м плоскостности после отверждения. Каждая плита, которую получа
Введение
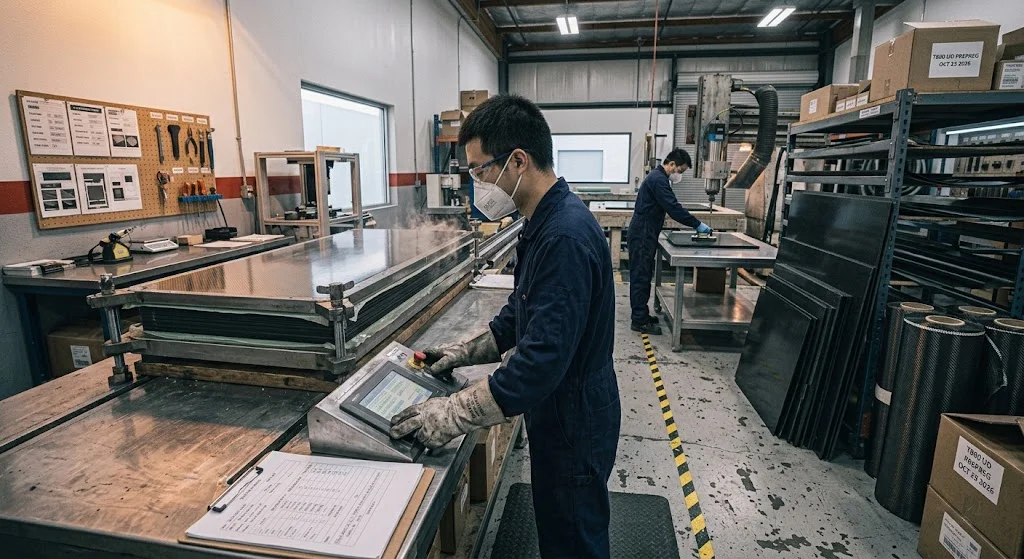
Производство углеволоконной плиты превращает стопку ткани или однонаправленной ленты в плоскую панель, которая держит допуски по толщине и плоскостности по всей площади — как правило, ±0,1 мм по толщине для плиты класса A и лучше 0,5 мм/м плоскостности после отверждения. Каждая плита, которую получает покупатель, — результат четырех решений: выбор волокна и смолы, маршрут уплотнения, режим отверждения и раскрой с контролем перед отгрузкой.
Для инженеров, сравнивающих поставщиков, понимание того, как сделать углеволоконную плиту, объясняет большую часть разницы в цене между листом, уложенным вручную, и плитой, отвержденной в автоклаве, — часто это 3-5-кратная разница при той же номинальной толщине 3 мм. В статье последовательно разобран весь маршрут производства плиты, сравнены основные схемы уплотнения с конкретными числами, затем рассмотрены этапы, определяющие пористость, остаточные напряжения и качество кромок, и наконец — что меняется, когда проекту нужно изготовление углеволоконной плиты по чертежу со специальной толщиной или вырезами.
Производство углеволоконной плиты: от раскладки до готовой панели
Процесс задолго до подачи смолы. Углеволокно приходит на плитный участок рулонами ткани (обычно 200-400 г/м²) или однонаправленной ленты (UD) — либо уже с нанесенной контролируемой пленкой смолы (препрег), либо сухим для мокрых технологий. Материал хранится в холоде: препрег живет при -18 °C, размораживается и выдается по отсчету срока годности, поскольку B-стадия смолы продвигается со временем и температурой даже в морозильнике.
Последовательность изготовления плиты при этом одинакова для всех маршрутов:
- Раскрой и комплектование: рулоны режут на плоскошовном или ультразвуковом столе по контуру плиты с припуском на обрезку, затем слои складывают в задокументированной последовательности. Учет углов критичен: раскладка [0/90]₄s и [0/90]₂s выглядят одинаково, но ведут себя по-разному на изгиб.
- Укладка и дебалк: слои накладывают по очереди на полированную плиту формы, накрывают разделительным материалом и вакуумным мешком. Промежуточные вакуумные циклы при комнатной температуре удаляют воздух между слоями до окончательного уплотнения стопки.
- Уплотнение и отверждение: давление и тепло подаются одним из маршрутов следующего раздела. Именно здесь окончательно задаются пористость, объемная доля волокна и остаточные напряжения.
- Охлаждение под давлением: деталь охлаждают ниже 40-50 °C под давлением. Ранний сброс давления заставляет матрицу усаживаться на горячей плите и гнет панель.
- Раскрой, отделка и контроль: кромки обрабатывают на ЧПУ алмазным инструментом, накладывают защитную пленку, перед упаковкой проверяют толщину, плоскостность, пористость и расслоение.
Производительность зависит от маршрута: плиту мокрой укладки снимают с формы в течение смены, тогда как плита из автоклава может ждать в очереди несколько часов, а сам цикл отверждения занимает 4-8 часов.
Как сделать углеволоконную плиту: три маршрута уплотнения
По сути существует три семейства маршрутов, и каждое покупает свой баланс стоимости, пористости и геометрического контроля. Таблица ниже сравнивает их при номинальной толщине 3 мм на ткани стандартного модуля класса T300:
| Маршрут | Подаваемое давление | Типичная пористость | Объемная доля волокна | Плоскостность после отверждения | Относительная стоимость оснастки и цикла |
|---|---|---|---|---|---|
| Мокрая укладка + вакуумный мешок | ~0,1 МПа (атмосферное) | 2-4% | 45-55% | ±0,3-0,5 мм/м | 1x (минимум) |
| Инфузия смолы (VARTM / RTM) | 0,1 МПа вакуум + опционально 0,3 МПа давление мешка | 1-3% | 50-60% | ±0,2-0,4 мм/м | 1,5-2x |
| Препрег + автоклав | 0,3-0,7 МПа | <1% | 55-65% | ±0,05-0,15 мм/м | 3-5x |
Механика прямолинейна: чем выше давление, тем лучше выдавливаются летучие компоненты и тем плотнее укладка, поэтому пористость падает, а объемная доля волокна растет — отсюда на практике жесткость близка к квадратичному росту при переходе на следующий маршрут. Автоклав реально покупает повторяемость: низкую пористость в одной партии легко получить и в мешке, но удерживать <1% на сотнях плит требует запаса по давлению и контролируемого разгона, которые дает автоклав.
Формование листа: отверждение, прессование и раскрой
После уплотнения ряд последующих операций решает, лежит ли готовый лист действительно ровно. Первый фактор — контроль режима отверждения: конструкционный эпоксидный лист обычно отверждается при 120-180 °C с выдержкой 1-3 часа, а скорость нагрева (обычно 1-3 °C/мин) определяет, сколько остаточных напряжений запирается в ламинате при разной скорости остывания формы и детали.
Для плоской плиты объемная альтернатива автоклаву — отверждение в сопряженном прессе: стопка лежит между двумя нагретыми плитами под 0,5-1,5 МПа, что задает плоскость геометрией, а не только давлением мешка. Именно поэтому прессование — практичный маршрут для плит толщиной свыше 6 мм, где одного вакуума не хватает на уплотняющую силу.
Раскрой и отделка завершают производство листа:
- Обрезка кромок: ЧПУ-фрезерование алмазным или PCD-инструментом с контролируемыми оборотами; избыточная скорость выжигает эпоксид и открывает кромку для влаги.
- Поверхностная отделка: разделительная ткань дает равномерную матовую поверхность для склейки; альтернативы — легкая шлифовка (P320-P400) или гелькоут для декоративных плит.
- Неразрушающий контроль: ультразвуковое сканирование C-типа картирует расслоения и поры; на плите формата A4 уходит пара минут, и это единственный надежный способ поймать сухое пятно под декоративной поверхностью.
- Контроль плоскостности и толщины: проверка линейкой или лазером по диагоналям и замер микрометром в пяти точках с записью в номер партии.
Изготовление углеволоконной плиты по чертежу: толщина, вырезы, допуски
Специальные исполнения меняют процесс сильнее, чем ожидают большинство покупателей. Запросы обычно начинаются с одного из трех: нетипичная толщина, неконтурованный прямоугольник или заданная схема раскладки под конкретный случай нагружения.
Толщину легче всего изменить и труднее всего удержать: она меняется ступенчато, по числу слоев, поэтому 2,4 мм (8 слоев по 0,3 мм) получить просто, а 2,6 мм (не целое число слоев) требует либо смены поверхностной плотности ткани, либо однонаправленной подложки. Поставщик обязан назвать реально достижимый допуск: ±0,1 мм типичен для прессованной плиты, а для ручной инфузии толщиной свыше 8 мм честнее звучит ±0,2 мм.
Вырезы создают концентрацию напряжений и усложняют оснастку. Небольшие отверстия (≤ 8 мм) обычно сверлят после отверждения; большие окна фрезеруют после отверждения или, при более высоких требованиях, вырезают на B-стадии в сопряженной матрице, сохраняя непрерывность волокна вокруг проема. Если отверстие неизбежно возле несущего пути, локальную раскладку усиливают дополнительными слоями до раскроя — это самая распространенная ошибка проектирования с углеволоконной плитой.
И наконец, согласуйте программу допусков до заказа оснастки. Плоскостность, толщина, положение отверстий и косметический класс — четыре отдельных спецификации, и их смешение приводит к тому, что идеально измеренная плита бракуется из-за волны на лицевой стороне.
Часто задаваемые вопросы
Сколько занимает производство углеволоконной плиты от заказа до отгрузки?
Для стандартных размеров срок фактически уже погашен складом. Для специальных исполнений закладывайте 5-10 рабочих дней на плиту из автоклава (разморозка, раскрой, очередь на отверждение, обрезка, контроль) и 3-7 дней на мокрую укладку или инфузию. Индивидуальная оснастка добавляет 1-2 недели, а первичный контроль перед выпуском — еще 2-3 дня.
Почему плита из автоклава дороже прессованной при той же толщине?
Три причины: автоклав — партионная машина с низкой производительностью относительно энергопотребления, сам препарат дороже сухой ткани и инфузионной смолы, и выше бремя квалификации — по каждой партии нужны протоколы по порам и размерам. Взамен получают пористость ниже 1%, лучшую плоскостность и намного меньший разброс партия к партии — именно за разброс и платят конструкционные программы.
Можно ли сваривать углеволоконную плиту или клеить ее к металлу?
Углеволоконную плиту соединяют механически (болты, заклепки с изоляцией) или клеят структурным эпоксидом; сварка невозможна. При склейке с алюминием или сталью обязателен гальванический разрыв — углеволокно катодно к обоим металлам и в влажной среде ускоряет коррозию в зоне контакта. В болтовых соединениях дополнительно нужны увеличенные отверстия и закаленные шайбы, чтобы удержать контактное напряжение ниже предела матрицы.
Заключение
Производство углеволоконной плиты — это не один процесс, а семейство маршрутов уплотнения, выбираемых по стоимости, пористости и геометрическим допускам. Знать, как сделать плиту заданного качества, значит указывать маршрут, а не только толщину: вакуум для прототипов и неважных панелей, инфузию для серийных деталей, требующих повторяемости, автоклав там, где разброс по конструкции должен быть минимальным.
YongXian производит углеволоконные плиты и листы по чертежу — специальная толщина, контур и допуски, от опытных партий до серийного производства. Ознакомьтесь с ассортиментом наших плит и панелей или свяжитесь с инженерной командой и приложите чертеж для расчета.
Входит в раздел
Похожие статьи
- Как сделать углеволоконную плиту в мелких партиях
- Как сделать углеволоконную трубу: намотка и намотка препрега (filament winding vs roll wrapping)
- Как производится углеволокно: от прекурсора до композита
- Как резать углеволоконную плиту: инструмент, подача и защита от пыли
- Как резать углеволоконные листы без расслоения
- Изготовление углеволоконных деталей: от укладки до отверждения
Интересуетесь нашей продукцией?
Свяжитесь с нашей командой для получения конкурентоспособных цен и технических характеристик.
Получить предложениеСвязанные продукты

Круглое углеволокно трубка - 3K простое ткание T700
Стандартная круглая трубка из углеродного волокна, изготовленная из волокна сорта Toray T700 с простой тканью 3K.Предлагает сбалансированную прочность и жесткость для общего промышленного применения, включая робототехнику, автоматику, спортивное оборудование и аэрокосмические конструкции.

Углеволокна Pickleball Paddle
Высокопроизводительная лобка с углеродным волокном Toray T700 и полипропиленовым ядром.Предоставляет отличное соотношение мощности к весу, генерацию спинов и амортизацию вибраций для конкурентной игры.

Квадратная трубка из углеродного волокна - 3K Twill T700
Квадратное сечение углеволокно трубки изготовлены с 3K твиль ткания для торсионной прочности.Предпочтительно для структурных каркасов, ферм и опорных колонн, где прямоугольная геометрия обеспечивает гибкость дизайна.

Углеволокна трекинг полюс
Легкий углеволокно трекинговый столб изготовлен из высококачественной углеволокно трубки.Вес всего 160 г на столб, обеспечивая превосходную амортизацию и долговечность для пеших прогулок, бега на тропах и рюкзака.

Углеродное волокно плиты - 3K Twill T700 3.0mm
Пластинка из углеродного волокна средней толщины 3,0 мм предлагает значительно более высокую нагрузочность при сохранении привлекательной отделки 3K.Подходит для конструктивных креплений, арматурных пластин и несущих панелей.