
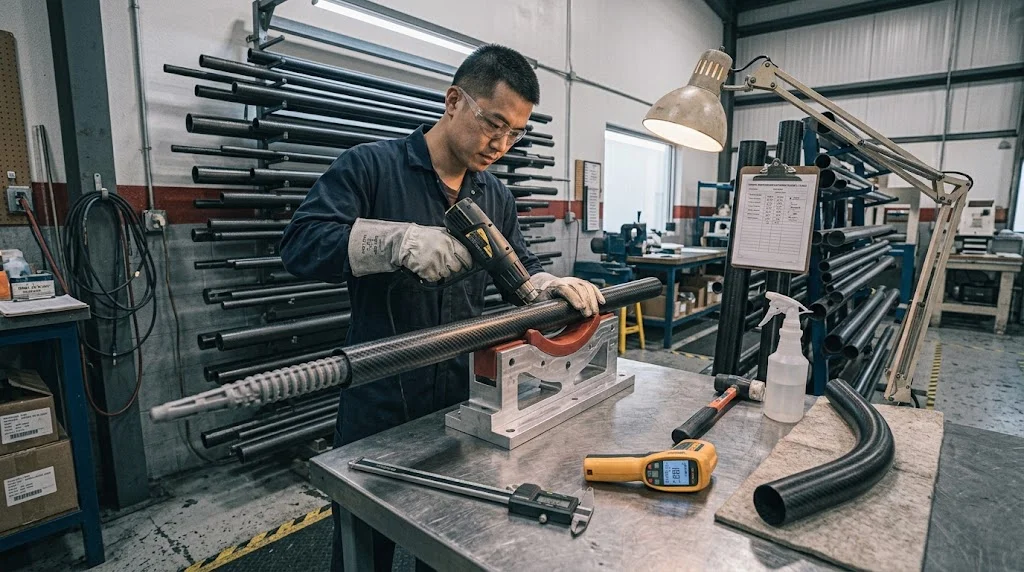
من يعرف كيف يثنّي أنبوب الكربون (how to bend carbon fiber tube) ينقذ مشروعاً — ومن يخطئ يدمر أنبوباً بستين دولاراً في ثانيتين. الأنبوب المُصلَّب تحمل أليافه مستقيمة على المحور، فيضع الثني الوجه الخارجي تحت شدّ والوجه الداخلي تحت ضغط، ويبقى دور الراتنج الرقيق أن يمسكها معاً. تقارب سطح الانحناء القطر
مقدمة
من يعرف كيف يثنّي أنبوب الكربون (how to bend carbon fiber tube) ينقذ مشروعاً — ومن يخطئ يدمر أنبوباً بستين دولاراً في ثانيتين. الأنبوب المُصلَّب تحمل أليافه مستقيمة على المحور، فيضع الثني الوجه الخارجي تحت شدّ والوجه الداخلي تحت ضغط، ويبقى دور الراتنج الرقيق أن يمسكها معاً. تقارب سطح الانحناء القطر الخارجي مقسوماً على ضعفي نصف قطر الانحناء، والإيبوكسي يفقد تماسكه قرب 2% انفعال؛ ولهذا يظهر خطوط بيضاء على أنبوب قطره 25 مم يُثنى بردأ أقل من 600-700 مم، وخطوة إضافية تفتح تفتّتاً بين الطبقات.
يوضّح هذا المقال أي الأساليب تعمل مع أي أنبوب، ونِسَب الأنصاف القطرية العملية، ومساراً قابلاً للتكرار للثني بالتسخين، وما الذي يتغيّر مع العَود الكربوني، ومتى يكون الجواب الصادق أن تطلب أنبوباً منحنياً حسب الطلب (carbon fiber tube custom) من المصنع.
لماذا يفشل الثني البارد للأنبوب المُصلَّب
الحالة الشائعة أنبوب Prepreg ملفوف: طبقات الصفر تهيمن على الجدار للخشونة، والإيبوكسي المُصلَّب لا يملك تقريباً هامش مدّ. وما إن يتجاوز الانفعال المحلي حدّه، تظهر أولاً خيوط بيضاء دقيقة على نصف قطر خارجي وصوت طرق مكتوم؛ والدفع التالي يفتح شقوقاً بين الطبقات لا تُرى حتى يفشل الأنبوب في الخدمة. والجدار الرقيق يزيد الأمر سوءاً: تحت 1.2 مم يُطوى الأنبوب من الداخل قبل أن تبلغ أليافها حدّها. الجدول يلخّص الخيارات الواقعية.
| الأسلوب | مع ما يعمل | أصغر نصف قطر عملي | الخطر الرئيسي |
|---|---|---|---|
| ثني بارد على قالب | لا يُنصح به مع الإيبوكسي المُصلَّب | نحو 25-30 قطراً خارجياً ونادراً يخرج نظيفاً | ابيضاض وتفتّت |
| قالب مطاطي + تسخين | أنابيب حرارية (PP، PA) | 6-10 أقطار خارجية | حرق سطحي |
| قالب داخلي متمدّد | أنبوب حراري رقيق الجدار | 4-8 أقطار خارجية | انضغاط وبيضاوية |
| منحنى مُشكَّل (تجميع على قالب أثناء التصلّب) | أنبوب Prepreg بأي نصف قطر | يحدده التصميم | تكلفة العدّة |
النسب تقاس على القطر الخارجي: أنبوب 25 مم × 10 يعني نصف قطر منتصف 250 مم. وكل ما هو دون 15 ضعف القطر الخارجي على أنبوب حراري مُصلَّب يُعدّ عملية مصنع لا عملية ورشة.
كيف تثنّي أنبوب الكربون بالتسخين: خطوة بخطوة
نجح التسخين لأن المصفوفة الحرارية تلين فيسمح للألياف بانزلاق بعضها على بعض بدل أن تتحمّل الانفعال. حدّد الراتنج أولاً: أنبوب الإطارات الرخيص بوليبروبيلين يلين قرب 170 °م، والنايلون الهنداسي قرب 210 °م؛ أما الإيبوكسي المُصلَّب فيتحمّر قبل أن ينثني.
- سند داخلي: أدخل قالباً سيليكونياً أو مطاطياً حتى لا تتشوّه الجدار أو يتجعّد من الداخل؛ ملاءمة معوية مع مسحة صابون تيسّر الإدخال.
- تسخين متجانس: أدر الأنبوب أمام مسدس حراري أو داخل فرن هوائي، مستهدفاً منطقة ليّنة بطول 3-4 من طول القوس؛ لا تبقِ نقطة ساخنة واحدة.
- ثني بطيء على القالب: اسحب حول قالب نصف قطرى بنحو 10-20 درجة في الثانية؛ السرعة هي مصدر التجعّدات من الداخل.
- تبريد مقيَّد: ثبّت الأنبوب على القالب حتى درجة حرارة الغرفة — التحرّك المبكر هو ما يلتهم زاويتك بالارتداد.
- فحص: اطرق مسار الانحناء بحثاً عن صوت مكتوم، وقِس البيضاوية بدقة في ثلاث نقاط، وافحص الابيضاض قبل تركيب القطعة.
تُحفظ الزوايا ضمن 1-2 درجة بهذه الطريقة؛ وكل ما هو أضيق من 6 أقطار خارجية يحتاج قالباً لا شابلوناً.
كيف تثنّي العَود الكربوني والأنبوب رقيق الجدار
تثنية العَود الكربوني (how to bend carbon fiber rod) تتبع الفيزياء نفسها لكنها تسامح أقل: العَود المصمَّد يتكون من ألياف صفر متّصلة تقريباً، فيرتدّ بعد الثني 0.5-1 درجة ويبيضّ مبكراً من الأنبوب. الأعواد دون 8 مم تُشكَّل بارداً على نصف قطر واسح بتمريرات متكرّرة قصيرة — اثنِ قليلاً، أفلت، افحص، كرّر — والأقطار الأكبر تفضّل التسخين. والأنبوب رقيق الجدار (أقل من 1.2 مم) أسوأ الحالات: يُطوى قبل أن يتشقّق، لذا يُسنَد النصف الداخلي بقطارة في كل مرة. لا تثنِ عند نقطة ضغط مفرطة كما مع قضيب ملحوم، ولا تشدّ في مكابس الفولاذ دون ناعمات؛ الانضغاط دائم ومختفي تحت النسيج.
متى تطلب أنبوباً كربونياً منحنياً حسب الطلب
هناك خط واضح: إن كان نصف قطر التصميم دون نحو 15 ضعف القطر الخارجي، أو الجدار أرقّ من 1.2 مم، أو الدفعة أكبر من عشر قطع — توقّف عن التثنية واطلب المنحنى. أنبوب كربوني حسب الطلب بالمنحنى يُجمَّع على قطبة داخل قالب من قطعتين ويُصلَّب على شكله، فتنزل الألياف حيث سيكون الحمل لا أن تُطرَغَه لاحقاً — نفس منطق تصنيع أنبوب الكربون أصلاً (how to make carbon fiber tube). القطعة الأولى تتحمّل تكلفة العدّة، والدفعة الصغيرة تستغرق 3-5 أسابيع، مقابل قطعة بلا إجهاد متبقٍّ وبلا خطر خيط شقّ يظهر بعد أشهر. أبلغ المصنع القطر والسمك واطلب توصية بأصغر نصف قطر؛ المورد الصادق يخبرك بوضوح متى يبقى التشكيل البارد مقبولاً. واجعل في الطلب أيضاً مادة المصفوفة المطلوبة ونسبة الألياف المحورية، لأن المنحنى الذي يحمل ألياف الطول في اتجاه المحور يتحمّل ألحاظ التحميل أفضل بكثير من المنحنى المصنوع من نسيج متساوٍ في الاتجاهين دون تخطيط للقصور الذاتي.
الأسئلة الشائعة
ما أصغر نصف قطر لثنى أنبوب الكربون؟
لأنبوب الإيبوكسي المُصلَّب اللفوف، اعتبر كل ما دون 25-30 قطراً خارجياً ممنوعاً بالبرودة، وحتى قرب هذا الحد متوقّع ابيضاض. الأنبوب الحراري مع قالب مطاطي وتسخين يبلغ 6-10 أقطار خارجية؛ والمنحنى المُشكَّل أضيق لأن الشكل يُحدَّد أثناء التصلّب لا يُفرَض بعده.
هل يرتدّ الأنبوب المثنى أو يتشقّق لاحقاً؟
الأنبوب الحراري المبرَّد على القالب يحفظ زاويته بارتداد دون درجة واحدة. أما المثنى بارداً فيبدو سليماً وقد يحمل شقوقاً بين الطبقات تنمو مع الاهتزاز — ولهذا تقتضي التطبيقات الإنشائية منحنيات مُشكَّلة لا تشكيلاً بعد التصلّب.
هل يمكن تثنية الأنبوب بعد تركيبه؟
فقط إن كان حرارياً، وبسندّ داخلي، وفقط إن استطعت حماية ما حوله من المسدس الحراري. أما الإيبوكسي المُصلَّب فالجواب لا — انزع الأنبوب وتحقق من المطابقة على الطاولة، وإن كانت الهندسة خاطئة فأعد الصنع أو الطلب بدل تركيب أنبوب متشقّق تحت الحمل.
الخاتمة
سرّ تثنية أنبوب الكربون دون تشقّق هو مطابقة الأسلوب للمصفوفة: لا تشكّل الإيبوكسي المُصلَّب بارداً أبداً، واثنِ الحراري على قطبة مسنودة، وأعطِ العَود والجدار الرقيق صبراً مضاعفاً، وسلّم الأنصاف دون 15 قطراً خارجياً للمصنع كمنحنيات مُشكَّلة. وعند الشكّ تكلّف الأنبوب المثنى حسب الطلب أقل من فشل التركيب.
يصنّع YongXian أنبوب كربون بطريقة اللفوف والسحب، ويثني الأنابيب الحرارية على أنصاف أقطار العميل، ويصنع أقساماً منحنية مُشكَّلة للمشاريع الكبيرة. تصفّح مجموعتنا من الكربون أو أرسل نصف القطر وسمك الجدار إلى فريقنا الهندسي.
جزء من الموضوع
مقالات ذات صلة
- كيف تثنّي العَود الكربوني: التشكيل بالتسخين والمرورات الباردة والمنحنيات المصنعية
- مصانع الألواح الكربونية بالشرح: خطوات تصنيع صفيحة الكربون
- كيف تصنع صفيحة الكربون بكميات صغيرة
- كيف تصنع أنبوب الكربون: اللف الحلزوني (Filament Winding) مقابل لفّ Prepreg (Roll Wrapping)
- تصنيع صفيحة الكربون: من تكديس الطبقات إلى اللوحة الجاهزة
- كيف تُصنع ألياف الكربون: من البادئة البولي أكريلونتريلية إلى المركّب
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Round Carbon Fiber Tube — 3K Plain Weave T700
Standard round carbon fiber tube manufactured from Toray T700 grade fiber with 3K plain weave. Offers balanced strength and stiffness for general industrial applications including robotics, automation, sports equipment, and aerospace structures.

Carbon Fiber Pickleball Paddle
High-performance pickleball paddle with Toray T700 carbon fiber face and polypropylene honeycomb core. Delivers excellent power-to-weight ratio, spin generation, and vibration dampening for competitive play.

Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.

Carbon Fiber Trekking Pole
Lightweight carbon fiber trekking pole manufactured from high-grade carbon fiber tube. Weighs only 160g per pole while providing superior shock absorption and durability for hiking, trail running, and backpacking.

Round Carbon Fiber Tube — 3K Twill
Lightweight and ultra-stiff round tubes ideal for drone frames, robotics, and structural applications.