
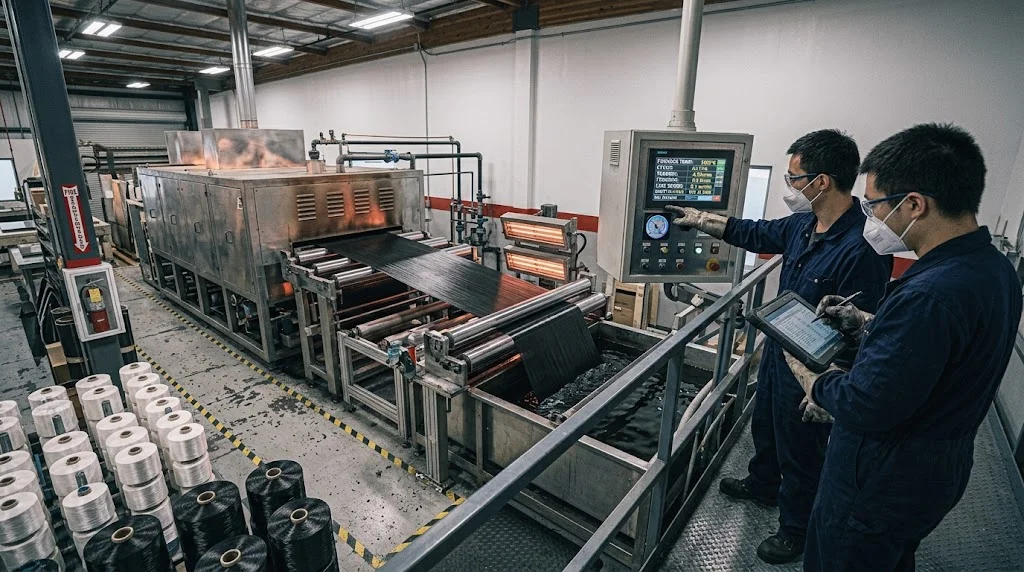
كيف تُصنع ألياف الكربون قصة تدمير مضبوط: ألياف بلاستيكية من فئة النسيج تُؤكسد، ثم تُحرق حتى تفقد معظم كتلتها، ثم تُعاد ترتيبها على المستوى الذرّي في مادة تتفوّق على الوزن بكسير من كتلتها. عملية تحويل البادئة من البولي أكريلونتريل (PAN) إلى ألياف الكربون تتطلّب ضبطاً دقيقاً للحرارة في كل مرحلة — تثبي
مقدمة
كيف تُصنع ألياف الكربون قصة تدمير مضبوط: ألياف بلاستيكية من فئة النسيج تُؤكسد، ثم تُحرق حتى تفقد معظم كتلتها، ثم تُعاد ترتيبها على المستوى الذرّي في مادة تتفوّق على الوزن بكسير من كتلتها. عملية تحويل البادئة من البولي أكريلونتريل (PAN) إلى ألياف الكربون تتطلّب ضبطاً دقيقاً للحرارة في كل مرحلة — تثبيت (Stabilization) عند 200-300 °C، وكربنة (Carbonization) عند 1,000-1,500 °C، وجرافيتة اختيارية فوق 2,000 °C — تطرد كل مرحلة الذرات غير الكربونية وتعيد ترتيب الكربون المتبقي في مستويات سداسية تشبه الجرافين على طول محور الليف.
للمهندسين والمشترين، فهم كيف تُصنع ألياف الكربون يفسّر السلوك الذي تراه في المراحل اللاحقة: لماذا تكون الألياف عالية المعيارية (Modulus) أكثر هشاشة، ولماذا تهم المعالجة السطحية لقوة اللامينات (laminate)، ولماذا يعتمد تصنيع قطع الكربون الجيدة على معالجة الليف بقدر اعتماده على دورة التصليح. تتناول هذه المقالة مسار الإنتاج الكامل من البادئة إلى المركّب النهائي، ثم تشرح كيفية قراءة الأرقام في صحيفة بيانات ألياف الكربون بعيون التصنيع.
كيف تُصنع ألياف الكربون: البادئة والثبّتة والكربنة
أكثر من 90% من ألياف الكربون التجارية تبدأ ببادئة PAN — ليف بوليمر مغزول يشبه خيوط النسيج الأبيض في المظهر والملمس. توجد بادئات من القطران (Pitch) والفيسكوز (Rayon) لتطبيقات خاصة (القطران لمعامل معياري فائق، والفيسكوز للاحتراق الذاتي)، لكن PAN يهيمن على الدرجات الإنشائية. يمر التحويل من البادئة إلى الليف في مراحل خمس مضبوطة بدقة:
- غزل البادئة: تُبلمر الأكريلونتريل ثم يُغزل إلى ليف ويُشدّ لمحاذاة سلاسل البوليمر ثم يُغسل. جودة البادئة تحدد سقف قوة الليف النهائي — عيب واحد ينتقل إلى كل شعيرة من الحزمة.
- التثبيت (200-300 °C): يُحفظ الليف مشدوداً في الهواء من عشرات الدقائق إلى الساعات. يربط الأكسجين سلاسل البوليمر في بنية سلّمية تمنع الانصهار في مراحل الحرارة العالية. يتحول اللون من الأبيض إلى البنّي ثم الأسود.
- الكربنة (1,000-1,500 °C): في جو نيتروجين خامل تُطرد الذرات غير الكربونية (الهيدروجين والنيتروجين والأكسجين) غازات. يبلغ المتبقي نحو 90-95% كربون مرتّب في مستويات شبيهة بالجرافين على طول المحور.
- الجرافيتة (2,500-3,000 °C، اختيارية): حرارة أعلى تعاود محاذاة المستويات وترفع معامل الشدّ من نحو 230 GPa (معياري) إلى 400-900 GPa (عالٍ وفائق)، عادةً مقابل بعض التضحية بقوة الشدّ ومطاولة الكسر.
- المعالجة السطحية والتبطين: يُؤكسد الليف أو يُعالَج كهربائياً لتوليد مجموعات وظيفية ترتبط بالراتنج، ثم يُطلى بطبقة رقيقة من مادة التبطين (Sizing) عادةً 0.5-1% بالوزن، متوافقة مع نظام الراتنج المستهدف — الإيبوكسي في معظم الأعمال الإنشائية.
المردود حادّ: نحو 1.8-2.0 كجم من بادئة PAN تنتج 1 كجم ألياف، والليف نفسه يشكّل نحو 50% فقط من وزن المركّب النهائي — والباقي راتنج مصفوفة وقلب ووصلات. كل جرام هدر في تصنيع قطع الكربون يضاعف تكلفة البنية النهائية.
تصنيع قطع الكربون: النسيج والPrepreg والألواح
تغادر ألياف الكربون مصنع الليف على هيئة حزم (من 1,000 إلى 50,000 شعيرة) ثم تتحوّل إلى أشكال يشتريها مصنّعو القطع: نسيج منسوج، شريط أحادي الاتجاه، مادة مسبقة التشرّب (Prepreg)، ولوح مُشكَّل. يغيّر نمط النسج قابلية التشكيل والصلابة القصّية: النسج المسطّح (Plain) ثابت لكنه يقاوم التشكيل على التوأمية المزدوجة، بينما تسجّل التويل (Twill) والساتان (Harness) قابلية تشكيل أفضل على القوالب المعقدة مقابل خسارة طفيفة في الاستقرار الأبعادي.
لـكيف تصنع ألواح الكربون ثلاث مسارات رئيسية. الترصيف المبلّل (Wet lay-up) يغمر النسيج الجاف بالراتنج يدوياً — أقل نقطة دخول تكلفة، مناسبة للقطع غير الحرجة. التصليح بكيس الفراغ (Vacuum bagging) يضيف ضغط الجو (~0.1 MPa) لتكبيس اللامينات وإخراج الفراغات، ويخفض محتوى الفراغات عادةً من 5-8% إلى 2-4%. الـPrepreg مع التصليح في القفص الضاغط (Autoclave) هو المعيار الجوي: النسيج يصل مسبقاً مغطى بفيلم راتنج مُقدَّر، والقفص يضغط 0.3-0.7 MPa عند 120-180 °C فينزل الفراغات دون 1% ويرفع حجم الليف إلى 55-65%.
حقن الراتنج (RTM وVARTM وSCRIMP) يقع بين Prepreg والترصيف المبلّل: نسيج جاف في قالب مغلق أو مغطّى، يُسحب الراتنج بالتفريغ. لإنتاج الألواح واللوحات بأعداد كبيرة، يوازن الحقن تكلفة القالب وجودة القطعة أفضل من الحدين.
كيف تقرأ صحيفة بيانات ألياف الكربون
تلمّص صحيفة بيانات ألياف الكربون (carbon fiber data sheet) عملية التصنيع إلى أرقام قابلة للمقارنة. يربط الجدول أدناه الخصائص الرئيسية بمعناها في التصميم:
| الخاصية | معياري (فئة T300) | عالٍ المعيارية (فئة M40J) | المعنى في التصميم |
|---|---|---|---|
| قوة الشدّ | 3,500-4,000 MPa | 2,400-2,800 MPa | حمل الفشل؛ الألياف عالية المعيارية كثيراً ما تساوم القوة بالصلابة |
| معامل الشدّ | 230 GPa | 350-400 GPa | صلابة الليف؛ تحدد الانثناء تحت الحمل |
| الاستطالة عند الكسر | 1.5-1.8% | 0.6-0.9% | هامش تحمّل الضرر؛ أقل يعني هشاشة أكبر |
| الكثافة | 1.76-1.80 g/cm³ | 1.79-1.81 g/cm³ | الخاصية النوعية = الخاصية ÷ الكثافة |
| قطر الشعيرة | 7 μm | 5-7 μm | الشعيرات الأدق تُعبَّأ أكثف لكن يصعب رطبها |
| الكثافة الخطية (حزمة 12k) | ~800 g/km | ~780 g/km | تحوّل مواصفة الحزمة إلى كثافة سطحية للنسيج |
اقرأ القوة والمعيار دائماً معاً. صحيفة تُعلن معيار 400 GPa وقوة 2,500 MPa تصف ليفاً صلباً ونسبياً هشاً — صحيح لهياكل الأقمار الصناعية وأعواد الجولف، وخطأ لأرضية مروحية يجب أن تمتص طاقة الصدمة. للقطع الإنشائية الوعائية بالصدمة والإجهاد، تمنح الألياف المعيارية في نطاق 3,500-4,000 MPa هامش متانة أفضل.
الأسئلة الشائعة
لماذا ألياف الكربون باهظة الثمن رغم أنها كربون في معظمها؟
التكلفة تأتي من العملية لا من العنصر. بادئة PAN بوليمر خاص، والتثبيت والكربنة تستهلك طاقة وزمناً كبيرين تحت الشدّ، والجرافيتة تعمل عند 2,500-3,000 °C في جو خامل. خسائر المردود أثناء غزل البادئة والتعامل مع الليف ترفع التكلفة إضافةً، وفحص الجودة (شدّ لكل دفعة ومسح عيوب السطح) إلزامي للدرجات الإنشائية. النتيجة مادة يعكس سعرها كثافة العملية لا ندرة المادة الخام.
ماذا يحدث إذا احترقت ألياف الكربون أثناء تصلح القطعة؟
تنكسر أنظمة المصفوفة الإيبوكسية فوق نافذتها الحرارية — عادةً فوق 180-200 °C للإيبوكسي الإنشائي المعياري — فيفقدان درجة التحرز وقوة الربط بين الطبقات. الليف نفسه يتحمّل حرارة أعلى بكثير، فالضرر يصيب رابط الليف-المصفوفة وقدانية الراتنج على نقل الحمل. تظهر القطع المتعمرة اصفراراً أو تفحّماً، واختبارات الميكانيكا تكشف انخفاض قوة الضغط والقصّ قبل الضرر المرئي بزمن طويل.
كيف يؤثر اختيار البادئة على خصائص الليف النهائي؟
بادئة PAN تنتج أليافاً موجَّهة نحو القوة تُستخدم في 95% من التطبيقات الإنشائية. بادئة القطران تبلغ معيارية فائقة (600-900 GPa) لهياكل الفضاء والطيران حيث تهيمن الصلابة، مقابل استطالة كسر أقل. بادئة الفيسكوز تاريخية وخدمت الاحتراق الذاتي. وحتى داخل PAN، تحدد نسبة الشدّ ومحتوى المونومرات المشتركة وظروف الغزل إن كان الليف في الصف المعياري أو المتوسط أو عالي القوة.
الخاتمة
كيف تُصنع ألياف الكربون — غزل البادئة، والتأكسد التثبّتي، والكربنة في جو خامل، والجرافيتة الاختيارية، ثم المعالجة السطحية والتبطين — يحدّد مباشرة الخصائص التي يستطيع المهندس التصميم عليها. فهم العملية يشرح موازنة المعيارية والمتانة في كل صحيفة بيانات، ويفسّر لماذا يعتمد تصنيع قطع الكربون الجيد على مطابقة شكل الليف ونظام الراتنج ومسار التصليح إلى حالة الحمل، لا على مطاردة الأرقام اللافتة.
يوفر YongXian أقمشة ألياف الكربون والمواد مسبقة التشرّب وقطع تركيبية حسب الطلب لهياكل إنشائية. تصفّح مجموعتنا من منتجات الكربون أو تواصل مع فريقنا الهندسي لمناقشة اختيار المواد لبرنامجكم القادم.
جزء من الموضوع
مقالات ذات صلة
- كيف تصنع صفيحة الكربون بكميات صغيرة
- كيف تصنع أنبوب الكربون: اللف الحلزوني (Filament Winding) مقابل لفّ Prepreg (Roll Wrapping)
- تصنيع صفيحة الكربون: من تكديس الطبقات إلى اللوحة الجاهزة
- كيف تقطع لوح الكربون السميكي: الأدوات والتغذية وحماية الغبار
- كيف تقطع ألواح الكربون دون تفلّل
- تصنيع قطع الكربون: من الترصيف إلى التصليح
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Round Carbon Fiber Tube — 3K Plain Weave T700
Standard round carbon fiber tube manufactured from Toray T700 grade fiber with 3K plain weave. Offers balanced strength and stiffness for general industrial applications including robotics, automation, sports equipment, and aerospace structures.

Carbon Fiber Pickleball Paddle
High-performance pickleball paddle with Toray T700 carbon fiber face and polypropylene honeycomb core. Delivers excellent power-to-weight ratio, spin generation, and vibration dampening for competitive play.

Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.

Carbon Fiber Trekking Pole
Lightweight carbon fiber trekking pole manufactured from high-grade carbon fiber tube. Weighs only 160g per pole while providing superior shock absorption and durability for hiking, trail running, and backpacking.

Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.