
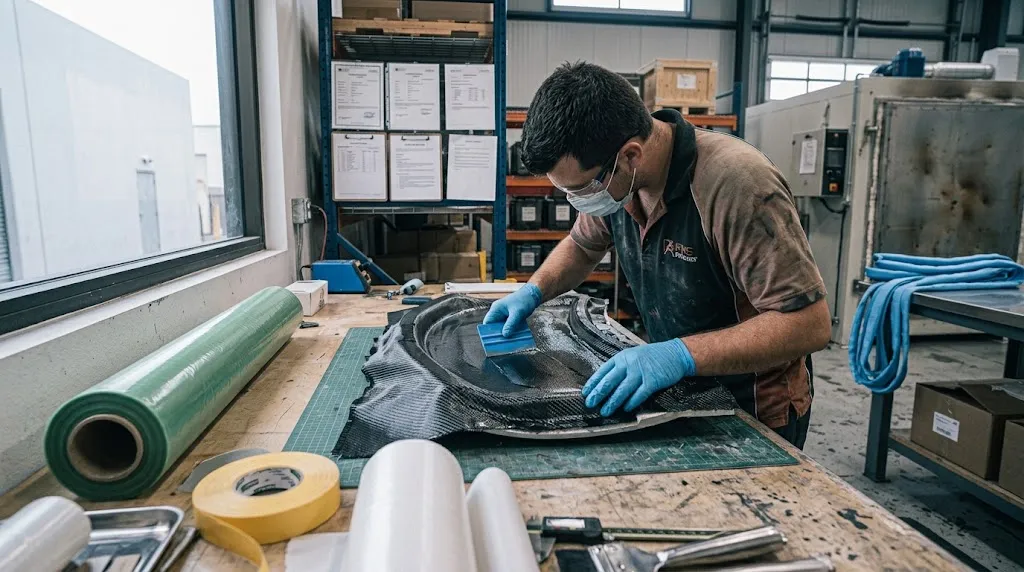
تصنيع قطع الكربون سلسلة قرارات لا أسلوب واحد: القالب يحدّد الهندسة والسطح، وطريقة الترصيف تحدّد حجم الحصة من الليف ومقدار الفراغات، ودورة التصليح تُقفّل كليهما. خطأ في مرحلة واحدة يعطي قطعة تبدو جاهزة لكن قوتها أو مساميتها أو استقرار أبعادها يخفق بهدوء في التطبيق. يمرّ هذا الدليل بالمسار الإنتاجي ال
مقدمة
تصنيع قطع الكربون سلسلة قرارات لا أسلوب واحد: القالب يحدّد الهندسة والسطح، وطريقة الترصيف تحدّد حجم الحصة من الليف ومقدار الفراغات، ودورة التصليح تُقفّل كليهما. خطأ في مرحلة واحدة يعطي قطعة تبدو جاهزة لكن قوتها أو مساميتها أو استقرار أبعادها يخفق بهدوء في التطبيق. يمرّ هذا الدليل بالمسار الإنتاجي الذي تستخدمه الورش الصناعية — تجهيز القالب واختيار المادة والترصيد وحفظ التفريغ والتصليح وفكّ القطعة والقصّ والفحص — ويقارن الطرق الأربع الرئيسية ليعرف المشتري والمهندس ماذا يحدّد وما تكلفة كل طريقة فعليًا.
تجهيز القالب: أين يبدأ جودة القطعة
كل قطعة كربون عالية الجودة تبدأ بالقالب. تُصنع القوالب الإنتاجية عادة من ألومنيوم مقطوع بالحاسب أو من مركّبات بسطح من الدرجة الأولى، ثم تُبطّن بمادة فصل أو تُستبدل بأنماط مؤقتة للدفعات الصغيرة. ثلاث خطوات تجهيز تحدّد نجاح الفكّ:
- معالجة السطح: تلميع حتى الجودة المطلوبة، وتطبيق أربع إلى ست طبقات من مادة الفصل مع زمن تصلّح بينها، وفحص المسام تحت ضوء مائل. بقعة واحدة تفوّقها تلحم القطعة بالقالب.
- مطابقة القالب الداخلي: للأنابيب والمقاطع المغلقة، يُقصّر القالب الداخلي بمقدار سماكة الترصيف زائد هامش التشطيب، لأن السماكة بعد التصليح تزداد بتوقّع عدد الطبقات.
- تجهيزات القصّ: حدّد أسطح الإسناد قبل الترصيف؛ قصّ قطعة مصلّبة بلا مراجع يفرض ترشيحًا يدويًا ويقتل تكرارية الأبعاد.
للنماذج الأولية يكفي قالب مطبوع ثلاثي الأبعاد أو بقلب رغوي حتى درجات تصليح نحو 80 درجة مئوية. فوق ذلك، تحفظ قوالب الألومنيوم شكلها الحراري وتتحمّل مئات الدورات.
طرائق الترصيف: الترطيب اليدوي والشرائح المسبقة والحقن والنقل في القالب
طريقة الترصيف تحدّد حجم الحصة من الليف والفراغات والاتساق الميكانيكي — الأرقام الثلاثة التي تفصل القطعة الإنشائية عن الزخرفية:
| الطريقة | حجم الحصة | الفراغات | الاستخدام النموذجي | تكلفة العهدة |
|---|---|---|---|---|
| الترطيب اليدوي | 40-50% | 2-5% | قوارب ولوحات كبيرة ونماذج | الأدنى |
| حفظ التفريغ (رطب) | 45-55% | 1-3% | ألواح إنشائية ومتوسطة الكمية | منخفضة |
| شرائح مسبقة الصبّ في الأوتوكلاف | 55-65% | أقل من 1% | الطيران والسباقات والبنية الحرجة | عالية |
| الحقن بالتفريغ | 48-58% | 1-2% | قطع كبيرة ومكوّنات اليخوت وريوح التوربينات | متوسطة |
| نقل الراتنج في القالب ونوعه الخفيف | 50-60% | أقل من 2% | قطع إنتاجية وأغطية وحوامل إنشائية | متوسطة-عالية |
يبقى الترطيب اليدوي نقطة الدخول لمن يتعلّم تصنيع قطع الكربون في ورشة: قصّ القماش، ورشقه بإيبوكسي مخلوط، وضغطه بشفرة، وتصليحه في حرارة الغرفة أو فرن خفيف. العملية مرنة والعهدة رخيصة، لكن حجم الحصة يتوقّف قرب 50 بالمئة والفراغات نادرًا ما تنزل تحت 2 بالمئة، فتتأخّر الصلابة والمقاومة للانضغاط عن التصليح المحفوظ أو الأوتوكلاف. يضيف حفظ التفريغ ضغط جوّ واحد ويرفع حجم الحصة عادة 5 إلى 10 نقاط بتكلفة ضئيلة — الترقية الأعلى قيمة للعمل الإنشائي.
تنقل الشرائح المسبقة الصبّ معالجة المادة إلى سلسلة باردة مضبوطة: يصل القماش مسبقًا مشبعًا براتنج معايَر، وتُقصّ الطبقات على قصّاد آلي، وتُرصّ في القالب وتُحفظ بالتفريغ ثم تُصلى تحت حرارة وضغط. حجم حصة 55-65 بالمئة وفراغات أقل من 1 بالمئة أمرا شائع، ولهذا تعمل مكوّنات الطيران وفئة السباقات كلها بالشرائح المسبقة. الكلفة: سعر المادة، والتخزين المبرّد، ووقت العمل المحدود بعدفكّ التجميد.
التصليح: الحرارة والضغط وتصميم الدورة
التصليح يربط جزيئات الراتنج ويثبّت الخصائص الميكانيكية للقطعة النهائية. ثلاثة أنظمة تصليح تغطي كل العمل الإنتاجي تقريبًا:
- تصليح حرارة الغرفة: 24 إلى 48 ساعة للراتنجات اليدوية. بسيط، لكن الخصائص تتطور ببطء، وإدارة الحرارة الناتجة تحدّ من السماكة فوق نحو 15 مم.
- تصليح الفرن: 60 إلى 120 درجة مئوية لرفع درجة التزجّج بمقدار 20 إلى 40 درجة. تبقى القطعة تحت ضغط حفظ التفريغ؛ والفرن جزء بسيط من ثمن الأوتوكلاف ويغطي أغلب الأشكال الصناعية.
- تصليح الأوتوكلاف: 120 أو 180 درجة عند 6 إلى 7 بار. الضغط يكبح الفراغات والحرارة تسرّع الربط، فيعطي أعلى حجم حصة وأدق استقرار أبعاد.
معدل التسخين بالأهمية مثل درجة الذروة. الدورة الإنشائية النموذجية تصعد 2 إلى 3 درجات في الدقيقة، وتحفظ الذروة 60 إلى 120 دقيقة، ثم تبرّد دون 60 قبل الفكّ. المقاطع السميكة فوق 20 مم تحتاج مراحل توقّف تسمح للحرارة الناتجة بالمرور دون تجاوز، وإلا يتدهور القلب ويسودّ سطح الترصيف.
الفكّ والقصّ والتشطيب
القطعة المصلّبة ما زالت بحاجة إلى انفصال مضبوط عن القالب وأطراف دقيقة. يبدأ الفكّ حين تنخفض القطعة دون 40 درجة؛ وفكّ القطعة الساخنة بالقوة يشوّه الأطراف الرقيقة. تُستخدم ألسنة ضاغطة وهواء مضغوط لفصل الطبقة قبل أي رافعة. القصّ يجري بأداة ماسية على مخرطة CNC أو بماء عالي الضغط لأن الكربون كاشط: والمخارط الجافة تحتاج شفًّا لأن غبار الكربون موصل للتيار وضارّ بالرئة والالكترونيات معًا. التشطيب — صنفرة حتى 400 وطبقة إيبوكسي رقيقة ثم طلاء لزجية إن لزم — يحمي حواف الترصيف من الرطوبة وانشقاق الطبقات أثناء المناولة.
يُغلق فحص الجودة الحلقة. مطابقة الأبعاد مع مراجع النموذج الرقمي، والطرق على السطح للكشف عن الانشقاقات، والمسح فوق الصوتي للمباني الحرجة تجد عيوبًا تفوتها العين. ووزن القطعة مقابل الكتلة النظرية للترصيد مؤشر سريع على زيادة الراتنج أونقصه: انحراف فوق 3 بالمئة يعني عادة مشكلة ترصيف أو حقن تستحق التحقيق.
متى تعاون مع مصنّع قطع كربون حسب الطلب
الترصيد الداخلي يصلح للقطع الفردية ومشاريع التعلّم. فوق نحو 20 قطعة متطابقة، أو لأي قطعة تحتاج شهادة، يتفوّق المصنّع المخصص اقتصاديًا. استهلاك العهدة يخفض الكلفة للقطعة، وضبط العملية يكبح الفراغات دون 1 بالمئة، ودورات التصليح الموثّقة تلبّي أنظمة جودة لا تبلغها الورشة. عند تقييم مصنّع، اسأل عن درجة الألياف والتنسيق (شرائح مسبقة أو كربون جاف للحقن)، وطريقة التصليح، والتسامحات الممكنة للأبعاد الحرجة، وتقرير القطعة الأولى قبل الالتزام بالدفعة الإنتاجية.
الأسئلة الشائعة
ما المادة الأنسب للمبتدئ في تصنيع قطع الكربون؟
ابدأ بقماش كربون 200 غرام للمتر المربّع بنسيج مضلّع أو سرجي، وشعيرات 3K، مع إيبوكسي تلامس بطيء التعفن بزمن عمل 30 إلى 40 دقيقة. النسيج المضلّع أسهل ملاءمة للمنحنيات البسيطة؛ والسرجي يبدو أفضل على المنحنيات المركّبة ويلتفّ بحرية أكبر. تجنّب اللحام المقطّع للبنية — القماش المستمر يحمل الحمل بتنبّؤ أعلى.
لماذا تبقى القطعة طريّة بعد التصليح؟
الطراوة بعد التصليح تعود عادة إلى إحدى ثلاث: نقص حجم الحصة من ترصيف غنيّ بالراتنج، أو تصليح ناقص (لم تصل الحرارة أو زمن الحفظ المحدّد)، أو اتجاه قماش لا يحمل الحمل في محور الانحناء الذي تجرّبه. سجّل دورة التصليح بحساس حرارة وتحقّق من وجود طبقات 0 درجة في محور الانحناء الرئيسي. والتصليح اللاحق عند درجة حرارة المصنّف يستعيد معظم الصلابة المفقودة إن كان السبب نقص تصليح.
هل يمكن إصلاح قطع الكربون بعد انشقاق الطبقات؟
نعم، ضمن حدود. الانشقاقات الصغيرة المتاحة من جهة واحدة تُحقن بإيبوكسي لزجية منخفضة تحت التفريغ ثم تُضغط وتُصلى ثانية. الانشقاقات الكبيرة متعددة الطبقات في البنية الأساسية تحتاج إزالة حتى الترصيف السليم وإضافة طبقات استعادة — إصلاح يعيد الوظيفة لكن ليس القوة الأصلية غالبًا. القطع الزخرفية تُستبدل عادة أسهل مما تُصلَح بلا أثر.
ما السماكة التي تصبح فيها الحرارة الناتجة مشكلة؟
مع الإيبوكسي التلامسي القياسي، المقاطع فوق 10 إلى 15 مم معرّضة لتجاوز الذروة في دورة واحدة؛ وفوق 20 مم قد يتعفّن القلب بينما يبدو السطح مثاليًا. استخدم تصليحًا مرحليًا بوقفات وسيطة، أو راتنجًا منخفض الحرارة للمقاطع السميكة، أو اقسم القطعة إلى نصفين ملصوقين. الشرائح المسبقة بضغط الأوتوكلاف تتحمّل سماكة أكبر، لكن الأكداس السميكة في الطيران تُصلى أيضًا مرحليًا.
الخاتمة
تصنيع جيد لقطع الكربون يتلخّص في الضبط على أربعة متغيّرات: قالب سليم، وطريقة ترصيف تطابق المتطلب الإنشائي، ودورة تصليح موثّقة بقياس الحرارة، وانضباط في القصّ والفحص. حفظ التفريغ يرقّي الترطيب اليدوي بتكلفة ضئيلة؛ والشرائح المسبقة والأوتوكلاف يبرّران نفسيهما حين تكون الفراغات واستقرار الأبعاد غير قابلين للتفاوض. للإنتاج المتكرّر أو البنية المشهودة، يوفّر المصنّع المخصّص ضبط عملية موثّقًا لا تبلغه الطرائق اليدوية — قيّم الشركاء بتقارير الفحص وسجلات التصليح لا بصور النماذج.
تصنع YongXian ألواحًا وأنابيبًا ومقاطع كربون حسب الطلب وفق مواصفات مخصّصة. استعرض مجموعة منتجات الكربون أو تواصل مع فريق الهندسة لمناقشة متطلبات الترصيف والتصليح والتسامح لقطعك.
جزء من الموضوع
مقالات ذات صلة
- كيف تقطع لوح الكربون السميكي: الأدوات والتغذية وحماية الغبار
- كيف تقطع ألواح الكربون دون تفلّل
- أنبوب ألياف الكربون الملتف باللف: خيارات القطر وسماكة الجدار المخصصة
- بطاقة بيانات الكربون: كيف تقرأ قيم الشد والموصلية والانفعال
- البيانات الإنشائية لقضيب الكربون الملبَّس بالسحب: ما يجب أن يفحصه المصمّم
- ألياف الكربون عالية الأداء: درجات IM وHM للأحمال الصارمة
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Round Carbon Fiber Tube — 3K Plain Weave T700
Standard round carbon fiber tube manufactured from Toray T700 grade fiber with 3K plain weave. Offers balanced strength and stiffness for general industrial applications including robotics, automation, sports equipment, and aerospace structures.

Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.

Carbon Fiber Pickleball Paddle
High-performance pickleball paddle with Toray T700 carbon fiber face and polypropylene honeycomb core. Delivers excellent power-to-weight ratio, spin generation, and vibration dampening for competitive play.

Carbon Fiber Trekking Pole
Lightweight carbon fiber trekking pole manufactured from high-grade carbon fiber tube. Weighs only 160g per pole while providing superior shock absorption and durability for hiking, trail running, and backpacking.

Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.