
معرفة كيف تقطع ألواح الكربون دون تفلّل هي واحدة من أكثر المهارات العملية في تصنيع المركّبات — وأسهلها خطأً. تتصرف ألواح الكربون المقوّاة بالبوليمر (CFRP) بشكل مختلف تمامًا عن المعدن أو الخشب تحت أداة القصّ: الليف الكربوني الكاشط يشّتت الشفرات بسرعة، وقاعدة الراتنج الهشة تتقشّر من سطح الخروج، وقد تنف
مقدمة
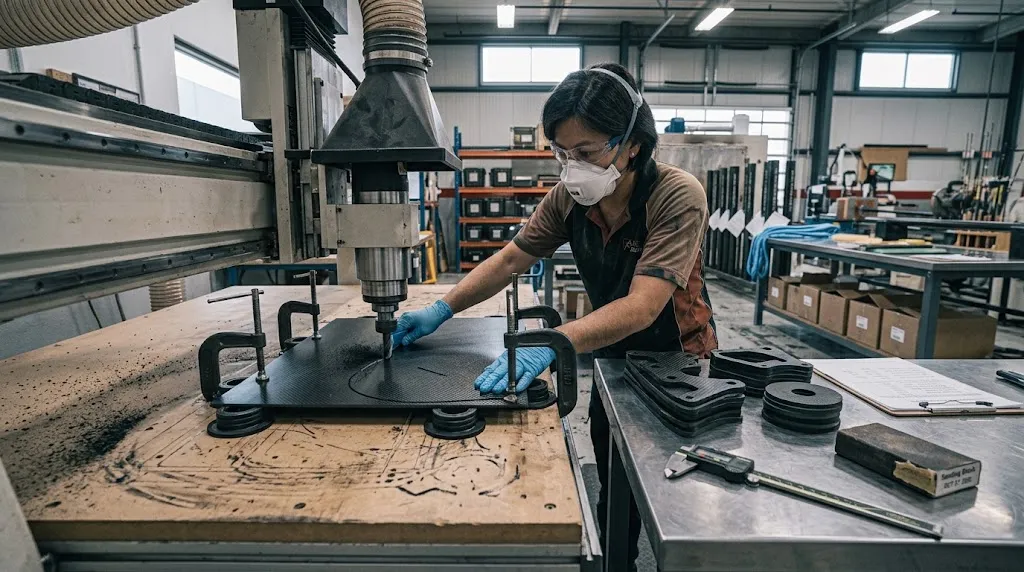
معرفة كيف تقطع ألواح الكربون دون تفلّل هي واحدة من أكثر المهارات العملية في تصنيع المركّبات — وأسهلها خطأً. تتصرف ألواح الكربون المقوّاة بالبوليمر (CFRP) بشكل مختلف تمامًا عن المعدن أو الخشب تحت أداة القصّ: الليف الكربوني الكاشط يشّتت الشفرات بسرعة، وقاعدة الراتنج الهشة تتقشّر من سطح الخروج، وقد تنفصل بنية اللامينات المتراصة بين الطبقات إذا كانت قوى القصّ أو الدعم أو هندسة الأداة خاطئة. قد تبدو الحافة نظيفة من السطح العلوي بينما تُخفي تفلّلاً تحت السطح لا يظهر إلا أثناء اللصق أو المعالجة أو الحمل الخدمي — محوّلة عملية قصّ بسيطة إلى حدث هدر.
يشرح هذا الدليل كيف تقطع ألواح الكربون دون تفلّل عبر أربع طرق إنتاج رئيسية، ونوافذ العُدد والمعاملات المهمة لكل عملية، وممارسات التثبيت والتشطيب التي تنتج حافات نظيفة وجاهزة للصق على ألواح CFRP.
اختيار طريقة القصّ لوح الكربون
العملية المناسبة تعتمد على هندسة القطعة ومتطلبات جودة الحافة والسمك وحجم الإنتاج. الجدول أدناه يلخّص الطرق الأربع الرئيسية المستخدمة في تقطيع ألواح الكربون:
| الطريقة | الأفضل لـ | جودة الحافة | القيود |
|---|---|---|---|
| مخرطة CNC (عمود) | قصّ المحيط والثقوب وتنسيق الأشكال المعقدة | جيدة إلى ممتازة مع لوالب ضوئية مضغوطة حادة | إنتاج غبار؛ تتطلب تثبيتاً؛ تآكل الأداة |
| قاطع مائي كاشط | ألواح سميكة وزوايا حادة بلا منطقة متأثرة حراريًا | ممتازة بدون تدريج على ألواح حتى 50 مم | أبطأ من المخرطة؛ خطر تفلّل بدون دعم مناسب |
| منشار دائري (الماسة/الكربيد) | قصّ مستقيم وتجزئة الألواح إلى قوالب | جيدة على القصّ المستقيم؛ نتوء شائع في جهة الخروج | القصّ المستقيم فقط؛ خطر ارتداد بدون توجيه |
| ليزر (CO2 / ألياف) | ألواح رقيقة وحواف مغلقة وقصّ عالي الإنتاج | حافة مغلقة لكن منطقة متأثرة حراريًا؛ خطر حرق الراتنج | ليس للألواح السميكة؛ تلوين الحافة؛ يحتاج شفطًا |
معظم الورش وبيئات الإنتاج الخفيفة، تبقى المخرطة CNC مع لولب مضغوطة هو العمل الأساسي لقصّ ألواح الكربون — تتعامل مع المحيطات والثقوب والقصّ المستقيم بتغيير أداة واحد، ومعاملات صحيحة تنتج حوافًا تحتاج تشييطًا أقل. القاطع المائي هو الطريقة المفضلة عند قصّ ألواح سميكة أو عندما يكون حرارة وغبار المخرطة غير مقبولين.
اختيار العُدد ومعاملات القصّ
بغض النظر عن الطريقة، حالة الأداة والتحكم في المعاملات يحددان ما إذا كانت الحافة ستتفلّل. التوصيات الرئيسية حسب العملية:
- المخرطة CNC: استخدم لولب مضغوطة بزاوية صاعدة (up-cut) للقطع المثقوب في ألواح رقيقة (أقل من 6 مم) لإخراج الغبار للأسفل، أو لولب مضغوطة مزدوجة لألواح سميكة — الجزء السفلي الصاعد يسحب الليف للأسفل بينما الجزء العلوي الهابط يدفعه للأسفل، مغلقًا الوجهين. عُدد الكربيد أو الماسة المطلية تدوم 5-10 أضعاف الفولاذ السريع ضد الليف الكربوني الكاشط. معدلات تغذية 3-8 م/دقيقة عند 18,000-24,000 دورة/دقيقة تنتج قصًّا نظيفًا على CFRP بسماكة 3-10 مم؛ التغذية البطيئة تزيد الحرارة وحرق الراتنج، والسريعة تسبب انتزاع الليف.
- القاطع المائي: استخدم رمل الغارنت 60-80 مِش عند ضغط 380-420 ميغاباسكال للألواح القياسية. حافظ على مسافة 1-2 مم. ادعم اللوح على سرير تضحية أو عشّ نحل لمنع انعكاس التيار المسبب لتفلّل جهة الخروج. يجب ضبط السرعة ليخرج التيار عبر مادة الدعم وليس الهواء.
- المنشار الدائري: استخدم شفرة برأس ماسة أو كربيد بأسنان 60-120 مصممة للمركّبات. القصّ المائي مع رذاذ أو غمر يكبح الغبار ويقلل الحرارة. يجب أن تكون التغذية ثابتة — التوقف أثناء القصّ يسبب ارتفاعًا محليًا وتشويت الراتنج.
- الليزر: ليزر CO2 بقدرة 1-3 كيلوواط يقصّ ألواح الكربون حتى 3 مم بنظافة، لكن المنطقة المتأثرة حراريًا قد تُتلف خصائص الراتنج على بعد 0.2-0.5 مم من الحافة. استخدم دائمًا شفطًا — قصّ الكربون بالليزر يطلق جسيمات خطرة وغازات سامة من تحلل الراتنج.
اتجاه القصّ بالنسبة لاتجاه الليف مهم أيضًا: القصّ عبر الليف (90°) أكثر تآكلاً على حواف الأداة من القصّ على طولها، والألواح متعددة الطبقات مع اتجاهات متبادلة تجبر الأداة على قصّ الليف في اتجاهات متعددة في مرور واحد — زيادة خطر تفلّل الطبقات الخروجية.
التثبيت والدعم لتمنع التفلّل
التفلّل أثناء القصّ هو مشكلة دعم دائمًا وليست مشكلة أداة. عندما يكون اللامينات غير مدعوم في جهة الخروج، تدفع قوى القصّ الطبقات السفلية بعيدًا عن العليا قبل خروج الأداة، فصلًا بينها. استراتيجيات الدعم الفعّالة تشمل:
- دعم تضحية: ضع لوح رغوة أو MDF أو خشب تحت اللوح ليقطع الأداة CFRP وتدخل الدعم دون فجوة هواء. هذا يلغي انتزاع جهة الخروج عمليًا في القطع المثقوب.
- تثبيت طاولة المفرغ: طاولة المفرغ توزّع قوة التثبيت على سطح اللوح، منع الاهتزاز والرفع المحلي الذي يبدأ التفلّل عند زوايا القطع.
- شريط لاصق أو فيلم: تطبيق شريط دهان أو فيلم لاصق رقيق فوق خط القطع على الوجهين يثبّت الليف السطحي أثناء القصّ، تقليل الحواف المشعرة والتشظّي عند الدخول والخروج.
- قطع متدرّج للألواح السميكة: بدلاً من قصّ CFRP بسماكة 20 مم في مرور واحد، خذ قطعًا سطحية متعددة (3-5 مم كل واحدة) لتقليل قوى القطع لكل مرور والحفاظ على قوى خروج منخفضة.
بالنسبة للقاطع المائي تحديدًا، لا تدع التيار يخرج إلى الهواء تحت اللوح — تيار الماكينة المعكوس ينتشر تحت العينة ويآكل السطح السفلي، مسببًا تلفًا تحت السطح يبدو كتفلّل تحت الفحص.
تشطيب حافات الكربون بعد القصّ للصق والتجميع
حتى الحافة المقطوعة جيدًا تستفيد من التشطيب قبل اللصق أو التجميع:
- إزالة النتوءات ب abrasive ناعم: استخدم ورق صنفرة 180-320 أو أداة إزالة نتوء لإزالة الليف الدقيق البارز من الحافة. تجنّب الطحن العدواني الذي يسبب الحرارة ويتلف مادة الراتنج.
- تنظيف قبل اللصق: امسح الحافات بكحول إيزوبروبيل لإزالة غبار القطع والزيوت. غبار الكربون موصل كهربائي وسيُفسد خطوط اللصق والالتصاق إذا لم يُنظف.
- عزل الحافات المكشوفة للاستخدام الخارجي: الحافات غير المعزولة تسمح بدخول الرطوبة على طول مسارات الليف. للتطبيقات البحرية أو الهيكلية الخارجية، اعزل الحافات بطبقة رقيقة من الإيبوكسي أو شريط الحافة قبل التجميع النهائي.
- فحص التلف تحت السطح: اختبار النقر أو الفحص فوق الصوتي للحواف الحرطة قد يكشف تفلّلاً يفوته الفحص البصري — خصوصًا بعد القاطع المائي أو المنشار العدوان.
متابعة هذه الممارسات تنتج حواف ألواح كربون نظيفة ودقيقة وجاهزة للصق هيكلي — سواء كانت القوالب متجهة إلى لوح مركّب أو هيكل روبوت أو صندوق مخصص.
أسئلة شائعة
ما أفضل أداة لقصّ ألواح الكربون في ورشة صغيرة؟
مخرطة CNC مع لولب مضغوطة مطلية بالماسة وطاولة مفرغ أو تثبيت ضغط هي التهيئة الأكثر تنوعًا للورش الصغيرة. تتعامل مع المحيطات والثقوب والقصّ المستقيم مع تعرض غبار أقل مقارنة بالمناشير اليدوية. إذا لم تتوفر مخرطة CNC، منشار دائري بشفرة ماسة ومسطرة توجيه ولوح تضحية ينتج قصّ مستقيمًا مقبولًا على ألواح حتى 10 مم بشرط ارتداء قناع وجمع الغبار خارجيًا.
لماذا تتفلّل حافة خروج القطع في ألواح الكربون؟
التفلّل جهة الخروج ناتج دائمًا عن دعم غير كافٍ تحت اللامينات. عندما تخرج الأداة أو التيار من المادة مع فجوة هواء أسفلها، تثنّي الطبقات المتبقية وتتباعد. أصلح هذا بلوح تضحية أو قطع متدرّج أو تقوية بشريط على جهة الخروج. مع القاطع المائي، تأكد أن التيار يخرج عبر سرير اللوالب أو مادة الدعم وليس هواءً مفتوحًا.
هل يمكن قصّ ألواح الكربون بشفرة منشار خشب عادية؟
غير موصى به. الشفرات القياسية للخشب أو المعدن تشّتت بسرعة ضد الليف الكربوني الكاشط وتميل إلى تكسير مادة الراتنج الهشة، مسببة حواف مشعرة وخطر تفلّل أعلى. إذا اضطررت مؤقتًا لاستخدام شفرة متعددة الأغراض، استخدم شفرة كربيد بأسنان ناعمة واقطع بسرعة متوسطة مع لوح تضحية وافحص الحافة بعناية — لكن استثمر في شفرة ماسة أو مخصصة للمركّبات للعمل الإنتاجي.
الخاتمة
قصّ ألواح الكربون دون تفلّل يعتمد على مطابقة طريقة القصّ للمهمة، واستخدام عُدد حادة مصنفة للمركّبات، والتحكم في التغذية والسرعة لإدارة الحرارة وانتزاع الليف، و— الأكثر أهمية— دعم اللامينات في جهة الخروج بحيث لا تستطيع قوى القصّ فصل الطبقات. المخرطة CNC مع لولب مضغوطة ولوح تضحية تغطي أغلب مهام الورش؛ القاطع المائي هو الخيار الأمثل للألواح السميكة والحدود الدقيقة. مع معاملات صحيحة وتشطيب، حواف ألواح CFRP نظيفة ومستقرة أبعاديًا وجاهزة للصق هيكلي.
يوفر YongXian ألواح وصفائح كربون مناسبة للمخرطة CNC والقصّ بالماء والتصنيع إلى مركّبات هيكلية. تصفّح ألواح الكربون للبيع أو اتصل بفريقنا التقني لتوصيات مواد مطابقة لعملية القصّ الخاصة بك.
جزء من الموضوع
مقالات ذات صلة
- كيف تقطع لوح الكربون السميكي: الأدوات والتغذية وحماية الغبار
- تصنيع قطع الكربون: من الترصيف إلى التصليح
- أنبوب ألياف الكربون الملتف باللف: خيارات القطر وسماكة الجدار المخصصة
- بطاقة بيانات الكربون: كيف تقرأ قيم الشد والموصلية والانفعال
- البيانات الإنشائية لقضيب الكربون الملبَّس بالسحب: ما يجب أن يفحصه المصمّم
- ألياف الكربون عالية الأداء: درجات IM وHM للأحمال الصارمة
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Round Carbon Fiber Tube — 3K Plain Weave T700
Standard round carbon fiber tube manufactured from Toray T700 grade fiber with 3K plain weave. Offers balanced strength and stiffness for general industrial applications including robotics, automation, sports equipment, and aerospace structures.

Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.

Carbon Fiber Pickleball Paddle
High-performance pickleball paddle with Toray T700 carbon fiber face and polypropylene honeycomb core. Delivers excellent power-to-weight ratio, spin generation, and vibration dampening for competitive play.

Carbon Fiber Trekking Pole
Lightweight carbon fiber trekking pole manufactured from high-grade carbon fiber tube. Weighs only 160g per pole while providing superior shock absorption and durability for hiking, trail running, and backpacking.

Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.