
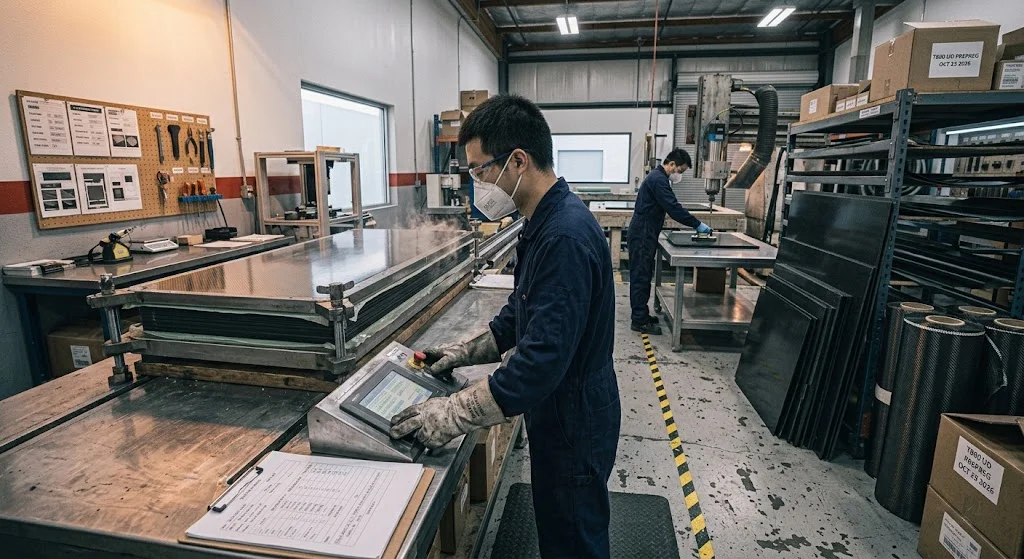
تصنيع صفيحة الكربون يحوّل كومة من النسيج المنسوج أو الشريط أحادي الاتجاه إلى لوحة مسطّحة تحافظ على حدود السماكة والاستواء عبر مساحتها كاملة — فعادةً تكون السماكة ±0.1 mm لصفيحة الفئة A، والاستواء أفضل من 0.5 mm/m بعد التصليح. كل صفيحة يستلمها المشتري هي نتيجة أربعة قرارات: نوع الليف ونظام الراتنج، و
مقدمة
تصنيع صفيحة الكربون يحوّل كومة من النسيج المنسوج أو الشريط أحادي الاتجاه إلى لوحة مسطّحة تحافظ على حدود السماكة والاستواء عبر مساحتها كاملة — فعادةً تكون السماكة ±0.1 mm لصفيحة الفئة A، والاستواء أفضل من 0.5 mm/m بعد التصليح. كل صفيحة يستلمها المشتري هي نتيجة أربعة قرارات: نوع الليف ونظام الراتنج، ومسار الكبس، وطريقة ضبط دورة التصليح، وطريقة القصّ والفحص قبل الشحن.
للمهندسين الذين يقارن بين المورّدين، فإن فهم كيف تصنع صفيحة الكربون يفسّر جزءاً كبيراً من فرق السعر بين لوح مصنوع بالترصيف اليدوي وصفيحة مُصلَّحة في القفص الضاغط — غالباً فرق 3-5 أضعاف عند السماكة الافتراضية نفسها 3 mm. تتناول هذه المقالة مسار تصنيع صفيحة الكربون كاملاً مرحلةً مرحلة، وتقارن مسارات الكبس الرئيسية بأرقام فعلية، ثم تشرح الخطوات التي تحدّد نسبة المسامات والإجهاد المتبقي وجودة الحواف، وفي النهاية ما الذي يتغيّر عندما يطلب المشروع تصنيع صفيحة الكربون حسب الطلب بسماكة أو ثقوب خاصة.
تصنيع صفيحة الكربون: من تكديس الطبقات إلى اللوحة الجاهزة
يبدأ المسار قبل إدخال الراتنج بوقت طويل. يصل الألياف إلى مصنع اللوحات على هيئة لفات نسيج (غالباً 200-400 g/m² من الكثافة السطحية) أو شريط أحادي الاتجاه (UD)، إما مسبقاً مطليّ بفيلم راتنج مُقدَّر أو جافّاً للتقنية المبلّلة. يُخزَّن المبرومج (Prepreg) في البرودة عند -18 °C ويُفكَّ ويُصرف بحسب مؤقّت الصلاحية، لأن مرحلة B للراتنج تتقدّم مع الزمن والحرارة حتى داخل المجمّد.
وتسلسل تصنيع اللوح ثابت عبر المسارات كافة:
- قصّ القطع وتكييفها: تُقصّ اللفات على منضدة مسطّحة أو بجهاز فوق صوتي حسب شكل الصفيحة مع هامش تشذيب، ثم تُرصّ الطبقات بترتيب موثّق. تسجيل الزوايا حاسم: تركيبة [0/90]₄s و[0/90]₂s تتطابقان خارجياً وتختلفان تماماً في الانحناء.
- الترصيف والسحب الأولي: تُوضع الطبقات بالترتيب على صفيحة قالب مصقولة، مع غطاء فصل ومصيدة تفريغ ثم كيس التفريغ. تدورات تفريغ هوائي أولية عند درجة حرارة الغرفة تُخرج الهواء المحبوس بين الطبقات قبل الكبس النهائي.
- الكبس والتصليح: يُطبَّق الضغط والحرارة عبر أحد المسارات في القسم التالي. هنا تُحدَّد نسبة المسامات وحجم الليف والإجهاد المتبقي فعلياً.
- التبريد تحت الضغط: تُبرَّد القطعة دون 40-50 °C وهي ما تزال تحت الضغط. التخلي المبكر يجعل المصفوفة تنكمش على قالب ساخن فتنثني اللوحة.
- القصّ والتشطيب والفحص: تُقصّ الحواف على مخرطة CNC بأداة الماس، وتُلصق وقائية، وتُفحص السماكة والاستواء والمسامات والتقشّر قبل التغليف.
يعتمد الإنتاج على المسار: صفيحة الترصيف المبلّل تُفكّ في نفس الوردية، بينما قد تنتظر صفيحة القفص الضاغط ساعات في الطابور، وأدامة التصليح وحدها تستغرق 4-8 ساعات.
كيف تصنع صفيحة الكربون: ثلاثة مسارات للكبس
لا يوجد في الجوهر سوى ثلاث عائلات من المسارات، وكل منها يشتري موازنة مختلفة بين الكلفة والمسامات والتحكم الهندسي. الجدول أدناه يقارنها عند سماكة افتراضية 3 mm بنسيج فئة T300 المعياري:
| المسار | الضغط المطبَّق | نسبة المسامات النموذجية | حجم الليف | الاستواء بعد التصليح | كلفة القالب والدورة النسبية |
|---|---|---|---|---|---|
| ترصيف مبلّل + كيس تفريغ | ~0.1 MPa (جوّي) | 2-4% | 45-55% | ±0.3-0.5 mm/m | 1x (الأدنى) |
| حقن الراتنج (VARTM / RTM) | 0.1 MPa تفريغ + اختيارياً 0.3 MPa ضغط كيس | 1-3% | 50-60% | ±0.2-0.4 mm/m | 1.5-2x |
| مادة مسبقة التشرّب + قفص ضاغط | 0.3-0.7 MPa | <1% | 55-65% | ±0.05-0.15 mm/m | 3-5x |
المنطق مباشر: كلما زاد الضغط دُفعت المتطايرات واحتكّت الطبقات، فتنخفض المسامات ويرتفع حجم الليف — ولهذا تنمو الصلابة في التطبيق العملي قريباً من التربيع مع ترقية المسار. ما يشتريه الضغط في القفص الضاغط فعلاً هو الثبات: تحقيق مسامات منخفضة في دفعة واحدة سهل حتى في الكيس، أما البقاء تحت 1% عبر مئات الصفيحات فيتطلّب هامش ضغط معدل التسخين الذي يوفّره القفص الضاغط.
تصنيع لوح الكربون: التصليح والضغط والقصّ
بعد الكبس، تقرر سلسلة من العمليات اللاحقة ما إذا كان اللوح المكتمل مستوياً حقاً. العامل الأول هو التحكّم بدورة التصليح: تُصلَّح صفيحة الإيبوكسي الإنشائية عادةً عند 120-180 °C مع تثبيت من 1-3 ساعات، وسرعة التسخين (عادة 1-3 °C/min) تحدّد مقدار الإجهاد المتبقي الذي يُحبس في اللامينات عند برودة القالب والقطعة بمعدلات مختلفة.
بالنسبة للوح المسطّح، يشكّل التصليح في press ثنائي المطابقة البديلة الإنتاجية للقفص الضاغط: توضع الكومة بين صفائح ساخنتين تحت 0.5-1.5 MPa، فتُفرض الاستواء بالهندسة لا بضغط الكيس وحده. ولهذا يظل الضغط المسار العملي للوحات فوق 6 mm، حيث لا يكفي التفريغ وحده لتوليد قوة كبس كافية.
يُكمل القصّ والتشطيب خطوات تصنيع لوح الكربون:
- تشطيب الحواف: فرزة CNC بأداة ماس أو PCD بسرعة محدَّدة؛ السرعة الزائدة تحترق الإيبوكسي وتفتح الحواف للرطوبة.
- تشطيب السطح: يمنح غطاء الفصل (Peel ply) سطحاً مطفياً متجانساً للتماسك؛ والبدائل صناعة خفيفة (P320-P400) أو طبقة جل كوت للوحات المظهرية.
- الفحص غير الهادم: يرسم المسح فوق الصوتي نوع C خرائط التقشّر والمسامات؛ صفيحة بحجم A4 تستغرق دقيقتين، وهو الوسيلة الوحيدة الموثوقة لاكتشاف بقعة جافة تحت سطح مزخرف.
- قياس الاستواء والسماكة: فحص بالمسطرة أو الليزر عبر الأقطار، مع قياس ميكرومتر في خمس نقاط وتسجيله برقم الدفعة.
تصنيع صفيحة الكربون حسب الطلب: السماكة والثقوب وبرنامج التسامح
تغيّر القطع المخصّصة المسار أكثر مما يتوقّع أغلب المشترين. تبدأ الطلبات عادةً من واحد من ثلاثة: سماكة غير قياسية، أو شكل غير مستطيل، أو تسلسل تركيب محدَّد لحالة تحميل معينة.
السماكة أسهل ما يُغيَّر وأصعب ما يُحافظ عليه: تتغيّر سلّمياً مع عدد الطبقات، فالسماكة 2.4 mm (8 طبقات بسمك 0.3 mm) سهلة، أما 2.6 mm (ليست عدداً كاملاً من الطبقات) فتتطلّب تبديل كثافة النسيج أو طبقة أحادية الاتجاه. على المورّد أن يصرّح بتسامح السماكة الذي يستطيع الوفاء به فعلاً — ±0.1 mm نموذجي للوح المضغوط، و±0.2 mm أصدق للقطع المصبوبة يدوياً فوق 8 mm.
الثقوب تخلق تركيز إجهاد وتكبّر تعقيد القالب. الثقوب الصغيرة (≤ 8 mm) تُحفر عادةً بعد التصليح؛ والنوافذ الكبيرة تُفرَز بعد التصليح أو، لجودة أعلى، تُقصّ في الحالة الوسطى بقالب مطابق للحفاظ على استمرارية الليف حول الفتحة. وعندما يكون الثقب لا مفرّ منه قرب مسار التحميل، يجب تقوية التركيبة محلياً بطبقات إضافية قبل القصّ — وهذه أكثر خطأ تصميمي شيوعاً مع صفيحة الكربون.
وأخيراً، اتفقوا على برنامج التسامح قبل طلب القالب. الاستواء والسماكة وموضع الثقوب والدرجة المظهرية أربع مواصفات منفصلة، ومزجها معاً يقود إلى أن صفيحة مثالية القياس تُرفض بسبب موجة على وجه مرئي.
الأسئلة الشائعة
كم تستغرق عملية تصنيع صفيحة الكربون من الطلب حتى الشحن؟
بالنسبة للمقاسات المخزَّنة القياسية يكون زمن التمهيد غطاه المخزون فعلاً. أما للقطع المصنوعة حسب الطلب فاحجز 5-10 أيام عمل للصفيحة من القفص الضاغط (فكّ التجميد، القصّ، طابور التصليح، التشطيب، الفحص)، و3-7 أيام للترصيف المبلّل أو الحقن. يضيف القالب المخصّص 1-2 أسبوعين، وقد يضيف فحص أولي للقطعة 2-3 أيام أخرى قبل الإفراج.
لماذا تكلّف صفيحة القفص الضاغط أكثر من المضغوطة عند السماكة نفسها؟
ثلاثة عوامل: القفص الضاغط آلة دفعات منخفضة الإنتاجية مقابل استهلاكها الطاقي، والمادة مسبقة التشرّب أغلى من النسيج الجاف مع راتنج الحقن، وعبء التأهيل أعلى — كل دفعة تحتاج سجلات مسامات وأبعاد. والمقابل مسامات دون 1%، واستواء أفضل، وتوزّع أصغر بكثير بين الدفعات — وهو التوزّع نفسه الذي تدفع مقاولات الإنشاء ثمنه.
هل يمكن لحام صفيحة الكربون أو لصقها إلى معدن؟
تُوصَل صفيحة الكربون ميكانيكياً (بروابط مسمارية أو موصلات مبرشم مع عزل) أو تُلصق بإيبوكسي إنشائي، ولا يمكن لحّها. وعند التصاقها بالألمنيوم أو الفولاذ يلزم فصل كهروكيميائي — الكربون كاثودية بالنسبة للمعدنين وتعتّق التآكل عند الواجهة في البيئة الرطبة. أما الوصلات المسمارية فتتطلّب ثقوب فائضة التسنين وحلقات مقوّاة للإبقاء إجهاد الحمل دون طاقة المصفوفة.
الخاتمة
تصنيع صفيحة الكربون ليس عملية واحدة بل عائلة من مسارات الكبس تُختار حسب الكلفة والمسامات والتسامح الهندسي. والمعرفة بـكيف تصنع صفيحة الكربون بجودة معيّنة تعني تحديد المسار لا السماكة فحسب: التفريغ للنماذج والألواح غير الحرجة، والحقن للقطع السريوية التي تحتاج ثباتاً، والقفص الضاغط حيث يجب أن يبقى التوزّع الإنشائي ضيقاً.
يوفر YongXian صفيحة ورقائق كربون بسماكة وشكل وتسامح مخصّص، من الدفعات التجريبية حتى الإنتاج المتسلسل. تصفّح مجموعتنا من ألواح ولوحات الكربون أو تواصل مع فريقنا الهندسي وأرسل رسمك للحصول على عرض سعر.
جزء من الموضوع
مقالات ذات صلة
- كيف تصنع صفيحة الكربون بكميات صغيرة
- كيف تصنع أنبوب الكربون: اللف الحلزوني (Filament Winding) مقابل لفّ Prepreg (Roll Wrapping)
- كيف تُصنع ألياف الكربون: من البادئة البولي أكريلونتريلية إلى المركّب
- كيف تقطع لوح الكربون السميكي: الأدوات والتغذية وحماية الغبار
- كيف تقطع ألواح الكربون دون تفلّل
- تصنيع قطع الكربون: من الترصيف إلى التصليح
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Round Carbon Fiber Tube — 3K Plain Weave T700
Standard round carbon fiber tube manufactured from Toray T700 grade fiber with 3K plain weave. Offers balanced strength and stiffness for general industrial applications including robotics, automation, sports equipment, and aerospace structures.

Carbon Fiber Pickleball Paddle
High-performance pickleball paddle with Toray T700 carbon fiber face and polypropylene honeycomb core. Delivers excellent power-to-weight ratio, spin generation, and vibration dampening for competitive play.

Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.

Carbon Fiber Trekking Pole
Lightweight carbon fiber trekking pole manufactured from high-grade carbon fiber tube. Weighs only 160g per pole while providing superior shock absorption and durability for hiking, trail running, and backpacking.

Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.