
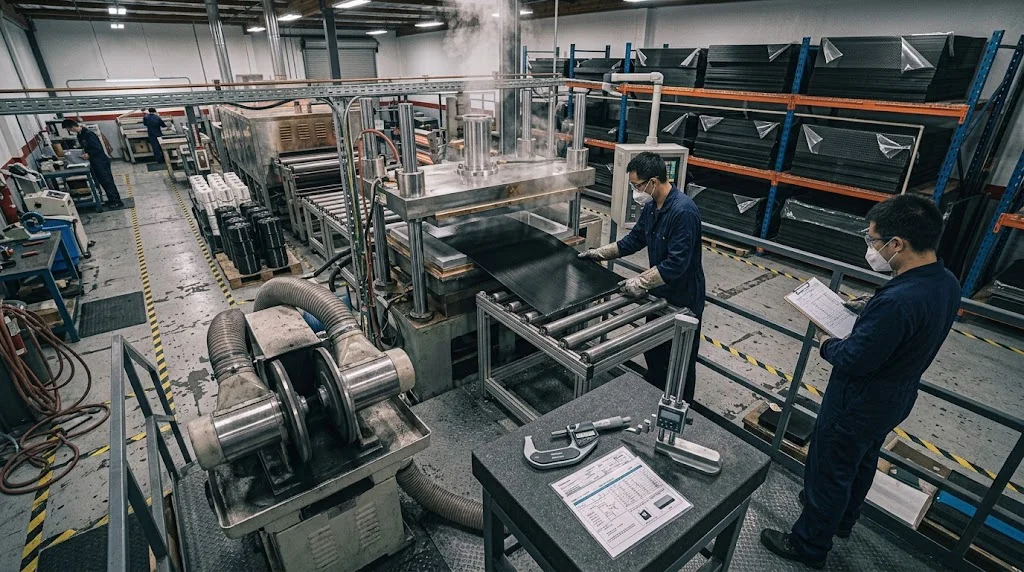
عملية تصنيع صفيحة الكربون (carbon fiber sheet manufacturing process) تبدو بسيطة على ورقة المواصفات — القماش يدخل واللوح الأسود المستوي يخرج — لكن كل مواصفة تستخدمها فعلاً (تسامح السماكة ونسبة المسامات والاستواء ودرجة الانتقال الزجاجي) تُحسم في خمس مراحل محكومة، ولكل مرحلة حالة عطب لا تخبئها الصقلة.
مقدمة
عملية تصنيع صفيحة الكربون (carbon fiber sheet manufacturing process) تبدو بسيطة على ورقة المواصفات — القماش يدخل واللوح الأسود المستوي يخرج — لكن كل مواصفة تستخدمها فعلاً (تسامح السماكة ونسبة المسامات والاستواء ودرجة الانتقال الزجاجي) تُحسم في خمس مراحل محكومة، ولكل مرحلة حالة عطب لا تخبئها الصقلة. اللوح الصناعي ليس «كربوناً مضغوطاً» بل مصفوفة هندسية يُتتبّع تصلّبها وتشطيبها دفعةً بدفعة.
يشرح المقال العملية بمقياس المصنع: كيف يغذّي الـPrepreg والقماش الجاف التجميع، وكيف تقرّر مواد صناعة صفيحة الكربون (carbon fiber plate manufacturing) الحدّ الأدنى للميكانيكا، وما الفرق بين المكبس والأوتوكلاف عند تصنيع اللوح بكمية (how to make carbon fiber sheet)، وكيف تحوّل الشحذ والفحص والقصّ بالمقاس الجُلمودَ المُصلّبة إلى لوح يمكن معالجته بتسامح ±0.1 مم.
دورة المصنع لتصنيع صفيحة الكربون
تعمل الخطوة وفق مراحل، وأرقام كل مرحلة تظهر لاحقاً كخصائص. الجدول يمثّل دفعة نموذجية من 300-1000 لوح إيبوكسي.
| المرحلة | المعدّات | المعامل الرئيسي | القيمة النمطية |
|---|---|---|---|
| تحضير المادة | تخزين مبرّد وطاولة قصّ | محتوى الراتنج وعدد الصفائح | Prepreg 35-45% بالوزن؛ 8-24 صفيحة |
| التجميع | خط تركيب آلي أو ورشة يدوية | جدول الاتجاهات | متوازن 0/90 مع ±45 عند الحاجة |
| تسوية أولية | أسطوانة وتكديس فراغي | ضغط أولي قبل التصلّب | 0.08-0.095 ميغاباسكال كل 3-4 صفائح |
| التصلّب | مكبس ساخن أو أوتوكلاف | حرارة الذروة والضغط | 120-135 °C، 0.4-0.7 ميغاباسكال |
| الشحذ إلى السماكة | مِشحذ قرصين | تسامح السماكة | ±0.05-0.1 مم على لوح 2-10 مم |
| الفحص | مسح C وموجات فوق صوتية ومقياس استواء | المسامات والتفتّت | مسامات <2%؛ مؤشرات >6 مم تُرفض |
تخطّي نقطة تفتيش يعود لاحقاً: تسوية ضعيفة تظهر طيّات تحت المِشحذ، ونقص ضغط التصلّب يظهر مسامات لا تملأها الطلاء، والفحص المستعجل يُطلق تفتّتاً ينمو في الخدمة.
صناعة صفيحة الكربون: المادة وتصميم التجميع
الحدّ الأدنى الميكانيكي للوح يُرسم قبل أي تسخين. اختيار القماش والراتنج وجدول الاتجاهات يقرّر معاً الصلابة ومقاومة الصدم وقابلية المعالجة.
- القماش: نسيج 3K مائل بوزن 200-300 غ/م² هو المادة القياسية — يغطّي انحناءات طفيفة ونمطه مألوف للأجزاء الظاهرة؛ والنسج المستوية والصفائح أحادية الاتجاه تدخل حيث تهمّ الصلابة لكل كيلوغرام أكثر من المظهر.
- الراتنج: إيبوكسي مقوّى بدرجة انتقال زجاجي 120-180 °C بحسب الخدمة؛ ألواح القطاع السياري تختار الطرف الأعلى لأن اللوح الداكن في مقصورة صيفية يسخن إلى 80-90 °C.
- الاتجاهات: 0/90 متوازن لصلابة اللوح؛ وإضافة صفائح ±45° على السطح تقاوم الالتواء وتحسّن استقرار الحافة بعد الشحذ.
- القصّ شبه الدقيق: هوامش قصّ صغيرة توفّر زمن الشحذ لكنها تتطلّب ملفات قصّ دقيقة؛ والهوامش الكاملة أكثر تساهلاً ونمطية للأجزاء الأولى.
اسأل أي مصنّع كيف يصنع صفيحة كربون إنشائية وسيلتزم الجواب بالبداية هنا: نسبة المسامات وحجم التلي الفعلي (عادة 55-60%) تُثبَّت في التحضير لا «في المكبس».
مسارات التصلّب: المكبس والأوتوكلاف
منصّتان تسييران الصفيحة، والمقابلة ضغط ودورة ورأسمال لا شعارات جودة.
- المكبس الساخن: لوحان متّسقان عند 0.4-0.7 ميغاباسكال و120-135 °C يمنحان دورة قصيرة (60-120 دقيقة) وتحكّماً ممتازاً بالسماكة لأن القالب يفرض القياس؛ ألواح حتى نحو 12 مم أمر روتيني، وهامش الشحذ يُوضع في فجوة القالب.
- الأوتوكلاف: ضغط هواء 0.4-1.0 ميغاباسكال فوق مصفوفة مغلفة يتناول ألواحاً أكبر وأشكالاً معقّدة بأصل واحد؛ الدورة 2-5 ساعات والاستواء يعتمد على لوح التسطير أكثر من الأوتوكلاف نفسه.
- التصلّب خارج الأوتوكلاف: مقبول للألواح غير الحرجة عند 0.08-0.1 ميغاباسكال، لكن توقّع مسامات 2-5% وتباّناً في السماكة ما لم يكن الـPrepreg مصمّماً لذلك؛ ولهذا يعيش اللوح الرخيص بفراغ وحده في منتجات العرض.
الكمية تقرّر الاقتصاد: خط المكبس يوزّع العدّة على آلاف الألواح، والأوتوكلاف يبرّر مكانه حين تُصلّب في اليوم نفسه ألواح ومصدات ولوحات مركّبة على أصل واحد.
التشطيب: الشحذ والفحص والقصّ بالمقاس
يصبح الجُلمود المُصلّب منتجاً عند المِشحذ ومنضدة الفحص. شحذ القرصين يزيل الطبقة الغنية بالراتنج ويضع اللوح عند السماكة الاسمية وغالباً بالوجهين معاً؛ العمق المزيل لكل وجه (0.2-0.5 مم نمطياً) يجب أن يُوضع عند التجميع وإلا انخفضت نسبة التلي على السطح وظهرت دوائر صقل. بعد الشحذ: فحص بالموجات فوق الصوتية للمسامات والتفتّت، وقياس الاستواء قطرياً، وقصّ الحواف حسب الرسم، وفيلم واقٍ يُنزع قبل التغليف حتى يصل التشطيب سليماً. قصّ CNC بالمقاس يغلق السلسلة: تخطيط أجزاءك على لوح المخزون هو حيث يشعر العميل بعملية جارية، لأن اللوح المستوي في التسامح يخرج من الماكينة بحواف تحتاج إزالة برزء خفيفة فحسب.
ولا تقلّ أهمية أثر التصلّب على القياس النهائي: انكماش الراتنج يترك إجهادًا متوازناً يخرج تدريجياً عند الشحذ، ولذلك تُترك الألواح 24 ساعة بين التصلّب والشحذ في الخطوط الجادة، وتُعاد قياسات السماكة بعد استقرارها لا قبل ذلك. خطأ شائع هو قياس اللوح ساخناً وإعلان تسامح مضلّل، ثم مفاجأة العميل بانحراف بعد يومين في مستودعه. ومن ناحية السلامة الصناعية، يُنقص غبار الكربون بأجهزة شفط HEPA مغلقة ولا يُنفّخ بالهواء المضغوط أبداً؛ الجسيمات الموصلة تدخل أجهزة التحكم وتتلفها، والأيدي والرئتان أولاً. مصنع يربط بين تسامح السماكة وضبطة الغبار في نظام واحد، هو مصنع فهم أن التشطيب والسلامة جزءان من العملية نفسها لا قسمان منفصلان.
الأسئلة الشائعة
ما تسامح السماكة الذي تحفظه عملية تصنيع الصفيحة؟
اللوح الإنشائي المُشحَذ يُمسك عادة ±0.05-0.1 مم على سماكات 2-10 مم، واستواء 0.2-0.5 مم للمتر بحسب التجميع وإزالة الإجهاد. ألواح بلا شحذ تتسامح أوسع، غالباً ±0.3 مم، لأن انكماش التصلّب عبر القالب غير منتظم.
كم تستغرق دورة تصلّب واحدة في الإنتاج؟
على المكبس الساخن 60-120 دقيقة شاملة التسخين والتبريد تحت الضغط؛ ودورات الأوتوكلاف للتكديس السميك 2-5 ساعات إضافة إلى زمن التغليف. الدورات متعددة المراحل مع تصلّب لاحق تضيف ساعة لكنها ترفع Tg القابل للاستعمال.
هل يصنع المصنّع الصفيحة حسب رسوماتي وتسامحي؟
نعم ضمن حدود: حدّد السماكة والتسامح والاستواء وTg الراتنج والكمية السنوية؛ الأجزاء الأولى تضيف زمن العدّة. إن كان اللوح مصيره معالجة آلية، اطلب هامش الشحذ في العرض — غالباً هو الفرق بين لوح يخرج نظيفاً وآخر يفقد استواؤه في القطع الأخير.
الخاتمة
عملية تصنيع صفيحة الكربون سلسلة مراحل محكومة — تحضير المادة والتجميع والتسوية والتصلّب تحت الضغط والشحذ والفحص — ولكل رقم إمّا يُسجَّل أو يعود خردة. عند تقييم لوح، قيّم وراءه العملية: تجميعاً موثّقاً ونسبة مسامات في الشهادة وتسامحاً أُخِذ عند المِشحذ لا وُعد عند البوابة.
يشغّل YongXian خط إنتاج ألواح إيبوكسي بهذه الضوابط ويوفر ألواحاً كربونية مصقولة بمقاسات قياسية ومواضيع خاصة، مع قصّ بالمقاس لبرامج الإنتاج. تصفّح مجموعة ألواح الكربون أو تواصل مع فريقنا الهندسي مع السماكة والتسامح والكمية.
جزء من الموضوع
مقالات ذات صلة
- كيف تثنّي العَود الكربوني: التشكيل بالتسخين والمرورات الباردة والمنحنيات المصنعية
- كيف تثنّي أنبوب الكربون دون تشقّق: من الثني البارد إلى التسخين
- كيف تصنع صفيحة الكربون بكميات صغيرة
- كيف تصنع أنبوب الكربون: اللف الحلزوني (Filament Winding) مقابل لفّ Prepreg (Roll Wrapping)
- تصنيع صفيحة الكربون: من تكديس الطبقات إلى اللوحة الجاهزة
- كيف تُصنع ألياف الكربون: من البادئة البولي أكريلونتريلية إلى المركّب
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Round Carbon Fiber Tube — 3K Plain Weave T700
Standard round carbon fiber tube manufactured from Toray T700 grade fiber with 3K plain weave. Offers balanced strength and stiffness for general industrial applications including robotics, automation, sports equipment, and aerospace structures.

Carbon Fiber Pickleball Paddle
High-performance pickleball paddle with Toray T700 carbon fiber face and polypropylene honeycomb core. Delivers excellent power-to-weight ratio, spin generation, and vibration dampening for competitive play.

Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.

Carbon Fiber Trekking Pole
Lightweight carbon fiber trekking pole manufactured from high-grade carbon fiber tube. Weighs only 160g per pole while providing superior shock absorption and durability for hiking, trail running, and backpacking.

Carbon Fiber Plate — 3K Twill T700 3.0mm
Medium-thickness 3.0mm carbon fiber plate offering significantly higher load capacity while maintaining attractive 3K twill finish. Suitable for structural brackets, reinforcement plates, and load-bearing panels.