
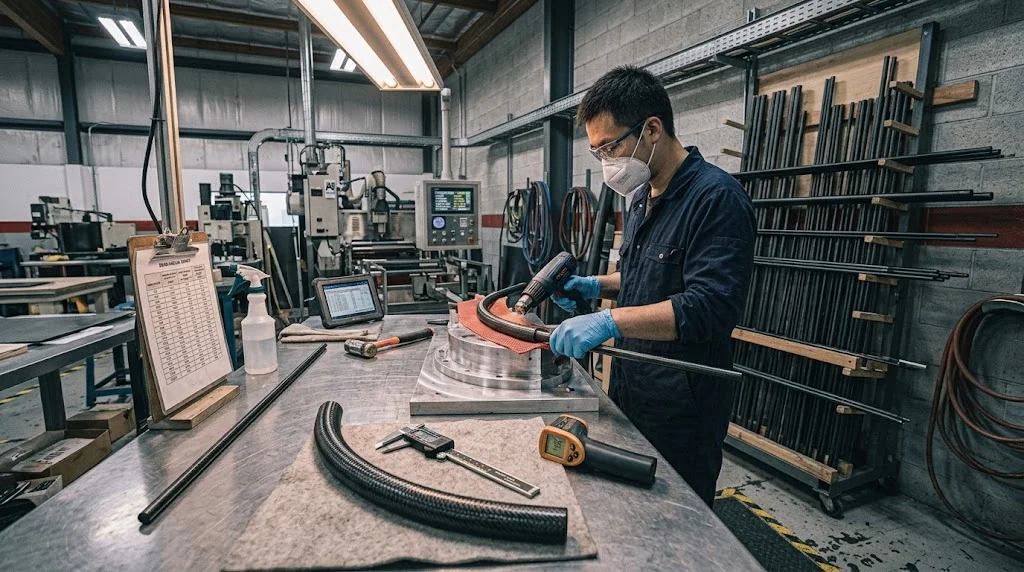
من يعرف كيف يثنّي العَود الكربوني (how to bend carbon fiber rod) يدرك أن العَود المصمت أو المُسحب يفشل بشكل مختلف عن الأنبوب، والفشل مفاجئ. العَود المُصلَّب تحمل أليافه مستقيمة على المحور؛ الثني يضع الوجه الخارجي تحت شدّ والوجه الداخلي تحت ضغط، وما إن يتجاوز الانفعال السطحي حدّ ما تحتمله الراتنجات،
مقدمة
من يعرف كيف يثنّي العَود الكربوني (how to bend carbon fiber rod) يدرك أن العَود المصمت أو المُسحب يفشل بشكل مختلف عن الأنبوب، والفشل مفاجئ. العَود المُصلَّب تحمل أليافه مستقيمة على المحور؛ الثني يضع الوجه الخارجي تحت شدّ والوجه الداخلي تحت ضغط، وما إن يتجاوز الانفعال السطحي حدّ ما تحتمله الراتنجات، تظهر شريط أبيض من الإجهاد ودفع إضافي يكسر العَود أو يفتح تفتّتاً تجدونه بعد أشهر. الانفعال السطحي للانحناء يتقارب مع قطر العَود على ضعفي نصف قطر الانحناء، والإيبوكسي يفقد تماسكه قرب 2% انفعال: عَود قطره 10 مم يُثنى بردأ بنصف قطر أقل من 250 مم يكون قد تجاوز الحد الآمن.
يغطي هذا المقال الأسلوبين اللذين يعملان فعلاً مع العَود الحراري المُصلَّب، وتقنية البارد القابلة للأقطار الصغيرة فقط، وما الذي يتغيّر مع مصفوفة حرارية بدل الإيبوكسي، ومتى يكون الجواب الصادق أن تطلب عَود كربوني حسب الطلب منحنياً من المصنع.
لماذا يصعب تثنية العَود الكربوني أكثر من الأنبوب
الأنبوب يضع معظم المادة بعيداً عن المحور المحايد، فيثني بسهولة ويطوى بشكل متوقّع. أما العَود المصمت فممتلئ بالمادة حتى المركز، فمقاومة المقطع أعلى بكثير عند القطر الخارجي نفسه، والمقاومة للثني أقوى بدرجة كبيرة؛ ردّ الفعل على القالب قد يفوق جهد الأنبوب المكافئ بمراتب. وضع المُسحب أسوأ: أليافه تكاد كلها بزاوية صفر دون طبقات مائلة تقريباً، فانفتاح القصّ ضئيل ويرتدّ بعد الإفلات 0.5 إلى 1 درجة ويبيضّ مبكراً من العَود الملتفّ بنفس الحجم. العَود الملتفّ بقليل من طبقات زائد وناقص 45 درجة يُثنى بسهولة أكبر ويصمد أمام مراتب أكثر. النتيجة العملية: التشكيل البارد أحياناً مقبول على الملتفّ الرقيق، ونادراً جداً على المُسحب فوق 6 مم، والتشكيل بالتسخين هو الوضع الافتراضي لأي عَود حراري مُصلَّب يجب أن يحفظ نصف قطر ضيقاً.
| نوع العَود | المصفوفة | الأسلوب القابل للعمل | أصغر نصف قطر عملي | الخطر الرئيسي |
|---|---|---|---|---|
| مُسحب، 3-6 مم | إيبوكسي أو بوليستر | تشكيل بارد متعدد المرور مع سند | نحو 20-25 ضعف القطر | ارتداد الزاوية وابيضاض |
| مُسحب، فوق 6 مم | حراري مُصلَّب | لا يُنصح بالتشكيل اليدوي | اطلب منحنياً مُشكَّلاً | كسر بلا إنذار |
| ملتفّ | إيبوكسي | بارد على نصف قطر واسح أو قالب مصنع | 15-20 ضعف القطر بارداً | تفتّت عند الإفراط |
| حراري (PP، PA) | حراري | تشكيل بالتسخين على قالب مكسو | 6-10 أضعاف القطر | حرق سطحي |
النسب تقاس على قطر العَود: قطر 10 مم × 20 يعني نصف قطر منتصف 200 مم. وكل ما هو أضيق على عَود حراري مُصلَّب اعتبره عملية مصنع.
كيف تثنّي العَود الكربوني بالتسخين: خطوة بخطوة
ينجح التشكيل بالتسخين حين تلين المصفوفة وتسمح للألياف بالانزلاق بدل الانفعال. حدّد الراتنج أولاً: عَود الإطارات الرخيص بوليبروبيلين يلين قرب 170 درجة مئوية، والنايلون الهنداسي قرب 210، والإيبوكسي المُصلَّب يتحمّر قبل أن ينثني، لذا لا تجرب التشكيل بالتسخين على عَود إيبوكسي في الورشة.
- كسو القالب: لُف القالب أو العَود بورقة سيليكون أو مطاط رقيقة حتى لا يُنقع السطح أو يُخدش؛ وللسند الداخلي في العَود الحراري مجوف استخدم فتحة سيليكون ضيقة الملائمة.
- تسخين متجانس للمنطقة: أدر العَود أمام مسدس حراري أو داخل فرن هوائي مستهدفاً منطقة ليّنة بطول 3 إلى 4 من طول القوس؛ النقطة الساخنة الواحدة تحرق السطح قبل أن تلين القلب.
- ثني بطيء على القالب: اسحب حول قالب نصف قطرى بنحو 10 إلى 20 درجة في الثانية؛ السرعة هي مصدر التجعّدات من الداخل في الحراري.
- تبريد مقيَّد: ثبّت العَود على القالب حتى درجة حرارة الغرفة؛ التحرّك المبكر هو ما يلتهم زاويتك بالارتداد.
- فحص وتصحيح: قِس الزاوية مقابل القالب وافحص الابيضاض، فإن نقص 0.5 إلى 1 درجة أعد التسخين والثني بدل لمس العَود الدافئ بارداً.
الزوايا ضمن 1 إلى 2 درجة عن القالب قابلة للتحقيق على الحراري؛ أما العَود الحراري المُصلَّب الذي يصل إليكم منحنياً وعليه ابيضاض فيجب اعتباره قد فشل.
التشكيل البارد للعَود الكربوني الصغير: تقنية المرورات المتعددة
على العَود الملتفّ أنحف من نحو 8 مم، يمكن للتشكيل البارد الصبور متعدد المرور أن يبلغ نصف قطر قابل للاستخدام دون تسخين. سنّد العَود على طوله كاملاً على قالب مبطن، ونطبق عزماً خفيفاً، ونُفلت، وندير بضع درجات، ونكرّر؛ الفكرة تراكم تأثير بلاستيكي في المصفوفة قليلاً قليلاً بدل صدمها بجرّة واحدة. اعمل بتغيّر زاوية أقل من 5 درجات لكل مرور، وأعطِ العَود راحة بين السلاسل، وتوقف لحظة ظهور الابيضاض. لا تشدّ العَود في مكابس فولاذية عارية ولا تثنِ عند نقطة حادة واحدة؛ الانضغاط المحلي دائم ومختفي تحت النسيج. التشكيل البارد على المُسحب ملاذ أخير حتى على قطر صغير، لأن نسبة ألياف الصفر تجعل العَود مرنيناً وعرضة للكسر الذي يبدأ من الوجه المضغوط.
العَود الكربوني مقابل الفولاذ في القطع المثنّاة
في وصلة بنيوية مثنّاة، يعود الاختيار بين العَود والفولاذ إلى الصلابة والكتلة ونوع الفشل. كثافة العَود نحو ربع كثافة الفولاذ وصلابته لكل غرام أعلى بكثير، فالوصلة المثنّاة تزن جزءاً من أصل الفولاذ ولا تصدأ؛ لكنها تفشل هشّة بلا إنذار الاستسلام الذي يمنحه الفولاذ. عَود فولاذي يُثنى ويبقى في انحنائه وغالباً يواصل العمل بعد حدّه المرن؛ أما العَود الكربوني الذي تجاوز حدّ انفعاله فقد انتهى وإن بقي مستقيماً في العين. اختر الكربون حين تكون القطعة حرجة الوزن والحملات متوقّعة وبطبيعة شدّ أو انحناء دون ارتطام نقطي؛ واختر الفولاذ أو أنبوبًا منحنيًا من الستانلس حين تتحمل القطعة أحمال السقوط أو التعديل البلاستيكي المتكرر أو التلامس مع الحواف الصلبة. لحوامل الكاميرات ومقابض الأدوات وأعواد الصنارة والحوامل العرضية يفوز الكربون بالوزن والشعور؛ أما للأزاميل والرفاعات وكل ما يُعدَّل ميدانياً فالفولاذ يبقى الجواب الصادق.
متى تطلب عَوداً كربونياً منحنياً حسب الطلب
هناك خط واضح: إن كان نصف قطر التصميم دون نحو 15 إلى 20 ضعف قطر العَود، أو كان العَود مُسحباً فوق 6 مم، أو كانت الدفعة أكبر من عشر قطع — توقّف عن التشكيل واطلب المنحنى. العَود المثنى حسب الطلب يُجمَّع على قالب داخل قالب من قطعتين ويُصلَّب على شكله، فتنزل الألياف حيث سيكون الحمل لا أن تُطرَغَه لاحقاً. القطعة الأولى تتحمّل تكلفة العدّة، والدفعة الصغيرة تستغرق 3 إلى 5 أسابيع، مقابل قطعة بلا إجهاد متبقٍّ وبلا خيط شقّ يظهر بعد أشهر. أبلغ المصنع القطر والمصفوفة واطلب توصية بأصغر نصف قطر؛ المورد الصادق يخبرك بوضوح متى يبقى البارد أو التسخين في ورشتك مقبولاً.
الأسئلة الشائعة
هل يمكن تثنية عَود كربوني مُسحب؟
المُسحبات الصغيرة دون نحو 6 مم قابلة للتشكيل البارد متعدد المرور على نصف قطر واسح مع سند دقيق، لكن الارتداد واضح والابيضاض يأتي مبكراً. المُسحب الأكبر يُطلب منحنياً مُشكَّلاً، لأن الطبقة شبه صفر تكاد لا تنذر قبل الكسر.
ما أصغر نصف قطر لثنى العَود الكربوني؟
للعَود الحراري المُصلَّب اعتبر 15 إلى 20 ضعف القطر أرضاً باردة وتوقّع ابيضاض حتى قرب هذا الحد؛ والعَود الحراري بالسند والتسخين يبلغ 6 إلى 10 أضعاف. وكل ما هو أضيق يخصّ قالب المصنع حيث يُحدَّد المنحنى أثناء التصلّب.
هل يرتدّ العَود الكربوني المثنى لاحقاً في الخدمة؟
العَود الحراري المبرَّد على القالب يحفظ زاويته بارتداد دون درجة واحدة. أما المثنى بارداً فيبدو سليماً وقد يحمل شقوقاً بين الطبقات تنمو مع الاهتزاز، ولهذا تقتضي التطبيقات الإنشائية منحنيات مُشكَّلة لا تشكيلاً بعد التصلّب.
الخاتمة
كيف تثنّي العَود الكربوني دون كسره يعود إلى مطابقة الأسلوب لنوع العَود: البارد متعدد المرور على الملتفّ الصغير فقط، والتشكيل بالتسخين على المصفوفة الحرارية فقط، والمنحنيات المُشكَّلة من المصنع لكل ما هو ضيق أو مُسحب كبير أو إنتاج متكرّر. وعند الشكّ تكلّف القطعة المثنّاة حسب الطلب أقل من فشل التركيب.
يصنّع YongXian عَود كربون مُسحبًا وملتفّاً، ويثني الحراري على أنصاف أقطار العميل، ويصنع أقساماً حرارية منحنية مُشكَّلة للمشاريع الكبيرة. تصفّح مجموعة أعواد الكربون أو أرسل نصف القطر والقطر إلى فريقنا الهندسي.
جزء من الموضوع
مقالات ذات صلة
- كيف تثنّي أنبوب الكربون دون تشقّق: من الثني البارد إلى التسخين
- مصانع الألواح الكربونية بالشرح: خطوات تصنيع صفيحة الكربون
- كيف تصنع صفيحة الكربون بكميات صغيرة
- كيف تصنع أنبوب الكربون: اللف الحلزوني (Filament Winding) مقابل لفّ Prepreg (Roll Wrapping)
- تصنيع صفيحة الكربون: من تكديس الطبقات إلى اللوحة الجاهزة
- كيف تُصنع ألياف الكربون: من البادئة البولي أكريلونتريلية إلى المركّب
Interested in Our Products?
Contact our team for competitive pricing and technical specifications.
Get a QuoteRelated Products

Round Carbon Fiber Tube — 3K Plain Weave T700
Standard round carbon fiber tube manufactured from Toray T700 grade fiber with 3K plain weave. Offers balanced strength and stiffness for general industrial applications including robotics, automation, sports equipment, and aerospace structures.

Carbon Fiber Pickleball Paddle
High-performance pickleball paddle with Toray T700 carbon fiber face and polypropylene honeycomb core. Delivers excellent power-to-weight ratio, spin generation, and vibration dampening for competitive play.

Square Carbon Fiber Tube — 3K Twill T700
Square cross-section carbon fiber tube manufactured with 3K twill weave for torsional strength. Preferred for structural frames, trusses, and support columns where rectangular geometry offers design flexibility.

Carbon Fiber Trekking Pole
Lightweight carbon fiber trekking pole manufactured from high-grade carbon fiber tube. Weighs only 160g per pole while providing superior shock absorption and durability for hiking, trail running, and backpacking.

Round Carbon Fiber Tube — 3K Twill
Lightweight and ultra-stiff round tubes ideal for drone frames, robotics, and structural applications.