碳纤维知识

行业动态与洞察

来自先进复合材料和碳纤维技术领域的最新资讯。

应用案例Type III 与 Type IV 储氢瓶 TCO 对比:重型车队 66% 成本优势
Type III vs Type IV 储氢瓶储氢瓶TCO

Type III 与 Type IV 储氢瓶 TCO 对比:重型车队 66% 成本优势

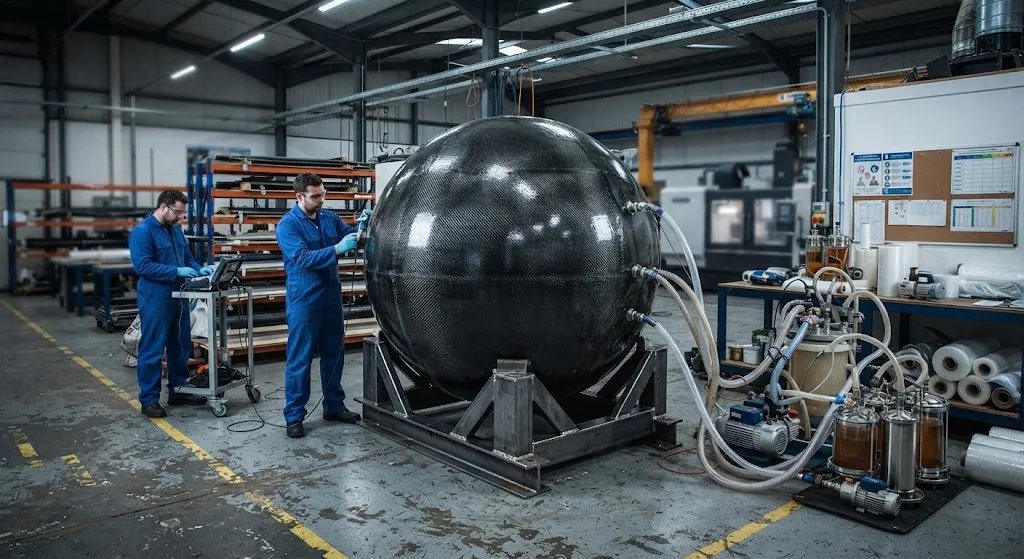
氢燃料电池公交车和卡车正以日益增长的数量投入商业运营,车队运营商发现储氢瓶并非通用部件。它是一项具有使用寿命、检查制度、维护负担和报废成本的资本资产——而这些全生命周期成本在两种主流储氢瓶架构之间差异显著。Type III 储氢瓶采用薄壁铝合金内胆加碳纤维复合材料缠绕层;Type IV 储氢瓶采用聚合物内胆加全复合材料缠绕层。Type IV 储氢瓶的标价通常更高,但对于重型运营工况,其总拥有成本显著更低。 本文使用公开的车队数据和制造商定价,以典型公交车应用为例量化这一差异,识别驱动差距的成本类别,并界定经济性发生逆转的运营条件。 为何 TCO 而非采购价格起决定作用 储氢瓶的采购价格仅

2026年9月11日10 views
阅读更多
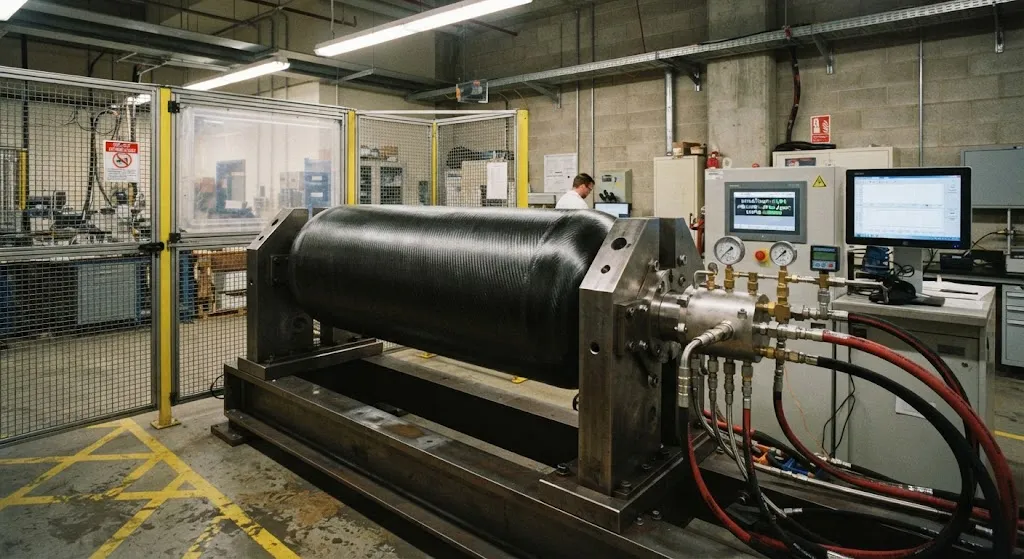
技术Type IV 储氢瓶疲劳测试:ISO 11439 修订与 30 万次循环验证
Type IV 储氢瓶储氢瓶疲劳测试

Type IV 储氢瓶疲劳测试:ISO 11439 修订与 30 万次循环验证

氢燃料电池汽车必须在承受 350 至 700 巴压缩气体的同时,保证储氢瓶在整车全生命周期内不发生任何结构性失效,并且尽可能轻。这种组合——极端压力、极端安全后果和极端重量敏感——使压力容器成为整个动力总成中监管最严格的部件。Type IV 结构以薄壁聚合物内胆提供气密密封、以碳纤维缠绕层承担全部结构载荷,已成为汽车和重型储氢的参考架构,因为它提供最高的重量效率:系统级储氢约 5.5–6.5 wt%,而采用铝合金内胆的 Type III 结构为 3.5–4.5%。 这种效率的代价是疲劳复杂性。由于承担压力载荷的是复合材料缠绕层而非内胆,每一次加注和每一次热循环都成为层合结构的机械疲劳事件

2026年9月11日13 views
阅读更多
应用案例氢燃料电池双极板:PEM电堆组件用CFRP
燃料电池双极板氢PEM

氢燃料电池双极板:PEM电堆组件用CFRP

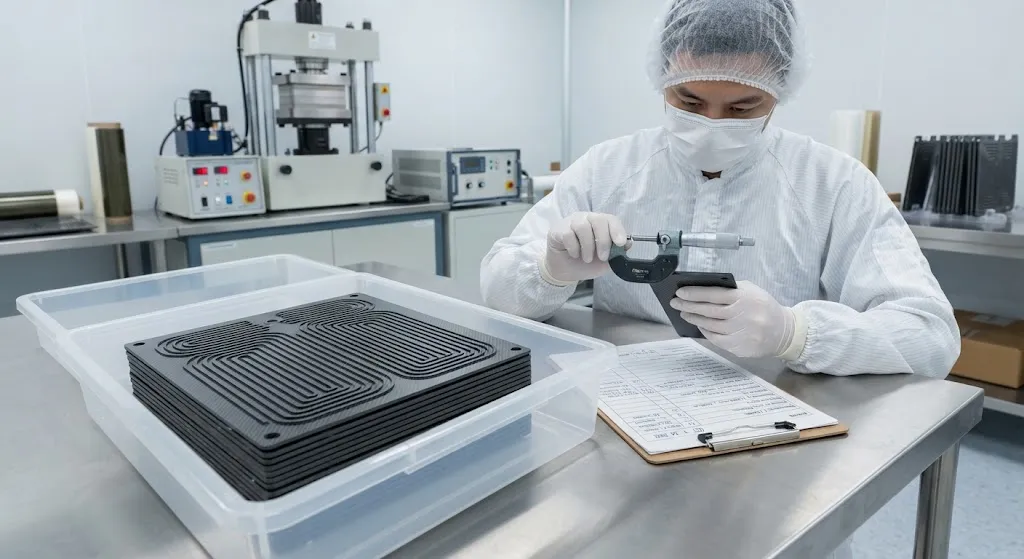
质子交换膜(PEM)燃料电池将氢气和氧气转化为电力和水,双极板占电堆重量和成本的60–80%。每块板必须同时履行四项功能:通过微通道分配氢气和空气流、在单电池间传导电子、移除生成水,以及为膜电极组件(MEA)提供结构支撑。传统双极板由石墨机加工或不锈钢/钛板冲压制成,但两种方法都面临局限——石墨脆且机加工昂贵,金属在酸性燃料电池环境中腐蚀,导致界面接触电阻(ICR)随时间增加。 含导电填料的碳纤维增强聚合物(CFRP)复合材料提供了有前景的替代方案:轻量化结构结合可调导电性、可注塑成型的几何形状,以及固有的耐腐蚀性。挑战在于实现足够低的面外电阻同时保持机械完整性和气体不渗透性。本文阐述C

2026年9月11日7 views
阅读更多
技术叶片调谐质量阻尼器:大型转子振动控制的CFRP解决方案
调谐质量阻尼器叶片振动控制

叶片调谐质量阻尼器:大型转子振动控制的CFRP解决方案

大型旋转系统——长度超过100米的风力涡轮机叶片、直升机主旋翼叶片和工业燃气涡轮叶片——容易受到共振振动模态的影响,可能导致疲劳损伤、噪声和结构失效。调谐质量阻尼器(TMD)是安装在这些结构上的被动或半主动装置,在特定频率吸收振动能量,将动态应力幅值降低30–70%。传统上,TMD由钢和铝制造,但金属阻尼器在旋转结构上的重量代价十分显著:叶尖处每公斤不平衡质量产生的离心载荷会缩短轴承寿命并增加传动系统负荷。 碳纤维增强聚合物(CFRP)复合材料在解决重量代价的同时,提供了金属无法匹配的设计优势。CFRP TMD可定制以实现特定的刚度质量比,在制造过程中集成到叶片结构中,并设计为超过10

2026年9月11日13 views
阅读更多
应用案例水下航行器壳体复合材料:潜水结构用CFRP
水下航行器壳体CFRP潜水器

水下航行器壳体复合材料:潜水结构用CFRP

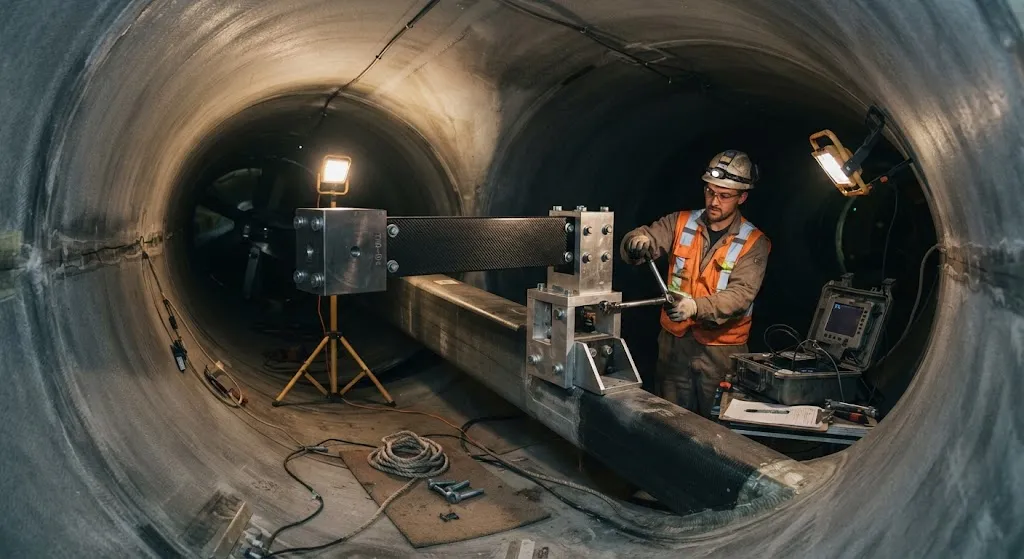
水下航行器——包括遥控潜水器(ROV)、自主水下航行器(AUV)和载人潜水器——要求壳体材料在承受极端静水压力的同时,最大限度地减轻重量和体积。钢、钛合金和铝合金等传统材料已服务数十年,但碳纤维增强聚合物(CFRP)复合材料正日益成为下一代水下平台的首选。CFRP的比强度超过钢材五倍、完全免疫海水腐蚀,以及通过铺层设计调整声学特征的能力,使其在水下航行器应用中具有独特优势。 工程挑战十分严峻。在6000米深度,静水压力达到60 MPa——约600个大气压。壳体必须在如此外部压力下抵抗屈曲,同时不能增加过多重量,否则会减少有效载荷容量或电池续航。本文阐述CFRP复合材料如何通过优化材料选择

2026年9月11日11 views
阅读更多
行业中欧风电运维集群:老化机组的服务基础设施
中欧风电运维叶片修复服务

中欧风电运维集群:老化机组的服务基础设施

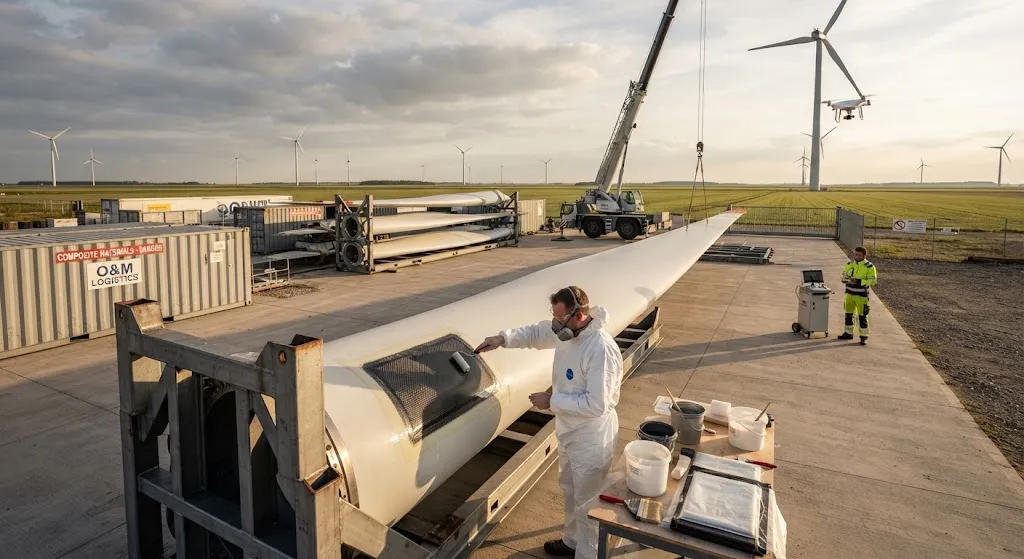
中欧风电行业正进入一个重点从新安装转向老化机组维护和寿命延长的阶段。仅德国就运营约 30 GW 陆上风电容量,平均机组年龄超过 12 年。集中在北部沿海地区的波兰风电场平均年龄为 9-11 年,而捷克共和国较小的 3.5 GW 安装基础同样在老化。整个地区在 2008-2015 年扩张浪潮中安装的涡轮机现已接近或超过其原始 20 年设计寿命,导致需求从建设服务向运维的结构性转变。 维护挑战对复合材料部件尤为严峻——叶片、机舱盖和塔筒段加强件——它们代表了风力涡轮机运维中最高价值的修复和更换市场。前缘侵蚀、雷击和疲劳裂纹造成的叶片损伤估计每年影响 15-20% 的已安装机组,需要专业的复合

2026年9月11日9 views
阅读更多
技术CIRCLE4WIN 热解示范工厂:10,000 吨/年规模验证
CIRCLE4WIN热解风电叶片回收

CIRCLE4WIN 热解示范工厂:10,000 吨/年规模验证

CIRCLE4WIN 项目由荷兰应用科学研究组织(TNO)与西门子歌美飒和 Nijhuis Industries 等产业合作伙伴共同发起,是目前全球最大的风力涡轮机叶片回收专用热解示范设施。目标年处理能力为 10,000 吨混合复合材料叶片废料,该工厂旨在弥合实验室规模热解研究与商业规模回收运营之间的差距——这一差距使热解至今未能对欧洲每年 914,000 吨的热固性复合废料做出有意义的贡献。 CIRCLE4WIN 的意义远超其处理能力。该设施专门设计用于处理混合玻璃纤维增强聚合物(GFRP)和碳纤维增强聚合物(CFRP)原料——即退役风力叶片的实际材料组成——而非以往热解示范项目所处理

2026年9月11日8 views
阅读更多
行业6120 吨回收缺口:全球 CFRP 回收产能对比叶片退役量
CFRP回收产能缺口碳纤维回收

6120 吨回收缺口:全球 CFRP 回收产能对比叶片退役量

碳纤维增强聚合物行业正进入一个生命周期末端管理不能再被视为事后考虑的阶段。到 2026 年,全球碳纤维产能已达约 245,000 吨/年,风力涡轮机叶片、航空航天部件和汽车结构代表了最大的复合材料安装基础,最终都需要回收。问题显而易见:全球目前仅运营约 6120 吨/年的专用 CFRP 回收产能——不到第一批大型风力叶片和退役航空航天部件达到使用寿命时将产生的废物流的 1%。 欧盟对这一挑战的量化最为精确。欧洲热固性复合废料(主要来自风力涡轮机叶片)估计在 2025 年达 914,000 吨/年,随着第一批大型海上风电设施开始退役,到 2035 年这一数字预计将增加一倍以上。可用回收产能

2026年9月11日7 views
阅读更多
技术热压罐固化周期优化:能源削减与产能提升
热压罐固化周期复合材料固化

热压罐固化周期优化:能源削减与产能提升

热压罐仍是生产高质量碳纤维复合材料零件的黄金标准,尤其在航空航天和国防应用中,低于1%的孔隙率和一致的机械性能是不可妥协的要求。然而,热压罐工艺能耗高且耗时:典型航空固化周期需要8–14小时,热压罐能耗为每零件50–150 kWh(取决于尺寸和复杂性)。对于面临降低成本和提高产能压力的制造商,固化周期优化提供了最具影响力的机会之一。 挑战在于固化周期参数——升温速率、保温温度、保温时间、施压时机和冷却速率——相互关联,同时影响可加工性和最终零件性能。加速周期可能导致热失控、挥发物截留和残余应力;过于保守的周期浪费能源和产能。本文阐述固化周期设计原则、工艺窗口表征方法,以及在不影响零件质量

2026年9月11日18 views
阅读更多