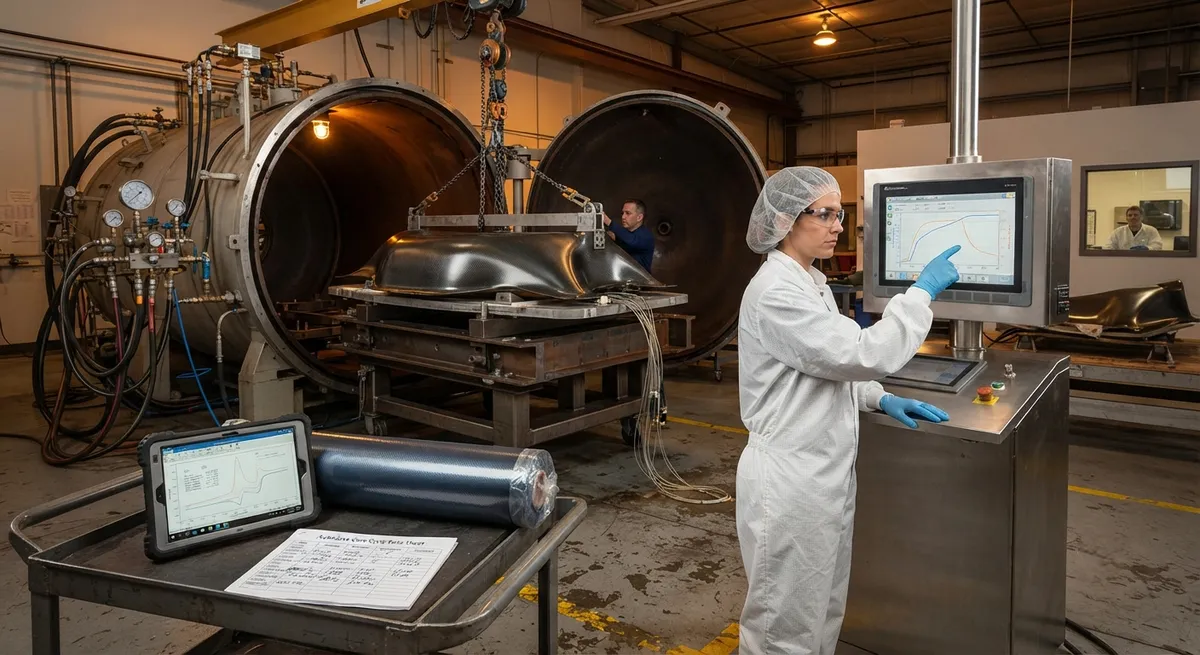
热压罐仍是生产高质量碳纤维复合材料零件的黄金标准,尤其在航空航天和国防应用中,低于1%的孔隙率和一致的机械性能是不可妥协的要求。然而,热压罐工艺能耗高且耗时:典型航空固化周期需要8–14小时,热压罐能耗为每零件50–150 kWh(取决于尺寸和复杂性)。对于面临降低成本和提高产能压力的制造商,固化周期优化提供了最具影响力的机会之一。 挑战在于固化周期参数——升温速率、保温温度、保温时间、施压时机和冷却速率——相互关联,同时影响可加工性和最终零件性能。加速周期可能导致热失控、挥发物截留和残余应力;过于保守的周期浪费能源和产能。本文阐述固化周期设计原则、工艺窗口表征方法,以及在不影响零件质量
引言
热压罐仍是生产高质量碳纤维复合材料零件的黄金标准,尤其在航空航天和国防应用中,低于1%的孔隙率和一致的机械性能是不可妥协的要求。然而,热压罐工艺能耗高且耗时:典型航空固化周期需要8–14小时,热压罐能耗为每零件50–150 kWh(取决于尺寸和复杂性)。对于面临降低成本和提高产能压力的制造商,固化周期优化提供了最具影响力的机会之一。
挑战在于固化周期参数——升温速率、保温温度、保温时间、施压时机和冷却速率——相互关联,同时影响可加工性和最终零件性能。加速周期可能导致热失控、挥发物截留和残余应力;过于保守的周期浪费能源和产能。本文阐述固化周期设计原则、工艺窗口表征方法,以及在不影响零件质量的前提下缩短周期时间和降低能耗的实用策略。
固化周期设计基础
固化周期定义了复合材料层压板在加工过程中经历的温度和压力曲线。该周期由四个阶段组成,各有不同的工程目标:
- 升温阶段:从室温加热到第一个保温。升温速率(通常1–5°C/min)控制层压板厚度方向的温度梯度。较快的升温在厚零件(>20 mm)中可能导致放热管理问题,但减少总周期时间。
- 第一保温(中间温度):在80–120°C保温,允许树脂流动浸润纤维、空气和挥发物逸出,以及层压板在压力下固结。保温时间取决于层压板厚度和树脂粘度——薄层压板15–60分钟,厚截面30–120分钟。
- 第二保温(固化温度):在150–180°C保温,环氧交联反应发生。固化反应放热——反应产生的热量在厚零件中可能导致温度超调,可能降解基体。保温60–180分钟确保完全固化。
- 冷却阶段:从固化温度到室温的受控冷却。1–3°C/min的冷却速率最小化热残余应力,否则会导致翘曲和尺寸不稳定。
压力在周期早期施加(通常在第一升温或第一保温开始时),压力3–7巴,并在固化期间保持以抑制孔隙形成并确保固结。
固化工艺窗口表征
优化固化周期需要理解树脂的流变和动力学行为。两种分析技术至关重要:
| 技术 | 获取信息 | 应用 |
|---|---|---|
| 差示扫描量热法(DSC) | 玻璃化转变温度(Tg)、放热起始点、固化度随时间变化 | 设定保温温度和时间 |
| 流变仪 | 树脂粘度随温度和时间变化、凝胶点 | 优化施压时机和第一保温持续时间 |
| 介电固化监测 | 实际零件中的实时离子粘度和固化度 | 在生产零件上验证周期 |
| 动态力学分析(DMA) | 最终Tg、储能模量、阻尼 | 确认固化完成和机械性能发展 |
凝胶点——树脂从液态转变为固态——是施压的关键里程碑。压力必须在凝胶化之前施加以允许孔隙逸出和纤维固结,但要在足够树脂流动后以确保完全浸润。最低粘度和凝胶点之间的窗口定义了最佳施压窗口。
缩短周期时间的策略
减少固化周期时间需要对每个阶段进行针对性修改,同时保持零件质量:
- 厚零件热管理下的更快升温速率:对于厚度超过20 mm的层压板,更快的升温(>3°C/min)可能导致热失控。解决方案包括多区热压罐加热、嵌入式热电偶反馈控制,以及在放热峰接近时减慢升温的分段加热曲线。
- 优化第一保温:许多传统周期使用过长的第一保温(60–90分钟)作为安全裕度。DSC和流变仪测试可确定完全去除挥发物和固结所需的最短保温时间——对于薄至中等厚度层压板通常为30–45分钟。
- 缩短第二保温:固化动力学建模(使用阿伦尼乌斯方程或Kamal-Sourour模型)可预测在给定温度下达到目标固化度(通常95–98%)的时间。这通常将第二保温从120–180分钟缩短到60–90分钟,无可测量的性能降解。
- 更快的受控冷却:将冷却速率从1°C/min提高到2–3°C/min可在典型周期上节省20–40分钟。约束是冷却速率不得引起超过基体层间剪切强度的热应力——有限元分析可确定给定几何形状的最大允许冷却速率。
这些优化共同可将10小时周期缩短到6–7小时——改进30–40%——而不改变树脂系统或零件设计。
能源削减策略
热压罐能耗主要用于加热热压罐容器和在热损失下维持温度。三种策略降低每零件能耗:
- 仅真空袋(VBO)固化:完全消除热压罐,使用真空压力(1巴)代替升高压力(3–7巴)。VBO需要精心设计的树脂系统,具有低挥发物含量和优化的流动特性。可实现60–80%的能源节省,但VBO限于要求较低的应用,或需要工艺开发用于航空级零件。
- 批次优化:通过将具有兼容固化周期的零件安排在同一批次运行中,最大化热压罐利用率。管理良好的批次计划可将每零件能耗降低30–50%,与单零件运行相比。
- 隔热和热回收:改善热压罐隔热减少周期中的热损失。热回收系统捕获冷却过程中的废热,预热进入的零件或热压罐容器,将能耗降低15–25%。
对于尚未准备转型到非热压罐(OoA)工艺的制造商,这些策略在现有热压罐基础设施内提供了有意义的能源和成本削减。
常见问题
在不影响零件质量的前提下,固化周期时间可以缩短多少?
表征良好的固化周期通常可从传统基线缩短25–40%,无可测量的机械性能退化。关键是将保守的安全裕度替换为数据驱动的工艺窗口。例如,10小时的传统航空周期(2小时升温、60分钟第一保温、120分钟第二保温、2小时冷却)通常可通过DSC/流变仪引导的优化缩短到6–7小时。验证的缩短必须通过代表性层压板的机械测试(孔隙率、纤维体积分数、层间剪切强度和玻璃化转变温度)确认。
缩短固化周期时间有哪些风险?
主要风险是不完全固化(降低Tg和机械性能)、挥发物截留(增加孔隙率)和过度残余应力(翘曲和尺寸不稳定)。厚零件(>20 mm)在加速升温期间最容易发生热失控,放热产生热量的速度超过散热速度。缓解策略包括嵌入式热电偶监测、有限元热建模,以及在生产实施前对代表性层压板进行资质测试。
仅真空袋固化适用于航空航天应用吗?
VBO固化日益用于航空航天次承力结构(整流罩、壁板、支架),这些应用的孔隙率规格不太严格(<2–3% vs. 主承力结构的<1%)。最新一代OoA树脂系统在VBO工艺中实现1–2%的孔隙率,接近热压罐质量。然而,主承力飞行结构(机翼蒙皮、机身段)仍需热压罐工艺以保证孔隙率低于1%。VBO的成本和能源节省——每零件能耗降低60–80%——正在推动适当应用的采用。
结论
热压罐固化周期优化为提高复合材料制造生产力和降低能耗提供了最具影响力的机会之一。使用DSC、流变仪和介电监测的数据驱动周期设计可将周期时间缩短25–40%,同时保持机械性能。结合批次优化和隔热改善,每零件能耗可降低30–50%。对于评估固化周期改进的制造商,关键第一步是表征树脂系统的固化动力学和流变行为,建立数据驱动的工艺窗口,而非依赖传统的保守周期。
对于评估复合材料制造商的买家,关键问题是制造商是否已表征和验证其固化周期、支持任何周期缩短的机械测试数据,以及其热压罐运营的能源效率指标。浏览我们的碳纤维产品,了解热压罐固化应用,或联系我们的工程团队,讨论您复合材料制造项目的材料选择和工艺优化。
所属专题
相关文章
对定制碳纤维产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品
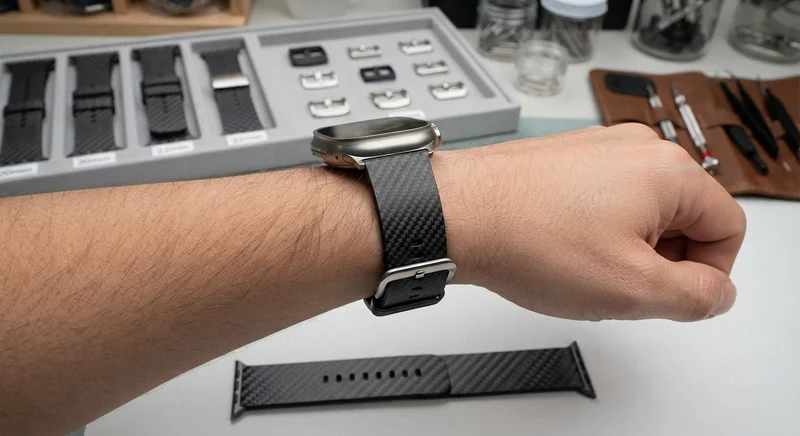
碳纤维表带 — 20mm/22mm快拆式
高端碳纤维表带,配备快拆生耳。采用T700 3K斜纹预浸料配合柔性树脂体系,贴合手腕曲线。20mm和22mm表耳宽度可选,兼容Apple Watch、Samsung Galaxy Watch、Garmin和传统机械表。不锈钢表扣和碳纤维表带环,每条表带的编织纹理独一无二。
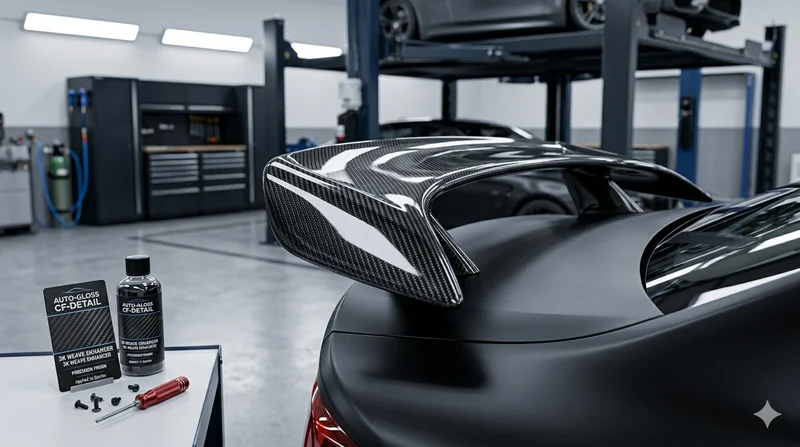
碳纤维汽车尾翼
汽车级碳纤维尾翼,采用热压罐固化预浸料技术制造。每个尾翼经真空袋压和烘箱固化,实现最优纤维树脂比、强度和完美外观。
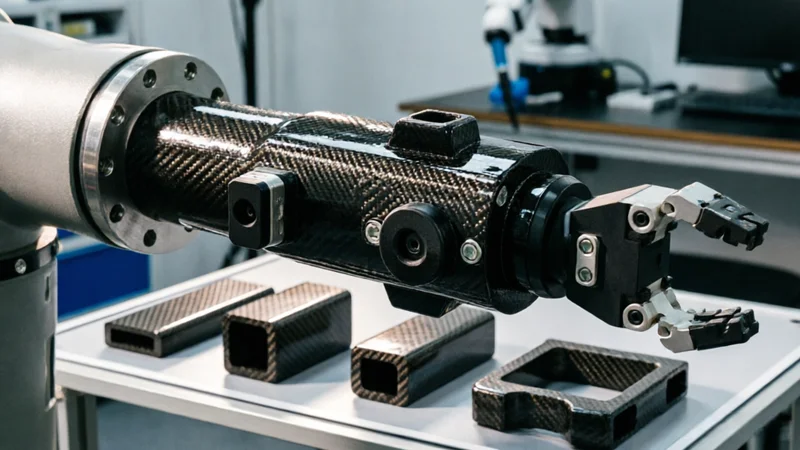
碳纤维机器人末端执行器连杆 — 定制形状与传感器集成
定制形状的碳纤维末端执行器连杆。面向自动化集成商和科研实验室,需要在机器人腕部与夹爪/工具之间实现轻量化刚性连接。可集成传感器安装位、走线槽和快换接口。
碳纤维乐器配件定制
碳纤维乐器配件,具有优异的尺寸稳定性、轻重量和一致的声学特性。生产碳纤维弓杆、吉他琴颈、小提琴腮托、鼓腔和管乐器主体。碳纤维乐器不受湿度变化和温度波动影响,解决了木制乐器的痛点。
碳纤维医疗器械配件定制
医疗级碳纤维配件,用于影像设备、手术器械和患者支撑系统。碳纤维的射线可透性和高强度重量比使其成为CT扫描床、轮椅架、手术机器人臂和MRI兼容配件的理想材料。可选用生物相容性树脂体系。