
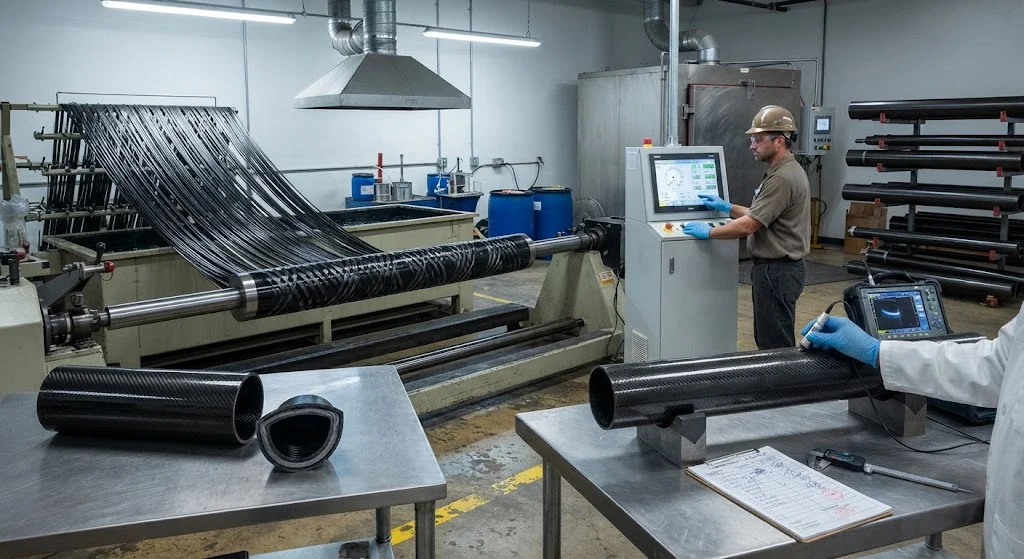
缠绕环氧管制造是将连续碳纤维、玻璃纤维或芳纶纤维与环氧树脂一起缠绕到芯模上,生产高性能管状部件的工艺。环氧树脂是工程级管材的首选树脂,因为它在所有量产缠绕树脂中具有最高的力学性能、抗疲劳性和使用温度。该制造工艺精确且可重复:纤维张力、树脂温度、缠绕角度和固化周期均受控,生产出的管材具有可预测的强度、刚度和尺寸精度。本文介绍缠绕环氧管制造的每个阶段——从原材料准备到缠绕、固化和精整——并详述将稳定生产与波动产出区分开来的质量控制实践。 理解该工艺对采购方和制造商同样重要。同一管材规格,根据缠绕参数控制的精细程度和固化周期验证的严格程度,可以生产出质量水平迥异的产品。本文为工程师提供评估、审核和验
引言
缠绕环氧管制造是将连续碳纤维、玻璃纤维或芳纶纤维与环氧树脂一起缠绕到芯模上,生产高性能管状部件的工艺。环氧树脂是工程级管材的首选树脂,因为它在所有量产缠绕树脂中具有最高的力学性能、抗疲劳性和使用温度。该制造工艺精确且可重复:纤维张力、树脂温度、缠绕角度和固化周期均受控,生产出的管材具有可预测的强度、刚度和尺寸精度。本文介绍缠绕环氧管制造的每个阶段——从原材料准备到缠绕、固化和精整——并详述将稳定生产与波动产出区分开来的质量控制实践。
理解该工艺对采购方和制造商同样重要。同一管材规格,根据缠绕参数控制的精细程度和固化周期验证的严格程度,可以生产出质量水平迥异的产品。本文为工程师提供评估、审核和验证缠绕环氧管生产的术语和验收标准,
缠绕环氧管制造工艺
缠绕环氧管制造遵循固定的阶段序列,每个阶段都有明确的工艺窗口。工艺从纱架开始,纤维卷在此均匀张紧,结束于机械加工工位,固化后的管材在此切割、端面加工并精整到最终尺寸。
- 纱架与张紧:纤维粗纱从卷装引出,经过可调张紧器。一致的张力——通常每束10-50 N——确保纤维平直和均匀压实;张力漂移会产生屈曲纤维和强度离散。
- 树脂槽:纤维通过温度可控的树脂槽,槽内为混合好的环氧体系。树脂粘度、槽温和浸渍时间决定浸润质量和树脂含量。
- 缠绕:浸润后的纤维由往复导纱眼按编程设定的缠绕角度铺放到旋转芯模上。螺旋层和环向层按设计顺序组合,以产生所需的强度分布。
- 固化:缠绕后的芯模在烘箱中或通过加热模具固化。环氧体系通常在120-180°C固化1-4小时,采用受控升温速率以避免放热和残余应力。
- 脱模:固化后,管材从芯模上脱出——钢芯模采用液压抽出,可溶/可吹除芯采用去除方式。
- 机械加工与精整:管材按长度切割、端面加工,并在端部加工用于粘接或机械接头的结构,然后检验和包装。
下文重点考察对最终质量影响最大的两个阶段——缠绕和固化——以及验证它们的质量控制实践。
环氧管缠绕工艺:材料与树脂体系
环氧管缠绕工艺从材料选择开始,它决定了可达到性能的上限。纤维选择决定刚度和强度:标准模量碳纤维(230-240 GPa)是结构管的主力;中模量和高模量牌号(290-440 GPa)用于刚度关键的应用;在无需碳纤维的场合,E玻璃纤维和S玻璃纤维仍然经济有效。
环氧树脂的选择同样重要。缠绕工艺需要低粘度、长适用期的体系,能快速浸润纤维并固化成坚韧的高Tg基体。三大类体系占主导地位:
- 标准双酚A/F环氧:通用选择,在120-150°C固化,Tg为100-140°C,力学性能均衡,耐化学性好。
- 高温环氧:多官能或酚醛环氧体系,在160-200°C固化,Tg超过180°C,用于高温服役或湿热性能要求高的场合。
- 增韧环氧:含橡胶或热塑性改性剂的配方,以提高层间韧性和抗冲击性。
树脂含量通过纤维速度与树脂供给的比值以及槽液粘度来控制。对于结构管,纤维体积分数通常为60-68%;富树脂的内外层提供耐腐蚀保护,但对刚度贡献很小。
FW管生产:缠绕参数与模具
在FW管生产中,缠绕参数将材料质量转化为结构性能。缠绕角度是最有力的设计杠杆。54度螺旋角产生用于压力容器的经典均衡双轴管,较低角度偏向轴向强度,较高角度偏向环向强度。
模具设计是第二个决定因素。带轻微锥度和脱模涂层的钢芯模是生产标准;其加工公差严格,因为管材内径复制芯模表面。芯模直线度、表面光洁度和热容量都影响最终管材:直线度偏差超过每米0.1毫米的芯模会将该误差直接传递给管材。
| 参数 | 典型范围 | 质量影响 |
|---|---|---|
| 缠绕角度 | 10-90度 | 设定轴向/环向强度分配;54°=均衡双轴 |
| 纤维体积分数 | 60-68% | 提高刚度和强度;过高有孔隙风险 |
| 粗纱张力 | 10-50 N | 控制纤维平直度和压实度 |
| 固化温度 | 120-200°C | 决定Tg和湿热性能 |
| 芯模直线度 | ≤0.1 mm/m | 直接传递给管材直线度 |
| 树脂重量含量 | 25-40% | 平衡力学性能与耐腐蚀层 |
生产中,这些参数按批次记录并作为批次记录保存。这种可追溯性使制造商能够证明管材符合规格——也使采购方能够审核这一声明。
复合管制造:质量控制
复合管制造中的质量控制验证工艺生产出的产品符合设计意图。它在三个层面运作:过程监控、物理测试和无损检测。
- 过程监控:连续记录张力、树脂温度、缠绕角度和固化温度。偏差实时标记并记录到批次档案。
- 物理测试:按抽样基础进行试样和管材级测试。典型测试包括轴向和环向拉伸强度、酸消解法纤维体积分数、DSC法Tg和爆破压力。
- 无损检测:超声波检测发现孔隙、分层和纤维屈曲;尺寸检查按图纸验证内/外径、壁厚、直线度和同心度。
验收标准在规格书中定义,通常要求:纤维体积分数在±2%以内、壁厚在±0.1-0.2毫米以内、直线度在每米0.5-1.0毫米以内,且超声波扫描无可见分层。
缠绕环氧管的测试与认证
测试要求随应用风险而升级。对于结构和承压管材,测试遵循公认标准。下表总结了常用测试方法。
| 测试 | 标准/方法 | 目的 |
|---|---|---|
| 轴向拉伸测试 | ASTM D2105(管道)/ D3039 | 轴向强度和模量 |
| 环向拉伸测试 | ASTM D2290(NOL环) | 周向强度 |
| 纤维体积分数 | ASTM D3171(酸消解) | 验证树脂/纤维比 |
| 玻璃化转变温度 | ASTM E1356 / ISO 11357(DSC) | 确认固化完整性和Tg |
| 超声波检测 | ASTM E2580(导波)/ 手动UT | 发现孔隙和分层 |
| 爆破压力 | ASTM D1599 | 验证压力等级(承压管) |
对于航空航天和国防应用,制造商通常会在认证包中增加材料可追溯性、文件化过程控制和第三方见证测试。
常见问题解答
缠绕环氧管的典型壁厚和直径范围是多少?
缠绕环氧管通常生产外径10毫米至1,500毫米、壁厚1.5毫米至50毫米的产品。小直径结构管(10-100毫米)典型用于作动器、无人机臂和轴;中直径(100-500毫米)用于液压缸、辊筒和压力容器;大直径(500-1,500毫米)用于管道、储罐和风电部件。壁厚通过增加螺旋和环向通道累积,因此实际范围很宽——主要受固化时间和放热管理限制。
交货前如何验证缠绕环氧管的质量?
验证遵循规格阶段商定的检验计划。过程记录确认缠绕参数保持在窗口内。同一批次的车制试样验证轴向和环向强度、模量、纤维体积分数和Tg。无损检测——通常为超声波检测——检查整根管材的孔隙和分层,尺寸检测验证内外径、壁厚、直线度和同心度。对于承压管,按抽样进行爆破或耐压试验。
定制缠绕环氧管的典型交货期和最小起订量是多少?
对于采用常用纤维和树脂体系的标准直径,生产交货期通常为下单后4-8周,主要取决于芯模可用性和固化排程。定制芯模额外增加4-10周,视尺寸和复杂度而定。最小起订量随直径变化:小直径管(50毫米以下)的MOQ通常为20-100件,因为装机和纱架换线主导成本;大直径管按件报价。样品数量(1-10件)通常需加价。
固化后的缠绕环氧管能否机械加工、粘接或连接?
可以。固化后的环氧管可以用硬质合金刀具切割、端面加工和车削,在适当支撑下可以钻孔。螺纹一般不直接加工在管壁上——粘接金属嵌件、法兰或端接头是标准做法。采用结构胶的粘接接头在粘接长度为壁厚20-30倍时,通常可达到管材强度的80-95%。所有固化后加工都应配备除尘装置,因为固化后的环氧-碳粉尘具有磨蚀性和导电性。
结论
缠绕环氧管制造是一种精确、可控的工艺,为最严苛的结构应用生产高性能管状部件。环氧树脂的力学和热学性能与缠绕工艺的设计自由度——可变角度、层序和纤维类型——相结合,为工程师提供了几乎可以适配任何管状载荷工况的材料体系。成功取决于对张力、缠绕角度、树脂含量和固化周期的严格受控,并通过过程监控、物理测试和无损检测加以验证。
采购缠绕环氧管时,请明确缠绕角度、纤维体积分数、树脂体系以及测试和检验的验收标准——并要求提供证明这些标准已满足的批次记录。浏览我们的缠绕管和复合材料产品系列查看标准选项,或联系我们的工程团队,讨论定制缠绕角度、纤维牌号和鉴定测试。
相关文章
对定制碳纤维产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。
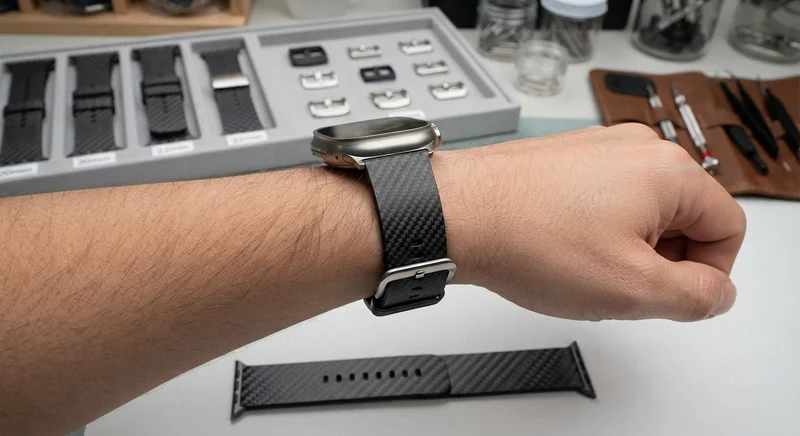
碳纤维表带 — 20mm/22mm快拆式
高端碳纤维表带,配备快拆生耳。采用T700 3K斜纹预浸料配合柔性树脂体系,贴合手腕曲线。20mm和22mm表耳宽度可选,兼容Apple Watch、Samsung Galaxy Watch、Garmin和传统机械表。不锈钢表扣和碳纤维表带环,每条表带的编织纹理独一无二。
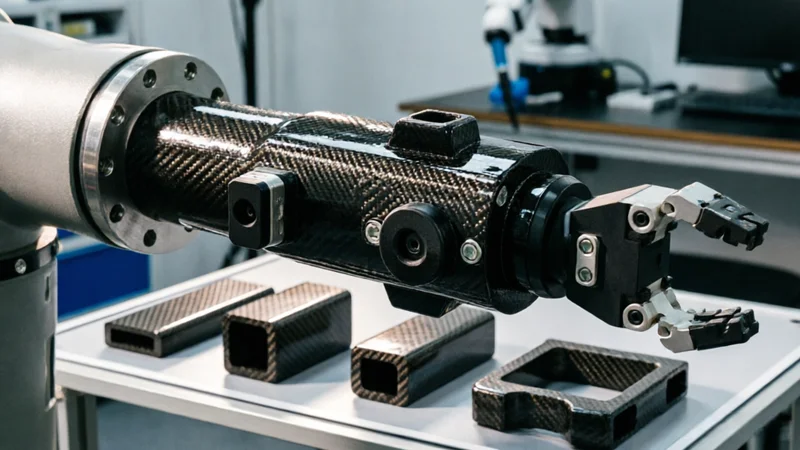
碳纤维机器人末端执行器连杆 — 定制形状与传感器集成
定制形状的碳纤维末端执行器连杆。面向自动化集成商和科研实验室,需要在机器人腕部与夹爪/工具之间实现轻量化刚性连接。可集成传感器安装位、走线槽和快换接口。
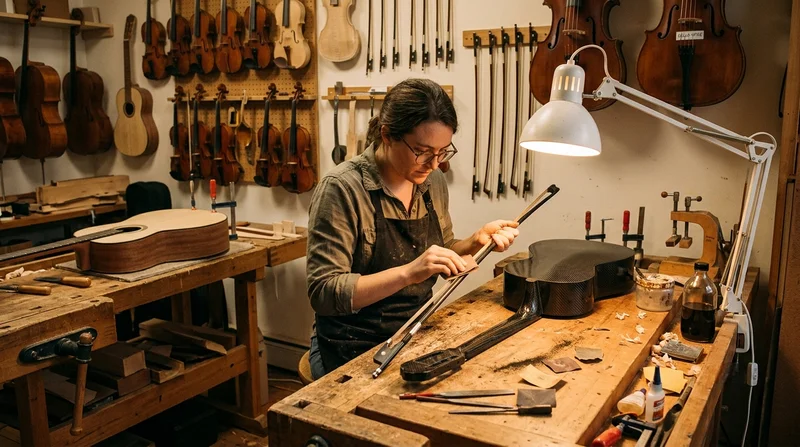
碳纤维乐器配件定制
碳纤维乐器配件,具有优异的尺寸稳定性、轻重量和一致的声学特性。生产碳纤维弓杆、吉他琴颈、小提琴腮托、鼓腔和管乐器主体。碳纤维乐器不受湿度变化和温度波动影响,解决了木制乐器的痛点。
碳纤维医疗器械配件定制
医疗级碳纤维配件,用于影像设备、手术器械和患者支撑系统。碳纤维的射线可透性和高强度重量比使其成为CT扫描床、轮椅架、手术机器人臂和MRI兼容配件的理想材料。可选用生物相容性树脂体系。