
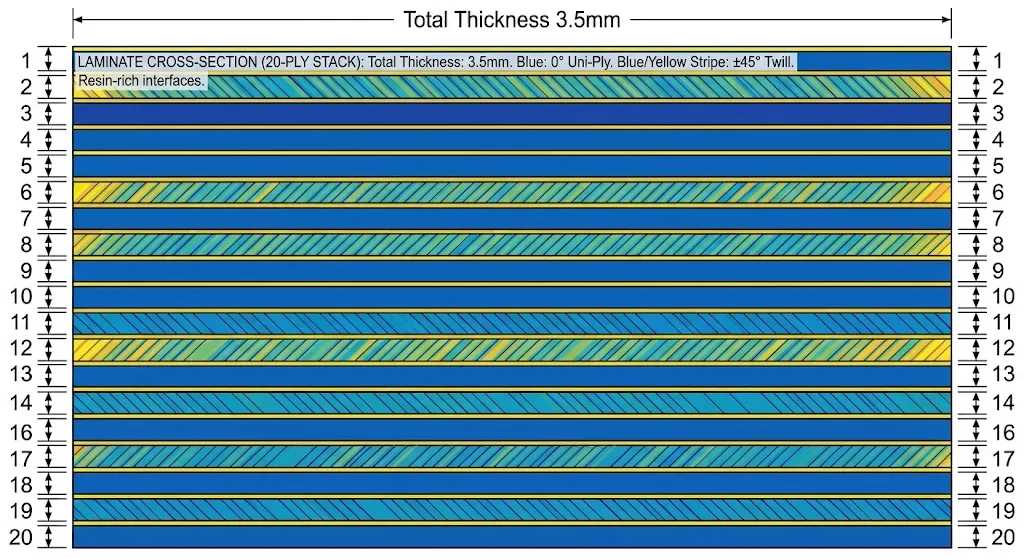
在碳纤维零件开发中,模具方案直接影响型面质量、尺寸稳定性和批次一致性。CFRP对模具精度、脱模性和热匹配性要求远高于许多传统工艺。要实现从原型到量产的平滑过渡,必须在项目早期就综合考虑产量、性能和成本,选择最合适的成型工装。 常用模具类型对比 不同模具材料适用不同的温度、寿命和投资强度。下表概括了开发过程中最常用的选项及其权衡。 模具类型 适用产量 使用寿命(次) 最高温度 相对成本 特点 FDM/碳纤维丝3D打印 1-3 件 1-5 约70-80 °C 低 交期快,成本低,耐温有限 SLA环氧涂层 1-10 件 5-15 约90-120 °C 低-中 型面光滑,适合外观原型 机加工铝合金60
模具是碳纤维零件成败的关键
在碳纤维零件开发中,模具方案直接影响型面质量、尺寸稳定性和批次一致性。CFRP对模具精度、脱模性和热匹配性要求远高于许多传统工艺。要实现从原型到量产的平滑过渡,必须在项目早期就综合考虑产量、性能和成本,选择最合适的成型工装。
常用模具类型对比
不同模具材料适用不同的温度、寿命和投资强度。下表概括了开发过程中最常用的选项及其权衡。
| 模具类型 | 适用产量 | 使用寿命(次) | 最高温度 | 相对成本 | 特点 |
|---|---|---|---|---|---|
| FDM/碳纤维丝3D打印 | 1-3 件 | 1-5 | 约70-80 °C | 低 | 交期快,成本低,耐温有限 |
| SLA环氧涂层 | 1-10 件 | 5-15 | 约90-120 °C | 低-中 | 型面光滑,适合外观原型 |
| 机加工铝合金6061-T6 | 10-150 件 | 50-150 | 约150-180 °C | 中-高 | 尺寸稳定,适合烘箱+真空袋装 |
| 碳纤维/环氧复合模具 | 50-300 件 | 100-300 | 约150-200 °C | 高 | 热膨胀系数接近零件,减少热变形 |
| 工具钢(P20/17-4) | 200 件以上 | 200-500 | 200 °C以上 | 极高 | 极高耐用性,机加工周期最长 |
模具准备、脱模与表面处理
良好的模具准备是避免粘模和表面缺陷的前提。新模具或多孔模具需先封孔,再涂布脱模剂。对于半永久脱模体系,可大幅减少每次涂布次数,但仍需定期检查脱模效果。清洁时应使用与脱模剂兼容的溶剂,避免残留影响后续固化。
- 清洗:去除旧脱模剂、油污和粉尘。
- 封孔:多孔材料或打磨后的模具必要时需封孔处理。
- 脱模剂涂布:薄而均匀,多层间需按要求晾置或固化。
- 质量确认:检查光洁度,必要时做小面积试脱模。
铺层设计、预压实与真空袋装
铺层设计需结合受力分析确定铺层顺序和角度。单向预浸料或干纱布均可使用,具体取决于树脂体系(预浸料 vs 湿法铺层)。对于复杂曲面,机织布较单向布更易贴合。厚层合板易产生空隙,建议每铺设若干层后进行中间脱泡(debulk),再继续铺层。
真空袋装系统通常包括剥离布、引流布、真空膜和密封胶带。抽真空至目标值并保持一段时间检查泄漏,是保障压实效果的关键环节。合理的袋装设计能有效减少树脂富集和气泡。
固化工艺:烘箱、热压罐与模压
固化曲线应严格遵循树脂技术手册。升温速率过快易引起剧烈放热,尤其是厚壁件更需注意。保温阶段确保树脂充分交联,降温速率过快则可能产生较大的残余应力导致翘曲。压力的提升能显著降低孔隙率,对结构件尤为重要。
| 工艺 | 压力 | 适用场景 | 孔隙率 | 表面质量 |
|---|---|---|---|---|
| 烘箱 + 真空袋装 | 真空(约-0.1 MPa) | 原型、小批量、非极端载荷件 | 1-3% | 良好 |
| 热压罐 | 0.4-0.7 MPa | 结构件、承力件、航空相关应用 | <1% | 优异 |
| 压机模压 | 0.5-7 MPa(视模具) | 形状重复、批量较大 | <1% | 极为一致 |
后处理、机械加工与检验
固化冷却后脱模,需根据设计图纸进行修边和钻孔。碳纤维复合材料具有磨蚀性,推荐使用硬质合金或金刚石涂层刀具。钻孔时宜低转速、适中进给并在背面垫板,能有效减少出口分层。对于有配合要求的孔位,必要时可用铰刀精加工。
质量检验应贯穿全流程。过程记录包括真空值、热电偶温度曲线、固化时间等。成品可通过目视、敲击法初筛,结构件常采用超声C扫描等无损检测确认内部质量。关键尺寸建议用游标卡尺或三坐标测量机复核。
成本规划与投产建议
模具是最主要的前期投入,应根据预估总产量摊销。原材料(预浸料或干布、树脂)、辅材(剥离布、引流布、真空膜)、能耗和人工也需纳入核算。建议先用低成本模具验证设计和工艺,设计定型后再投入耐用模具实现降本增效。
| 阶段 | 推荐模具 | 单件成本预估 | 建议要点 |
|---|---|---|---|
| 概念验证(1-3件) | 3D打印/SLA | ¥1000-¥5000 | 优先验证装配性和外形 |
| 试制(5-25件) | 机加工铝模 | ¥500-¥2500 | 平衡成本、精度与重复性 |
| 小批量(25-150件) | 铝模或复合模具 | ¥250-¥1200 | 开始考虑模具摊销 |
| 中大批量(150件以上) | 复合模具或工具钢 | ¥150-¥800 | 关注节拍、良品率与自动化 |
实用经验总结
- 工艺先行:先用简易工装打通固化曲线,再上复杂模具。
- 减薄设计:通过铺层优化降低壁厚,既省材料又减少固化风险。
- 标准化:固化建立工艺卡(铺层图、袋装图、固化曲线)便于传承和复制。
- 注重密封:真空泄漏是手工铺层最常见的隐患,需反复检查。
结论
碳纤维零件的开发本质是系统工程。模具选型要与产量匹配,铺层设计要贴合载荷,固化工艺要符合树脂特性,最后通过严格检验保证质量。只有这四个环节协同配合,才能既获得轻质高强的零件,又控制整体成本。如需定制碳纤维零件、模具开发或工艺咨询,欢迎联系永先复合材料制造团队。
常见问题
Q:首次制作碳纤维零件应该用哪种模具?
A:对于单个原型,推荐使用SLA环氧涂层模具或小型铝模具。如果零件形状简单且固化温度较低,3D打印模具也可尝试。
Q:不使用热压罐能做出高质量碳纤维件吗?
A:可以。大多数非极端承力件都能通过烘箱+真空袋装获得良好质量。只有对孔隙率和一致性要求极高的结构件才必须用热压罐。
Q:如何减少钻孔时的分层?
A:使用锋利的硬质合金或金刚石涂层钻头,控制转速和进给,在背面垫板支撑,避免用力过猛。同时良好的铺层压实也有助于减少分层风险。
Q:何时应该从原型模具转向量产模具?
A:当零件图纸定型、预估批量较明确时就应考虑。一般预估超过15-25件且对尺寸一致性有要求时,投资铝模或复合模具往往更经济。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维自行车车架定制
按您的几何规格全定制碳纤维自行车车架。我们生产公路、砾石、山地和场地车架,采用高模量碳纤维铺层优化。一体成型结构,内走线,支持碟刹或圈刹。

圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。
方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。
碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。