
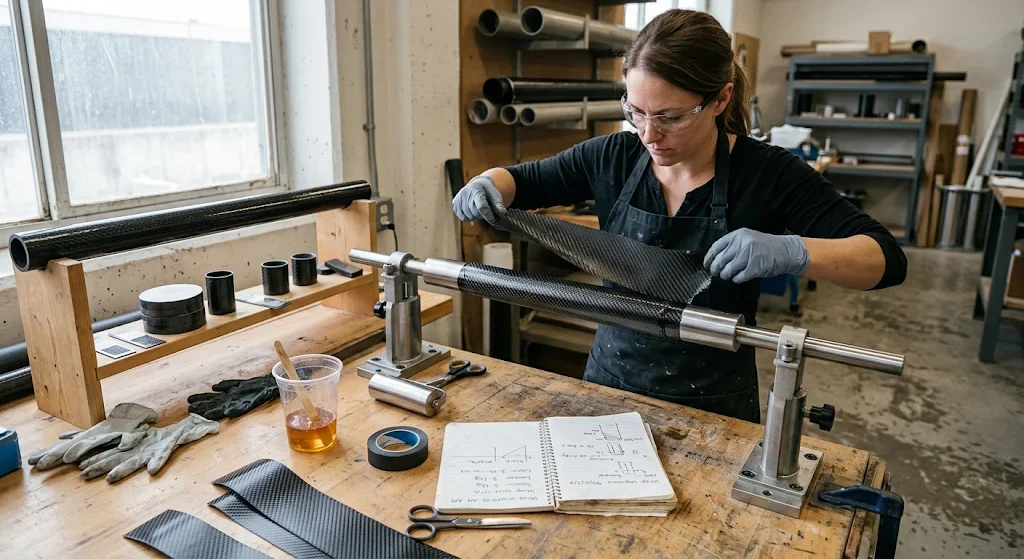
想真正掌握 how to make carbon fiber rod,关键不在于“把碳纤维缠上去”,而在于控制直线度、壁厚、纤维方向和固化质量。对于小型工作坊、打样实验室以及需要定制尺寸的用户来说,芯模缠绕是一种相对容易落地的圆杆制作方法。它不需要大型拉挤产线,却能在合理控制工艺的前提下,做出可用于支撑杆、设备轴套外管、航模结构件或其他定制碳纤维杆的产品。 本文将围绕芯模缠绕流程,说明从前处理到脱模后整理的核心步骤。虽然它不能替代工厂级连续生产,但对于原型开发、少量试制和结构验证非常实用。只要把材料、张力、树脂量和固化曲线记录清楚,就能逐步提高重复性,减少气泡、褶皱和尺寸波动等常见问题。 材料
引言
想真正掌握 how to make carbon fiber rod,关键不在于“把碳纤维缠上去”,而在于控制直线度、壁厚、纤维方向和固化质量。对于小型工作坊、打样实验室以及需要定制尺寸的用户来说,芯模缠绕是一种相对容易落地的圆杆制作方法。它不需要大型拉挤产线,却能在合理控制工艺的前提下,做出可用于支撑杆、设备轴套外管、航模结构件或其他定制碳纤维杆的产品。
本文将围绕芯模缠绕流程,说明从前处理到脱模后整理的核心步骤。虽然它不能替代工厂级连续生产,但对于原型开发、少量试制和结构验证非常实用。只要把材料、张力、树脂量和固化曲线记录清楚,就能逐步提高重复性,减少气泡、褶皱和尺寸波动等常见问题。
材料准备:芯模、纤维与树脂
芯模是决定圆杆质量的基础。常用的钢质或铝质芯模应具备良好直线度和较高表面光洁度,最好带有轻微脱模锥度,便于固化后拔出。开始前要彻底清洁芯模表面,均匀涂抹脱模剂,并检查是否存在划痕、油污或弯曲。任何细小缺陷都会直接反映到成品内壁或整体直线度上。
纤维选择应与受力方向匹配。单向碳纤维适合提供轴向刚度,碳纤维套管或斜向铺层则有助于改善操作性和周向约束。很多制作方案会采用组合铺层:内层保证表面状态,中间层提供主要刚度,外层兼顾耐磨或外观。树脂方面,环氧树脂因粘接性好、固化窗口清晰,常用于手工缠绕和小批量制作。
| 工艺阶段 | 主要目标 | 常用材料 | 常见风险 | 控制要点 |
|---|---|---|---|---|
| 芯模准备 | 获得干净、顺直的脱模表面 | 芯模、脱模剂、无尘布 | 脱模困难、杆件变形 | 每次制作前检查直线度 |
| 纤维缠绕 | 控制铺层方向和厚度 | 碳纤维布条、丝束、套管 | 起皱、厚薄不均 | 保持稳定张力和固定搭接 |
| 压实固化 | 提高致密度并减少空隙 | 环氧树脂、热缩带、烘箱 | 干斑、富树脂 | 控制树脂用量和压实力度 |
| 脱模后处理 | 获得可用尺寸和表面状态 | 拔模工具、砂纸、切割工具 | 表面损伤、端口不齐 | 先检查再修整,避免硬敲硬拔 |
芯模缠绕的步骤拆解
正式制作前,建议先做干排。把纤维按长度裁好,标记搭接位置,并确定缠绕方向。如果产品更看重轴向刚度,应让主要纤维沿杆件轴线排列;如果需要更好的抗扭表现,则可加入斜向层或套管层。干排的价值在于减少树脂混合后的匆忙操作,让每一步都更可控。
- 步骤 1:完成芯模和辅材准备。 提前摆放好脱模剂、树脂杯、手套、滚轮和热缩带,避免施工中断。
- 步骤 2:浸润纤维。 让纤维充分浸透,但不要过量。树脂太多会增加重量,也可能降低力学表现。
- 步骤 3:按设定张力缠绕。 搭接宽度尽量一致,发现褶皱及时整理。张力忽大忽小,往往会造成外径波动。
- 步骤 4:压实铺层。 可使用热缩带、压紧膜或其他压实方式,让层间更贴合,减少空隙。
- 步骤 5:按树脂制度固化。 遵循推荐的升温和保温时间,确保完全固化后再脱模。
固化完成后,应缓慢脱模。若拔出阻力较大,应优先检查脱模处理和拔模方式,不建议直接敲击。脱模后对两端切齐,视需要进行轻微打磨,再检查表面是否存在气泡、缺胶或纤维偏移。想稳定制作碳纤维杆的团队,最好为每一批次记录纤维规格、缠绕角度、树脂用量、压实方式和固化曲线。
质量检查与何时转向工厂生产
成品检验可以从直线度、重量、外径和实际受力表现入手。把杆件放在平台上滚动,观察是否跳动;测量关键位置直径是否与目标一致;再根据用途做简单的弯曲或扭转验证。对于承载要求较高的碳纤维 rod,目视检查并不够,还应结合装配状态进行功能验证。
芯模缠绕适合原型、短单和定制尺寸,但如果你需要大批量、长连续长度或更严格的公差控制,拉挤、缠绕成型或工厂化模压会更有效率。很多项目会先用芯模缠绕做样件,确认结构和尺寸后再转向量产。若你正在评估自制与外购方案,可浏览 YongXian 碳纤维产品,或通过 联系我们页面 提交图纸和目标参数,获取更适合的制造建议。
常见问题
第一次尝试 how to make carbon fiber rod,最容易忽略什么?
最常被忽略的是芯模状态和工艺记录。芯模不直、脱模处理不到位,或者没有记录树脂用量与缠绕参数,都会让下一次制作难以复现同样的结果。
制作碳纤维杆一定要用真空袋吗?
不一定。小批量制作中,热缩带和手工压实也能完成基础成型。真空袋有助于提高致密度和一致性,但会增加设备投入和操作复杂度。
怎样让碳纤维杆表面更整齐?
关键在于芯模抛光、均匀压实和合理控胶。很多表面问题并不是后期打磨能完全解决的,前期的脱模处理和缠绕质量更重要。
结语
掌握芯模缠绕流程后,how to make carbon fiber rod 就会变成一套可以重复执行的工艺,而不是一次性的经验尝试。先把芯模、纤维、树脂和压实环节做稳定,再逐步优化尺寸和性能,往往比追求复杂技巧更有效。对于样件开发和小批量定制,这条路线兼顾成本与可控性,也便于后续衔接工厂化生产。
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维自行车车架定制
按您的几何规格全定制碳纤维自行车车架。我们生产公路、砾石、山地和场地车架,采用高模量碳纤维铺层优化。一体成型结构,内走线,支持碟刹或圈刹。

圆管碳纤维管 — 3K平纹 T700
采用东丽T700级碳纤维3K平纹编织的标准圆管。提供平衡的强度和刚性,适用于机器人、自动化、体育器材和航空航天结构件等通用工业领域。
碳纤维登山杖
轻量碳纤维登山杖,采用高等级碳纤维管制造。单支仅重160g,同时提供优越的减震性能和耐用性,适用于徒步、越野跑和背包旅行。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。
方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。