
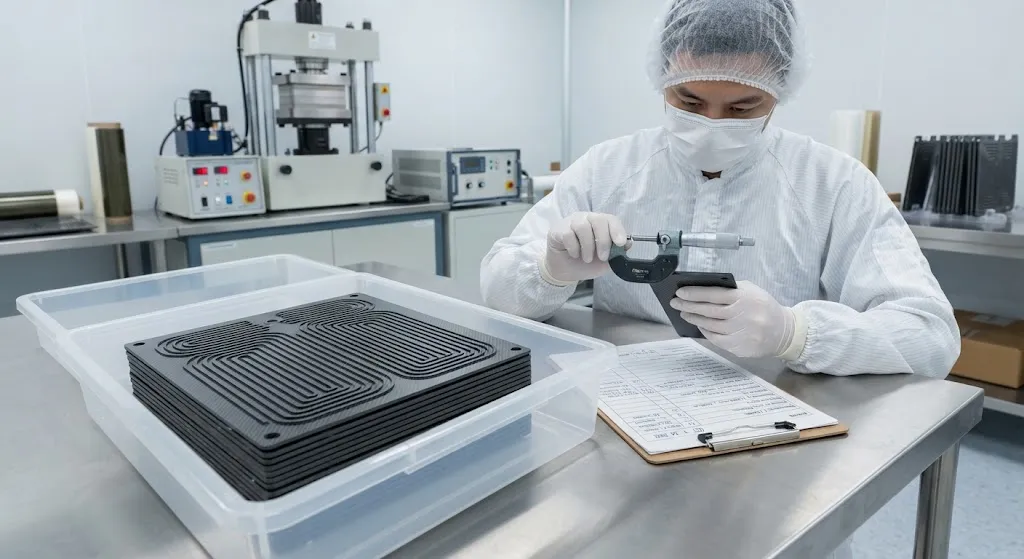
质子交换膜(PEM)燃料电池将氢气和氧气转化为电力和水,双极板占电堆重量和成本的60–80%。每块板必须同时履行四项功能:通过微通道分配氢气和空气流、在单电池间传导电子、移除生成水,以及为膜电极组件(MEA)提供结构支撑。传统双极板由石墨机加工或不锈钢/钛板冲压制成,但两种方法都面临局限——石墨脆且机加工昂贵,金属在酸性燃料电池环境中腐蚀,导致界面接触电阻(ICR)随时间增加。 含导电填料的碳纤维增强聚合物(CFRP)复合材料提供了有前景的替代方案:轻量化结构结合可调导电性、可注塑成型的几何形状,以及固有的耐腐蚀性。挑战在于实现足够低的面外电阻同时保持机械完整性和气体不渗透性。本文阐述C
引言
质子交换膜(PEM)燃料电池将氢气和氧气转化为电力和水,双极板占电堆重量和成本的60–80%。每块板必须同时履行四项功能:通过微通道分配氢气和空气流、在单电池间传导电子、移除生成水,以及为膜电极组件(MEA)提供结构支撑。传统双极板由石墨机加工或不锈钢/钛板冲压制成,但两种方法都面临局限——石墨脆且机加工昂贵,金属在酸性燃料电池环境中腐蚀,导致界面接触电阻(ICR)随时间增加。
含导电填料的碳纤维增强聚合物(CFRP)复合材料提供了有前景的替代方案:轻量化结构结合可调导电性、可注塑成型的几何形状,以及固有的耐腐蚀性。挑战在于实现足够低的面外电阻同时保持机械完整性和气体不渗透性。本文阐述CFRP双极板如何配制、制造和验证用于燃料电池应用,为材料供应商和电堆制造商提供实用指导。
双极板功能要求
PEM燃料电池电堆中的双极板必须同时满足多个性能领域的严格要求:
- 导电性:面外电阻率低于20 mΩ·cm²以最小化欧姆损耗。汽车应用的目标值为夹紧压力1–2 MPa下10–15 mΩ·cm²。
- 气体不渗透性:板必须防止相邻单电池间的氢气窜漏。通常规定氦气泄漏率低于10⁻⁶ mbar·L/s。
- 耐腐蚀性:燃料电池环境为酸性(pH 2–3)、加湿且电化学活跃。板必须在0.6–1.2 V vs. SHE电位和低于1 μA/cm²电流密度下耐受。
- 流道几何:流场通道(深0.3–1.0 mm,宽0.5–2.0 mm)必须精确成型以确保均匀的气体分配和排水。
- 机械强度:板必须承受1–2 MPa夹紧载荷而不开裂,并能耐受车辆振动和热循环。
这些要求产生相互竞争的需求:较高填料含量提高导电性但增加脆性并降低可加工性。CFRP配方必须针对每个具体应用平衡这些权衡。
导电双极板的CFRP配方
导电CFRP双极板将碳纤维增强材料与导电填料结合在热固性或热塑性基体中。配方策略针对三个性能参数:
| 组分 | 典型含量 | 功能 | 权衡 |
|---|---|---|---|
| 碳纤维(短切) | 重量30–50% | 结构增强,面内导电 | 较高含量增加刚度但降低流道清晰度 |
| 石墨鳞片 | 重量10–25% | 面外导电,气体阻隔 | 提高导电性但增加密度并降低强度 |
| 碳纳米管/石墨烯 | 重量1–5% | 渗流网络,颗粒间连接 | 少量添加显著提高导电性;成本仍高 |
| 树脂基体 | 重量25–40% | 粘结剂,气体不渗透性,耐腐蚀性 | 环氧提供最佳耐化学性;热塑性塑料实现更快循环 |
实现低面外电阻率的关键是创建导电填料渗流网络,桥接厚度方向。短切碳纤维提供面内导电但厚度方向连接有限;石墨鳞片和碳纳米管填充纤维间间隙,创建连续导电路径。典型配方在1.5 MPa夹紧压力下实现8–15 mΩ·cm²面外电阻率,满足汽车规格。
制造工艺
三种制造路线用于CFRP双极板,各有独特优势:
- 压缩成型:预计量的导电CFRP复合物放入加热的匹配模具中,在5–15 MPa下压缩30–120秒。这是最高产量的工艺,每板循环时间可达30–60秒,并产生最佳表面光洁度用于流道几何定义。
- 注塑成型:导热塑性复合物(如PPS + 40%碳纤维 + 15%石墨)注塑成近净形板。这可实现复杂3D几何并集成密封槽等特征,但纤维体积分数和接触电阻低于压缩成型。
- 传递成型:导热固性复合物在压力下传递到闭模中。该工艺良好填充精细流道特征并提供良好纤维浸润,但循环时间长于压缩成型(每板2–5分钟)。
模后操作通常包括表面平面化(研磨或抛光以实现±10 μm平面度)、应用导电涂层或表面处理以降低ICR,以及流道尺寸精度和表面缺陷的质量检查。
燃料电池电堆性能验证
验证CFRP双极板需要组件级和运行燃料电池电堆内的测试:
- 界面接触电阻(ICR):使用四点探针法作为夹紧压力的函数测量。ICR在整个板使用寿命期间必须保持在1.5 MPa下低于20 mΩ·cm²。
- 腐蚀测试:在模拟燃料电池条件下(0.1 M H₂SO₄、80°C、0.6–1.2 V vs. SHE)进行1000–5000小时加速腐蚀测试,确认ICR和机械性能的稳定性。
- 气体渗透性:氦气泄漏测试确认气体窜漏率低于规格限,通常为10⁻⁶ mbar·L/s。
- 电堆性能测试:板组装成短电堆(10–50节电池),测试极化曲线、功率密度和1000–5000小时运行的耐久性。
- 机械测试:弯曲强度、抗冲击性和振动疲劳测试确认板在制造、装配和车辆运行中存活。
ISO 15118燃料电池车辆接口标准、SAE J2617双极板测试标准和美国能源部成本与性能技术目标提供了验证框架。
常见问题
CFRP双极板与石墨和不锈钢相比如何?
CFRP板在相似导电性水平下比石墨减重30–50%,制造成本比机加工石墨低40–60%。与不锈钢相比,CFRP提供耐腐蚀性无需保护涂层,且密度更低(1.6–1.8 g/cm³ vs. 7.9 g/cm³)。主要缺点是CFRP面外导电性(8–15 mΩ·cm²)高于不锈钢(2–5 mΩ·cm²)且接近石墨(5–10 mΩ·cm²),需要仔细的填料优化。对于重量和成本是主要驱动因素的汽车应用,CFRP板日益优先于两种替代方案。
CFRP双极板在燃料电池车辆中的使用寿命是多少?
CFRP双极板设计为全车辆寿命——乘用车通常5000–8000小时,重型卡车25000–30000小时。导电填料网络在燃料电池环境中固有稳定,不像金属板腐蚀产物随时间积累。80°C和0.8 V下5000小时加速测试显示,良好配方的CFRP板ICR增加低于10%,在电堆性能维护的可接受限度内。
CFRP双极板在车辆报废时能否回收?
热塑性基体(如PPS、PEEK)的CFRP双极板可能通过再熔融和再成型回收,尽管导电填料污染可能限制二次应用。热固性基板(环氧基体)回收更具挑战性但可研磨用作二次复合材料产品填充料或水泥窑燃料。CFRP板处置的环境影响被车辆运行期间的重量节省所抵消,重量节省在整个车辆寿命期间减少燃油消耗和排放。
结论
CFRP双极板代表了PEM燃料电池电堆的引人注目解决方案,提供比石墨减重30–50%、无需保护涂层的耐腐蚀性,以及可注塑成型的几何形状用于大批量生产。工程挑战——实现低于15 mΩ·cm²面外电阻率同时保持气体不渗透性和机械强度——可通过优化填料配方和压缩成型工艺解决。对于评估双极板材料的电堆制造商,关键考量是运行条件下的ICR稳定性、酸性燃料电池环境中的耐腐蚀性,以及与金属替代方案的成本性能权衡。
对于材料供应商和燃料电池系统集成商,关键问题是填料含量优化、制造可扩展性和长期耐久性数据。浏览我们的碳纤维产品,了解燃料电池和能源应用,或联系我们的工程团队,讨论导电CFRP配方和您燃料电池项目的双极板开发。
所属专题
相关文章
对碳纤维板感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维板 — UD单向 T700
单向碳纤维板,所有纤维沿单一方向排列,沿纤维轴向强度最大。适用于结构加固、夹板等负载方向可预测的应用。
碳纤维装饰板 — 高光面
高光装饰级碳纤维板,镜面级表面处理。高光涂层凸显3K斜纹编织纹理,为面向消费者的应用提供高端外观。轻质高刚,厚度薄便于切割和定型。