
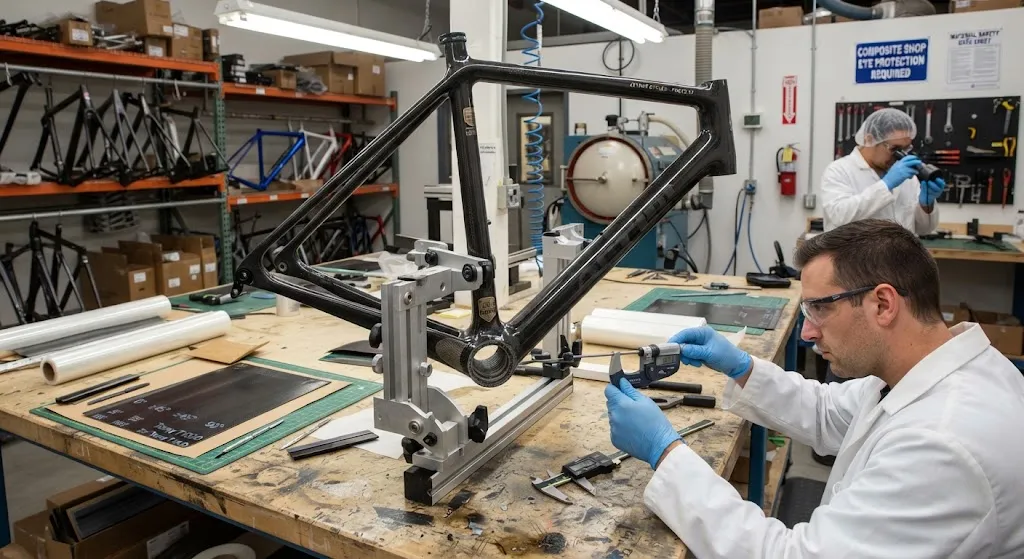
碳纤维自行车车架优化代表了材料科学与竞技自行车性能的交汇点,每一克重量和每一牛顿·米刚度都直接转化为比赛优势。现代专业赛车车架组重量在680-900克之间,相比十五年前主导职业赛场的1,200-1,500克铝制车架实现了显著减重。这种减重与精确调校的横向刚度(用于动力传递)和垂直顺应性(用于骑手舒适度)相结合,使碳纤维成为竞技自行车无可争议的首选材料。 然而,实现这些性能目标远非简单地将碳纤维缠绕在管材上。车架制造商必须在结构的每个点优化纤维取向,选择合适的树脂系统以获得抗冲击性,并设计管材轮廓以平衡空气动力学与结构完整性。本文探讨碳纤维自行车车架优化背后的工程原理,从层合板铺管理论到管材成型
引言
碳纤维自行车车架优化代表了材料科学与竞技自行车性能的交汇点,每一克重量和每一牛顿·米刚度都直接转化为比赛优势。现代专业赛车车架组重量在680-900克之间,相比十五年前主导职业赛场的1,200-1,500克铝制车架实现了显著减重。这种减重与精确调校的横向刚度(用于动力传递)和垂直顺应性(用于骑手舒适度)相结合,使碳纤维成为竞技自行车无可争议的首选材料。
然而,实现这些性能目标远非简单地将碳纤维缠绕在管材上。车架制造商必须在结构的每个点优化纤维取向,选择合适的树脂系统以获得抗冲击性,并设计管材轮廓以平衡空气动力学与结构完整性。本文探讨碳纤维自行车车架优化背后的工程原理,从层合板铺管理论到管材成型工艺,为理解500美元碳纤维车架与5,000美元赛车级车架之间的差异提供技术基础。
层合板设计与纤维取向策略
碳纤维自行车车架优化的基础在于理解纤维取向如何影响每个方向的力学性能。单向碳纤维铺层在纤维轴向(0度)提供最大刚度和强度,但对垂直于纤维的载荷提供最小阻力。通过以不同角度堆叠多个铺层,工程师创建具有定制方向性能的层合板,匹配框架每个位置的特定载荷条件。
| 纤维取向 | 主要刚度方向 | 典型车架位置 | 性能贡献 |
|---|---|---|---|
| 0度(纵向) | 轴向拉伸/压缩 | 下管、上管壁 | 弯曲刚度用于踩踏效率 |
| ±45度 | 扭转剪切 | 头管、五通壳体 | 扭转刚度用于转向精度 |
| 90度(环向) | 径向压缩 | 座管、后叉接头 | 夹持点抗压性 |
| ±30度 | 复合载荷 | 后上叉与座管接头 | 冲击分布和抗疲劳性 |
典型的高性能赛车车架使用200-400个单独的铺层裁片,纤维取向范围从-45度到+90度。铺层计划在车架上变化显著:靠近五通的下管主要使用0度纤维(占总铺层的60-70%)以获得最大踩踏刚度,而头管区域使用更高比例的±45度纤维(40-50%)以在激烈过弯时提供扭转抗力。这种可变纤维架构是区分优化碳纤维车架与简单缠绕管材的关键。
管材成型与轮廓优化
除了纤维取向,管材横截面形状在车架性能中也起着关键作用。现代碳纤维自行车车架很少使用简单的圆形管材;相反,工程师设计复杂的轮廓以优化刚度、重量和空气动力学阻力之间的平衡。当代赛车车架中使用的三种主要管材形状各服务于不同的结构目的。
- 超大矩形轮廓(下管):深截面矩形或梯形轮廓在垂直平面内增加截面惯性矩,与等重圆形管材相比,横向刚度提高15-25%。专业赛车车架的下管宽度通常为55-70mm,高度为65-85mm。
- 锥形头管轮廓:从1-1/8英寸上轴承到1-1/2英寸下轴承的过渡创建锥形轮廓,更有效地分布转向载荷,与直通式1-1/8英寸头管相比,应力集中降低30-40%。
- 翼型座管轮廓:Kamm尾迹或截断翼型座管与圆形轮廓相比,空气动力学阻力降低8-15%,同时保持等效弯曲刚度。座管轮廓直接影响车架阻力,约占自行车总空气动力学阻力的10-15%。
管材成型的挑战在于成型过程中保持一致的壁厚。碳纤维预浸料片材必须贴合复杂的双曲面,不得起皱、桥接或产生富树脂区域。先进制造商使用计算铺覆模拟来预测纤维放置精度,并在投入生产工具前优化坯料形状。
制造工艺与质量控制
碳纤维自行车车架的制造涉及多个关键步骤,每个步骤都引入可能影响性能一致性的质量变化。三种主要制造方法各为不同的车架部位和生产批量提供独特优势。
内胆成型是复杂接头(五通、头管、座管簇)最常用的方法,其中内部充气胆囊在6-8 bar压力下将层合板压实到模具表面。阴模预浸料铺层产生最高的表面光洁度质量,但需要精确的温度控制(120-140摄氏度)和固化周期优化。自动铺丝(AFP)正在高产量生产中兴起,沉积速率0.5-1.5 kg/小时实现最少人工干预的一致铺层放置。
碳纤维自行车车架的质量控制聚焦于三个可测量参数:尺寸精度(管材对齐度在正负0.5mm内)、孔隙含量(低于2%以确保结构完整性)和纤维体积分数(55-65%以获得最佳强度重量比)。使用超声波扫描或闪光热成像的无损检测在车架到达客户前识别分层、孔隙和纤维错位。
常见问题解答
车架刚度如何影响踩踏效率?
车架刚度,特别是五通处的横向刚度,直接影响动力传递效率。当骑手施加400瓦踩踏力时,横向刚度为85 N/mm的车架约浪费1-2%的能量在车架弯曲上,而刚度为120 N/mm的车架浪费不到1%。对于在四小时分段赛中产生350瓦的职业自行车手,这一差异相当于14-28瓦时的能量节省——在终点处相当于200-400米的额外距离。然而,过刚的车架会将路面振动传递给骑手,增加疲劳。竞技赛车的最佳刚度范围是五通横向80-120 N/mm,配合80公斤骑手重量下30-50mm的垂直挠度以获得顺应性。
碳纤维车架可接受的壁厚变化范围是多少?
航空级碳纤维车架将壁厚变化维持在设计规格的正负0.1mm内。典型壁厚范围从高应力接头区域(五通、头管)的0.4mm到管材中段的1.2mm。低于规格的壁厚会按厚度比的平方降低强度——从0.6mm标称值减少0.1mm代表31%的强度损失。过度厚度增加重量而无相应的强度增益。领先制造商使用超声波测厚仪在每个车架的20-30个测量点验证壁厚,确保在喷漆和装配前符合要求。
碳纤维车架在碰撞损坏后能否修复?
可以,碳纤维自行车车架可以经过专业修复处理大多数冲击损坏情况,前提是损坏区域不超过车架总表面积的15%,且损坏未影响五通或头管的结构完整性。专业修复包括移除损坏材料、用匹配的碳纤维铺层按原始方向重建、真空袋压实和在原始规格温度下烘箱固化。修复后的车架通常恢复原始强度和刚度的90-95%。但是,不建议修复沿下管或上管延伸超过50mm的损坏,因为主承载路径的结构连续性可能无法恢复。
结论
碳纤维自行车车架优化是一门复杂的工程学科,平衡纤维取向、管材几何形状、壁厚和制造过程控制,以实现竞技自行车要求的性能目标。量产碳纤维车架与赛车级车架之间的差异不在于原材料,而在于层合板设计的精度和制造过程的一致性。对于评估车架选择的骑行者,理解这些工程原理为明智的购买决策提供了基础。
对于寻求高质量碳纤维材料和技术支持的车架制造商和设计师,浏览我们完整的碳纤维产品系列,或联系我们的工程团队,讨论自行车车架应用的材料规格。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维板 — UD单向 T700
单向碳纤维板,所有纤维沿单一方向排列,沿纤维轴向强度最大。适用于结构加固、夹板等负载方向可预测的应用。

圆管碳纤维管 — UD单向 T700
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。