
随着电动汽车在全球市场的普及,电池箱体已成为电动汽车架构中最关键的结构部件之一。箱体必须在碰撞中保护电池模块免受外部冲击,维持碰撞载荷下的结构完整性,屏蔽敏感电池管理系统的电磁干扰,并为延长续航里程贡献整车轻量化。碳纤维复合材料箱体同时满足所有这些要求,为传统钢和铝解决方案提供了引人注目的替代方案。 现代电动汽车平台要求电池箱体能够承受正面、侧面和后部碰撞,同时保持电池包的结构完整性并防止热失控事件。碳纤维卓越的比强度和能量吸收特性使其独特适合此应用。典型的碳纤维电池箱体比等效铝制箱体节省30-40%重量,同时通过渐进压溃和可控分层机制提供卓越的碰撞能量管理。 碰撞安全标准与要求 电动汽
引言
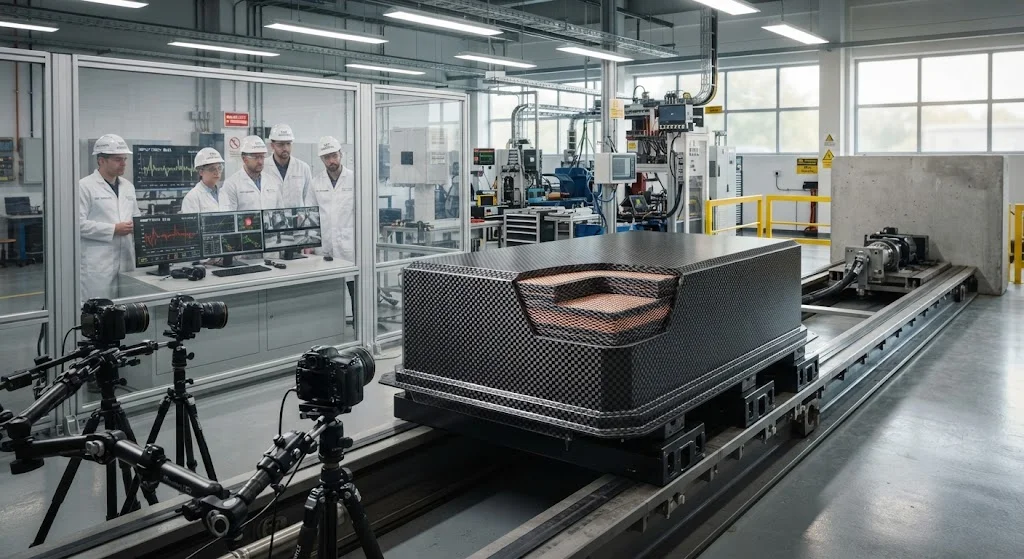
随着电动汽车在全球市场的普及,电池箱体已成为电动汽车架构中最关键的结构部件之一。箱体必须在碰撞中保护电池模块免受外部冲击,维持碰撞载荷下的结构完整性,屏蔽敏感电池管理系统的电磁干扰,并为延长续航里程贡献整车轻量化。碳纤维复合材料箱体同时满足所有这些要求,为传统钢和铝解决方案提供了引人注目的替代方案。
现代电动汽车平台要求电池箱体能够承受正面、侧面和后部碰撞,同时保持电池包的结构完整性并防止热失控事件。碳纤维卓越的比强度和能量吸收特性使其独特适合此应用。典型的碳纤维电池箱体比等效铝制箱体节省30-40%重量,同时通过渐进压溃和可控分层机制提供卓越的碰撞能量管理。
碰撞安全标准与要求
电动汽车中的电池箱体必须符合多项国际安全标准,这些标准定义了碰撞性能要求。管理电池箱体设计的主要标准包括:
- UN ECE R100:制定了电动汽车安全要求,包括碰撞期间和之后的电池箱体耐撞性和电气隔离。
- FMVSS 305:美国标准,要求电解液 containment、电气隔离以及在正面和侧面碰撞中保护电池包。
- GB 38031-2020:中国标准,规定电池箱体碰撞要求,包括在指定冲击条件下无火灾和无爆炸标准。
- EUCAR危害等级:定义了电池箱体的可接受损坏状态,从0级(无损坏)到7级(火灾或爆炸)。
这些标准要求电池箱体在冲击期间保持结构完整性,防止物体穿透电池 compartment,containing any electrolyte leakage,并在电池包和车辆底盘之间保持电气隔离。碳纤维箱体必须通过标准化碰撞测试证明合规性,包括正面 barrier 碰撞、侧面 pole 碰撞和底盘撞击。
碳纤维箱体结构设计
碳纤维电池箱体通常设计为多层 sandwich 结构,针对碰撞能量管理和电磁屏蔽进行优化。下表比较了不同箱体架构的关键设计参数:
| 设计参数 | 钢制箱体 | 铝制箱体 | 碳纤维箱体 |
|---|---|---|---|
| 重量(典型60 kWh电池包) | 85-95 kg | 55-65 kg | 35-45 kg |
| 比能量吸收 | 15-25 kJ/kg | 20-35 kJ/kg | 40-80 kJ/kg |
| 压溃行程效率 | 60-70% | 65-75% | 75-85% |
| 电磁屏蔽 | 固有(高电导率) | 固有(高电导率) | 需要集成网状屏蔽 |
| 耐腐蚀性 | 差(需要涂层) | 中等 | 优异 |
| 模具成本 | 低 | 中等 | 高(大批量摊销) |
碳纤维箱体架构通常包括外部结构 shell、内部 containment 衬里和集成能量吸收 crush 区域。外部 shell 使用碳纤维/环氧层合板,纤维方向针对预期碰撞载荷路径进行优化——通常组合0°、±45°和90°层来处理平面内和斜向载荷。内部衬里,通常是较薄的热塑性或金属箔层,提供电解液 containment 和额外的电磁屏蔽。
碰撞能量管理策略
碳纤维的碰撞能量管理依赖于可控的渐进压溃,而非金属的塑性变形。能量吸收机制包括纤维断裂、基体开裂、分层和摩擦的组合,通过材料碎片化吸收动能。优化耐撞性的设计策略包括:
- 压溃触发器:压溃区域前端的几何特征(倒角、缺口或厚度减小)在控制位置启动渐进压溃,防止灾难性全局屈曲。
- 纤维方向优化:平衡0°层用于轴向承载、±45°层用于剪切 resistance、90°层用于横向强度,确保在不同冲击角度下的稳定压溃行为。
- 混合化:在压溃启动区域引入玻璃纤维或芳纶层可以提高压溃稳定性并降低对冲击角度变化的敏感性。
- 内部能量吸收结构:箱体内的可压溃管、蜂窝 core 或泡沫 insert 吸收额外能量并防止电池模块侵入。
使用显式动力学代码(LS-DYNA、PAM-CRASH)进行有限元分析对于预测碰撞行为至关重要,因为碳纤维的渐进压溃涉及无法通过简化分析方法捕获的复杂失效模式。包含应变率效应、损伤演化和 element 删除的材料模型准确模拟压溃过程,并在物理测试之前实现箱体设计的优化。
电磁屏蔽集成
虽然碳纤维复合材料提供结构优势,但其电导率显著低于金属——通常为1,000-10,000 S/m,而铝为37×10⁶ S/m。这种较低的电导率意味着碳纤维箱体需要显式电磁屏蔽来保护电池管理系统(BMS)和其他电子设备免受外部电磁干扰(EMI),并防止箱体本身辐射EMI。
屏蔽方法通常涉及在复合材料铺层中集成导电网状或箔片:
- 扩展金属网:铝或铜扩展箔(通常20-50 g/m²)共固化在层合板内,在汽车电子相关频率范围(150 kHz至1 GHz)内提供宽带EMI屏蔽。
- 金属箔层:薄铝箔或铜箔(25-50 μm)粘合在复合材料层之间,以最小的重量代价提供高屏蔽效果。
- 导电涂层:喷涂导电涂层(镍填充环氧树脂、银填充硅酮)在内部表面上提供屏蔽,当集成网状屏蔽不可行时使用。
- 混合方法:在结构面板中使用网状屏蔽,在接头和穿透处使用箔片,确保整个箱体的连续屏蔽覆盖。
屏蔽效果以分贝(dB)衡量,通常必须在整个相关汽车EMC频率范围内超过20-30 dB。碳纤维固有的(中等)电导率与集成金属屏蔽元素的组合实现了与 solid 金属箱体相当的屏蔽水平,同时保持了复合材料结构的重量优势。
制造与质量考虑
碳纤维电池箱体使用多种工艺制造,每种工艺针对不同生产量和性能要求具有特定优势:
- 热压罐固化预浸料:最高质量和纤维体积分数(55-60%),适用于高端车辆和中低产量。成熟的工艺,具有广泛的航空航天传统。
- 非热压罐(OoA)预浸料:较低压力(2-3 bar)下的真空袋固化减少资本投资,同时保持良好质量。适用于中高产量。
- 树脂传递成型(RTM):干纤维预制体在闭合模具中注入树脂,提供高生产率(循环时间小于10分钟)和优异的表面光洁度。非常适合高产量汽车应用。
- 片状模塑料(SMC):短切碳纤维在热固性或热塑性基体中,高压压缩成型,提供最高生产率但机械性能低于连续纤维复合材料。
电池箱体的质量控制包括无损检测(超声、X射线)以验证粘合质量并检测分层,尺寸检测以确保电池模块适配,以及电连续性测试以验证电磁屏蔽完整性。每个箱体在组装到电池包之前必须单独进行屏蔽效果测试。
常见问题
碳纤维电池箱体比铝制箱体节省多少重量?
碳纤维电池箱体通常比等效铝制箱体节省30-40%重量。对于典型的60 kWh电池包,这转化为20-25 kg的节省,直接通过每个充电周期提高车辆续航约10-15 km。重量节省通过碳纤维更高的比强度和刚度实现,允许在保持等效碰撞性能的同时使用更薄的壁厚。
碳纤维电池箱体是否满足碰撞安全标准?
是的,碳纤维电池箱体设计用于满足或超越所有适用的碰撞安全标准,包括UN ECE R100、FMVSS 305和GB 38031-2020。碳纤维的高比能量吸收(40-80 kJ/kg vs. 金属的15-35 kJ/kg)实际上提供了卓越的碰撞能量管理,前提是箱体设计有适当的压溃区域和渐进压溃机制。物理碰撞测试和模拟验证了满足所有要求标准的合规性。
碳纤维箱体如何实现电磁屏蔽?
碳纤维相对于金属较低的电导率需要集成电磁屏蔽元素。标准方法是在复合材料铺层中加入扩展金属网(铝或铜,20-50 g/m²)或薄金属箔(25-50 μm)。这种组合在整个汽车EMC频率范围内提供超过20-30 dB的屏蔽效果,相当于 solid 金属箱体,同时保持复合材料结构的重量优势。
碳纤维电池箱体使用哪些制造工艺?
主要制造工艺是热压罐固化预浸料(最高质量,中低产量)、非热压罐预浸料(仅真空袋,中高产量)、树脂传递成型(RTM,高产量,循环时间小于10分钟)和片状模塑料(SMC,最高产量,压缩成型)。工艺选择取决于生产量、性能要求和成本目标。
结论
碳纤维电池箱体代表了电动汽车结构设计的重大进步,比铝制箱体节省30-40%重量,同时通过渐进压溃机制提供卓越的碰撞能量管理。在复合材料铺层中集成电磁屏蔽元件确保了敏感电池管理电子设备的保护,而不损害重量优势。随着电动汽车产量增加和制造工艺成熟,碳纤维箱体在性能和成本指标上将越来越具有竞争力。
对于电动汽车制造商和电池包集成商,碳纤维箱体提供了满足严格碰撞安全标准同时实现延长车辆续航所需的轻量化目标的 proven 路径。探索我们的碳纤维产品系列或联系我们的工程团队讨论您电池箱体项目的材料系统。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维板 — UD单向 T700
单向碳纤维板,所有纤维沿单一方向排列,沿纤维轴向强度最大。适用于结构加固、夹板等负载方向可预测的应用。

圆管碳纤维管 — UD单向 T700
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。