
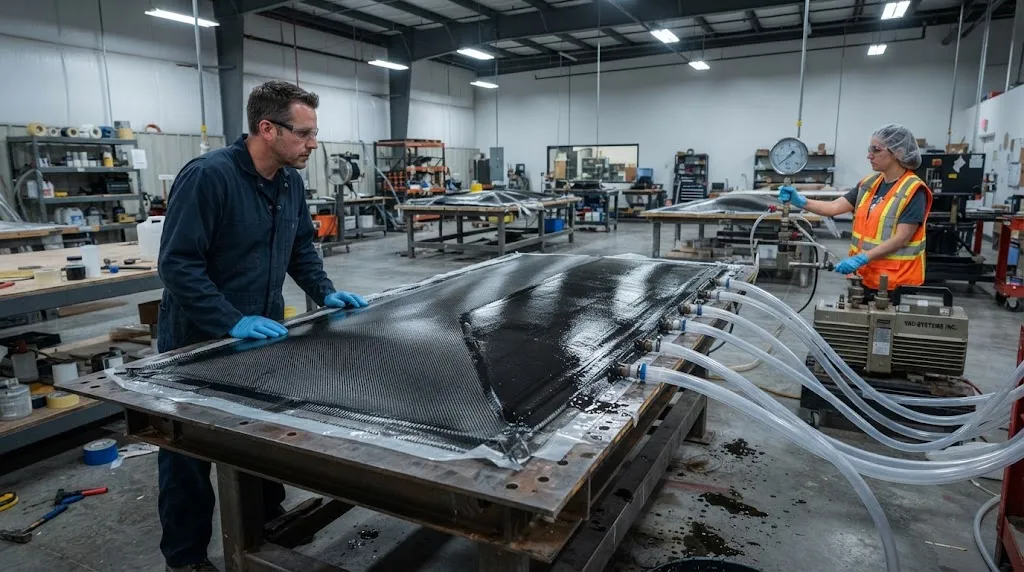
真空灌注已成为风电叶片、船体和轨道交通车体等大型复合材料结构的默认制造工艺。该工艺的吸引力在于使用干态增强材料和轻量化模具,而非昂贵的热压罐循环,但其经济性取决于一门核心学问:让树脂以足够快的速度流过复杂纤维架构以完成浸润,同时又足够均匀以避免干斑。这门学问上的失误表现为报废部件、返工和被拒收的层合板,因此理解树脂流动物理是直接作用于生产良率的杠杆。 真空灌注中的树脂流动由三个相互关联的现象支配:渗透率、沟道效应和导流介质系统设计。渗透率描述给定纤维铺层允许树脂通过的能力,而其各向异性——面内流动与厚度方向流动之间的差异——决定了树脂最先流向何处。沟道效应是指树脂沿边缘、缝线和模具台阶处
引言
真空灌注已成为风电叶片、船体和轨道交通车体等大型复合材料结构的默认制造工艺。该工艺的吸引力在于使用干态增强材料和轻量化模具,而非昂贵的热压罐循环,但其经济性取决于一门核心学问:让树脂以足够快的速度流过复杂纤维架构以完成浸润,同时又足够均匀以避免干斑。这门学问上的失误表现为报废部件、返工和被拒收的层合板,因此理解树脂流动物理是直接作用于生产良率的杠杆。
真空灌注中的树脂流动由三个相互关联的现象支配:渗透率、沟道效应和导流介质系统设计。渗透率描述给定纤维铺层允许树脂通过的能力,而其各向异性——面内流动与厚度方向流动之间的差异——决定了树脂最先流向何处。沟道效应是指树脂沿边缘、缝线和模具台阶处的间隙优先流动的现象,它可能超越预期流动前沿并封住尚未浸润的区域。导流介质是工程化的分配层,在增强体表面之上提供快速的面内通道。本文将逐一剖析这三个现象,最后给出让三者协同而非相互对抗的设计规则。
渗透率基础:各向异性与纤维架构
渗透率是达西定律中的比例常数,它将流体通过多孔介质的流速与驱动压力梯度联系起来。在真空灌注中,驱动压力是入口处大气压与出口处真空度之差,在全真空条件下通常为0.8至1.0巴。在给定压降下,渗透率越高的增强体让树脂流动得越快越远,这就是为何渗透率测量是设计任何灌注的第一步。
织物渗透率的关键特征是各向异性。在单向碳纤维织物中,树脂沿纤维方向流动的容易程度约为横向的10至100倍,因为连续长丝在该方向上提供了更低的阻力路径。厚度方向渗透率通常还要再低一个数量级,这意味着树脂主要沿面内填充层合板,然后需要向下穿过各层完成浸润。下表总结了常见增强体架构的代表性数值:
| 增强体架构 | 面内渗透率 | 厚度方向渗透率 | 灌注中的典型作用 |
|---|---|---|---|
| 单向碳纤维织物 | 1至9 x 10⁻¹⁰ m²(纤维方向) | 0.5至2 x 10⁻¹² m² | 主梁帽、船用纵骨 |
| 双轴/多轴向缝编织物 | 1至8 x 10⁻¹⁰ m²(面内) | 1至4 x 10⁻¹² m² | 叶片壳体、船体外壳 |
| 2/2斜纹机织物 | 0.5至3 x 10⁻¹⁰ m² | 0.5至2 x 10⁻¹² m² | 外观层与薄层合板 |
| 聚酯导流网 | 1至10 x 10⁻⁶ m² | 1至8 x 10⁻⁷ m² | 表面分配层 |
这些数值引出三个实际后果。第一,导流介质的渗透率比增强体高一万倍,因此树脂在几秒内沿部件表面铺展,而流动前沿之后的层合板仍在缓慢填充。第二,由于厚度方向渗透率低,厚层合板完成整体浸润所需的时间远长于表面可见流动前沿所暗示的时间。第三,渗透率并非固定的材料属性:压实压力、层间嵌合和缝线都会改变它,因此在松散铺层上测得的数值相对于真空袋压实的层合板而言是乐观的。这些效应使得以实际生产铺层而非数据表为对象测量渗透率,才是估算填充时间的可靠基础。
沟道效应:干斑的首要成因
沟道效应是指树脂沿非设计分配网络的一部分、渗透率更高的路径快速流动。最常见的来源是增强体与模具边缘或袋膜边缘之间的间隙、沿缝线或粘结线的通道,以及铺层厚度过渡处的台阶。由于这些间隙的渗透率可比织物高出两到四个数量级,树脂会沿其急速流动,远在层合板主体被浸润之前即到达真空口。当流动前沿封闭排气口时,未浸润区域中的残留空气无法再逸出,部件便在最不希望出现的位置带着干斑固化。
预防沟道效应始于几何控制。增强体应裁剪至与型腔匹配,误差控制在数毫米以内,大于约2毫米的边缘间隙应被视为有意的流动通道而非意外。在间隙不可避免之处——复杂曲面、铺层台阶、圆角——设计者有两条路:用密封胶或附加纤维封堵通道,迫使树脂穿过层合板;或者接受它,并布置注胶线使沟道路径以受控方式填充该区域。更微妙的教训是,沟道效应并非非黑即白:刻意制造的边缘通道可以充当供料器,而意外间隙则产生空洞。区别在于设计师是否知道它的存在并在流动方案中加以考虑。
导流介质设计与注胶策略
导流介质彻底改变了整个系统的渗透率格局。在真空袋与增强体之间铺设单层针织网,即可形成一个分配平面,使树脂在向下渗透之前先铺展到整个表面——这正是几乎所有量产灌注都采用某种导流介质或带沟槽塑料分配层的原因。主要的选型问题是渗透率平衡:介质渗透率过低则部件灌注缓慢;过高则表面率先浸润而深层滞后,脱模前掩盖干斑。对于厚部件,可采用多个注胶区、错层导流介质,或仅在慢速区域铺设介质,来重塑流动前沿。
注胶策略是第二个杠杆。沿边缘的线注胶流动距离短,是船体和平面板材的标准做法,而点注胶或螺旋注胶适用于几何复杂的部件。真空度设定整体驱动压力:大多数树脂在0.9巴压差下灌注良好,将真空度提高到超过树脂蒸汽压的程度,更可能引发挥发分沸腾而非加速流动。树脂粘度、凝胶时间和填充-保压顺序是最后几块拼图——目标是在胶凝之前完全充满模具,并保持真空足够长时间,让最慢的厚度方向路径完成压实。
- 表征真实铺层:在生产铺层上测量渗透率、压实度和层间嵌合,而非依赖数据表。
- 控制边缘间隙:裁剪贴合精度达到毫米级;把大于2毫米的间隙当作设计通道而非意外。
- 平衡导流介质渗透率与部件厚度及树脂凝胶时间。
- 善用受控沟道:在无法避免通道之处,将其转化为供料器并围绕它设计注胶线。
- 观察流动前沿:首次灌注时观察前沿推进情况,在投入量产前调整注胶口位置。
- 以填充试制验证:每种新部件几何先做一块牺牲性试验板并切割检查,确认零干斑。
常见问题解答
为什么树脂覆盖了整个表面仍会出现干斑?
因为表面覆盖是通过导流介质实现的,其渗透率远高于增强体。可见流动前沿可能已到达排气口,而表面之下的较厚区域尚未浸润。当沟道通道在厚度方向流动完成之前封闭真空排气口时,空气被困在层合板中,干斑便由此形成。
渗透率各向异性如何影响灌注填充时间?
填充时间主要取决于沿高渗透率方向的面内流动,以及耗时数个数量级更长的厚度方向流动。表面快速过流并不意味着层合板已经浸润。准确的填充时间预测需要在真空袋压实条件下测量厚度方向渗透率,因为松散铺层的测量值会大幅高估它。
真空灌注中沟道效应有时会有益处吗?
会。刻意制造的边缘通道可以作为树脂供料器,从侧面为复杂或慢速区域供料。关键在于意图与控制:设计通道被放置在有助于流动方案的位置并经过验证,而意外间隙则产生空洞。同样的物理机制,取决于设计师是否考虑它,会带来截然相反的结果。
大型平面板材的最佳注胶策略是什么?
沿一边缘的线注胶是平面和缓曲面板材的标准选择,因为它使流动距离最小化,并产生可预测的直线流动前沿。点注胶或螺旋注胶更适合复杂的三维几何,因为此时线状供料会产生长而不确定的流动路径。
结论
树脂流动物理决定了每条真空灌注线的良率。渗透率各向异性告诉工程师树脂想去哪里;沟道效应揭示它会不请自来地流向何处;导流介质与注胶策略提供了引导它的手段。当三者作为一个系统设计时,部件便能成功灌注:织物铺层以生产压实状态表征、边缘间隙被消除或转化为受控供料器、分配层与部件厚度及树脂化学体系相匹配。在这些细节上投入的公司,能将灌注从试错的艺术转变为可重复的工艺。
永兴(YongXian)供应碳纤维织物,包括适用于叶片、船体和工业部件真空灌注的单向、双轴与机织增强材料。浏览我们的碳纤维增强材料产品系列或联系我们的团队,获取下一个灌注项目的织物架构与渗透率支持。
所属专题
相关文章
对定制碳纤维产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品
碳纤维汽车尾翼
汽车级碳纤维尾翼,采用热压罐固化预浸料技术制造。每个尾翼经真空袋压和烘箱固化,实现最优纤维树脂比、强度和完美外观。

碳纤维机器人末端执行器连杆 — 定制形状与传感器集成
定制形状的碳纤维末端执行器连杆。面向自动化集成商和科研实验室,需要在机器人腕部与夹爪/工具之间实现轻量化刚性连接。可集成传感器安装位、走线槽和快换接口。

碳纤维医疗器械配件定制
医疗级碳纤维配件,用于影像设备、手术器械和患者支撑系统。碳纤维的射线可透性和高强度重量比使其成为CT扫描床、轮椅架、手术机器人臂和MRI兼容配件的理想材料。可选用生物相容性树脂体系。

碳纤维乐器配件定制
碳纤维乐器配件,具有优异的尺寸稳定性、轻重量和一致的声学特性。生产碳纤维弓杆、吉他琴颈、小提琴腮托、鼓腔和管乐器主体。碳纤维乐器不受湿度变化和温度波动影响,解决了木制乐器的痛点。

碳纤维平板电脑外壳 — 超轻保护壳
轻量化碳纤维平板电脑保护壳,采用T700 3K预浸料模压成型,加固边角防护。比聚碳酸酯或硅胶壳更轻更坚固,适合户外工作人员、企业批量采购和需要耐用保护的专业人士。