
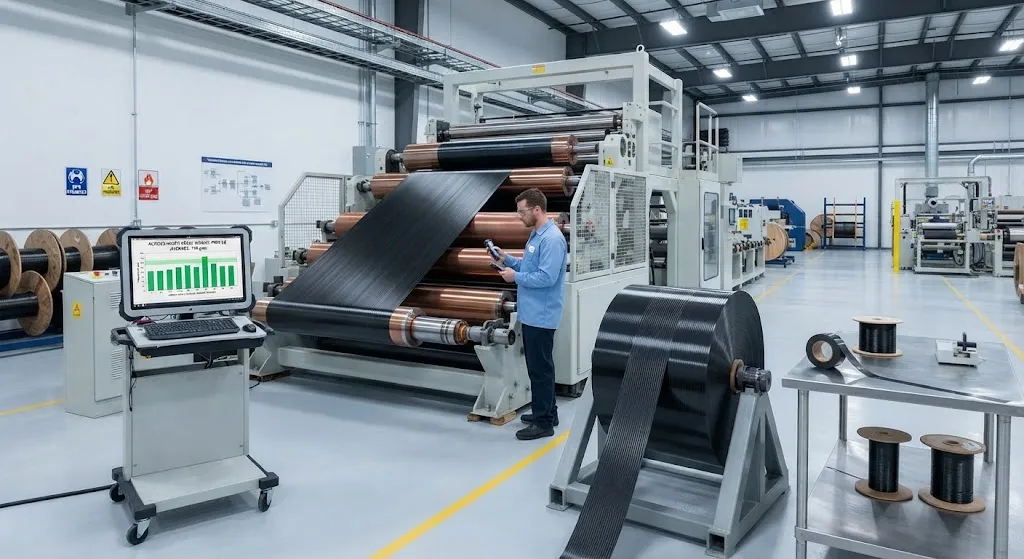
风电叶片热塑性复材主梁的经济性,取决于一个看似简单的变量:单向(UD)带半成品的宽度。更宽的带材意味着铺筑主梁帽所需铺放道次更少、铺叠节拍更短、处理成本更低,但也需要更大规模的压延或熔融涂覆设备、更高的投资,以及对全宽度范围内纤维平直度与面密度均匀性的精细控制。Fraunhofer IMWS 近期演示了热塑性 UD 带材宽度的十倍放大,并将该工艺转入试量产,为半成品宽度经济学能走多远提供了一个具体基准,以支撑 CONTIjoin 主梁的自动化制造。 本文解释宽度放大对叶片制造商意味着什么,带材宽度如何驱动铺叠节拍与成本,以及窄带灵活性与宽带生产率之间的交叉点位于何处。 Fraunhofe
引言
风电叶片热塑性复材主梁的经济性,取决于一个看似简单的变量:单向(UD)带半成品的宽度。更宽的带材意味着铺筑主梁帽所需铺放道次更少、铺叠节拍更短、处理成本更低,但也需要更大规模的压延或熔融涂覆设备、更高的投资,以及对全宽度范围内纤维平直度与面密度均匀性的精细控制。Fraunhofer IMWS 近期演示了热塑性 UD 带材宽度的十倍放大,并将该工艺转入试量产,为半成品宽度经济学能走多远提供了一个具体基准,以支撑 CONTIjoin 主梁的自动化制造。
本文解释宽度放大对叶片制造商意味着什么,带材宽度如何驱动铺叠节拍与成本,以及窄带灵活性与宽带生产率之间的交叉点位于何处。
Fraunhofer IMWS 的宽度放大
总部位于德国哈雷的 Fraunhofer IMWS 开发了将热塑性连续纤维带半成品宽度放大十倍的工艺,并将其转入试产规模。结构应用的传统热塑性 UD 带通常以 12-150 毫米的宽度生产,这反映了为窄幅格式设计的涂覆与压延线的能力极限。放大将半成品带入数百毫米宽的级别,更接近风电叶片主梁制造所用热固性预浸料卷的幅宽。
放大中的技术挑战是均匀性。随着宽度增大,在整条带材截面上维持一致的纤维面密度、基体含量与纤维平直度变得更加困难,因为涂覆或熔融区的热梯度以及幅面上张力的变化都随宽度增大。中试转移证实,这些参数可以保持在结构主梁帽铺叠所要求的公差内。下表对比传统与放大后的格式:
| 参数 | 传统 UD 带材 | 放大后 UD 带材 |
|---|---|---|
| 典型宽度 | 12-150 毫米 | 数百毫米 |
| 宽度增幅 | 基准 | 十倍 |
| 纤维面密度控制 | 窄幅在公差内 | 全宽度维持 |
| 基体体系 | 热塑性(PA、PP、PEEK、LM-PAEK) | 热塑性(同族) |
| 主要驱动 | 灵活性、窄型零件 | 铺叠吞吐量 |
| 状态 | 商业化 | 试量产 |
带材宽度如何驱动铺叠节拍
在自动化主梁帽制造中,层叠通过将带材条并排铺过主梁帽宽度来构建。覆盖给定帽宽所需的道次数与带材宽度成反比:300 毫米宽的主梁帽用 100 毫米带材铺放,每层需要三道;用 300 毫米带材则只需一道。这一减少贯穿整个铺叠过程:
- 每小时层数:每层道次减少提高了铺放单元的等效每小时层数,直接提升主梁吞吐量。
- 处理步骤:每次换带、拼接与启动停顿都在单个道次内发生,因此更少的道次同时削减周边时间与核心铺叠时间。
- 固结道次:更宽的带材减少了层间接缝数量,降低了每个层界面的压实与固结工作量。
- 自动化可靠性:CONTIjoin 式自动化铺放从更少、更可预测的道次中获益,减少铺放错误与返工的机会。
节拍节省是乘数式的而非加和式的,因为它整体缩短了主梁生产的关键路径。
成本曲线:带材价格与铺叠成本的取舍
更宽的带材并非无偿获得。半成品在更大、更昂贵的涂覆与压延线上制造,初始投资必须在产量中摊销。带材成本与铺叠成本之间的取舍定义了宽度放大的经济学:
| 铺叠场景 | 窄带(12-150 毫米) | 宽带(数百毫米) |
|---|---|---|
| 相对半成品成本 | 基准 | 成熟后与基准相近 |
| 300 毫米主梁帽每层道次 | 3-25 | 1 |
| 每层铺叠节拍 | 高 | 低 |
| 资本密集度 | 较低(既有产线) | 较高(新增涂覆产能) |
| 盈亏平衡产量 | 基准 | 需要更高产量 |
交叉点取决于年主梁产量。对低节拍项目,窄带降低资本成本并保持灵活性。对 CONTIjoin 所支撑的高节拍自动化叶片项目,宽带带来的铺叠时间节省超过了半成品成本溢价,使总零件成本低于窄带基准。更宽的幅型还提高了自动化单元的可行铺放速率,使同样的设备投资每个班次产出更多主梁。
全宽度下的质量与过程控制
放大带材宽度使质量控制在三方面更具挑战性:
- 纤维平直度:在数百毫米宽度上,零点几度的纤维错位会累积成主梁帽模量与强度的可测折减。过程控制必须将纤维路径的平行度保持在更紧的角度公差内。
- 面密度均匀性:宽度方向上纤维面密度的变化会在固结后产生局部厚度与刚度差异,必须保持在叶片取证所需的结构公差内。
- 边缘质量:带材边缘存在固结后散丝与孔隙的风险。在更宽的幅型下,边缘缺陷占材料比例更小,但每条缺陷更长,可能在铺叠中以不同方式扩展。
Fraunhofer 的中试转移专门针对这些要点,因为在叶片项目接受材料之前,必须证明与窄带结构应用相同的公差在十倍宽度下依然成立。
对叶片与材料采购方的影响
对评估热塑性主梁方案的叶片制造商而言,宽度放大改变了比较格局:
- 规格灵活性:宽带重新打开了多条窄带与单条宽带之间的选择,让设计者得以在纤维结构自由度与铺叠速度之间权衡。
- 供应商鉴定:宽幅带材必须依据与窄幅格式相同的力学性能数据库进行鉴定,包括面密度与纤维体积分数的全宽度取样。
- 自动化对齐:为宽带配置的铺放单元需要不同的处理、拼接与张力控制设备,因此带材宽度选择必须在自动化投资之前锁定。
- 产量规划:由于宽幅偏向更高吞吐量,能够规模规划主梁生产的采购方才能充分获益于宽度放大,而低产量采购方可能仍选用窄带。
因此,十倍放大不仅是一次技术演示,更是热塑叶片生产成本结构的转变,将自动化主梁制造的盈亏平衡产量拉低。
常见问题解答
为什么更宽的 UD 带材能降低主梁制造成本?
更宽的带材减少了覆盖给定主梁帽宽度所需的铺放道次,而每个道次都携带处理时间、换带与固结工作量。将每层道次从数道减少到一道,会以乘数方式缩短铺叠节拍,使同样的自动化单元每个班次产出更多主梁。一旦年产量越过交叉点,节省将超过宽带更高的半成品成本,而 Fraunhofer IMWS 的放大使自动化叶片项目能够触及这一交叉点。
窄幅与宽幅带材格式如何取舍?
窄带(12-150 毫米)提供灵活性、更低的资本成本与更简单的过程控制,适合低产量项目与窄型零件。宽带(数百毫米)减少铺放道次并缩短节拍,但需要更大的涂覆与压延投资和更严格的全宽度质量控制。最优格式取决于年主梁产量:交叉点之下,窄带更便宜;交叉点之上,宽带在总零件成本与自动化吞吐量上胜出。
带材宽度放大十倍后哪些质量参数变得关键?
三个参数占主导:纤维平直度,因为宽幅面上微小的错位会累积成刚度与强度的折减;宽度方向上的纤维面密度均匀性,它决定固结后的局部厚度与刚度变化;以及边缘质量,幅面越宽缺陷越长。Fraunhofer IMWS 的中试转移证明这些参数能在十倍宽度下保持在结构公差内,这是叶片项目接受材料的前提。
结论
Fraunhofer IMWS 演示并转入试量产的热塑性 UD 带半成品十倍宽度放大,改变了自动化主梁帽制造的经济学。更宽的带材减少每层铺放道次、缩短节拍并提高自动化单元吞吐量,而更高的半成品成本与资本密集度在产量越过交叉点后被摊销。对叶片制造商及其材料供应商而言,方向明确:带材宽度不再是固定的工艺约束,而是一个在铺叠生产率与半成品成本之间取舍的战略变量。
YongXian 供应适用于风电叶片主梁应用的碳纤维丝束与增强材料。浏览我们的碳纤维产品系列,或联系我们的工程团队,为您的热塑主梁项目讨论材料方案。
所属专题
相关文章
对定制碳纤维产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维机器人末端执行器连杆 — 定制形状与传感器集成
定制形状的碳纤维末端执行器连杆。面向自动化集成商和科研实验室,需要在机器人腕部与夹爪/工具之间实现轻量化刚性连接。可集成传感器安装位、走线槽和快换接口。

碳纤维乐器配件定制
碳纤维乐器配件,具有优异的尺寸稳定性、轻重量和一致的声学特性。生产碳纤维弓杆、吉他琴颈、小提琴腮托、鼓腔和管乐器主体。碳纤维乐器不受湿度变化和温度波动影响,解决了木制乐器的痛点。

碳纤维平板电脑外壳 — 超轻保护壳
轻量化碳纤维平板电脑保护壳,采用T700 3K预浸料模压成型,加固边角防护。比聚碳酸酯或硅胶壳更轻更坚固,适合户外工作人员、企业批量采购和需要耐用保护的专业人士。

碳纤维医疗器械配件定制
医疗级碳纤维配件,用于影像设备、手术器械和患者支撑系统。碳纤维的射线可透性和高强度重量比使其成为CT扫描床、轮椅架、手术机器人臂和MRI兼容配件的理想材料。可选用生物相容性树脂体系。
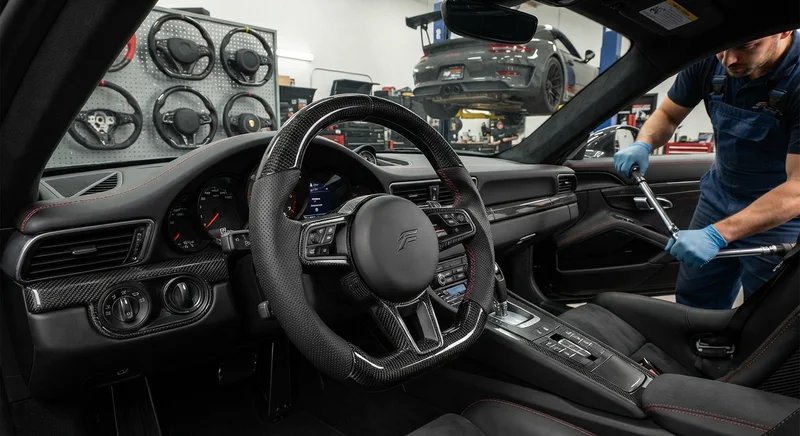
碳纤维方向盘 — 真皮包裹碳纤维镶嵌定制
定制碳纤维方向盘,真皮包裹搭配碳纤维镶嵌面板。T700 3K预浸料模压成型,比原厂方向盘减重30%。D形(平底)和圆形两种造型可选,直接螺栓安装适配热门性能车型。缝线颜色和皮革等级可定制。