
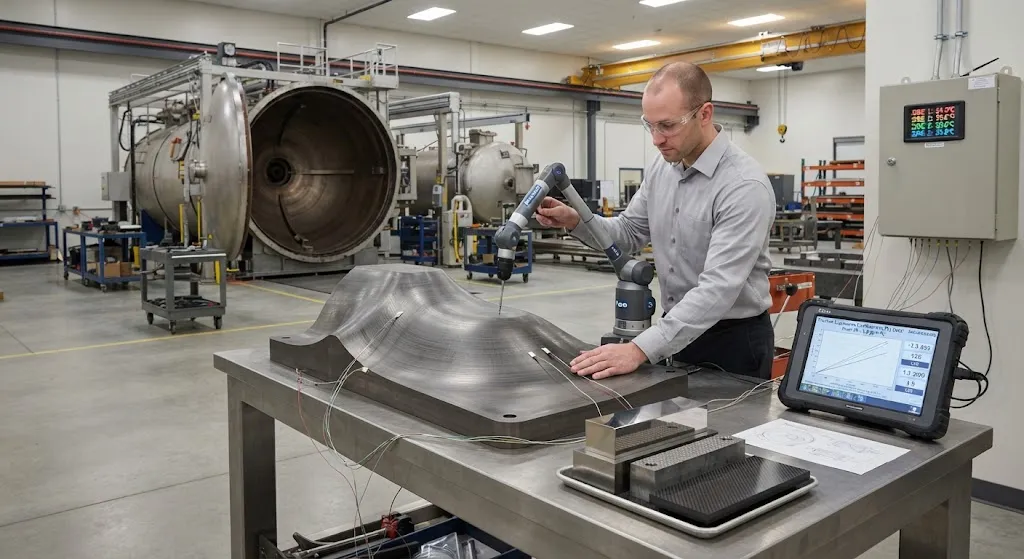
每一件固化完成的碳纤维零件都会携带它固化时所依模具的几何印记。在 180°C 的热压罐固化过程中,模具与零件以不同速率膨胀:金属模具随温度增长,而 CFRP 零件的面内尺寸几乎保持不变,因为增强体将尺寸牢牢固定。当组件冷却回室温时,这种膨胀差异就会变成永久性的尺寸误差,被锁进零件。对于米级航空零件,这种失配可达约 0.3 毫米——远远超出飞行关键接口所需的公差带。 管理这一误差正是模具设计中的 CTE 工程职责。设计师选择的模具材料,其线膨胀系数与铺层几何相结合,必须产生可接受的失配量。三种模具家族占据主导:因瓦 36、淬硬模具钢和 CFRP 模具。每种的成本与公差权衡点不同。本文量化这
引言
每一件固化完成的碳纤维零件都会携带它固化时所依模具的几何印记。在 180°C 的热压罐固化过程中,模具与零件以不同速率膨胀:金属模具随温度增长,而 CFRP 零件的面内尺寸几乎保持不变,因为增强体将尺寸牢牢固定。当组件冷却回室温时,这种膨胀差异就会变成永久性的尺寸误差,被锁进零件。对于米级航空零件,这种失配可达约 0.3 毫米——远远超出飞行关键接口所需的公差带。
管理这一误差正是模具设计中的 CTE 工程职责。设计师选择的模具材料,其线膨胀系数与铺层几何相结合,必须产生可接受的失配量。三种模具家族占据主导:因瓦 36、淬硬模具钢和 CFRP 模具。每种的成本与公差权衡点不同。本文量化这些差异,解释 CTE 驱动误差的机理,并为热压罐固化生产模具的选择与设计给出实用规则。
为什么 CTE 失配会产生尺寸误差
这一机理最好被理解为差分收缩问题。在高温固化期间,模具与零件跨界面结合。若零件被刚性连接到模具,它将被迫在冷却时追随模具的收缩。碳纤维铺层会抵抗这种收缩,因为纤维在自身方向上承载极低的线膨胀系数——对于平衡准各向同性层压板,典型面内值为每摄氏度 -1 至 +0.5 ppm,而普通模具钢约为每摄氏度 12 ppm。
由此产生的误差随三个变量缩放:固化温度相对室温的温差、零件长度,以及模具 CTE 与层压板有效面内 CTE 之差。下表汇总了设计师使用的实用数据:
| 模具材料 | CTE(ppm/°C) | 相对成本 | 典型模具寿命 | 1米零件180°C固化失配 |
|---|---|---|---|---|
| 因瓦36 | 1.2-1.6 | 钢的3.5-5倍 | 可多个项目 | 0.02-0.05 mm |
| 模具钢/CRES | 10-14 | 1倍(基准) | 高,可修复 | 0.12-0.18 mm |
| CFRP模具 | -0.5至0.5(面内) | 钢的1.5-2.5倍 | 有限,与热循环相关 | 0.01-0.03 mm |
两个工程修正会改变这些原始数值。首先,设计师在室温下偏置模具尺寸,使零件在固化温度下达到规定尺寸。其次,对于铺层顺序明确的零件,系数可通过层压板堆叠计算而非实测得出,从而允许在机加工前对模具进行补偿。剩下的不可修正残余,就是材料选择必须吸收的公差风险。
因瓦36:紧公差的标准标杆
因瓦 36 是一种含约 36% 镍的镍铁合金,其工程特性是在热压罐工作温度范围内热膨胀近乎抵消。其 CTE 约为每摄氏度 1.2-1.6 ppm,与碳纤维层压板的近零面内 CTE 足够接近,使得米级零件在 180°C 下的失配——约 0.02-0.05 mm——处于许多三坐标测量机的精度范围内。
这种非凡的稳定性使因瓦成为最公差关键的航空零件的默认选择:机翼蒙皮、梁帽、控制舵面和整流罩门,其中装配间隙和对缝平齐要求占主导。代价是成本和周期。因瓦坯料比模具钢贵数倍,材料更难加工,焊接因瓦模具需严格控制填充金属和热量输入以防止局部 CTE 漂移。因此,因瓦被保留用于公差确实需要的零件,而非不加区分地使用。
模具钢与 CRES:以补偿为代价的经济性
模具钢和耐蚀钢(CRES)从反面带来 CTE 问题:高膨胀系数,设计者必须完全补偿。由于钢的每摄氏度 10-14 ppm 比层压板高一个数量级,室温模具几何必须预先偏置,使零件在固化温度下达到图纸尺寸。这种补偿是常规且成熟的实践,但它留下的误差余量更少,使公差对每个工艺变异源——固化温度均匀性、真空袋压力和树脂收缩——都敏感。
钢模具仍是高产量、公差要求较低的零件的主力。它们便宜、耐用、可焊接修复,且经过数百次循环仍保持热稳定。许多机体制造商将钢或 CRES 模具用于公差较宽的零件,然后在关键界面退回使用因瓦或 CFRP。这是一个系统级权衡:多花钱买材料以简化补偿,或多花工程心力让更便宜的材料满足公差。
CFRP 模具:用复材模具匹配零件
CFRP 模具是一种由零件将使用的同种碳纤维和树脂体系制成、先固化于母模再用于生产零件固化的模具。由于其面内 CTE 接近零——与零件匹配——CFRP 模具在更低的材料成本和重量下实现与因瓦相当的极低失配。这对大型整体件极具吸引力,因为重钢模具会在自重下变形,也适用于真空袋或低压工艺。
权衡在于运营。CFRP 模具的热循环寿命有限,微裂纹会退化表面,之后必须翻新或更换。它通过两阶段工艺制造——先造母模,再造模具——这本身带有周期。模具-母模失配和模具-零件 CTE 行为必须通过试样和计量程序验证。CFRP 模具是热压罐模具增长最快的领域,因为它直接解决成本和重量,但要可靠地度过其使用寿命,需要严格的过程控制。
选择合适的模具材料
选型决策归结为关于零件、产量和公差预算的少数几个问题:
- 公差关键度:如果零件在飞行关键范围内有装配间隙、密封面或对缝平齐要求,则因瓦或 CFRP 模具是合理的;否则带补偿的钢模具通常足够。
- 零件尺寸与重量:大型整体面板青睐抗下垂的轻质 CFRP 模具,而小型刚性零件可承受较重的钢模具。
- 产量与寿命:高产量、长周期项目可摊销较高的因瓦成本;短周期紧公差项目仍可能因周期确定性而青睐因瓦。
- 工艺温度:近 180°C 的工艺在因瓦和 CFRP 工作范围内;更高固化或 200°C 及以上的双马来酰亚胺体系会收窄选择,可能迫使用因瓦。
- 系数确定性:如果层压板系数可通过受控铺层顺序计算,补偿更易,更便宜的材料才可行。
实际上这一决定很少是单一材料。混合模具——承载因瓦面板的钢基体,或带 CFRP 贴面的机加工钢模具——很常见,它结合了刚性底座的经济性与正确表面材料的公差特性。
CTE 控制的设计与工艺检查
即使材料选对了,若工艺不能保护设计意图仍会失败。模具基座的设计必须使热梯度不会使工作面翘曲;排气和真空通道必须允许均匀压力;模具必须在室温与固化循环温度下都进行尺寸验证,使补偿假设在整个工作范围内成立。将首件与 CAD 模型进行计量比对,随后跨多个固化循环进行过程能力研究,才能提供单个公差数字无法给出的置信度。对于 CFRP 模具,定期表面检查和热循环跟踪至关重要,因为退化会在模具寿命期间无形地累积。
常见问题解答
为什么 CTE 失配在大零件上远比小零件重要?
热膨胀产生的尺寸误差随零件长度缩放。CTE 以单位长度表达,因此每摄氏度几 ppm 的失配产生的误差与零件尺寸成正比。0.1 米零件在相同条件下携带的绝对误差比 1 米零件低一个数量级,4 米机翼蒙皮的误差是 1 米面板的四倍。随着飞机和风机部件不断增大,历史上可接受的材料选择如今可能失守公差,迫使设计者沿成本曲线向上走向因瓦和 CFRP 模具。
能否完全补偿钢模具从而避免使用因瓦?
可以,但有限度。钢模具补偿通过偏置室温尺寸实现,使零件在固化温度下达到尺寸,这是常规、成熟且能满足大多数航空零件公差的实践。局限在于余量:补偿后的钢模具给工艺变异留下的空间更小,因为每个误差源——固化温度漂移、压力不均、树脂收缩——都叠加在一个大的预偏置系数上。当公差带紧且工艺有真实散布时,剩余残余会把零件推出规格范围,这正是设计师切换为因瓦或 CFRP 以恢复余量的时刻。
如何确定复材层压板的面内 CTE 以用于模具补偿?
有两条途径。分析上,一旦铺层顺序确定,就可由铺层顺序、纤维和基体性能及层压板理论计算层压板 CTE;这速度快,设计阶段很有用。经验上,从代表性层压板切取试样,在膨胀计中测量固化温度范围,得到含真实工艺变异的直接值。大多数项目用分析值进行初始模具偏置,并在首件验证期间用试样测量确认或更新。平衡准各向同性碳纤维层压板的面内值通常落在每摄氏度 -1 至 +0.5 ppm 之间。
结论
CTE 匹配是决定固化碳纤维零件能否达到飞行关键尺寸的静默学科。因瓦 36 为最苛刻的接口提供最低失配,钢材以完全补偿和减少余量为代价提供经济性,CFRP 模具匹配零件的同时以使用寿命为代价削减重量。正确选择取决于公差关键度、零件尺寸、产量和系数确定性——而且越来越常见的是三者的混合,而非单一材料。
对于构建热压罐模具策略的工程师,务实路径是计算层压板系数、界定真实公差带,并选择能在整个工艺窗口保持余量的材料。浏览我们的碳纤维材料与层压板系列,用于模具和结构应用,或联系我们的工程团队,讨论您的项目的模具设计和层压板系数表征。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维无人机机臂
精密模塑的碳纤维无人机机臂,结合单向纤维(刚性)和编织层(抗扭强度)。适用于FPV、航拍和工业无人机平台。每根机臂经CNC精密加工至精确规格。

碳纤维匹克球拍
高性能匹克球拍,采用东丽T700碳纤维面层和聚丙烯蜂窝芯材。提供出色的力量重量比、旋转生成和减震性能,适合竞技比赛。