
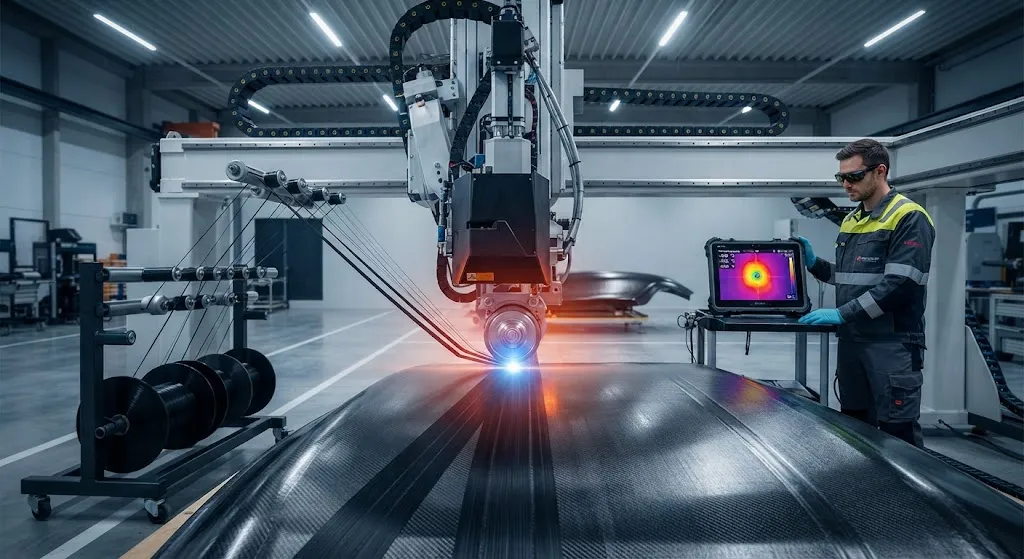
原位固结是从热塑性复合材料生产中移除热压罐的制造路线。它不是逐层铺放预浸料后再在压力下固化数小时,而是让自动纤维铺放头加热一小段碳纤维丝束预浸带、将软化后的料带压向基体并让其冷却结晶——全部在一次连续通过中完成。承诺是显著的:按小时计的热压罐周期骤缩为数米每分钟的铺放速度,压力容器的能耗、工装与厂房面积从工厂中消失。 障碍在于质量。原位固结的层压板必须匹配热压罐性能,而最受关注的一项指标是孔隙率——被困在丝束与铺层之间的空气和挥发物。生产级固结的目标是孔隙率低于1%,这要求热源与压实参数作为一个整体系统协同工作。本文对比 AFP 铺放头采用的四种热源技术,阐释孔隙的来源,并绘制将其排除在
引言
原位固结是从热塑性复合材料生产中移除热压罐的制造路线。它不是逐层铺放预浸料后再在压力下固化数小时,而是让自动纤维铺放头加热一小段碳纤维丝束预浸带、将软化后的料带压向基体并让其冷却结晶——全部在一次连续通过中完成。承诺是显著的:按小时计的热压罐周期骤缩为数米每分钟的铺放速度,压力容器的能耗、工装与厂房面积从工厂中消失。
障碍在于质量。原位固结的层压板必须匹配热压罐性能,而最受关注的一项指标是孔隙率——被困在丝束与铺层之间的空气和挥发物。生产级固结的目标是孔隙率低于1%,这要求热源与压实参数作为一个整体系统协同工作。本文对比 AFP 铺放头采用的四种热源技术,阐释孔隙的来源,并绘制将其排除在外的工艺窗口。
原位固结的工作原理
热塑性丝束预浸带——碳纤维浸润半结晶基体(如 PEEK、PEKK 或 PAEK)——必须加热至熔融温度以上、在压力下压实,并以受控速率冷却以形成结晶。在 AFP 工艺中,这一序列在路径上每个位置的几秒窗口内完成:
- 加热:料带在20-60毫米宽的窄区内被升至PEEK系基体的380-430°C,且不使聚合物降解。
- 压实:压辊或压脚在料带接触基体时施加压力,挤出界面处的空气,并推动聚合物分子链跨过粘合线扩散。
- 冷却与结晶:随着铺放头前进,已固结的料带淬火冷却;冷却速率决定结晶度,通常以30-40%为目标以获得均衡的力学与化学性能。
铺放速度根据热源、层压厚度和允许残余应力不同,介于每分钟1至10米。物理过程在每个零件上重复数千次,这正是热源及其控制回路比其他任何子系统更能决定层压板质量的原因。
AFP 热源选项
已有四个热源家族被工程化到 AFP 铺放头上。每个都在峰值供热、控制精度、成本与成熟度之间权衡取舍:
| 热源 | 峰值供热 | 典型铺放速度 | 控制精度 | 资本成本 | 量产成熟度 |
|---|---|---|---|---|---|
| 二极管激光 | 1-4千瓦高度集中 | 5-15米/分钟 | 闭环±5-10°C | 高 | 量产 |
| 热气炬 | 中等、发散 | 1-5米/分钟 | 粗糙 | 低 | 研究 |
| 红外辐射器 | 高、大区域 | 2-6米/分钟 | 中等 | 中等 | 开发 |
| 超声 | 机械式、局部 | 2-8米/分钟 | 中等 | 中等 | 开发 |
二极管激光主导量产 AFP,因为它在快速闭环热像仪控制下将高功率注入小而精确可调的斑点,从而以最高铺放速度实现可重复的淬火条件。热气炬便宜且简单,但其热场发散,限制了速度并使其在曲面上的温度控制困难。红外提供宽广的均匀加热并能适应不同料带宽度,但其大加热区减缓淬火并使结晶度控制复杂化。超声头将机械振动直接转化为界面处的热量,对厚叠层高效,但会产生必须逐案例鉴定的不同热历史。
孔隙的形成与控制
孔隙是原位固结的失效特征。三种机制产生孔隙,每种都对应具体的工艺杠杆:
- 料带界面空气夹裹:热料带接触基体时,空气可能被困在微凸体之间。更高的压实力和更长的固结压脚可将其挤出。
- 纤维床孔隙:丝束预浸带中的干斑——源自浸润不充分或丝束间隙——在固结后显现为孔隙。材料质量而非工艺控制这一来源。
- 基体降解气体:聚合物过热会产生形成气泡的挥发物。温度超出熔融窗口30-50°C即足以使其成核。
下表为 PEEK 系丝束预浸带激光 AFP 的典型工艺窗口;任一参数偏离都会使孔隙率急剧上升:
| 参数 | 典型窗口 | 偏离的影响 |
|---|---|---|
| 固结温度 | 380-430°C | 偏低:粘接不良;偏高:降解气泡 |
| 每辊压实压力 | 0.3-1.5千牛 | 过低:空气残留 |
| 铺放速度 | 1-10米/分钟 | 更快:停留短、孔隙多 |
| 加热区宽度 | 20-60毫米 | 更宽:淬火慢、结晶度低 |
| 冷却速率 | 1-50°C/秒 | 过快:基体非晶化风险 |
实践中,达到并保持1%孔隙率目标要求温度与压力通过工艺模型协同控制,因为所需热输入随速度上升而压实停留时间随之下降。生产单元运行嵌套控制回路:热像仪或高温计反馈激光功率,压辊上的测力传感器维持压实压力,两者都针对随曲率与铺层数变化的铺放计划动态调整。
监控与鉴定
由于孔隙在数秒内形成,仅靠离线检测无法保障生产批次。成熟 AFP 单元上现在标配在线方法:红外热像监测熔区形状与温度分布;超声或激光超声传感器在铺放点测量粘接质量;机器视觉系统标记丝束间隙、褶皱与异物。离线阶段,成品通过超声 C 扫描验证,厚壁段辅以计算机断层扫描,验收标准通常为体积孔隙率低于1%。力学鉴定随后确认层间剪切强度与冲击后压缩值匹配热压罐基线——这正是最终说服认证机构接受这一更快工艺的数据。
常见问题解答
原位固结真的能达到热压罐质量吗?
对控制良好的系统,可以。采用紧密热控制的量产激光 AFP 通常可实现低于1%的孔隙率,报告的层间剪切强度可达同材料热压罐层压板的85-95%。鉴定路径严苛——每种热源、基体体系和零件几何都必须单独验证——但差距已缩小到原位固结被用于包括加强筋、长桁和机身壁板在内的量产应用,在那里省去热压罐使周期从数小时缩短至数分钟并降低工装成本。残余差异主要出现在厚壁段的结晶度分布和复杂几何处粘接的一致性,这正是逐零件鉴定仍然强制的原因。
为什么 AFP 中激光优于热气或红外?
功率密度与控制能力。二极管激光将1-4千瓦注入几厘米宽的斑点,使铺放头以5-15米/分钟运行,同时快速热像仪将温度闭环在约±5-10°C。热气炬根本无法集中如此多的能量,因此被限制在1-5米/分钟并在曲线上表现挣扎。红外加热大区域,牺牲了控制结晶度所需的快速淬火。激光硬件最昂贵,但生产率和可重复性收益通常证明其物有所值;热气在资本成本主导的原型单元和低速率研究中仍具吸引力。
热塑性 AFP 的孔隙由什么导致,如何测量?
三个来源主导:料带与基体界面夹裹的空气、丝束预浸带浸润不足的既有干斑、以及基体过热释放的挥发物。第一个用压实压力与固结压脚几何控制,第二个靠丝束预浸带质量与储存,第三个靠温度控制。测量在铺放期间用超声或激光超声传感器在线进行,成品离线用超声 C 扫描或计算机断层扫描验证。航空航天结构件的验收标准通常为体积孔隙率低于1%;在该水平下,C 扫描衰减与 CT 孔隙率图提供了认证机构所需的书面证据。
结论
热塑预浸料原位固结是使热塑性复合材料在高速率生产中具备经济竞争力的技术。带闭环热控制与精密压实的激光 AFP 单元已将孔隙率压至1%以下、铺放速度提升至5-15米/分钟,而热气、红外与超声热源则在由成本与零件几何定义的细分领域各司其职。温度、压力、速度与冷却速率构成的工艺窗口必须作为一个受控整体协同维系,因为孔隙会在几秒内惩罚任何单一偏差。
对评估原位固结的制造商,务实清单是:针对您的丝束预浸带的熔融窗口鉴定热源,为单元配备在线粘接检测,并在批准工艺前要求在代表性几何上提供孔隙率证据。浏览我们的碳纤维丝束预浸带与热塑预浸料产品,或联系我们的工程团队,讨论您的 AFP 项目的热源选择与工艺鉴定。
所属专题
相关文章
对定制碳纤维产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维机器人末端执行器连杆 — 定制形状与传感器集成
定制形状的碳纤维末端执行器连杆。面向自动化集成商和科研实验室,需要在机器人腕部与夹爪/工具之间实现轻量化刚性连接。可集成传感器安装位、走线槽和快换接口。

碳纤维医疗器械配件定制
医疗级碳纤维配件,用于影像设备、手术器械和患者支撑系统。碳纤维的射线可透性和高强度重量比使其成为CT扫描床、轮椅架、手术机器人臂和MRI兼容配件的理想材料。可选用生物相容性树脂体系。

碳纤维乐器配件定制
碳纤维乐器配件,具有优异的尺寸稳定性、轻重量和一致的声学特性。生产碳纤维弓杆、吉他琴颈、小提琴腮托、鼓腔和管乐器主体。碳纤维乐器不受湿度变化和温度波动影响,解决了木制乐器的痛点。

碳纤维平板电脑外壳 — 超轻保护壳
轻量化碳纤维平板电脑保护壳,采用T700 3K预浸料模压成型,加固边角防护。比聚碳酸酯或硅胶壳更轻更坚固,适合户外工作人员、企业批量采购和需要耐用保护的专业人士。