
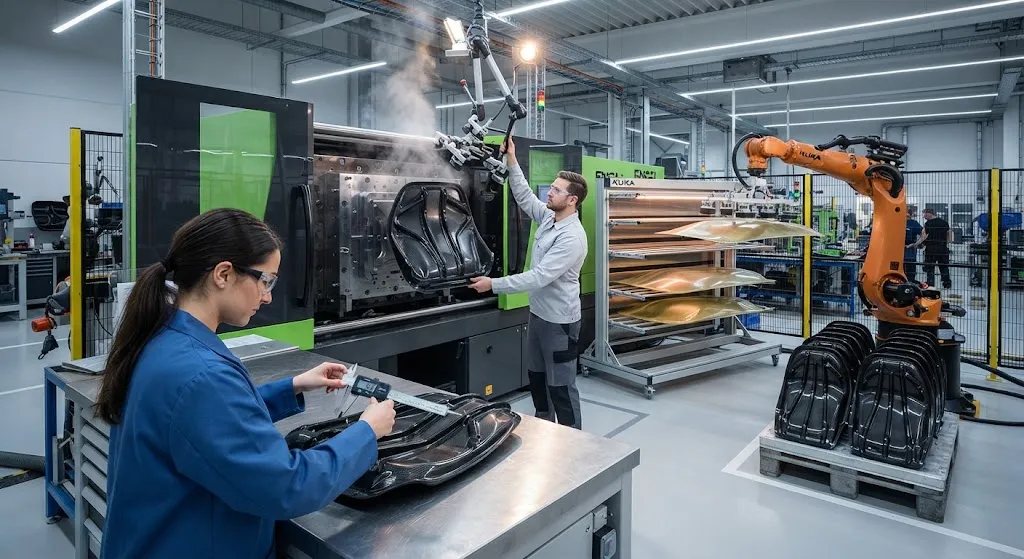
引言 热塑性包覆成型是把碳纤维从材料难题转化为生产优势的制造路线。它不是先模制结构零件再把支架、肋条、法兰和壳体紧固或粘接上去,而是在一个模具周期内完成整个组件:将连续纤维有机板材或层合板作为嵌件放入型腔,注塑机将短切纤维热塑性材料射入其周围。肋条、凸台、卡扣和连接点由注塑步骤成形,连续纤维承担结构载荷。结果是一个零件就拥有复合材料层合板的刚度,同时零件数量与单一注塑件相同——周期以数十秒到几分钟计。 决定包覆成型是否适用于特定应用的两个问题是节拍时间和结合质量。节拍时间必须胜过模制并装配多个零件的替代方案;包覆的肋条与连续纤维嵌件之间的结合必须承受零件服役中的载荷。两者都由材料选择、模具设计
引言
热塑性包覆成型是把碳纤维从材料难题转化为生产优势的制造路线。它不是先模制结构零件再把支架、肋条、法兰和壳体紧固或粘接上去,而是在一个模具周期内完成整个组件:将连续纤维有机板材或层合板作为嵌件放入型腔,注塑机将短切纤维热塑性材料射入其周围。肋条、凸台、卡扣和连接点由注塑步骤成形,连续纤维承担结构载荷。结果是一个零件就拥有复合材料层合板的刚度,同时零件数量与单一注塑件相同——周期以数十秒到几分钟计。
决定包覆成型是否适用于特定应用的两个问题是节拍时间和结合质量。节拍时间必须胜过模制并装配多个零件的替代方案;包覆的肋条与连续纤维嵌件之间的结合必须承受零件服役中的载荷。两者都由材料选择、模具设计和工艺参数控制,本文依次考察。
热塑性包覆成型的工作原理
工艺始于预制体:一块平的有机板材——PA6、PA66 或 PEEK 等热塑性基体中的连续碳纤维机织或单向层合板——裁成坯料尺寸,通常在红外烘箱中预热以软化基体。热坯料转移到注塑模具,模具保持适合该基体的模温。模具合模,注塑单元将短切纤维增强热塑性材料(通常为与嵌件同聚合物家族的20-40%玻璃或碳纤维)射入嵌件周围和上方的型腔。
注塑步骤同时完成两项任务。它成形肋条、凸台和连接几何形状,同时与嵌件熔接自身:熔融聚合物到达时温度足以熔化嵌件基体的表面层,两者随后一起冷却结晶,在界面上形成连续的聚合物结构。由于嵌件基体与注射聚合物是同一化学家族,界面可以达到本体材料的强度,而不是胶接接头的强度。
材料体系与结构架构
三种主要架构覆盖大多数包覆成型零件,下表进行了比较:
| 架构 | 连续纤维嵌件 | 注塑结构 | 典型纤维含量 | 最佳适用 |
|---|---|---|---|---|
| 有机板材+短切纤维 | 机织或单向层合板 | 短切纤维肋条和凸台 | 嵌件45-60%,包覆20-40% | 带肋条的结构面板 |
| 纯短切纤维 | 无 | 短切纤维整体零件 | 20-40% | 低成本壳体和外罩 |
| 混合(UD胶带嵌件) | 局部单向胶带条 | 短切纤维本体 | 局部最高60% | 复杂零件中的高载荷路径 |
组织原则是在载荷集中处放置连续纤维,在几何形状主导处使用短切纤维。例如座椅靠背采用完整有机板材底座和细的包覆肋条,无需钢制嵌件或紧固件;航空支架在载荷路径中放置局部单向胶带,周围是短切纤维法兰。基体选择由服役温度和耐化学性驱动:汽车结构件用聚酰胺、成本敏感的消费产品用 PP、航空和高温服役用 PEEK 或 PEKK。
结合质量与界面
嵌件与包覆层之间的结合是每个包覆成型零件的承载特征,其质量由四个因素决定。第一是化学相容性:当注射聚合物与嵌件基体同族时,界面可以形成真正的熔接并呈现内聚失效;家族不同时,接头仅依赖机械互锁,强度只达到其零头。第二是表面状态:污染物、脱模剂、水分,甚至预热过久造成的氧化都会削弱结合强度,因此嵌件的存放、清洁和干燥是工艺关键。第三是热历史:注射熔体必须足够热、模具足够暖,才能完全重熔嵌件表面;加热不足的表面只部分熔接,并在界面失效。第四是压力:注射压力必须将熔体压实到嵌件上,不允许结晶过程中界面出现收缩间隙。
结合质量通过试片的剥离试验、搭接剪切试验,或行业规范规定的包覆嵌件剪切试验验证。对于同族聚酰胺体系,足以用于汽车结构件的剥离值常规可得,而异族体系通常需要表面处理或胶粘中间层,把成本重新加回工艺中。
节拍时间与成本驱动因素
节拍时间是包覆成型的商业论据,数据强烈支持它:
- 单周期集成:40-90秒的组合周期取代多零件组装的模制、后固化、紧固和粘接步骤——零件数量从数个组件减为一个。
- 无二次工艺:肋条、凸台和卡扣在模具中成形;无需焊接、胶粘固化时间或紧固件安装。
- 热塑可回收:废料可重新粉碎并用于短切纤维料中,与热固性模压相比减少材料浪费。
成本图景由模具和有机板材坯料主导。包覆成型的注塑模具比标准模具复杂,因为必须容纳并定位嵌件,而有机板材本身仍比原丝贵。当项目产量高、模具得以摊销,或整合零件数足够多、节省的装配成本超过材料溢价时,经济性成立。用包覆成型消除钢制紧固件和支架的项目通常报告最强的节省,因为这些零件自带模具、人工和质量成本。
可靠包覆成型零件的设计规则
包覆成型零件中出现的失效——汇合线、界面孔隙、翘曲和肋条分离——可追溯到几个设计选择。包覆在平面嵌件上的肋条应带锥度和充分的根部圆角,因为尖锐根部集中把肋条从嵌件上拉离的收缩应力。肋条高厚比应遵循常规注塑相同的3:1至5:1规则,嵌件周围的壁厚应平衡以避免差异收缩。浇口应定位为使熔体以单一前沿流过嵌件表面,因为多个前沿产生沿界面分布并削弱界面的汇合线。最后,模具必须对界面区域排气:嵌件与熔体之间困住的空气或挥发物表现为孔隙,减少结合面积。
翘曲值得特别注意,因为嵌件和包覆层具有不同的热膨胀系数。如果零件厚且不对称,顶出后的差异收缩会弯曲层合板。标准对策——对称结构、平衡中性轴两侧刚度的肋条布局、以及控制零件整体冷却速率的模具——与任何注塑项目中控制翘曲的工具相同,只是要结合嵌件几何形状运用。
跨行业应用
包覆成型不再局限于汽车,尽管汽车仍是其最大市场。下表列出了主要应用家族:
| 行业 | 典型零件 | 关键收益 |
|---|---|---|
| 汽车 | 座椅靠背、前端模块、踏板箱 | 零件整合、减重、无腐蚀 |
| 消费电子 | 笔记本机壳肋条、无人机机架 | 薄壁刚度、集成凸台 |
| 工业 | 机械臂、泵壳体、支架 | 尺寸稳定性、耐化学性 |
| 航空 | 内饰支架、座椅部件 | 更高服役温度、阻燃性 |
在每个行业中上演同样的模式:零件在需要处从连续纤维获得结构刚度,在需要复杂性处从注塑步骤获得几何形状,并去掉旧工艺所需的装配步骤。对供应商而言,从装配转向包覆成型同时也是能力的转变:模具设计、嵌件处理和结合鉴定成为核心工程任务。
常见问题解答
有机板材嵌件与包覆肋条之间的结合有多强?
对于同族材料体系——例如 PA6 有机板材配 PA6 短切纤维包覆——界面可以达到本体材料的强度,剥离和搭接剪切试验呈现内聚失效而非界面失效。聚合物家族不匹配时,结合强度降至其零头,因为仅靠机械互锁维持接头。实用规则是:从与嵌件基体相同的聚合物家族选择包覆料,并在投入模具制造前用代表性试片的剥离试验验证。
带连续纤维嵌件的包覆成型现实节拍时间是多少?
对于 PA6 或 PP 基体的典型结构零件,40-90秒的组合周期是现实的:转移和定位预热坯料数秒、注射和保压20-50秒、冷却和顶出15-40秒。冷却保压往往占主导,因此节拍时间由零件厚度和模具冷却效率决定,而非注塑步骤本身。转移前预热嵌件很重要——冷坯料拖慢周期并恶化结合。
包覆成型可以使用回收或再生热塑性材料吗?
可以,但有限度。来自浇口、流道和模塑废料的再生料可以混入短切纤维包覆料中,降低材料成本和浪费。限度与常规注塑相同:每次再加工使纤维长度退化,包覆层力学性能向下漂移,因此应控制再生料比例以保持一致性。连续纤维嵌件本身应使用全新材料,因为它承载结构载荷,其力学性能必须可复现。
结论
短切/连续纤维热塑复材包覆成型提供了轻量结构零件所需的集成:连续纤维承载、短切纤维和注塑几何形状成形细节、单一周期取代装配线。该技术在三个条件满足时成功——基体家族匹配、嵌件表面受控、模具与工艺围绕界面质量设计。将肋条、凸台和紧固件整合进一个零件的项目一致报告最强的节拍、成本和减重节省。买家应向供应商索取剥离和搭接剪切结合数据以及生产中界面控制的证据;能够用文档证明结合的供应商就能卖出节拍。
YongXian 为包覆成型结构部件供应碳纤维织物、单向预浸料和热塑兼容增强材料。浏览我们的碳纤维产品系列或联系我们的工程团队,讨论您的包覆成型项目的材料体系与工艺支持。
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

碳纤维鱼竿胚料
采用多等级东丽碳纤维布制造的高品质鱼竿胚料。提供多种长度、硬度和调性,适用于淡水和海水钓法。适合OEM鱼竿制造。

碳纤维板 — 3K斜纹 T700 3.0mm
3.0mm中厚碳纤维板,承重能力显著提高,同时保持3K斜纹外观。适用于结构支架、加固板和承重面板。

碳纤维板 — 3K斜纹 T700 1.5mm
1.5mm薄型碳纤维板,3K斜纹编织表面。轻质高刚,常用于外壳、面板、无人机机身和需要高级外观的应用。

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维无人机机臂
精密模塑的碳纤维无人机机臂,结合单向纤维(刚性)和编织层(抗扭强度)。适用于FPV、航拍和工业无人机平台。每根机臂经CNC精密加工至精确规格。