
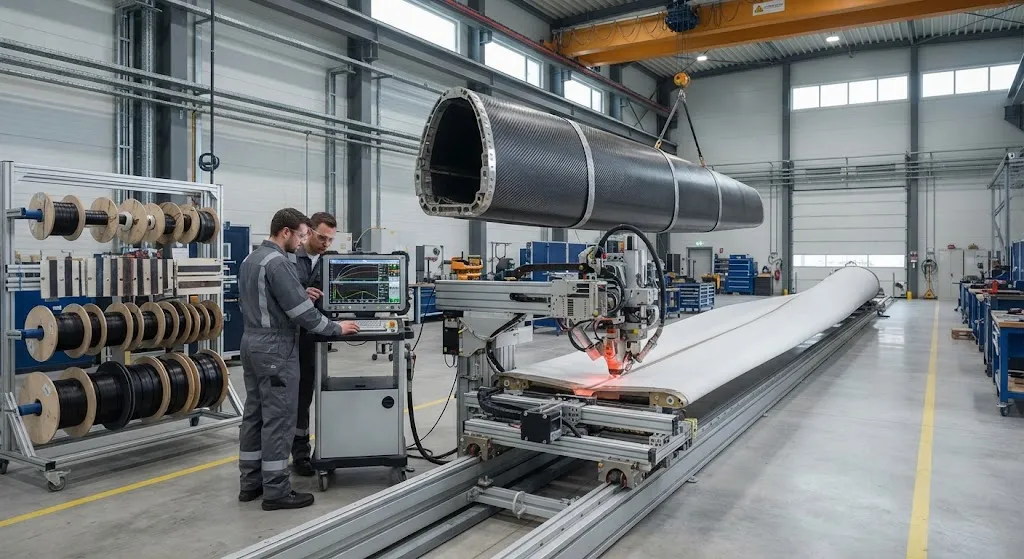
胶粘剂连接几十年来一直是风电叶片默认的连接方式,理由充分:它对制造公差宽容、可连接异种材料。但它也很重。大型叶片的胶层可以厚到占据粘结面重量的相当份额,而壳体与主梁界面每增加一公斤,叶片就得在 25 年寿命期内一直背着它。热塑性叶片改变了规则,因为它们是可焊接的。制造商不再涂布膏状胶粘剂等待固化,而是加热待连接表面并在压力下融合,得到更轻、更快、并且——关键的一点——在寿命终点仍可分离的接头。本文比较热焊接与其他热基连接路径,解释 NREL 与 IACMI 为何资助焊接一体化产线,并梳理焊接在真实热塑叶片中取代胶接的位置。 为什么焊接而不是胶接 支持焊接的论据始于胶粘剂粘结面本身。叶片的
引言
胶粘剂连接几十年来一直是风电叶片默认的连接方式,理由充分:它对制造公差宽容、可连接异种材料。但它也很重。大型叶片的胶层可以厚到占据粘结面重量的相当份额,而壳体与主梁界面每增加一公斤,叶片就得在 25 年寿命期内一直背着它。热塑性叶片改变了规则,因为它们是可焊接的。制造商不再涂布膏状胶粘剂等待固化,而是加热待连接表面并在压力下融合,得到更轻、更快、并且——关键的一点——在寿命终点仍可分离的接头。本文比较热焊接与其他热基连接路径,解释 NREL 与 IACMI 为何资助焊接一体化产线,并梳理焊接在真实热塑叶片中取代胶接的位置。
为什么焊接而不是胶接
支持焊接的论据始于胶粘剂粘结面本身。叶片的粘结结构胶是增韧环氧或聚氨酯,以 3-10 毫米厚度施涂,用于承受两半壳体之间的剥离与剪切载荷。这一厚度正是问题所在:它是死重,造成隐蔽的检测难题,并把叶片在寿命终点锁死在一堆胶接废料里。焊接用零部件中已有的基体固结成一个致密的热塑接头,取代胶层区域:
- 减重:焊缝通常不超过 1 毫米,而胶层有 3-10 毫米,大型叶片可去除数公斤粘结面质量。
- 速度:在热与压力下融合只需数秒到数分钟,而胶粘剂需要数小时的开放时间、合模时间与固化时间。
- 强度连续性:焊缝使用与零件相同的聚合物,不存在刚度与疲劳响应不同的界面材料。
- 可回收性:焊接接头可以重新加热并分离,退役时叶片可干净拆解,而不是产生胶合的复合废物流。
- 自动化:焊接是机器控制的热过程,温度、压力与时间参数可重复。
代价是连接自由度。胶粘剂可以粘接任意两个表面,而焊接要求接缝两侧都是热塑性基体,并且需要足够的温度控制。对叶片厂商而言这是设计约束而非障碍——这正是焊接一体化方案作为全热塑叶片概念的一部分来开发的原因。
热源对比:焊接工艺族
热焊接是一个工艺族,而不是一台机器。每种热源到达焊缝界面的方式不同,选择决定了速度、工装成本、接头设计与工艺适合工厂产线还是现场修复。下表比较了叶片级连接的主要路径:
| 工艺 | 热生成方式 | 典型速度 | 工装成本 | 叶片适配性 |
|---|---|---|---|---|
| 热板焊接 | 加热板接触两个表面,然后压合 | 中等 | 低-中 | 长直粘结面、壳体-壳体接头 |
| 热元件焊接 | 界面处的电阻或导热元件加热基体 | 中等 | 中 | 连续焊接的主梁-壳体装配 |
| 感应焊接 | 交变磁场加热焊缝处的感应体 | 高 | 中-高 | 曲形接头、局部修复、能量导向件 |
| 超声焊接 | 高频振动在界面产生摩擦热 | 极高 | 低 | 离散焊点、较小面积接头、快节拍 |
| 电阻焊接 | 电流通过界面处的金属网或金属条 | 高 | 低 | 局部补片与修复焊 |
工艺族逻辑是互补而非竞争:热板与热元件焊接适合叶片产线上连续的长粘结面,感应适合曲形与修复接头,超声适合点焊,电阻适合补片。一座焊接一体化叶片工厂可能在多个工位用上其中两三种。
NREL 与 IACMI 研究路线
美国国家实验室与制造创新机构把焊接视为通往完全可回收叶片的路线。NREL 的热塑叶片研究已从试片级焊接演示推进到叶片级连接,而 IACMI 复合材料研究所资助的项目把热塑灌注、再生纤维原料与焊接装配组合进同一支演示叶片。研究问题不是焊接能否承力——热塑材料焊接的试片数据早已成熟——而是焊接叶片能否以生产节拍建造并保持可接受的质量保证。
两条技术主线主导当前工作。其一是焊缝质量感知:因为焊缝隐藏在接头内部,产线必须通过温度、压力与位移反馈实时监测,而不是事后检测。其二是规模化可重复性:焊接一体化叶片要求 20-30 米壳体-主梁接头的每一米都达到相同的熔融温度,这推动加热技术走向分区与分布式控制。正是这些障碍把研究路线与批量生产分开,也正是它们让工艺族——而非单一受宠的机器——成为现实答案。
叶片结构中的焊接一体化连接
在焊接一体化热塑叶片中,主梁帽与剪腹板先固结成热塑零件,再焊接(而非胶接)到外壳蒙皮上。这一顺序把整个胶粘剂固化物流从装配车间移除:无需混胶、无需开放时间时钟、无需粘结面厚度测量、无需对胶面做洁净室级表面处理。每个接头都变成带明确时间-温度-压力配方的可重复热操作。
结构后果是更轻但更严格的装配。因为焊缝只使用基体聚合物,接头的静强度与疲劳强度跟随热塑基体自身的性能——PA6、PA12 与 PPS 叶片级体系的数据已经充分表征。设计必须把焊缝放在叶片的受压或低剥离区域,正如今天布置胶粘剂粘结面那样,但额外的好处是焊缝可以重新熔化——局部受损的接头可以重新加热、打开并原位重焊,这是任何固化的胶粘剂都不允许的。
常见问题解答
叶片上的热焊接与感应焊接有何不同?
两者都是热塑融合工艺,区别在于热如何到达接头。感应焊接用交变电磁场加热放置在焊缝处的感应体,线圈可以沿任意路径移动,因此适合曲形接头与局部作业。本文所指的热焊接是导热元件加热:元件或加热板直接接触,热量传导进基体——非常适合连续的长粘结面与工厂一体化装配。实际选择看几何:直壳体-主梁接头用元件焊接效果好,复杂曲面与修复则倾向于感应。
焊接叶片接头的质量保证挑战是什么?
焊缝隐藏在接头内部,事后检测难以验证融合质量。因此 QA 转向过程监测:焊头的实时温度、压力与位移,并逐米记录融合参数。超声检查仍能发现焊缝平面上的孔隙,过程数据则为认证提供所需可追溯性。这种从"事后检测"到"过程中监测"的转变,正是 NREL-IACMI 路线投入的主要工程。
焊接叶片还能在海上用湿法维修吗?
可以——而且在某些方面更容易。焊接热塑接头可以局部重新加热并再融合,受损段可以切除,用便携加热元件或感应工具原位焊上补片。湿法修复方法仍可用于灌注玻纤或碳纤的固化层与外壳段,因此海上维修保留两套工具箱:既有湿补法用于灌注区,焊具修复用于热塑接头。可再熔化能力是固化胶粘剂从未有过的修复优势。
焊接热塑叶片已经批量生产了吗?
在完整叶片规模上还没有。焊接热塑接头在试片与子部件层面已充分验证,研究项目也造出了焊接一体化演示叶片,但批量生产还在等待焊缝质量感知、长粘结面可重复融合,以及更广泛的热塑叶片基础设施——带材供应、热成型产能与回收物流。NREL 与 IACMI 产线正在填补的正是这些缺口;第一批批量焊接一体化叶片预计随当前一代热塑叶片项目到来。
结论
热焊接把叶片装配从胶接操作转变为机器控制的融合操作,削减粘结面重量、打开自动化质量的大门,并让叶片在退役时能够回收。工艺族——热板、热元件、感应、超声与电阻——给叶片厂商的是一套工具箱而非单一答案,而 NREL 与 IACMI 的研究路线正在工业化的正是阻碍批量采用的环节:焊缝感知、长粘结面可重复性与演示件验证。
对评估焊接一体化装配的叶片设计师与复材工艺工程师而言,第一步是根据粘结面几何与基体体系比较热源。查看我们的碳纤维产品与热塑适配材料,或联系我们的工程团队,讨论热塑叶片项目的焊接试验与材料支持。
所属专题
相关文章
对我们的产品感兴趣?
联系我们的团队获取 competitive 报价和技术规格。
获取报价相关产品

方管碳纤维管 — 3K斜纹 T700
3K斜纹编织的方形碳纤维管,具备优异抗扭强度。适用于结构框架、桁架和支撑柱,矩形截面提供设计灵活性。

碳纤维板 — UD单向 T700
单向碳纤维板,所有纤维沿单一方向排列,沿纤维轴向强度最大。适用于结构加固、夹板等负载方向可预测的应用。

圆管碳纤维管 — UD单向 T700
单向(UD)圆管,所有纤维沿轴向排列,纵向刚性最大。适用于需要高抗弯刚度和最低重量的应用,如传动轴、支柱和结构加固。

碳纤维无人机机臂
精密模塑的碳纤维无人机机臂,结合单向纤维(刚性)和编织层(抗扭强度)。适用于FPV、航拍和工业无人机平台。每根机臂经CNC精密加工至精确规格。

碳纤维平板电脑外壳 — 超轻保护壳
轻量化碳纤维平板电脑保护壳,采用T700 3K预浸料模压成型,加固边角防护。比聚碳酸酯或硅胶壳更轻更坚固,适合户外工作人员、企业批量采购和需要耐用保护的专业人士。